案例研究 · 零件类型
电机与减速器壳体压铸:轴承孔同轴度、止口与内部致密
电机壳体、端盖与减速器壳体常见于机器人关节、电动车和工业传动,难点集中在轴承孔的同轴度、止口与端面的垂直度,以及精加工后不露气孔。下面是这类零件的共同难点、我们的做法,以及全部量产案例。
这类零件难在哪里
壳体两端的轴承孔要求很高的同轴度,止口与安装端面要与轴线垂直,否则转动阻力和噪音上升、轴承提前磨损。轴承孔所在的凸台是全件最厚、最后凝固的部位,容易形成缩松,精镗切掉致密表层后孔洞就会暴露在配合面上。壳体追求轻量化,壁薄,加工时还容易被夹紧力和切削热带变形。
我们怎么做
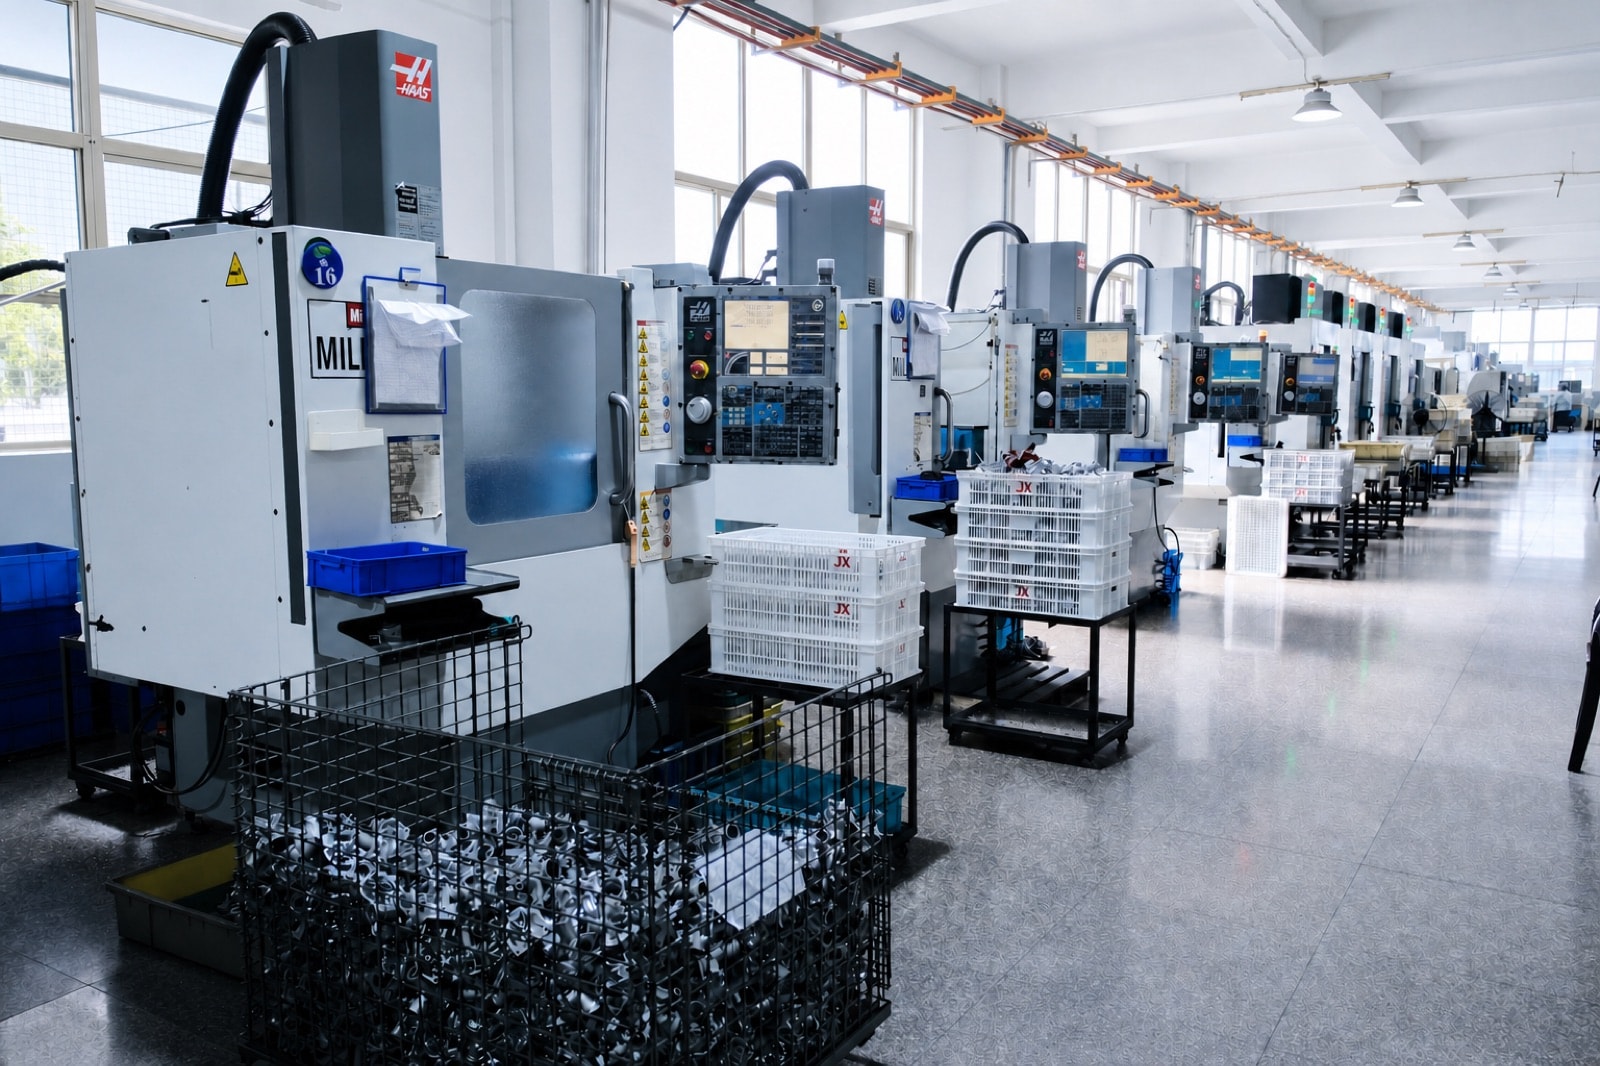
我们在轴承孔凸台局部挤压补缩,铸件只留 0.1–0.3 mm 加工余量,让精加工留在致密层以内;孔系与止口在加工中心上一次装夹完成,粗精加工分序释放应力,并用三坐标检测同轴度与垂直度。CNC 关键尺寸最高可达 ±0.005 mm,视零件结构与尺寸而定。在 DFM 阶段,我们会和您一起明确哪些尺寸由铸造保证、哪些由加工保证。
同类要求的量产经验
一次装夹镗孔系、控制轴承孔同轴度,也是我们其他量产件的核心工序:铝合金水泵壳体的轴承孔与水封座孔同轴度 φ0.05 mm,关键尺寸 CPK ≥ 1.33;双缸节气门体两个孔的直径差稳定在 0.02 mm 以内;曲轴箱边盖的轴承位与结合面在同一工序中加工。
电机与减速器壳体 · 量产案例3
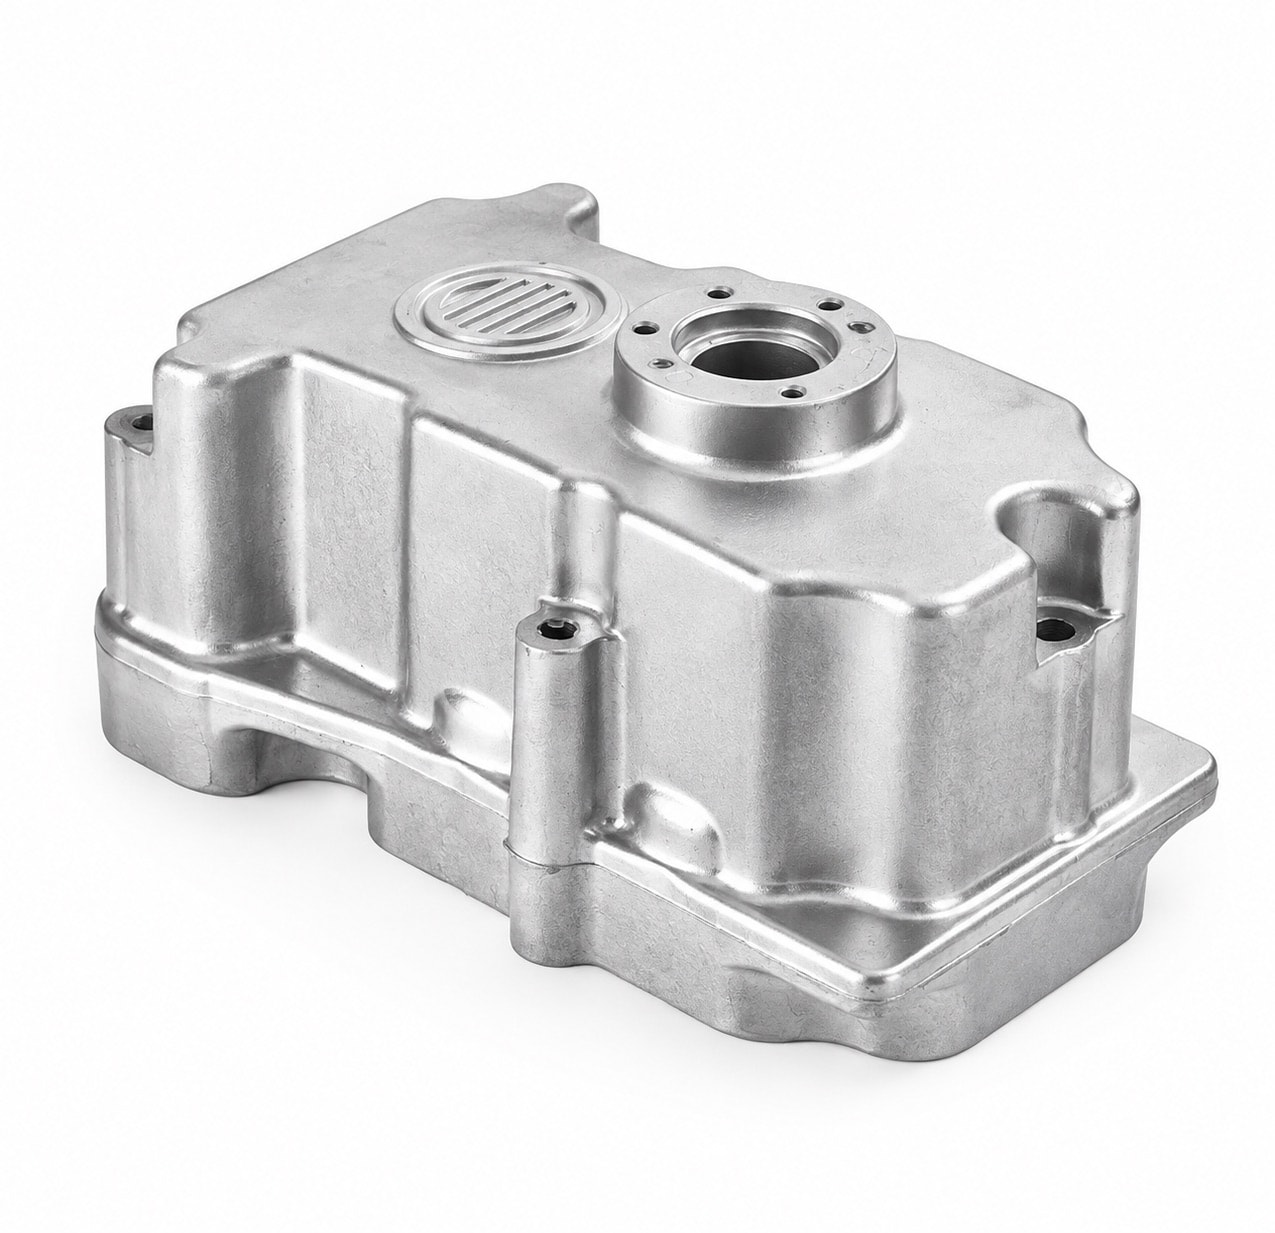
铝合金齿轮箱壳体
齿轮箱壳体的轴承孔决定齿轮啮合,结合面决定会不会渗油。厚大的轴承座凸台曾在精镗后露出缩孔,结合面与轴承孔分两次装夹加工后位置对不上。我们把凸台掏空、在末端设溢流,并改为一次装夹加工结合面、轴承孔与销孔,中心距稳定在 ±0.03 mm,气密一次合格率 98% 以上。
ADC12 (JIS H5302) · 约 1.2 kg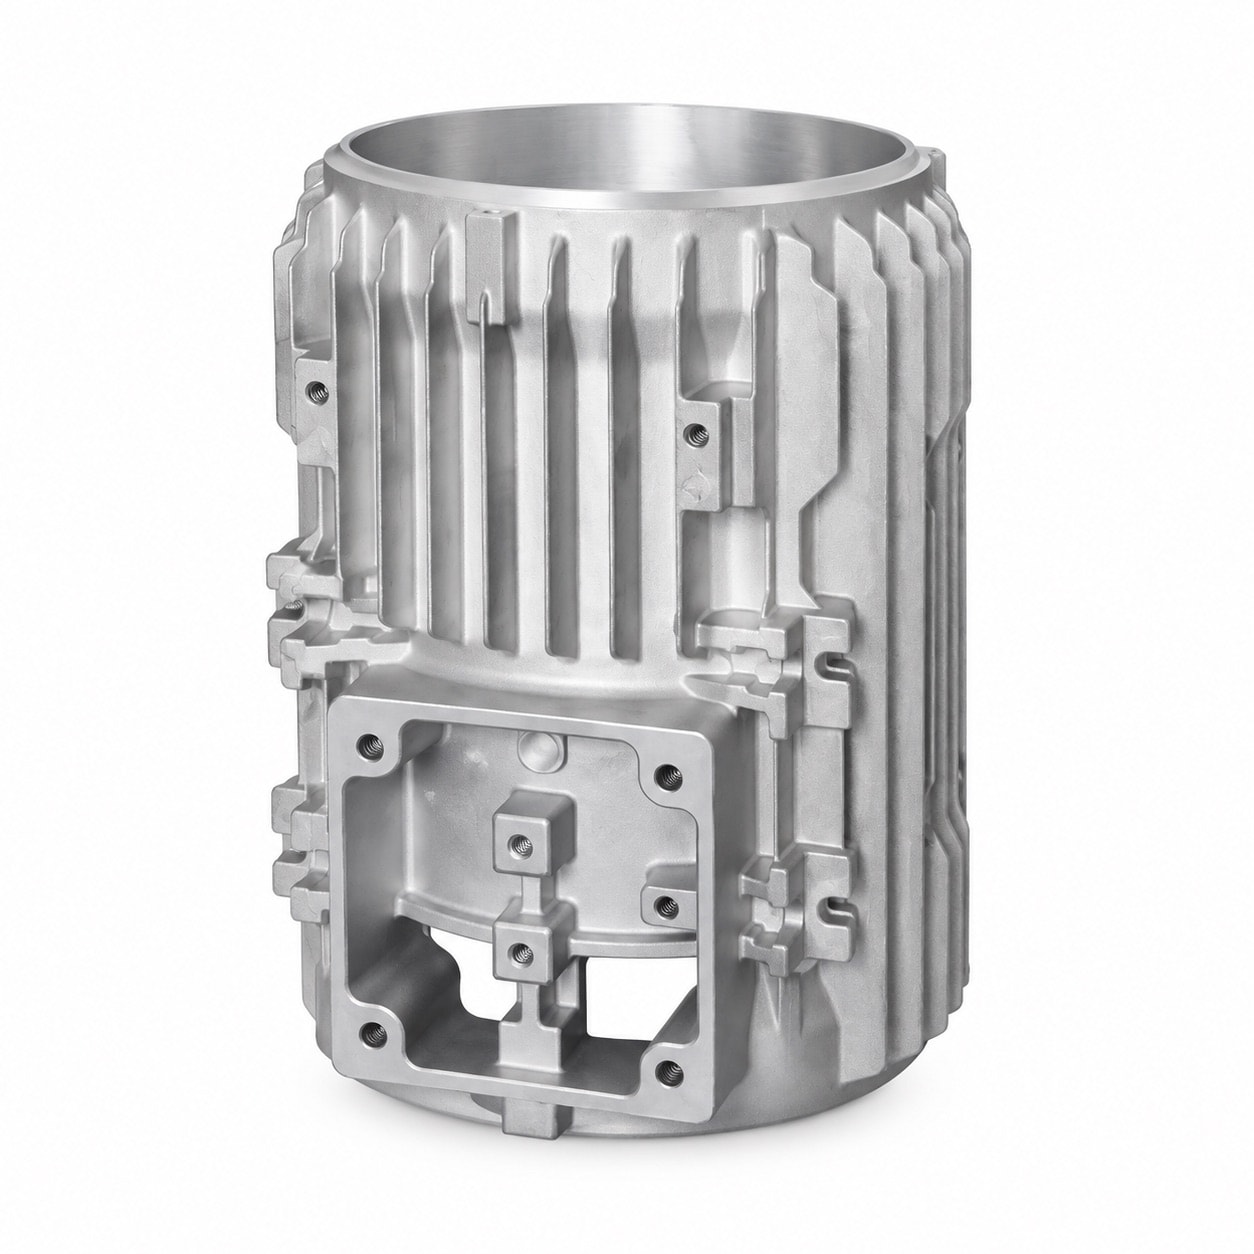
带散热筋的铝合金电机机壳
外圈一整圈散热筋、侧面一体接线盒的电机机壳,内孔要与定子过盈配合,两端止口要同轴,粗精加工之间还要穿插抛丸与喷粉。我们用以散热筋定位、轴向压紧的弹性夹具代替径向夹紧,并以两端止口作统一基准贯穿全部工序,定子孔圆度稳定在 0.02 mm,两端止口同轴度 φ0.03 mm。
ADC12 (JIS H5302) · 约 2.6 kg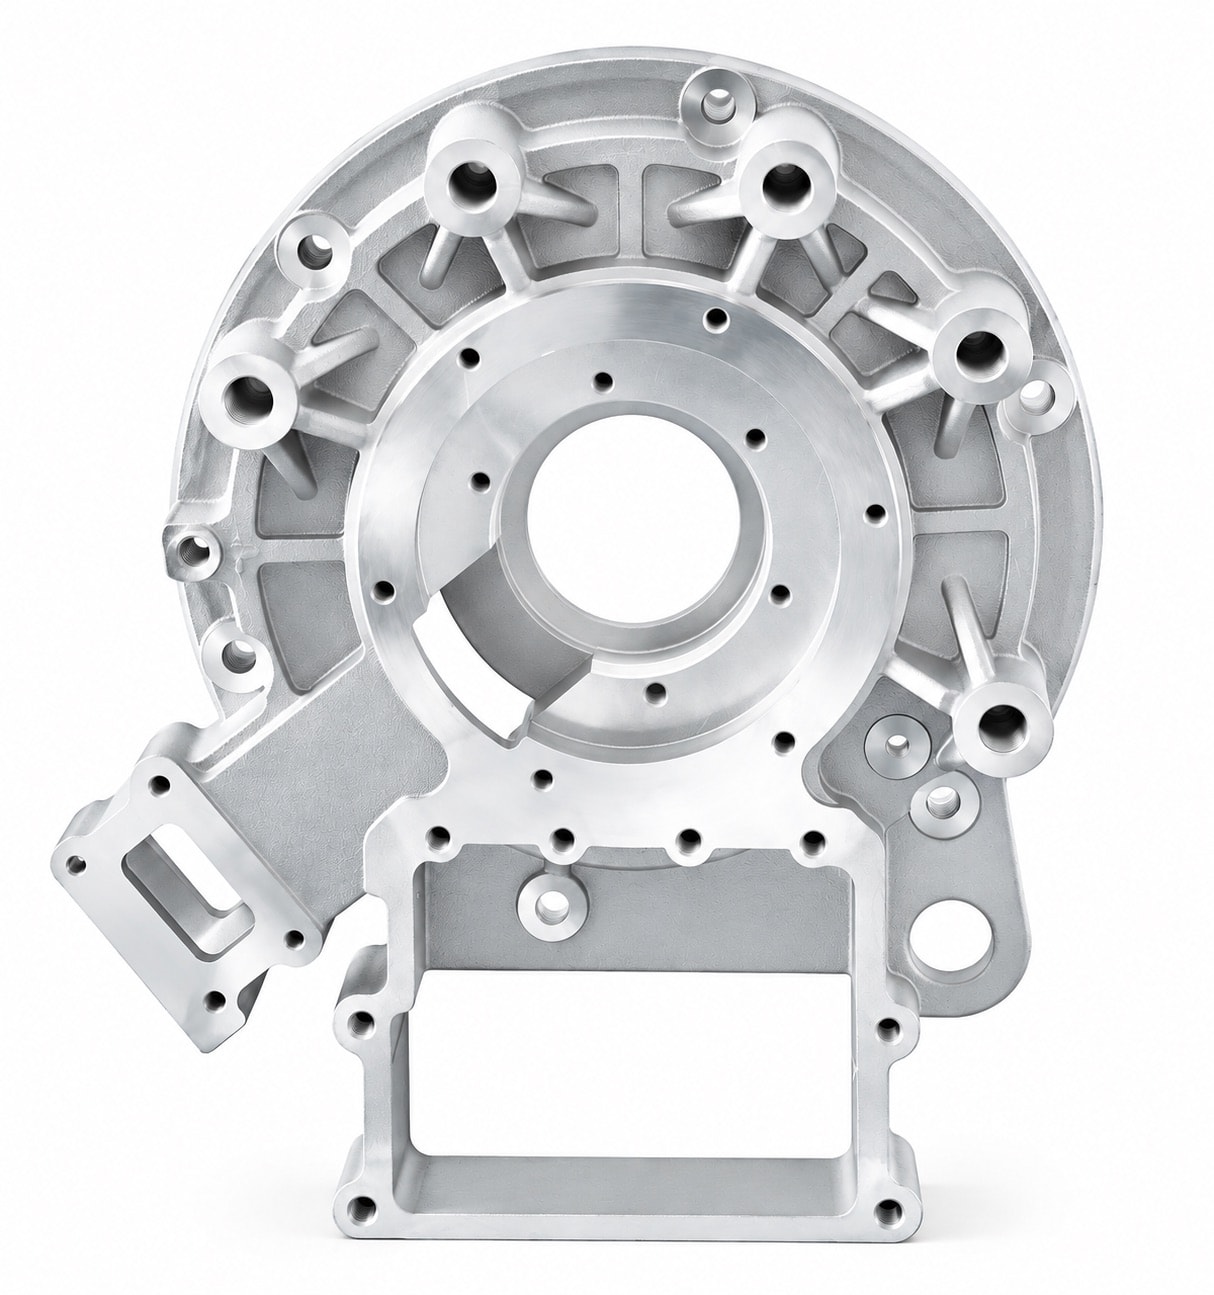
铝合金电机后端盖
后端盖既是电机外壳的一部分,又兼作轴承座,背面几处厚大的悬置孔凸台在 X 射线下缩松集中。我们先用模流分析把内浇口分成两支、调整进料角度,让厚壁区优先充填,再在凸台处增加局部挤压补缩,凸台内部达到 ASTM E505 2 级,轴承孔与止口同轴度稳定在 φ0.03 mm。
ADC12 (JIS H5302) · 约 2.2 kg常见问题
机器人关节壳体从整料 CNC 改为压铸,需要改设计吗?+
通常需要:增加拔模斜度,把壁厚做均匀,厚大部位掏空减重,并明确哪些特征由铸造保证、哪些由加工保证。研发与小批阶段用整料加工改图更快,设计定型、量产后改为压铸毛坯加关键面精加工,单件成本明显下降。我们可以按您的年需求量做成本对比。
轴承孔可以直接压铸出来吗?+
不能。铸态线性公差约 ±0.1 mm,H7 级孔径和 0.01 mm 级的同轴度必须由 CNC 精加工保证。压铸要做的是让加工余量均匀、加工面下没有孔洞,这两点决定了精加工后能否稳定合格。