案例研究 · 其他行业
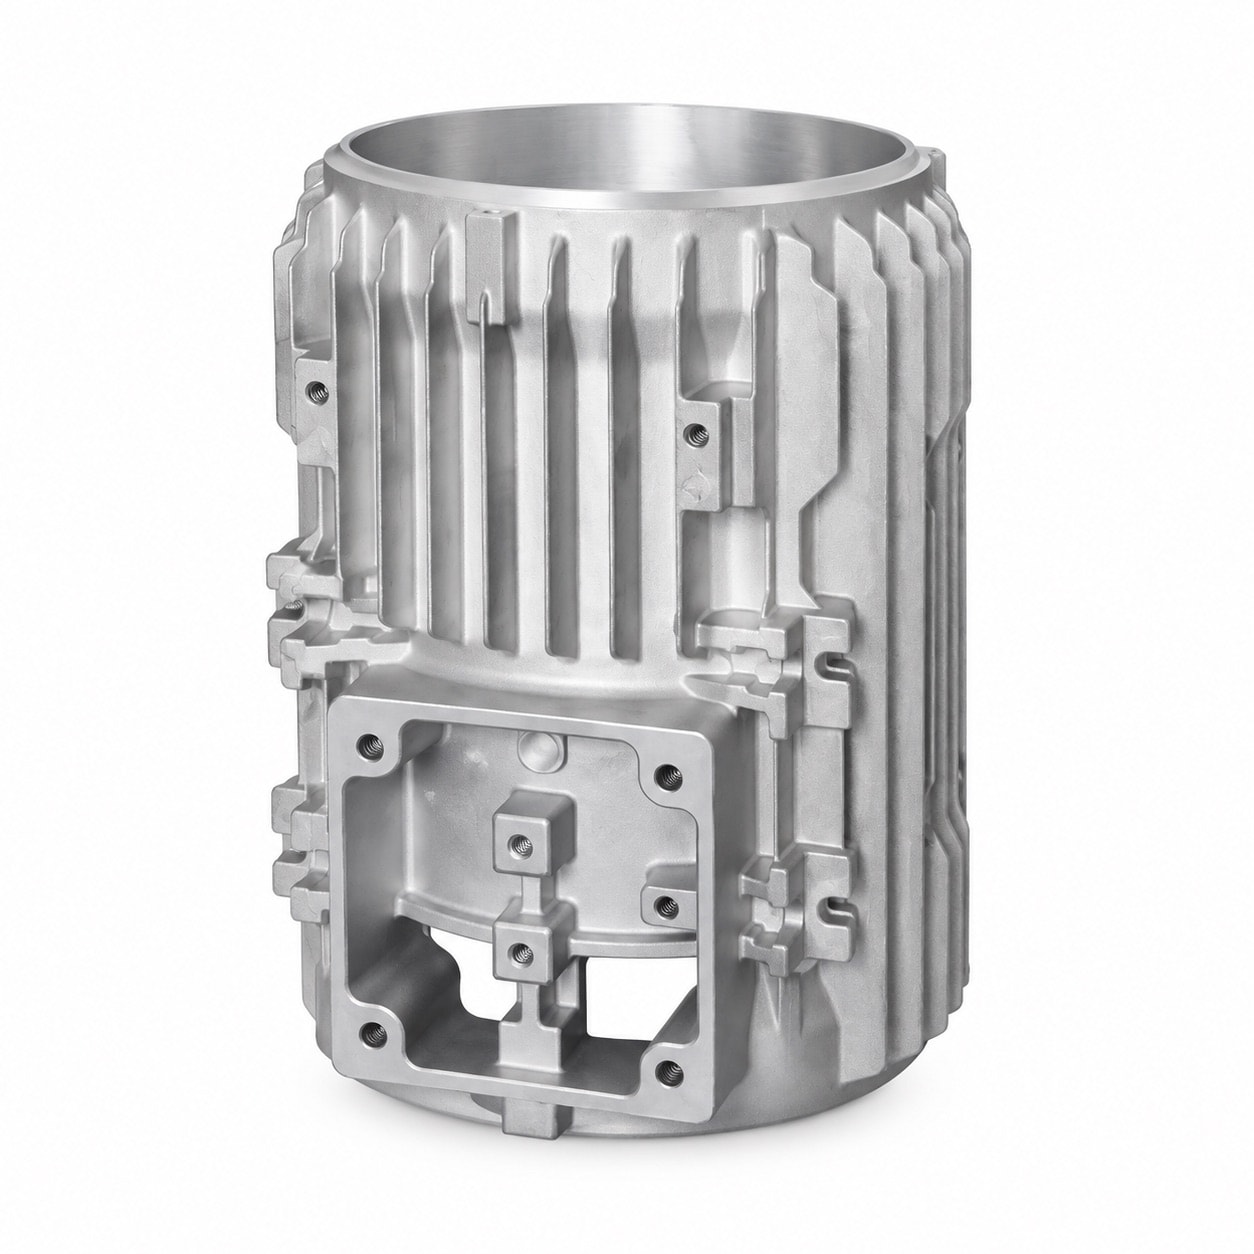
带散热筋的铝合金电机机壳:定子孔圆度 0.02 mm,两端止口同轴度 φ0.03 mm
外圈一整圈散热筋、侧面一体接线盒的电机机壳,内孔要与定子过盈配合,两端止口要同轴,粗精加工之间还要穿插抛丸与喷粉。我们用以散热筋定位、轴向压紧的弹性夹具代替径向夹紧,并以两端止口作统一基准贯穿全部工序,定子孔圆度稳定在 0.02 mm,两端止口同轴度 φ0.03 mm。
零件参数
| 零件名称 | 带散热筋的铝合金电机机壳 |
|---|---|
| 零件类型 | 电机与减速器壳体 |
| 应用产品 | 工业电机机壳(外置散热筋、一体式接线盒) |
| 客户类型 | 电机制造商 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 Ø170 × 220 mm |
| 单件重量 | 约 2.6 kg |
| 壁厚范围 | 4.0 – 6.0 mm(散热筋 2.5 – 3.5 mm) |
| 关键要求 | 定子孔尺寸与圆度、两端止口同轴度、端面垂直度、四个方向螺纹孔的位置度 |
| 后加工 | 定子孔、两端止口与端面车削,接线盒面铣削,四个方向螺纹孔钻攻 |
| 表面处理 | 抛丸 + 粉末喷涂 |
| 交付形式 | 加工件 |
| 量产起始 | 2024 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
定子孔
定子孔与定子铁芯过盈配合,直径按 H7 控制,圆度要求 0.02 mm。圆度不好,定子压入后气隙就不均匀,电机的振动和噪音会随之上升。
止口与端面
两端止口分别与前后端盖配合,同轴度要求 φ0.03 mm,端面对轴线垂直度 0.03 mm。两端止口决定前后轴承是否同轴,是转子能否平稳转动的关键。
多面螺纹孔与涂层
底面、顶面、接线盒面和侧面共有十余个螺纹孔,分布在四个方向,均有位置度与垂直度要求。外表面抛丸后粉末喷涂,涂层不允许有夹伤和磕碰。
技术难点
薄壁机壳夹紧后内孔变圆
机壳主壁厚只有 4 mm。用三爪卡盘径向夹紧车内孔,夹紧状态下测量合格,松开后圆度回弹到 0.05 mm 以上。径向夹紧力把薄壁压成了三棱形,加工完成后再弹回来,是典型的“夹紧合格、松开超差”。
喷涂穿插在粗精加工之间,基准难以延续
机壳要先粗加工,再抛丸、粉末喷涂,最后精加工到尺寸。每换一道工序都要重新装夹,基准一旦转换,前一道的误差就会叠加到下一道;喷涂后的外表面既不能当基准,也不能被夹具夹伤。
我们的做法
以散热筋定位的弹性夹具,轴向压紧(工装设计)
我们不再径向夹紧,而是设计了以散热筋侧面定位的弹性套夹具:弹性套与散热筋贴合限制径向位置,沿轴线方向压紧,夹紧力不作用在薄壁上。定子孔在夹紧和松开状态下各测一次,比对回弹量。
两端止口作统一基准,贯穿粗精加工(加工工艺)
第一道车削就把两端止口加工出来,作为后续所有工序的公共基准;喷涂后的精车、接线盒面铣削和螺纹孔钻攻都回到这组基准定位,避免基准转换带来的误差累积。定位元件与涂层接触的位置加软垫,防止夹伤。
用作定位的散热筋在压铸时保证一致(模具设计)
夹具靠散热筋定位,散热筋的位置和厚度就成了加工精度的一部分。我们对用作定位的几条散热筋在模具上单独标注公差、定期测量这部分型腔的磨损,首件用三坐标确认。
四个方向的螺纹孔一次装夹完成(CNC 加工)
四个方向的螺纹孔在加工中心上借助转台一次装夹完成,不再逐面翻转装夹。定子孔每件用内径量具检测,同轴度与垂直度按批三坐标检测。
结果(稳定量产状态)
进入稳定量产后,定子孔圆度稳定在 0.02 mm 以内,两端止口同轴度稳定在 φ0.03 mm 以内,涂层夹伤不良由改进前的约 3% 降到 0.3% 以下,关键尺寸的过程能力达到 CPK ≥ 1.33。
本案例常见问题
薄壁电机机壳车内孔,怎么避免夹紧变形?+
核心是不让夹紧力作用在要加工的薄壁上。常用做法是把径向夹紧改为轴向压紧,或者用与外形贴合的弹性套、专用软爪分散夹紧力;同时粗精加工分开,精加工只留很小的余量。验证时同一件在夹紧和松开状态各测一次圆度,看回弹量,而不是只看夹紧时的读数。
机壳需要喷涂,为什么要在喷涂前后分两次加工?+
抛丸和喷涂会影响已加工面的尺寸,也会在配合面上留下涂层。所以常见路线是:先粗加工并建立基准,再抛丸、喷涂,最后精加工定子孔、止口等配合面,精加工面不带涂层。关键是整条路线使用同一组基准,否则每换一次基准都会引入新的误差。我们会在报价阶段和客户确认哪些面需要遮蔽、哪些面喷涂后再加工。