业务能力 · CNC 精密加工 · 04
CNC 精密加工
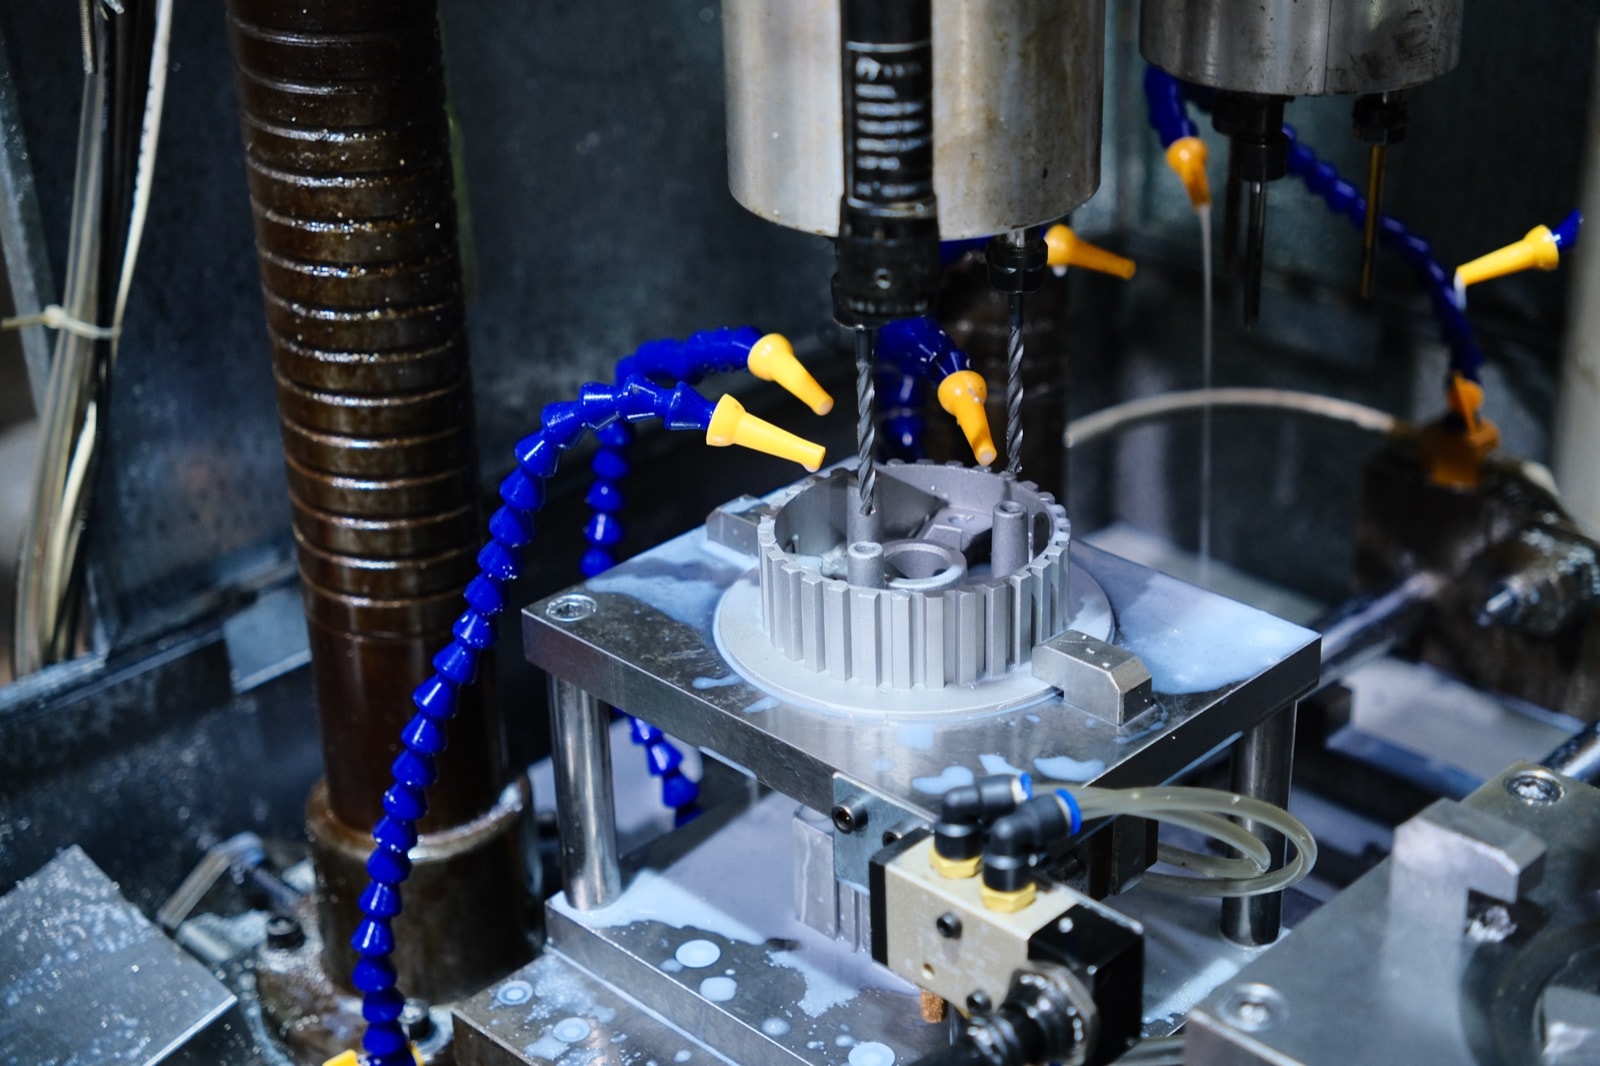
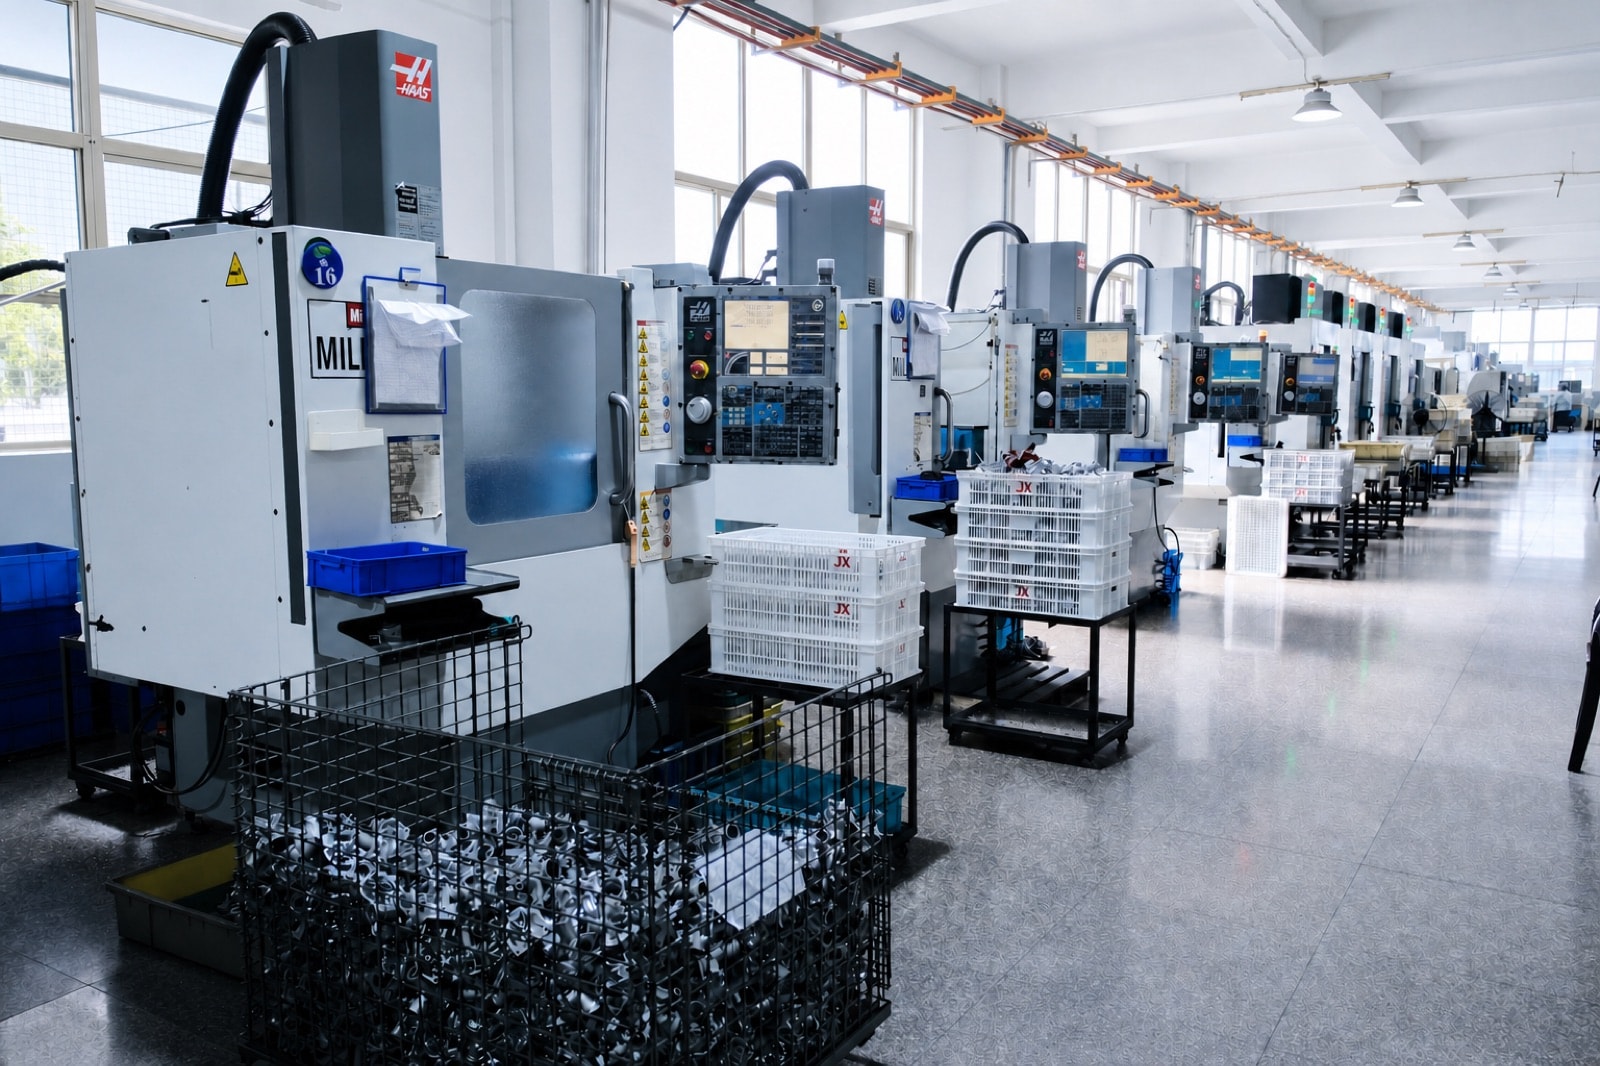
我们用哈斯(Haas)与兄弟(Brother)加工中心 30 余台、TAKISAWA 数控车床 30 余台、钻孔攻牙设备 50 余台,把压铸毛坯加工成可直接装配的零件:关键尺寸最高 ±0.005 mm,关键孔系一次装夹完成,关键尺寸 CPK ≥ 1.33。自家压铸件和外来毛坯都可以加工。
能力综述
精密加工
我们承接压铸件的铣面、镗孔、钻孔攻牙与车削等工序,完成密封面、轴承位、螺纹孔及关键孔系等精密配合特征的加工,锌合金与铝合金件均可加工。您既可以送来本厂压铸毛坯,也可以只带您自己的毛坯来委托加工。
厂内拥有哈斯、兄弟(Brother)加工中心 30 余台,泷泽(TAKISAWA)数控车床 30 余台,另有钻孔攻牙等专机 50 余台,连同其他加工与辅助设备,生产设备共计 360 余台。
能力一览
- 最高精度
- 关键尺寸,视零件结构与尺寸而定
- ±0.005 mm
- 关键孔系同轴度
- 一次装夹完成
- φ0.05 mm
- 机加平面度(每 100 mm)
- 适用于密封面与结合面
- 0.05 mm
- 机加面粗糙度
- Ra 0.8 μm
- 关键尺寸过程能力
- CPK ≥ 1.33
- CNC 设备
- 加工中心 30 余台 · 数控车床 30 余台 · 钻攻 50 余台
- 110 余台
压铸一体加工
压铸与加工在同一工厂完成:基准、余量与气孔判定从开模前就一起定好;如果您送来的是外来毛坯,我们会在首件阶段和您逐项确认。
- 01
基准统一
DFM 阶段就与您共同确定铸造基准,首道工序据此建立加工基准,后续所有工序共用同一基准。
- 02
一次装夹
四轴加工中心一次装夹完成多个面与关键孔系,避免二次装夹带来的 0.03–0.05 mm 偏差。
- 03
薄壁防变形
采用专用工装、软爪或真空吸盘夹持,粗精加工分序进行;同一件在夹紧与松开状态各测量一次,确保变形可控。
- 04
气孔判定
暴露气孔的判定标准在投产前书面约定;高硅铝件采用 PCD 或金刚石刀具加工,保障刀具寿命与表面质量。
加工余量
常规面留 0.2–0.3 mm,密封面、轴承位等精密配合面留 0.1 mm,尽量保留铸件表面的致密层,减少暴露内部气孔。
质量与检测
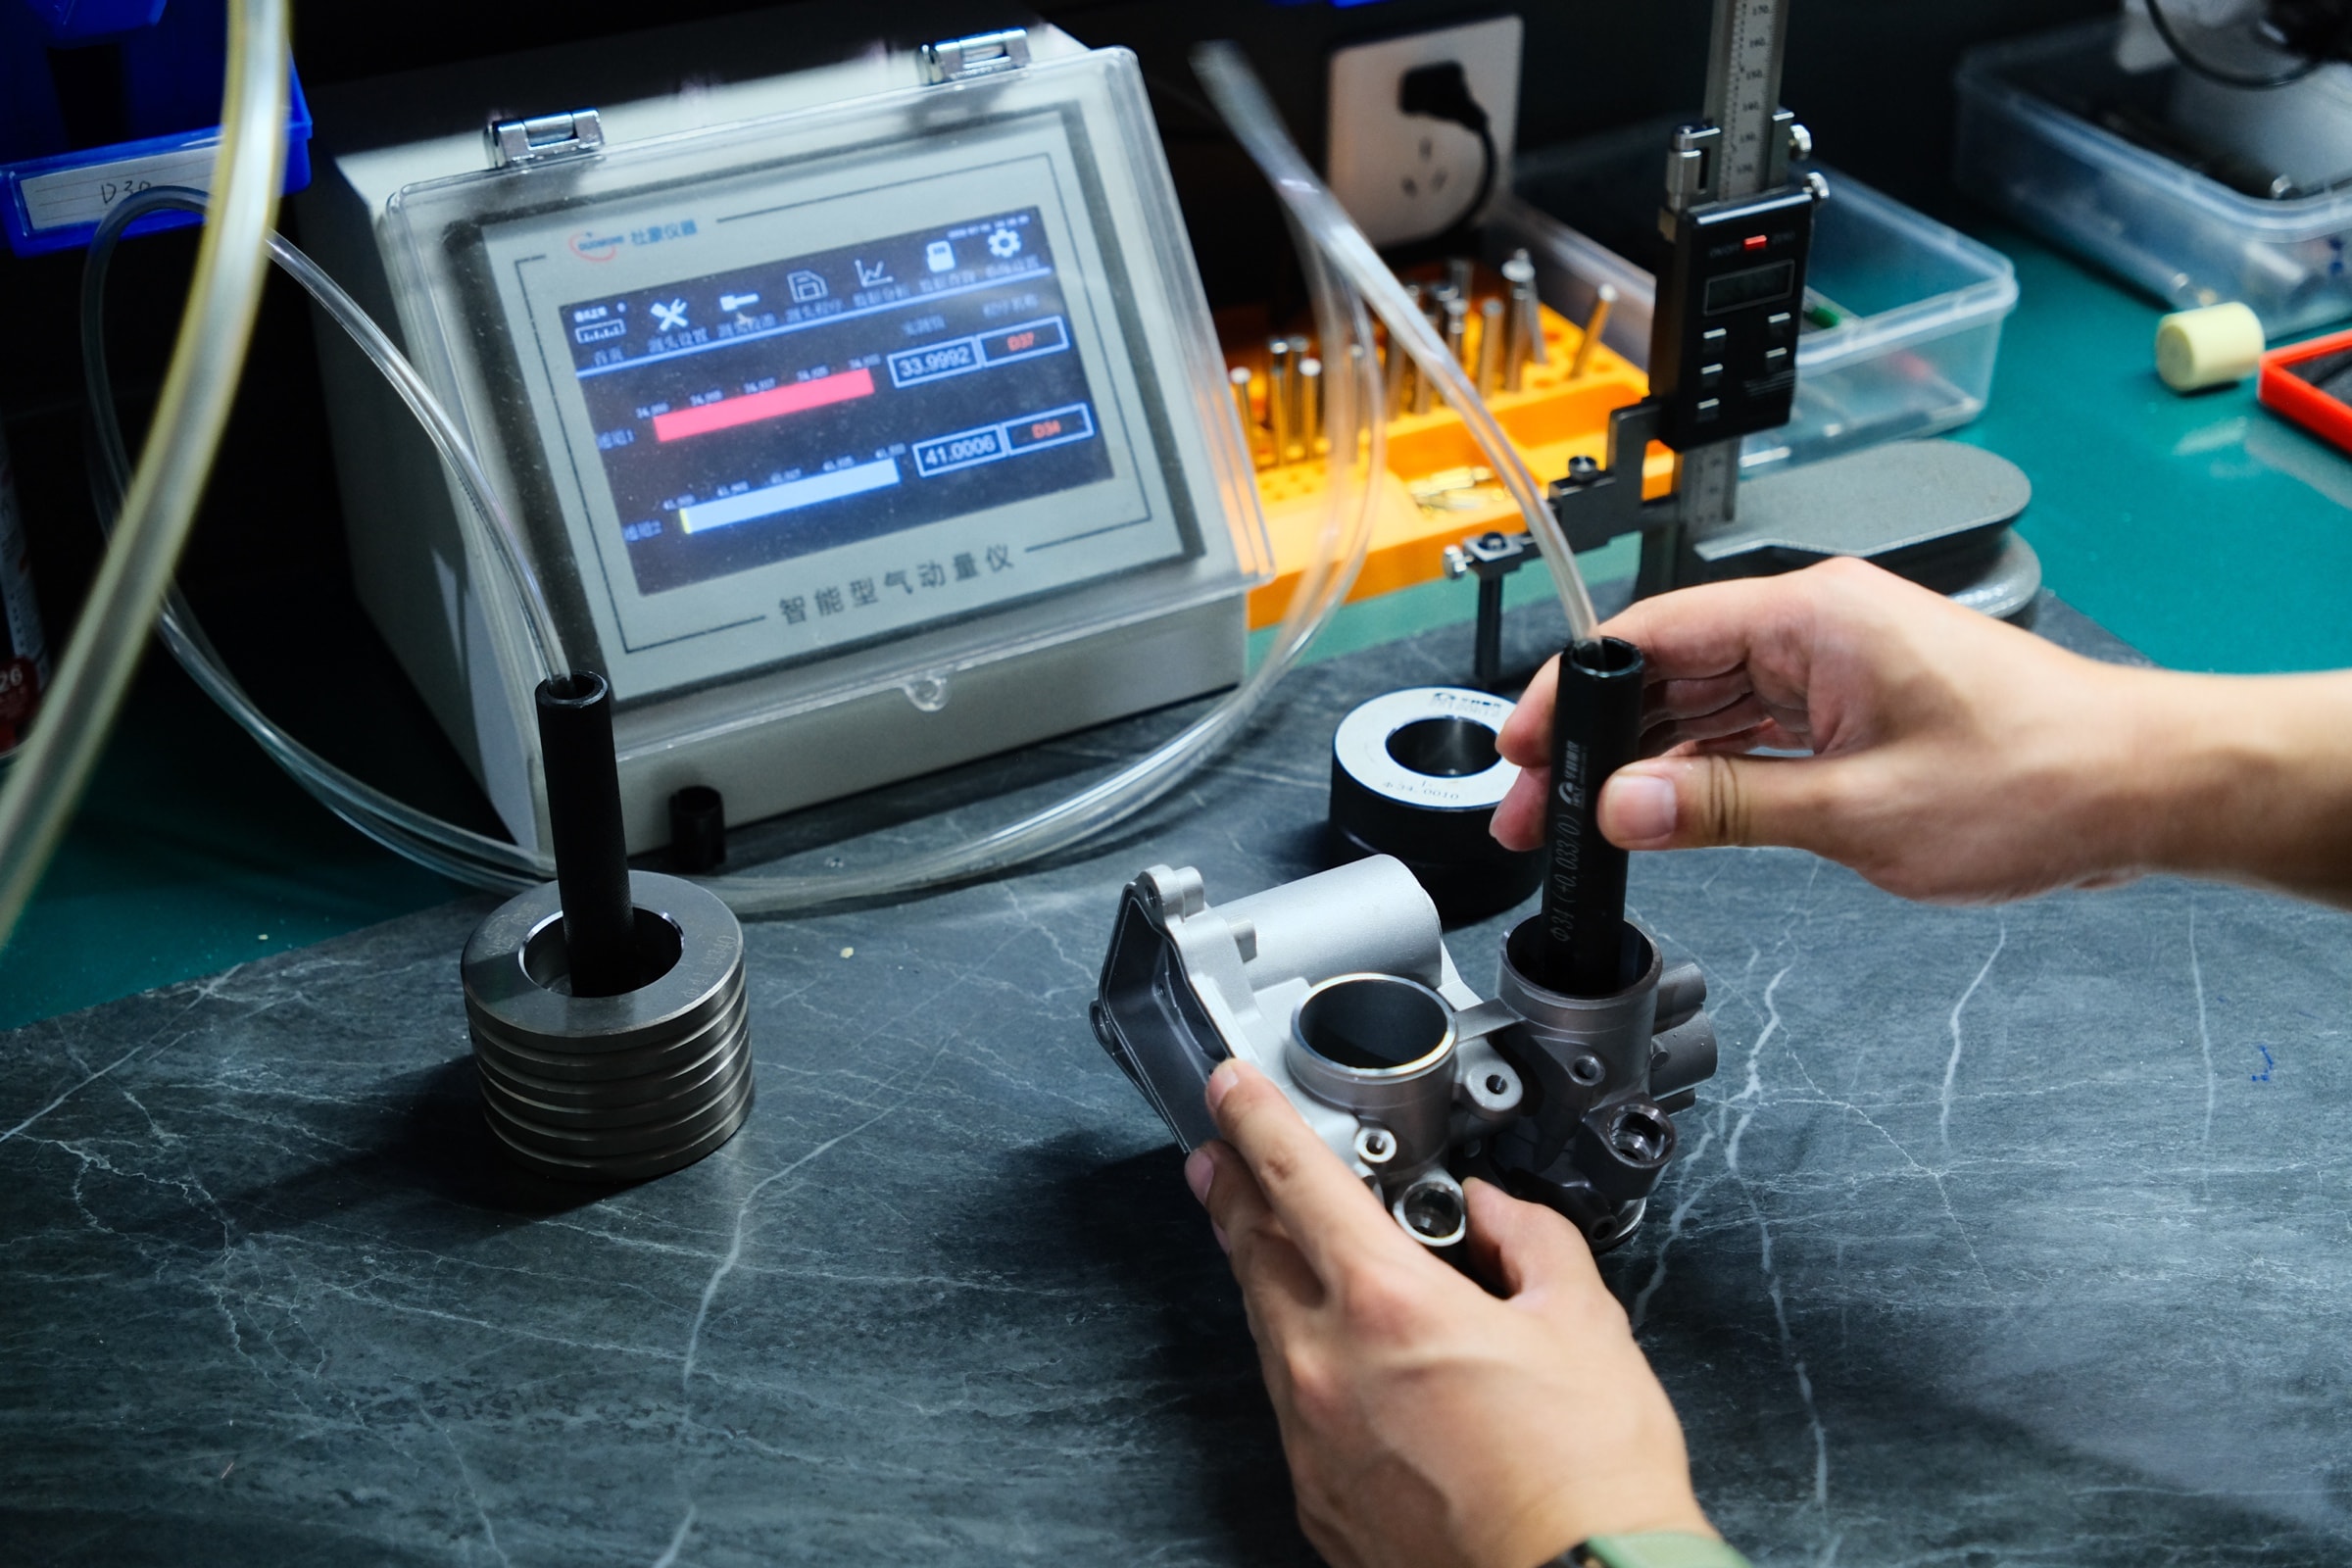
我们严格执行 ISO 9001:2015 质量体系,具体检测项目与报告形式按您的要求确定。
- 1
三坐标测量可进行三坐标测量,精度 ±0.003 mm,根据您的要求出具尺寸检验报告。
- 2
首件与过程能力首件可出具首件报告;关键尺寸进行 CPK 分析,要求 CPK ≥ 1.33。
- 3
变形复测平面度要求严格的零件,加工完成后与放置 24 小时后均会测量,两次均合格才会放行。
- 4
问题追溯如遇品质异常,按需提供 8D 报告,完整记录原因分析与纠正措施。
交期
加工交期
- 01首件试加工与程序验证2–3天
- 02工装夹具设计制造7–12天
- 03小批试产与过程能力分析5–10天
- 04量产(每批,仅加工)15–25天
以上周期均为预估:新零件从首件试加工到小批试产一般 14–25 天,其中工装夹具 7–12 天;进入量产后,仅加工的订单每批 15–25 天(含压铸的零件按压铸交期计)。外来毛坯同样按这个节奏。
相关案例
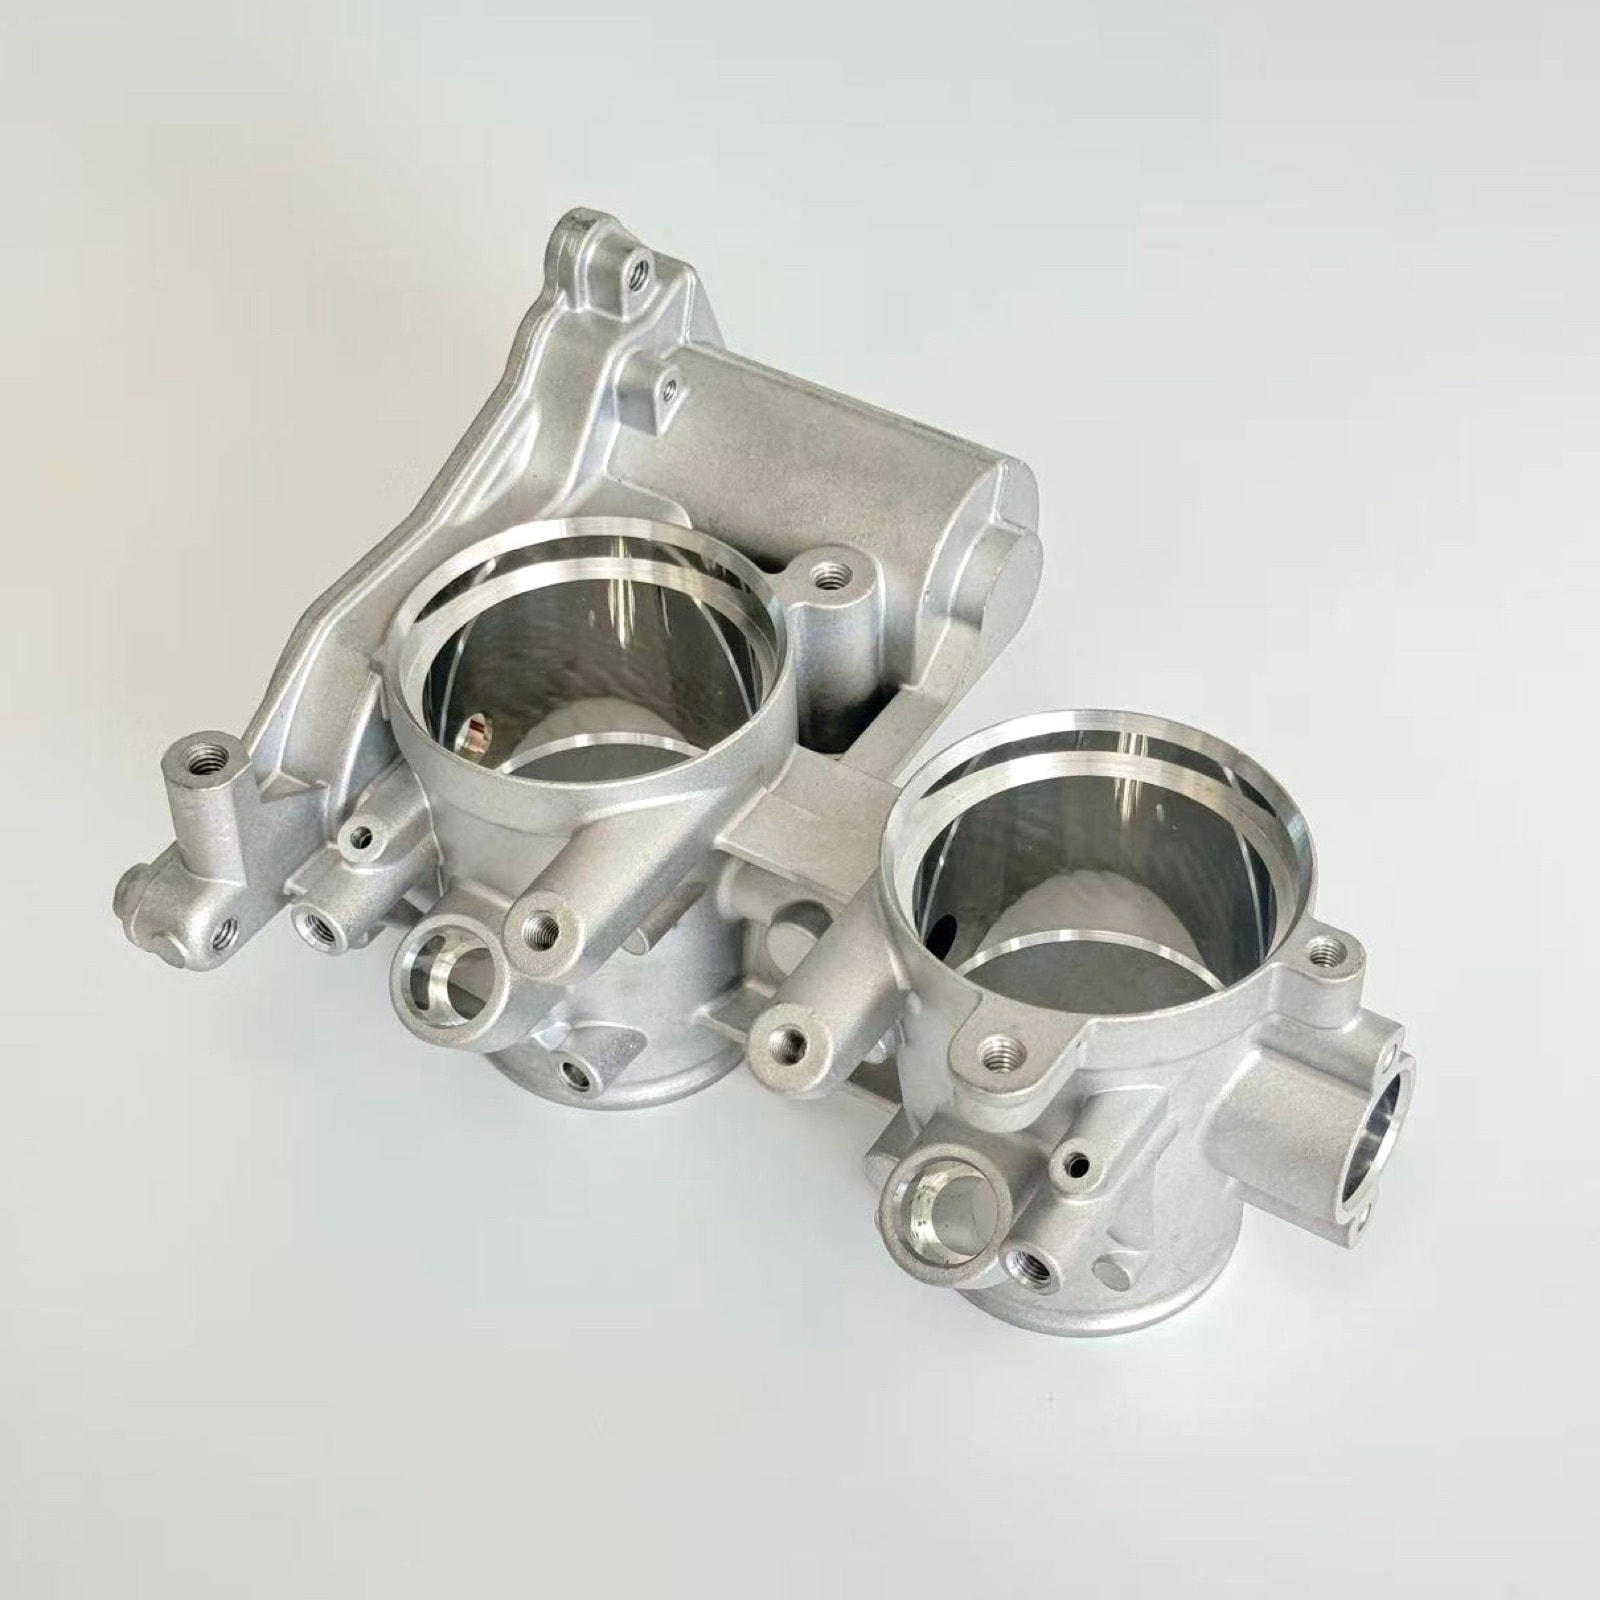
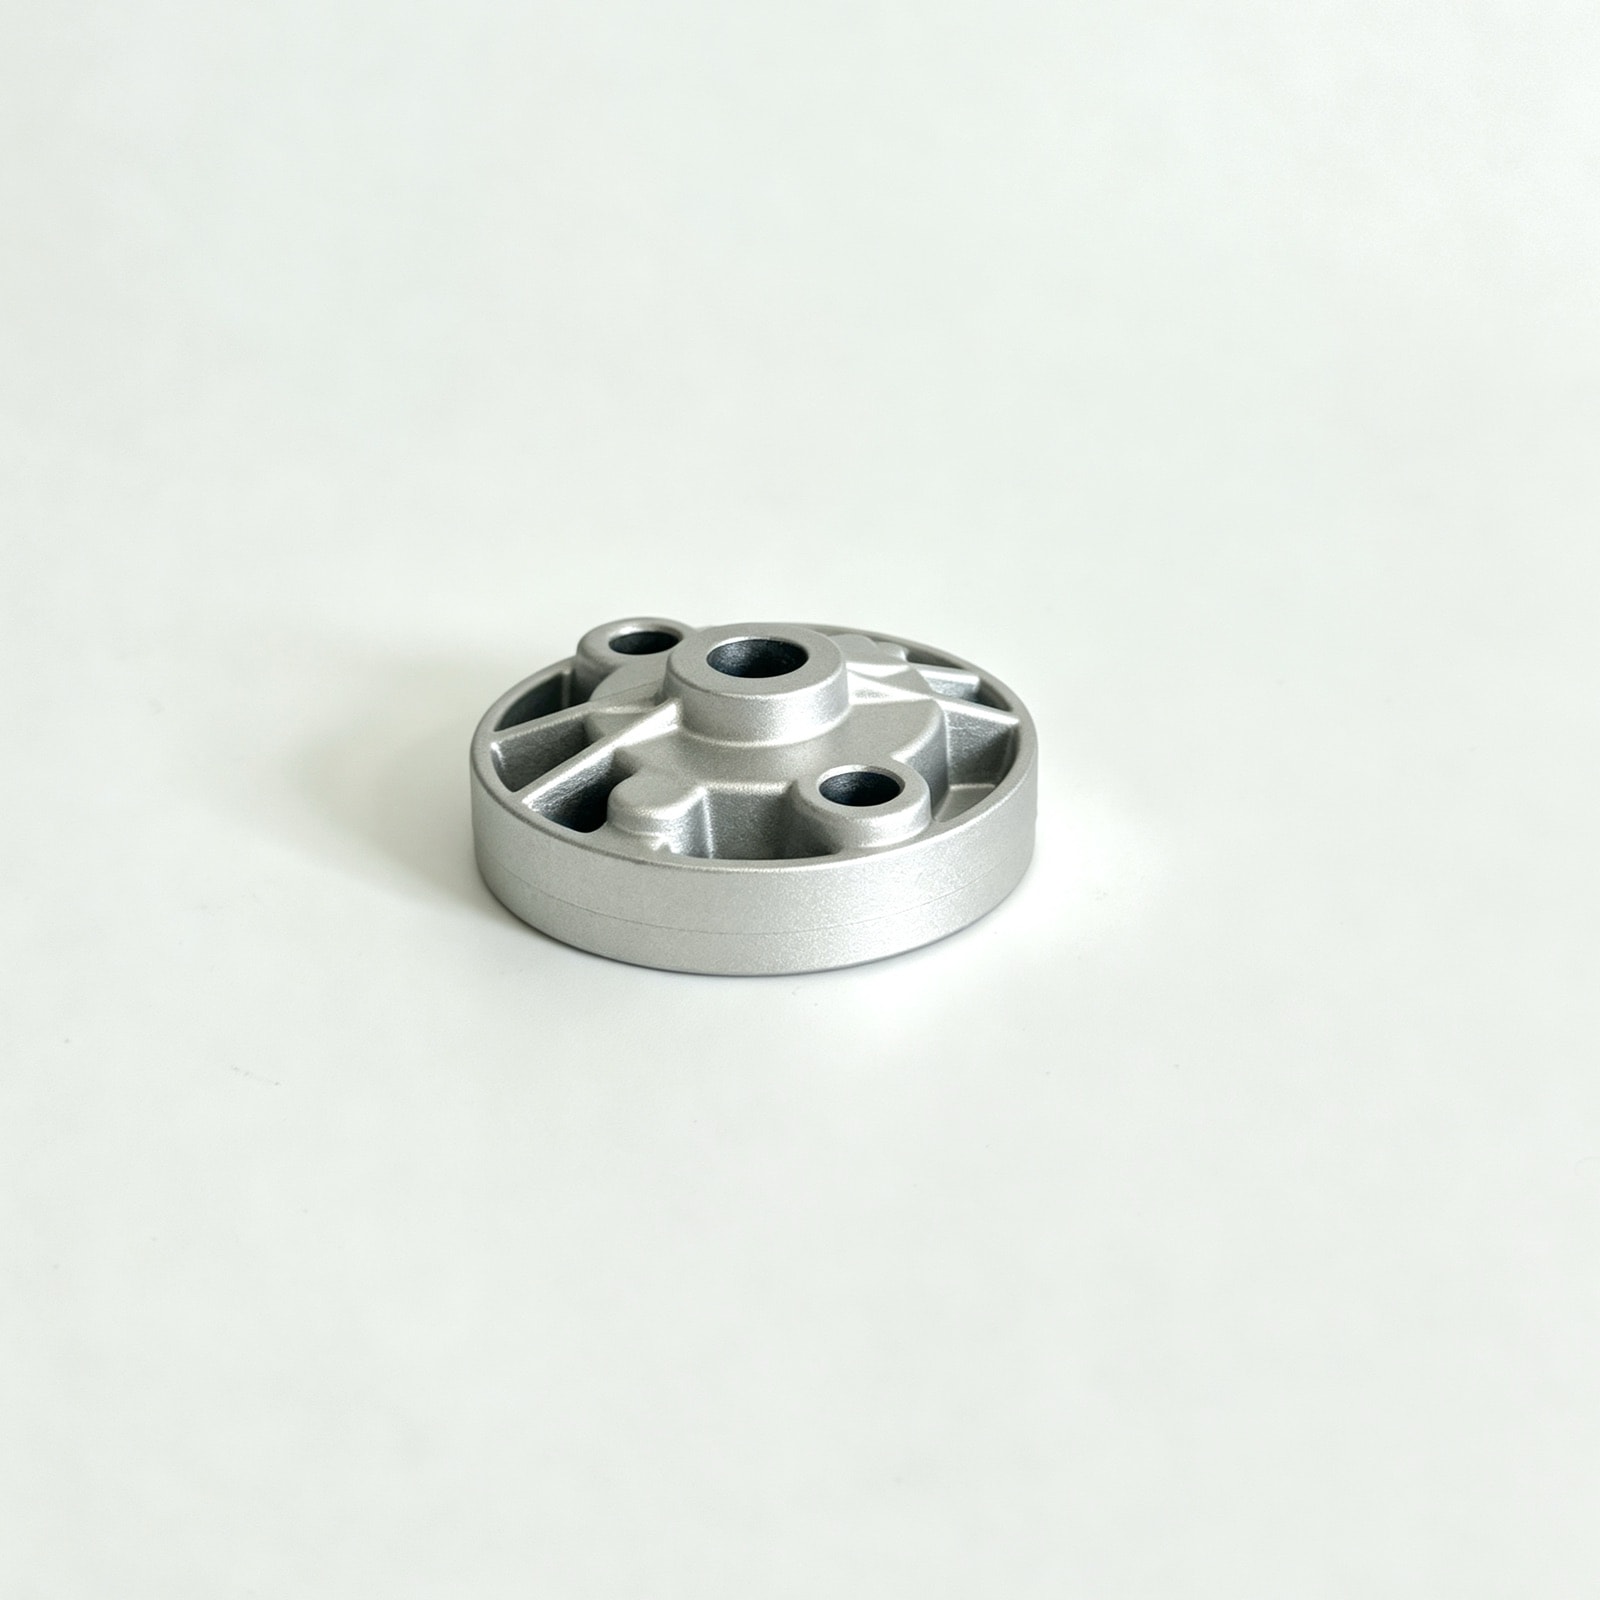
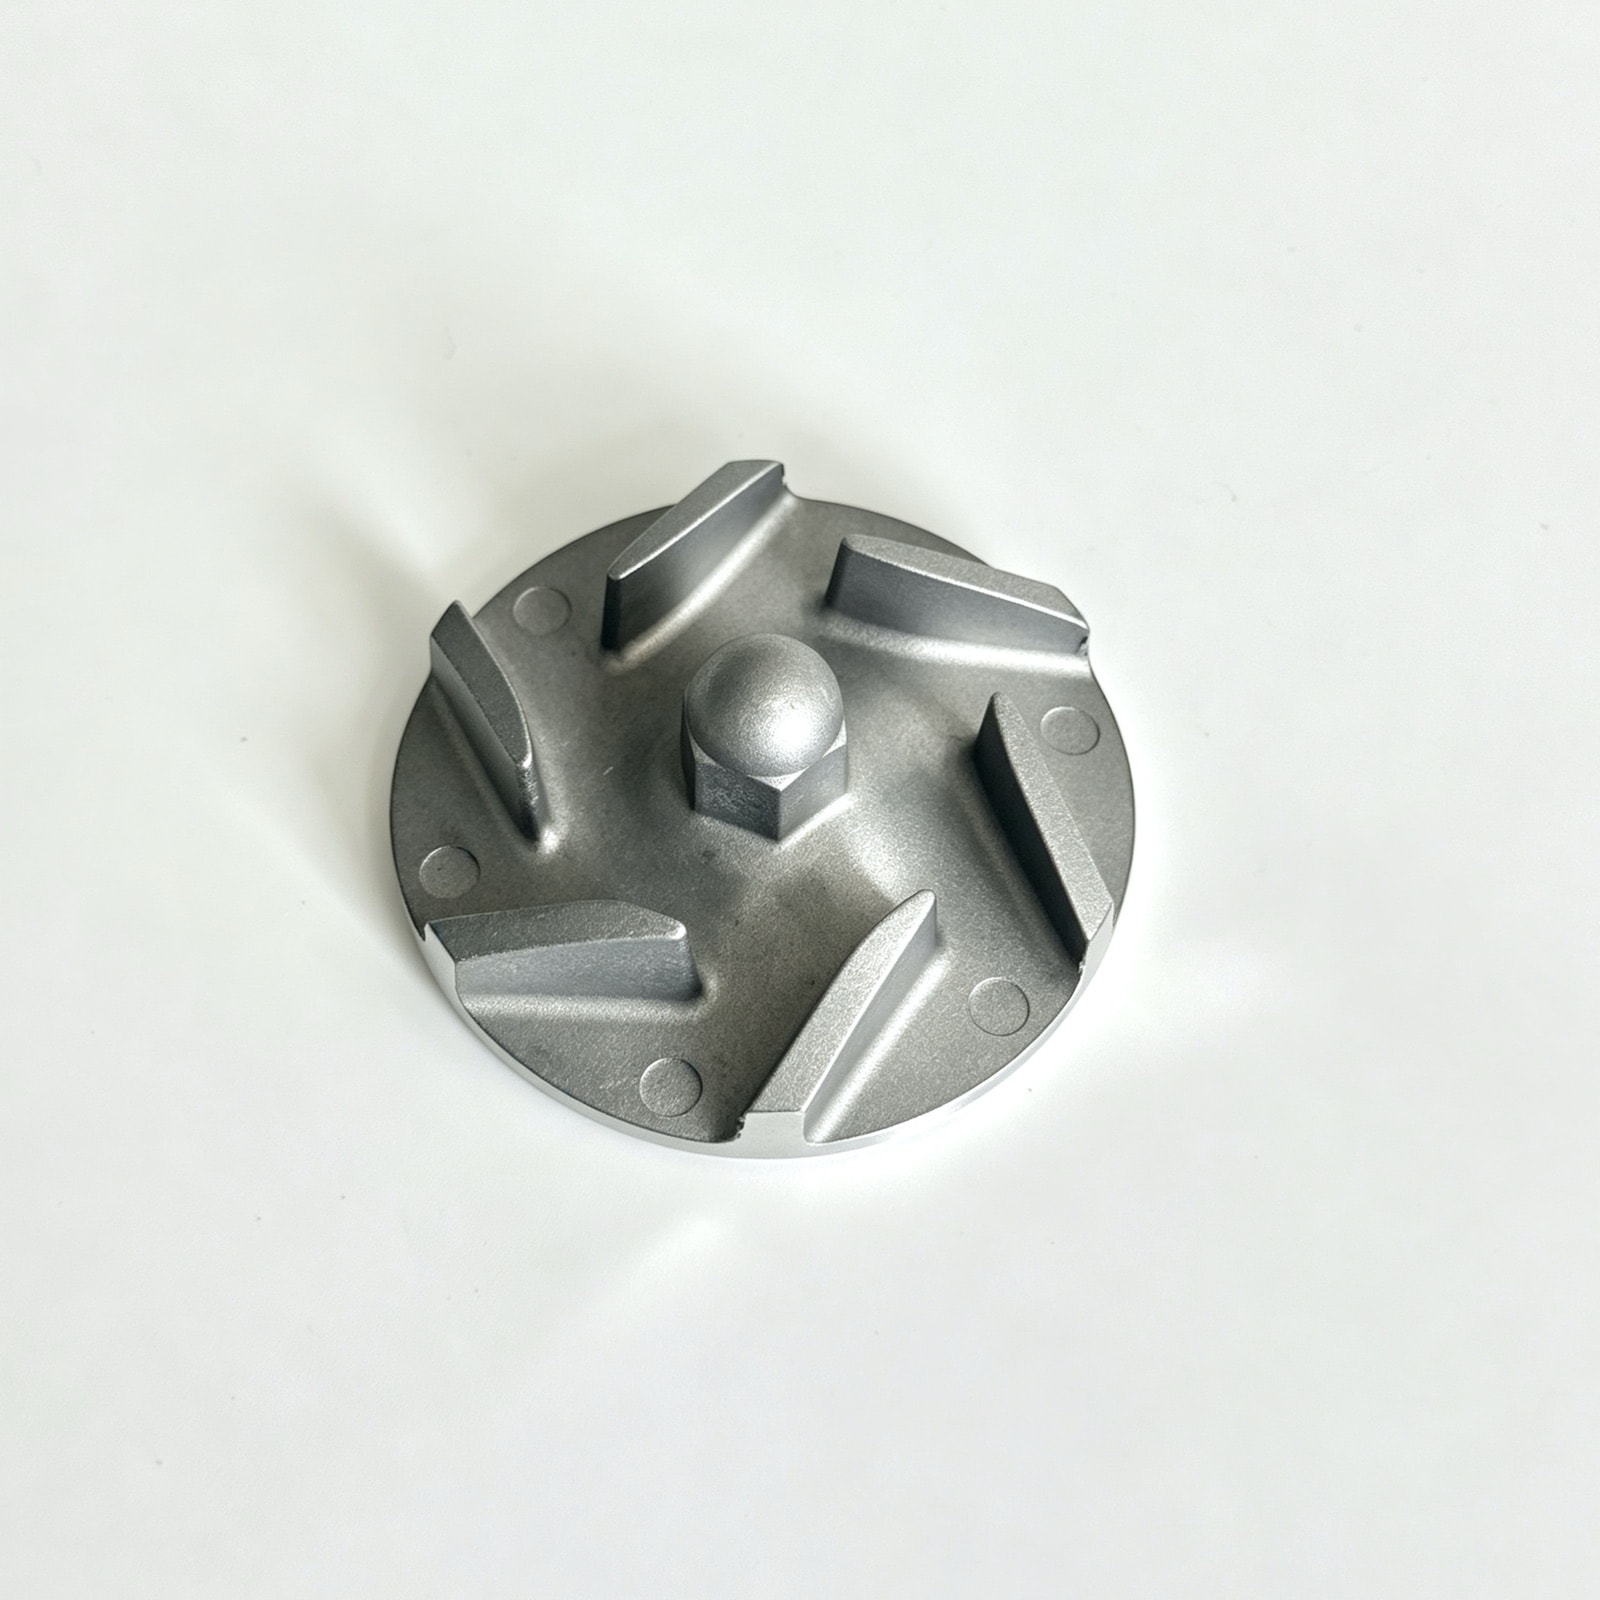
用到这项能力的零件案例
FAQ
常见问题
你们有哪些加工设备?+
厂内拥有哈斯、兄弟(Brother)加工中心 30 余台,泷泽(TAKISAWA)数控车床 30 余台,另有钻孔攻牙等专机 50 余台,连同其他加工与辅助设备,生产设备共计 360 余台。
CNC 加工能达到多高精度?哪些尺寸建议交给 CNC?+
关键尺寸最高可达 ±0.005 mm,具体视零件结构与尺寸而定;关键孔系同轴度 φ0.05 mm,机加平面度 0.05 mm / 100 mm,机加面粗糙度 Ra 0.8 μm。 对于铸造公差无法保证的配合面、密封面、轴承位与孔系,建议交由 CNC 完成。我们在 DFM 阶段会将「铸造保证项」与「机加工保证项」分开列出,与您共同确认。
关键孔系的同轴度怎么保证?+
从铸造和加工两个层面共同保障。铸造端,我们将相关孔系与定位面布置在同一模侧成型,不跨分型面;加工端,采用四轴加工中心一次装夹同步镗削,不进行二次装夹。两端都做到,同轴度可稳定控制在 φ0.05 mm 以内。 如果铸件本身跨了分型面,同轴度通常只能做到 φ0.09 mm 左右,这一点我们会在 DFM 阶段提前与您沟通,共同评估工艺可行性。
可以只做加工吗?外来毛坯能加工吗?+
可以。我们既加工本厂压铸的毛坯,也承接您自带的外来毛坯。外来毛坯建议先提供图纸与样件,我们在首件阶段与您共同确认基准、余量与气孔判定标准,再进行工装制作与批量加工。
加工到气孔的零件怎么判定?+
取决于气孔出现的位置与零件用途。常见分级方式如下:密封面与受力面一旦暴露可见气孔,即判报废;非密封的机加面允许单个气孔直径不超过约定值(如 Ø0.5 mm)且不连片;气密件则一律以最终气密测试结果为准,测试通过即可放行,微渗漏件按约定浸渗后复测。我们会在 DFM 阶段就把这些判定标准与您逐项书面确认,确保量产时双方口径一致。