案例研究 · 摩托车与两轮车
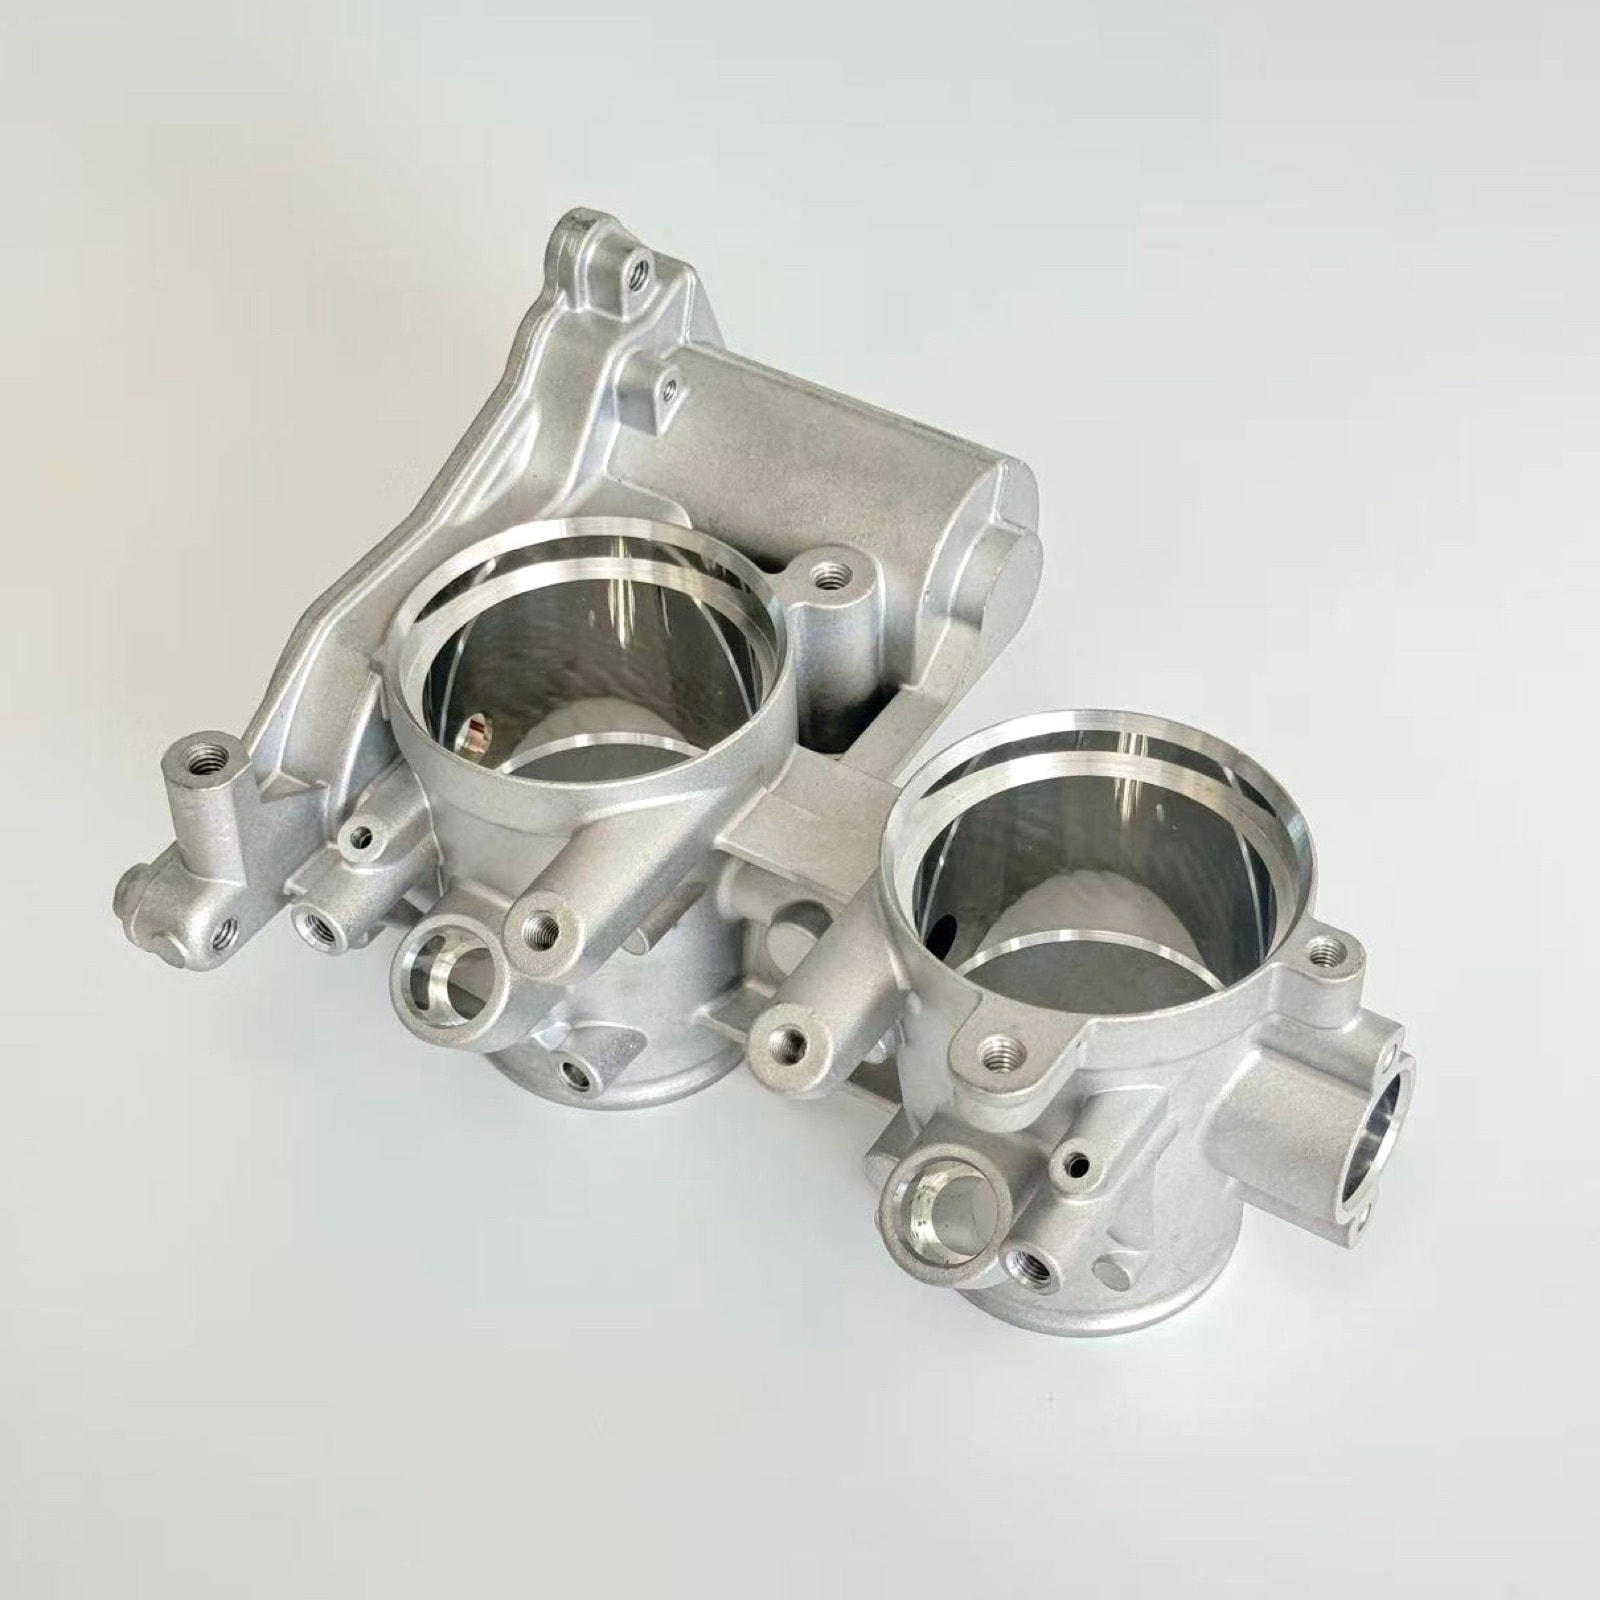
摩托车双缸节气门体压铸:两节流孔直径差稳定在 0.02 mm 以内
双缸共体的节气门体,两个节流孔分两次装夹加工时直径差可达 0.05 mm,导致两缸进气不均、怠速抖动。我们改为一次装夹镗削两孔、共用刀具补偿,并用软爪低应力夹持,直径差稳定在 0.02 mm 以内。
零件参数
| 零件名称 | 摩托车双缸节气门体 |
|---|---|
| 零件类型 | 化油器与流体控制件 |
| 应用产品 | 双缸摩托车电喷进气系统 |
| 客户类型 | 国内摩托车一级供应商 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 165 × 95 × 70 mm |
| 单件重量 | 约 520 g |
| 壁厚范围 | 3.0 – 5.0 mm |
| 关键要求 | 两节流孔同轴度、孔径一致性、节气门轴孔位置度、进气道气密 |
| 后加工 | 两节流孔一次装夹镗削、轴孔铰削、法兰面铣削、钻孔攻牙 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2024 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
尺寸精度
节流孔直径公差为 ±0.02 mm,同一件上两个节流孔的直径差不超过 0.02 mm。两孔直径差决定两缸进气量是否一致,差值过大会让两缸工作不均、怠速抖动。
形位公差
两个节流孔的同轴度要求 φ0.05 mm,节气门轴孔位置度要求 φ0.1 mm。轴孔位置决定节气门片能否在孔内均匀闭合、转动不卡滞。
密封性
进气道做气密测试,0.05 MPa 保压 20 s 不允许泄漏。进气道漏气会让发动机吸入未经计量的空气,影响混合比。
技术难点
两孔一致性
分两次装夹加工时,两节流孔直径差可达 0.05 mm,装车后两缸进气量不一致、怠速抖动。二次装夹带来基准转换误差,加上刀具磨损在两次加工之间继续累积,直径差无法收敛。
薄壁夹持变形
夹紧状态下测量合格,松开后孔径回弹 0.03 mm 以上。壁厚 3 mm 的进气道在常规夹紧力下产生弹性变形,加工完成后回弹,属于典型的“夹紧合格、松开超差”。
我们的做法
两个节流孔一次装夹同步镗削(CNC 加工)
分两次装夹时,基准转换误差和两次加工之间的刀具磨损都会叠加进直径差。我们把两个节流孔放在同一次装夹中镗削,共用同一组刀具补偿,让两孔尺寸同步变化。首件和每 2 小时抽检一次两孔直径差。
专用软爪低应力夹持(工装设计)
进气道壁厚只有 3 mm,常规夹紧力会让它弹性变形、松开后回弹 0.03 mm 以上。我们改用专用软爪,夹紧力可控、每次一致;孔径在夹紧和松开状态下各测一次,比对回弹量。
分型面避开密封带,法兰面在单侧模具成型(模具设计)
分型面如果穿过密封带,留下的披缝和错位就会成为漏气通道。我们让进气道分型面避开密封带,法兰面整体在同一侧模具上成型;首件做气密测试,并对密封面做着色检查。
结果(稳定量产状态)
进入稳定量产后,两个节流孔的直径差稳定在 0.02 mm 以内,气密试压一次通过率在 98% 以上,关键尺寸的过程能力达到 CPK ≥ 1.33。
本案例常见问题
双缸节气门体的两孔一致性怎么保证?+
关键是一次装夹加工两个孔,并让两孔共用同一组刀具补偿值。分两次装夹时,基准转换误差与两次之间的刀具磨损会叠加,直径差通常在 0.04–0.05 mm;一次装夹后可以稳定控制在 0.02 mm 以内。量产时按 2 小时频次抽检两孔直径差,而不是只测单孔公差。
节气门体这类薄壁件加工变形怎么控制?+
三件事:一是用大面积软爪或专用工装代替点接触夹持,夹紧力按件设定并可复现;二是粗精加工分序,粗加工后释放应力再精加工;三是精密面只留 0.1 mm 余量,避免过量切削引入新的应力。验证方式是同一件在夹紧与松开状态各测一次,比对回弹量而不是只看夹紧读数。