案例研究 · 摩托车与两轮车
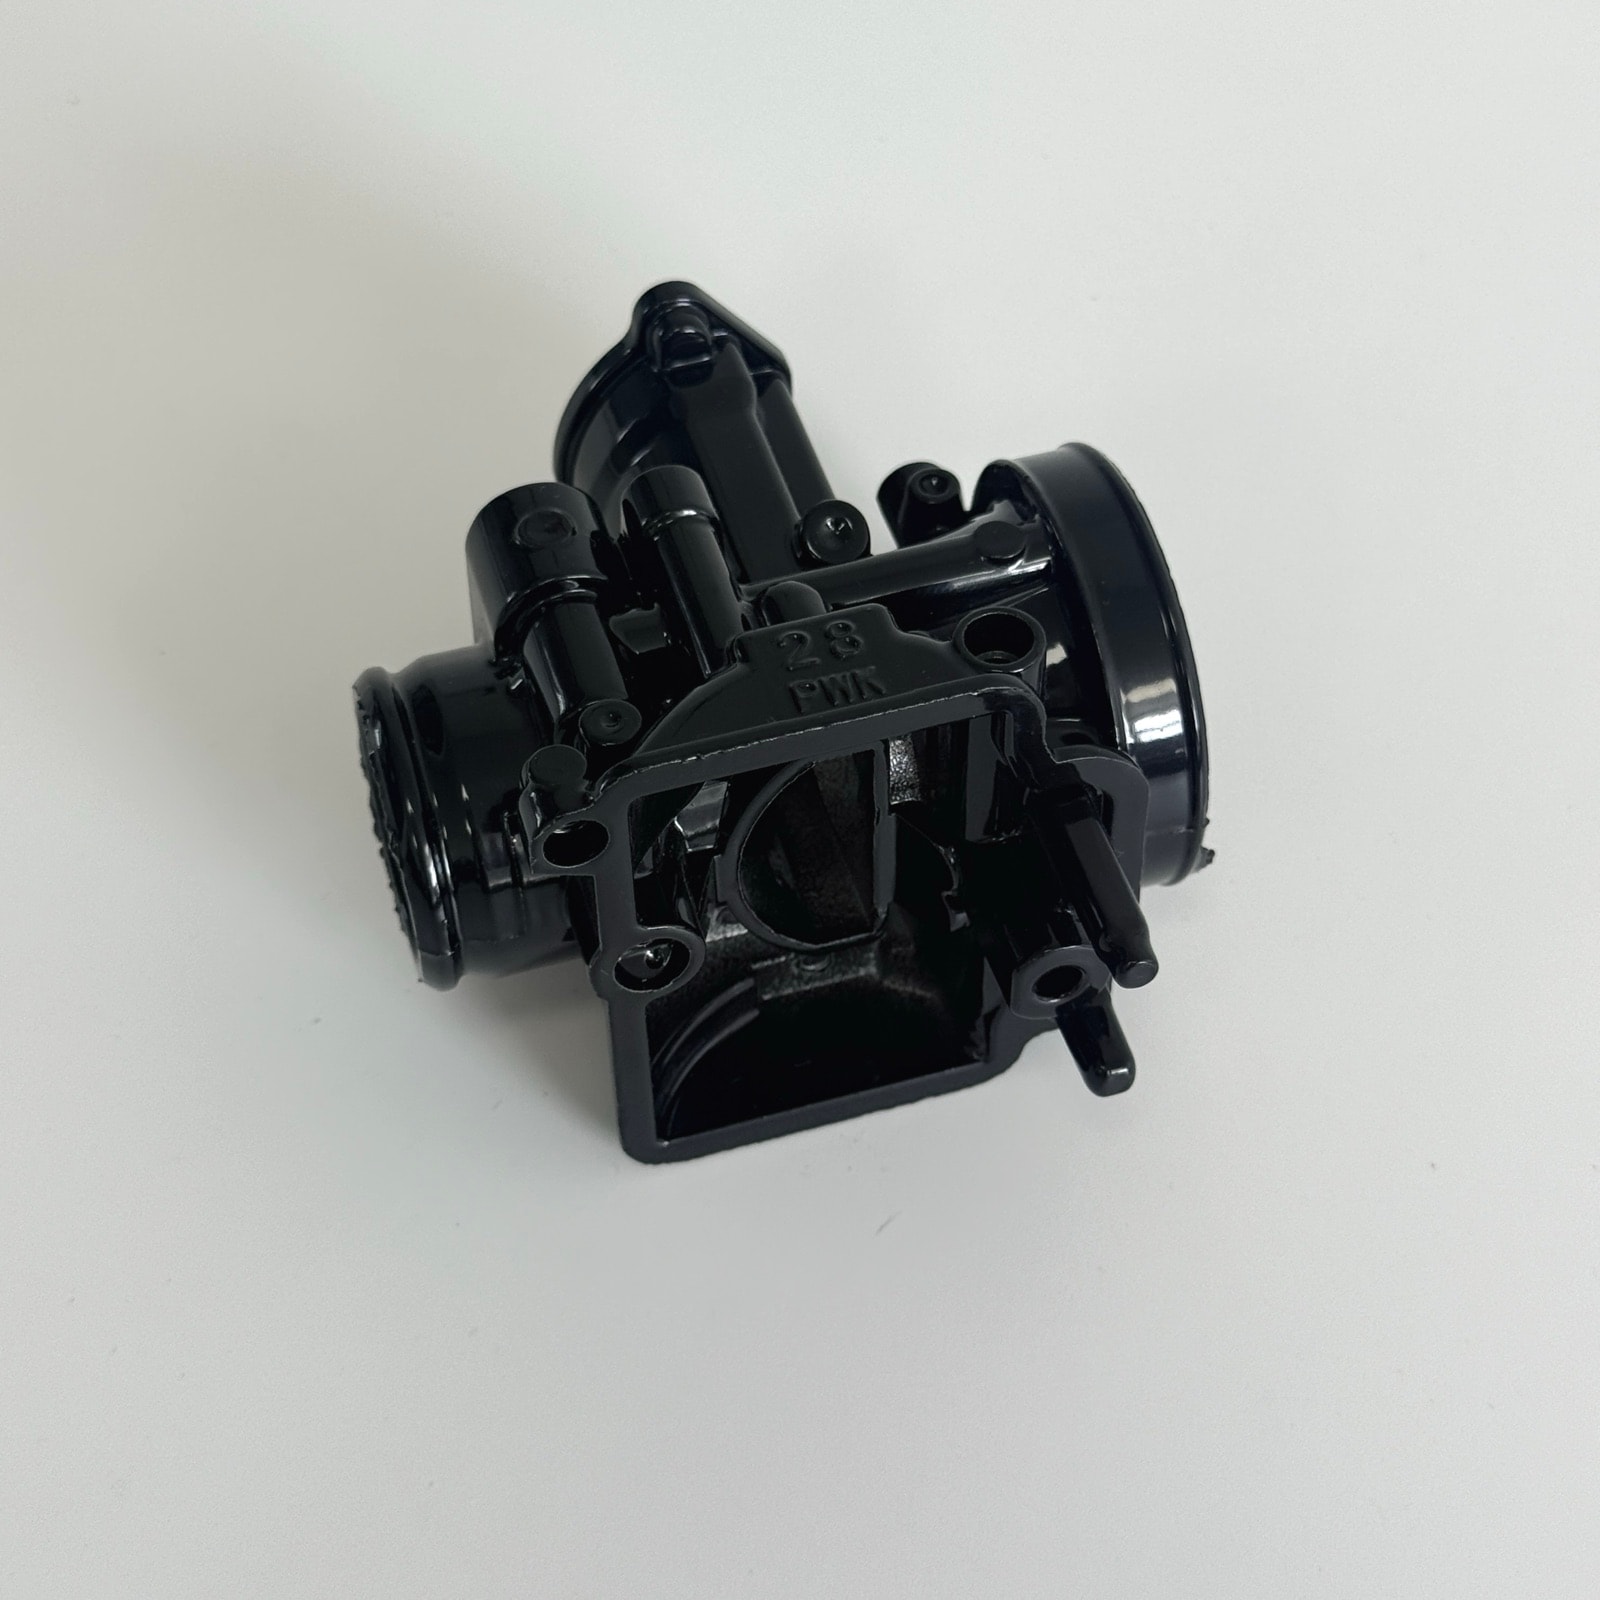
PWK28 化油器本体压铸 + 黑色喷涂:涂装后外观不良稳定在 1% 以下
面向改装市场的外观件,黑色高光涂层会把毛坯上几乎看不见的流痕放大。我们用浇排系统把汇流线引到非可见面,涂装前 100% 外观全检,并统一喷砂参数,涂装后外观不良稳定在 1% 以下,批次色差 ΔE ≤ 1.5。
零件参数
| 零件名称 | PWK28 化油器本体 |
|---|---|
| 零件类型 | 化油器与流体控制件 |
| 应用产品 | 改装与赛事用摩托车化油器 |
| 客户类型 | 改装件品牌与出口客户 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 95 × 80 × 75 mm |
| 单件重量 | 约 300 g |
| 壁厚范围 | 2.5 – 4.0 mm |
| 关键要求 | 可见面无流痕与气孔、喉管尺寸、涂层附着力 |
| 后加工 | 喉管镗削、节气门轴孔铰削、螺纹加工 |
| 表面处理 | 喷砂 + 黑色喷涂 |
| 交付形式 | 成品件 |
| 量产起始 | 2023 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
外观
可见面不允许有流痕、气孔和冷隔,按外观限度样板的 A 面标准判定。这款零件面向改装市场,装车后外露,外观要求与功能要求同等重要。
涂层
黑色涂层的附着力按划格法测试达到 4B 及以上,膜厚 20–40 μm。
尺寸精度
喉管直径公差为 ±0.05 mm,节气门轴孔公差为 ±0.02 mm;轴孔决定节气门能否顺滑转动、不卡滞。
技术难点
黑色涂层放大铸造缺陷
毛坯上肉眼几乎看不出的浅流痕,喷涂后在反光下清晰可见。涂层均匀覆盖但不填平,表面微起伏在高光泽下被反射放大;喷砂只能统一底色,无法消除已有的流痕深度。
浅表层气孔在涂装后起泡
喷涂烘烤后局部出现鼓包。浅表层气孔在前处理时吸入液体,烘烤时受热膨胀顶起涂层,与锌合金电镀起泡机理相同。
我们的做法
浇口与溢流槽让汇流线落在非可见面(模具设计)
涂层只能均匀覆盖、不能填平,所以流痕必须在压铸环节就避开可见面。我们用模流分析确定汇流位置,调整浇口和溢流槽,让汇流线落在装车后看不到的面上;试模件喷涂后做首件确认。
涂装前 100% 外观全检(工序间检验)
可见面有缺陷的毛坯一旦进入涂装,就会连同涂装成本一起报废。我们在涂装前按限度样板对每一件做外观检查,并记录不良分布,反馈到模具与压铸工艺。
统一喷砂参数,保证底色一致(表面处理)
喷砂决定涂层下的底色和粗糙度,参数波动会直接变成批次色差。我们固定喷砂参数,同一批零件在同一槽处理,色差按批抽检。
结果(稳定量产状态)
进入稳定量产后,涂装后的外观不良率稳定在 1% 以下,涂层附着力按划格法测试达到 4B 及以上,批次之间的色差控制在 ΔE ≤ 1.5。
本案例常见问题
压铸件喷涂后起泡,是压铸还是喷涂的问题?+
判断方法和锌合金电镀起泡一样:把起泡处剖开,泡下有孔洞或缝隙指向压铸浅表层气孔;基体平整、涂层整片分离则指向前处理没除净油或没烘干。压铸端的解决方向是减少卷气(流道截面、排气),喷涂端则是加强前处理与烘干。建议在涂装前增加一道外观全检,把可疑件拦在涂装之前,成本远低于返工。
外观件的汇流线可以完全消除吗?+
只要零件有孔或型芯,金属液绕流后必然重新汇合,汇流线无法消除,只能“安排”它的位置。做法是在模具设计阶段用模流分析确认汇流位置,通过调整进浇方式与溢流槽把汇流线引到非外观面或引入溢流槽废除。这是设计阶段的工作,试模后靠调机参数很难补救。