案例研究 · 零件类型
化油器与流体控制件压铸:量孔、密封面与内部流道
我们的制造根基是 1998 年的金雄摩托车化油器厂,化油器本体、泵盖、节气门体与进气接头至今仍是量产主力。下面是这类零件的共同难点、我们的做法,以及全部量产案例。
这类零件难在哪里
化油器和节气门体内部有相互贯通的油道、气道与量孔,外部有膜片密封面和法兰面。量孔的位置决定油气比,膜片密封面的平面度决定膜片能否压紧,而钻孔相贯处和堵头周围是最常见的渗漏点。零件小、流道密,任何一处气孔都可能正好落在密封面或流道壁上。
我们怎么做
我们按孔系和密封面规划分型面与加工基准,密封面、量孔与孔系在 CNC 上精加工;承压与密封部位 100% 气密试压,化油器总成 100% 上流量台架测试,量孔按实测流量分档装配。在已发布的案例中,膜片密封面平面度做到 0.03 mm 以内,量孔位置度 φ0.1 mm,整机怠速流量一致性 ±2% 以内。
化油器与流体控制件 · 量产案例8
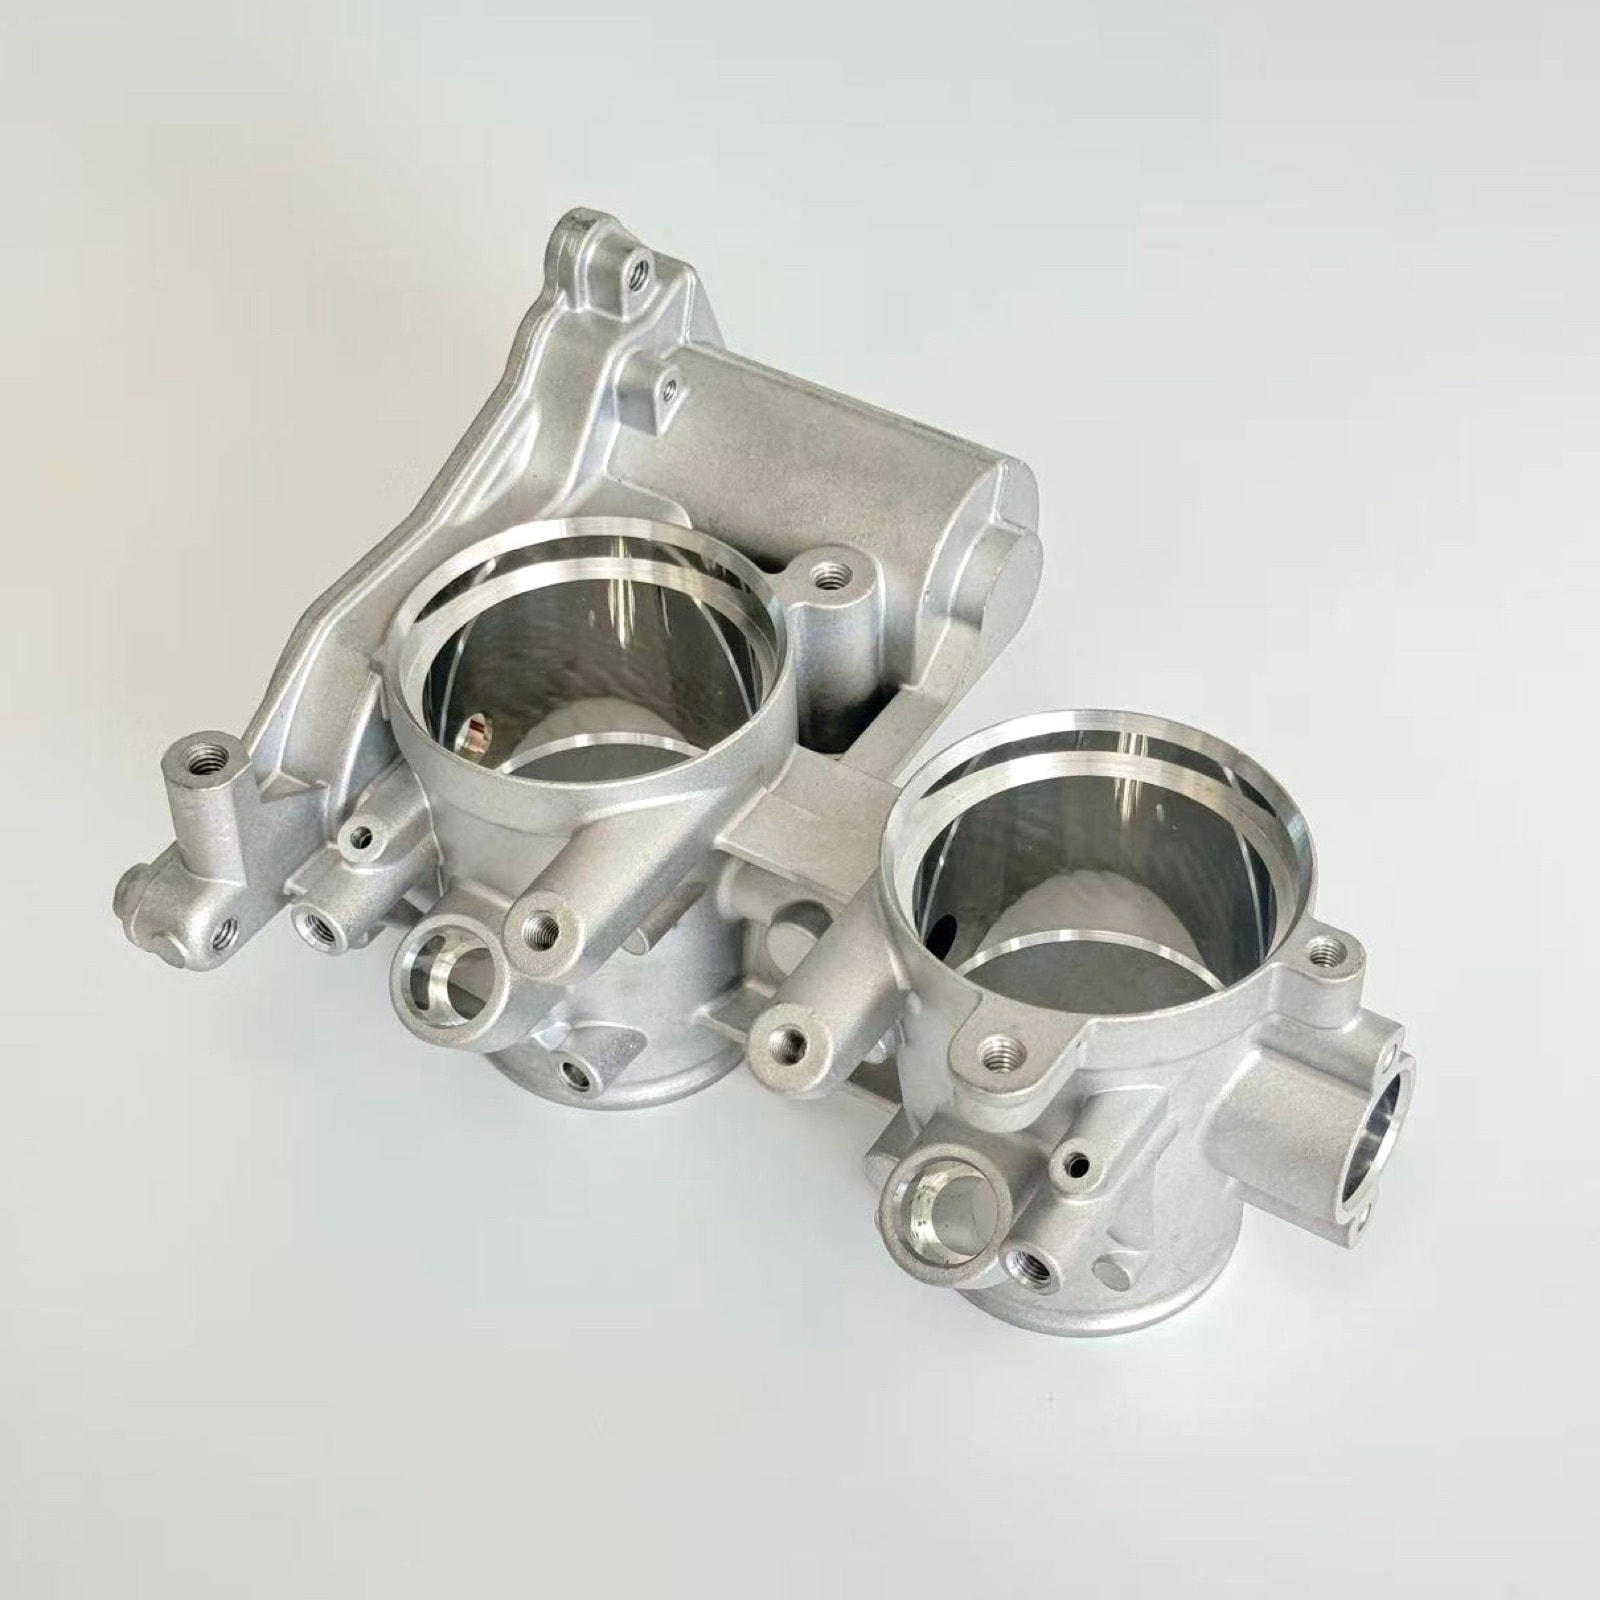
摩托车双缸节气门体
双缸共体的节气门体,两个节流孔分两次装夹加工时直径差可达 0.05 mm,导致两缸进气不均、怠速抖动。我们改为一次装夹镗削两孔、共用刀具补偿,并用软爪低应力夹持,直径差稳定在 0.02 mm 以内。
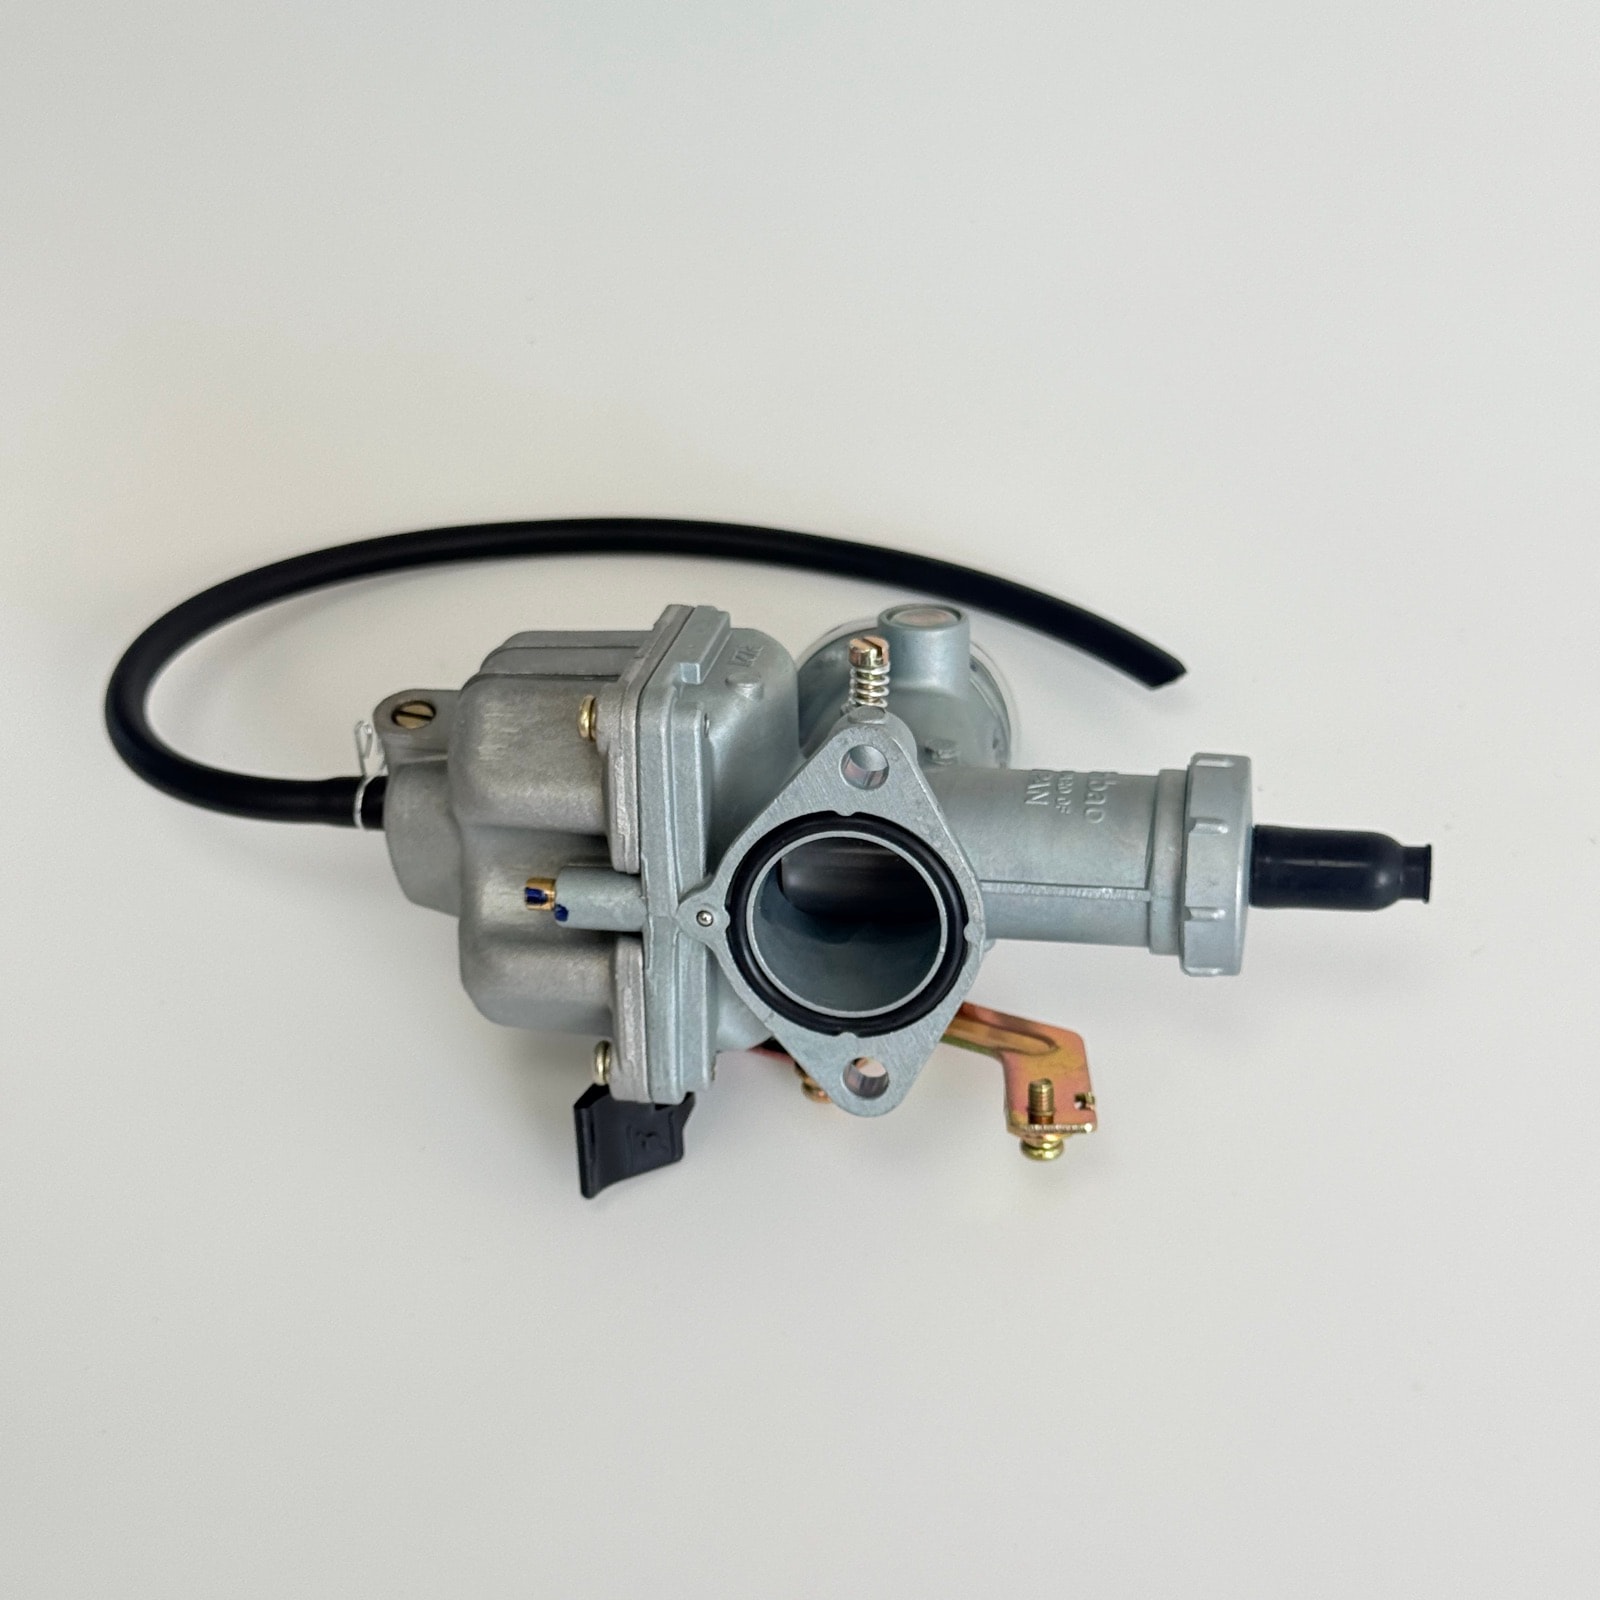
ADC12 (JIS H5302) · 约 520 gPZ27 摩托车化油器总成
化油器是我们的长线量产品类,PZ27 累计交付超过 100 万件。量孔位置偏移 0.1 mm 就会让怠速流量偏差超过 5%;我们以同一基准加工量孔与喉管、量孔按流量分档装配、成品 100% 上流量台架,怠速流量一致性控制在 ±2% 以内。
ADC12 (JIS H5302) · 约 420 g(总成)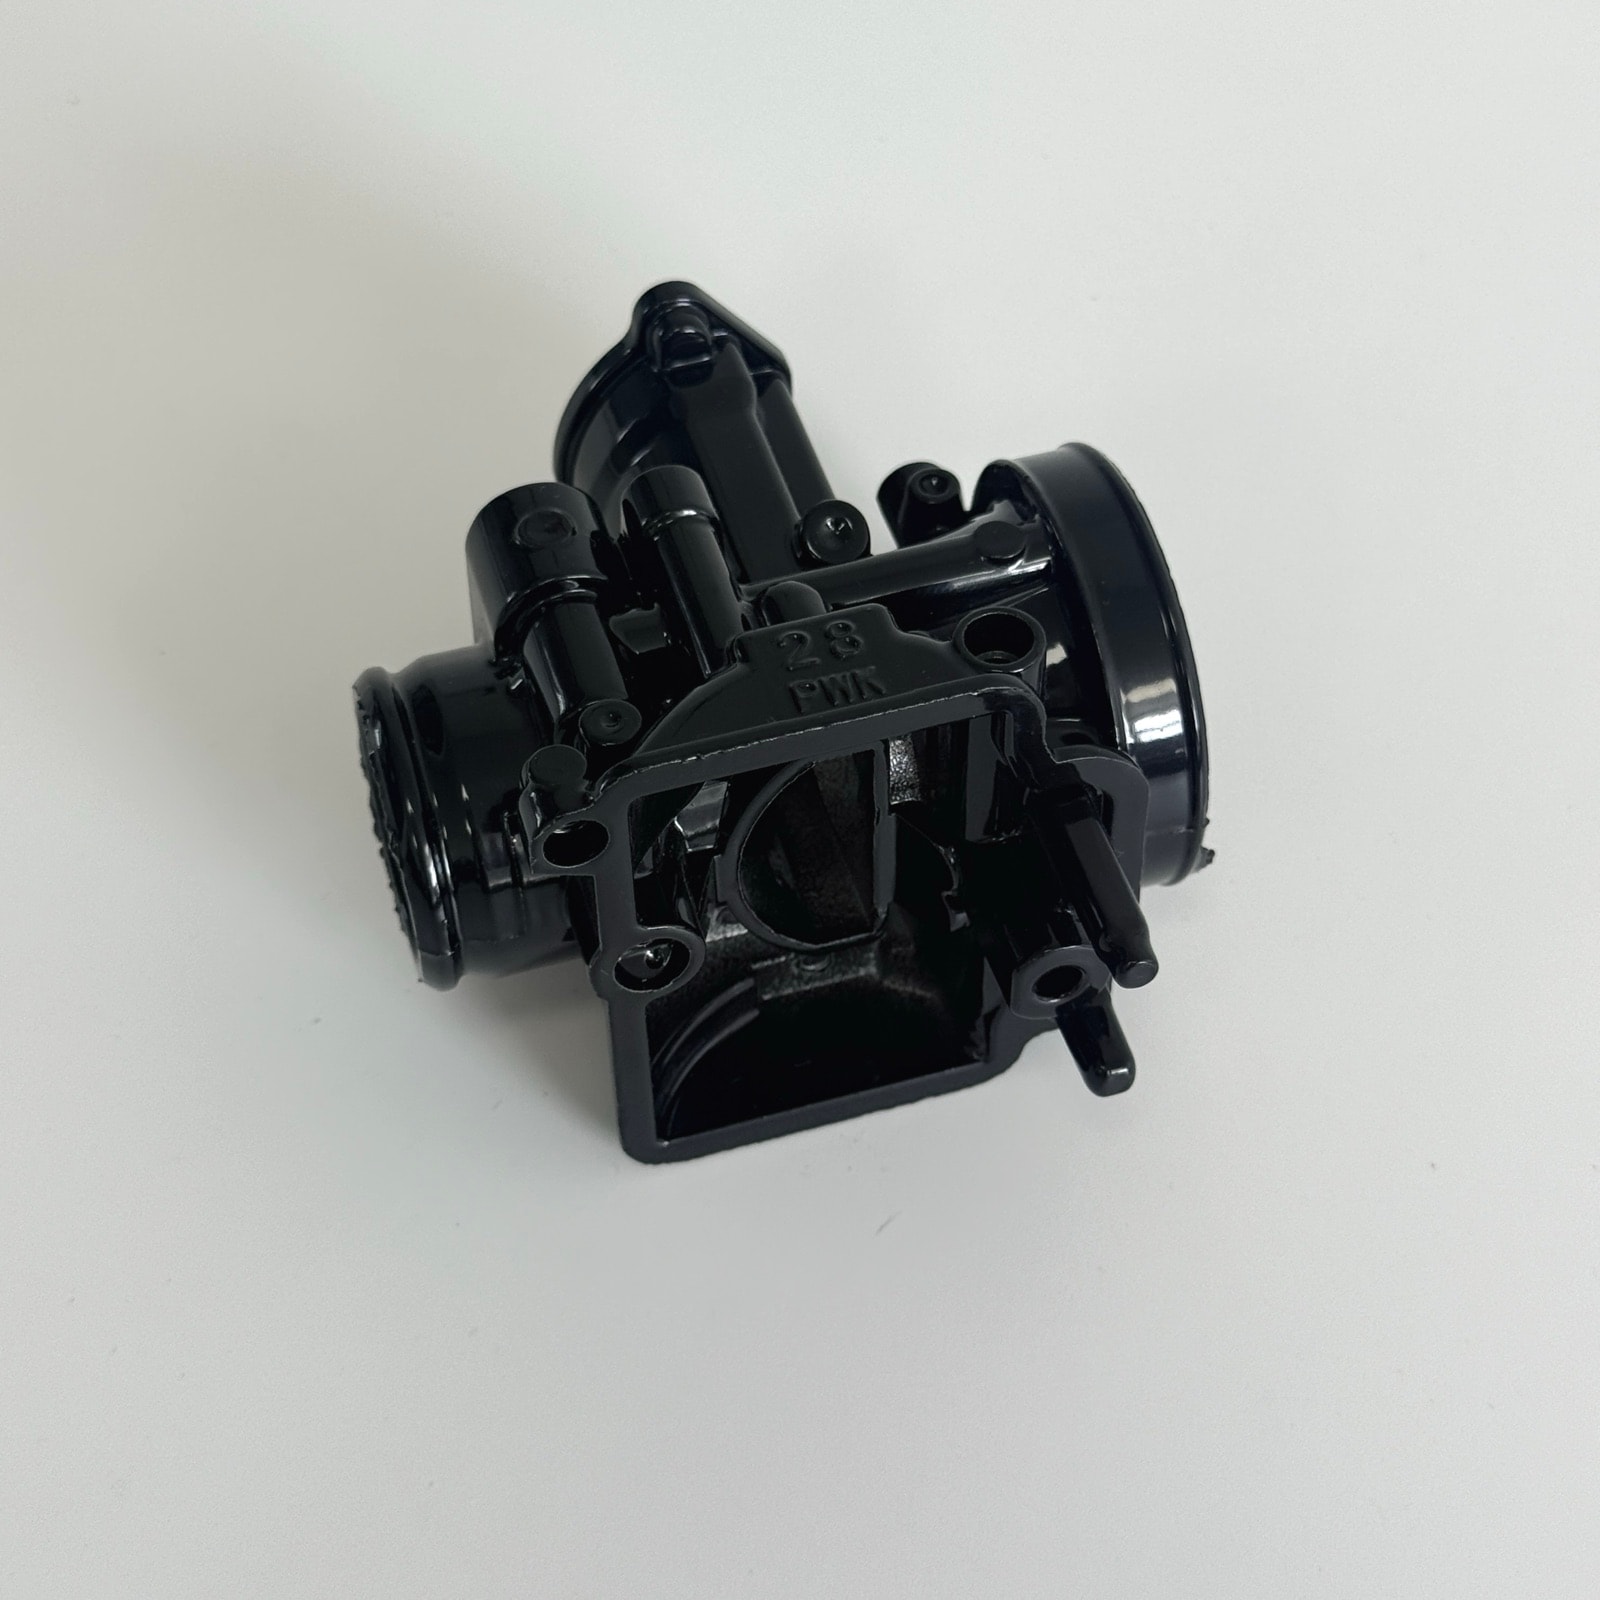
PWK28 化油器本体
面向改装市场的外观件,黑色高光涂层会把毛坯上几乎看不见的流痕放大。我们用浇排系统把汇流线引到非可见面,涂装前 100% 外观全检,并统一喷砂参数,涂装后外观不良稳定在 1% 以下,批次色差 ΔE ≤ 1.5。
ADC12 (JIS H5302) · 约 300 g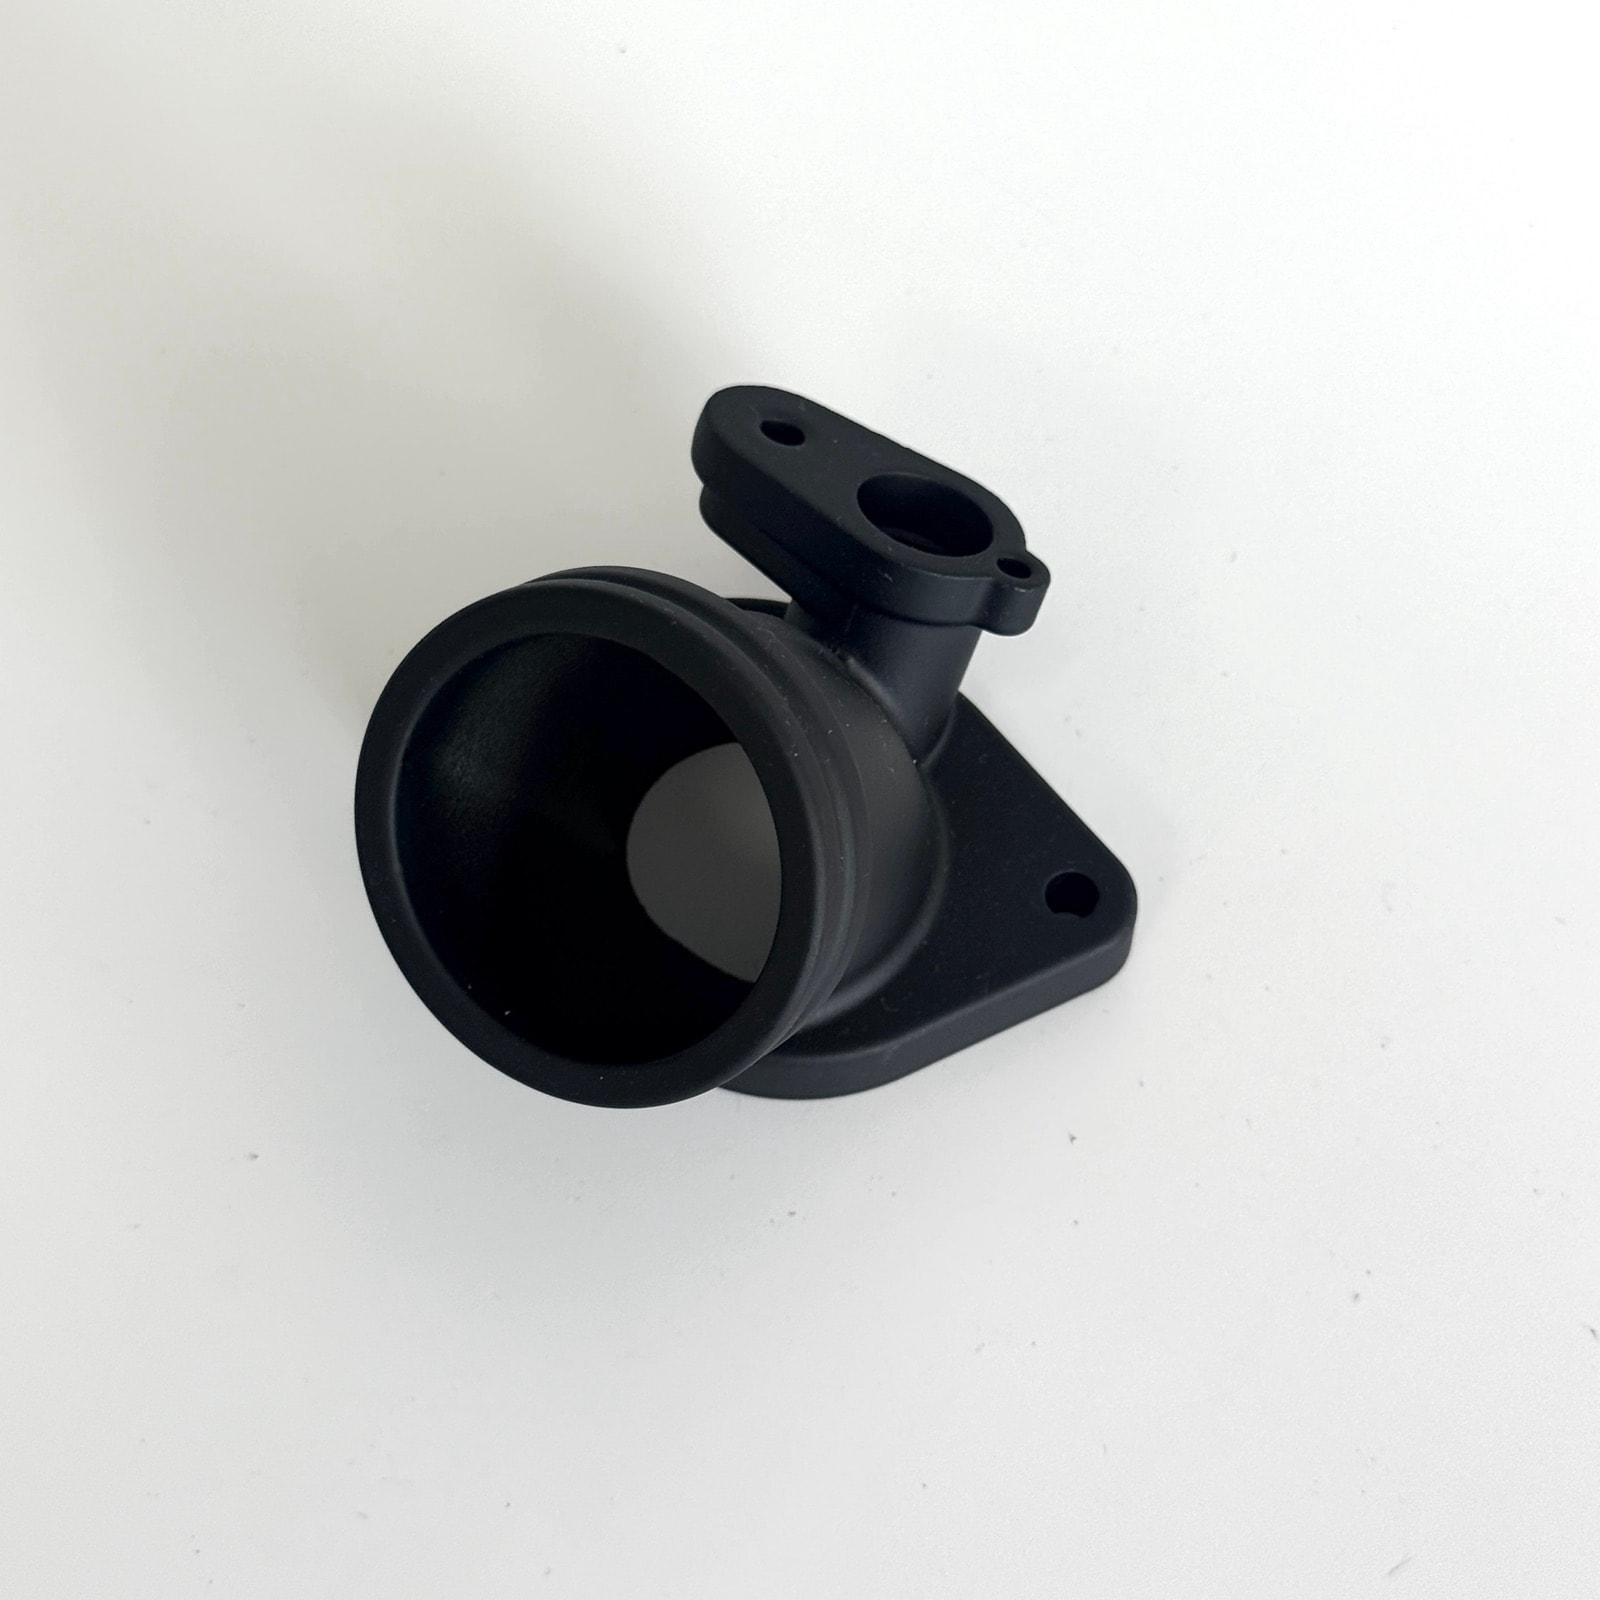
摩托车进气歧管接头
连接化油器与缸头的过渡件,两端法兰面分两次装夹加工时平行度可达 0.2 mm,密封垫单边受压、装机漏气。我们改为两端面一次装夹加工,浇口设在法兰厚大处,成品 100% 气密测试,平行度稳定在 0.1 mm 以内。
ADC12 (JIS H5302) · 约 150 g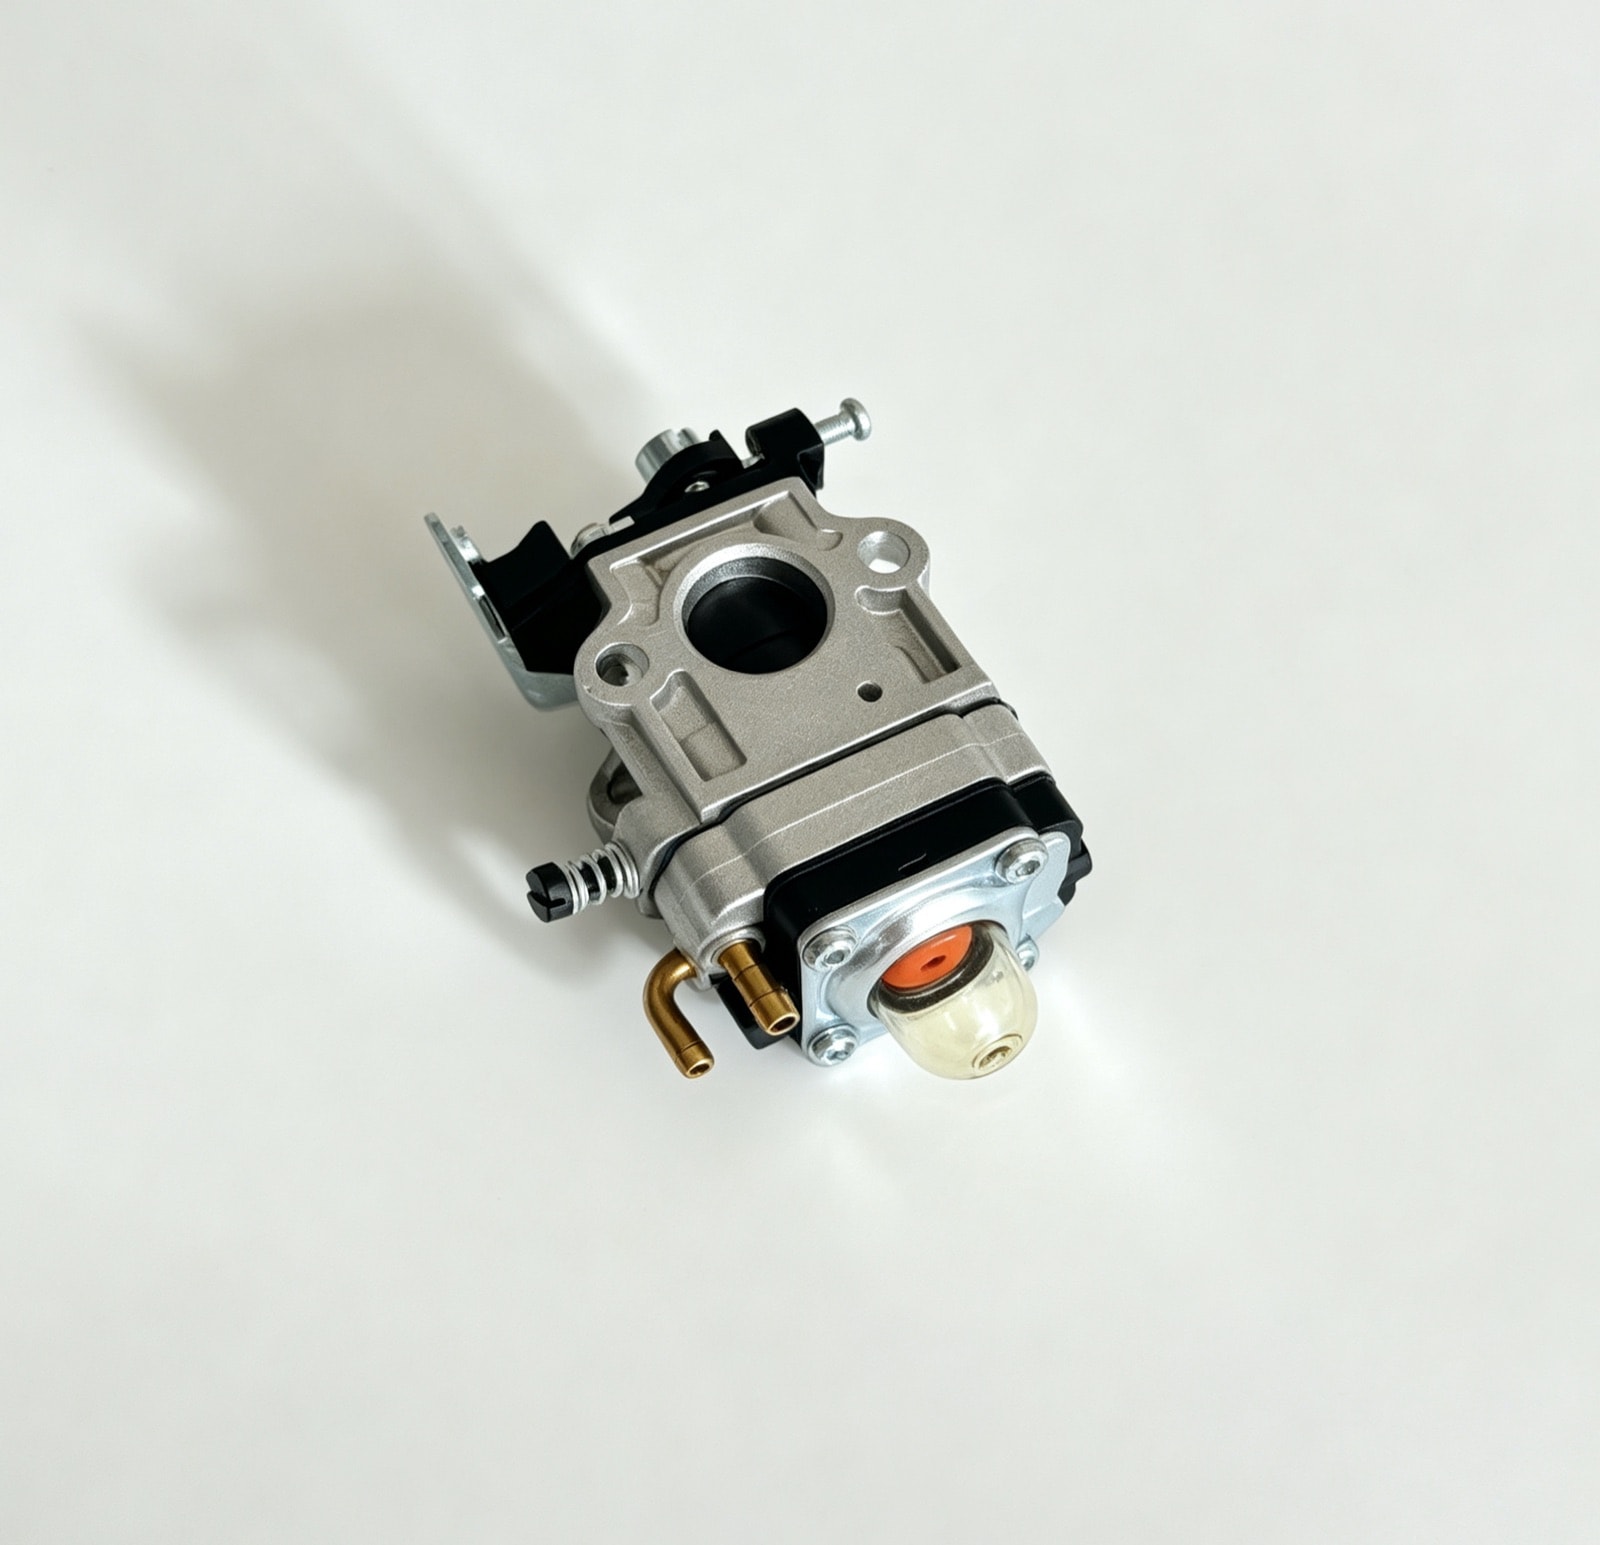
割灌机、油锯膜片式化油器总成
割灌机、油锯用的膜片式化油器要在任意姿态下工作,泵膜腔与计量腔的密封面平面度超过 0.05 mm 就会漏气、热车熄火。我们两腔面一次装夹铣削、低应力夹持,成品 100% 气密与流量测试,平面度稳定在 0.03 mm 以内。
ADC12 (JIS H5302) · 约 180 g(总成)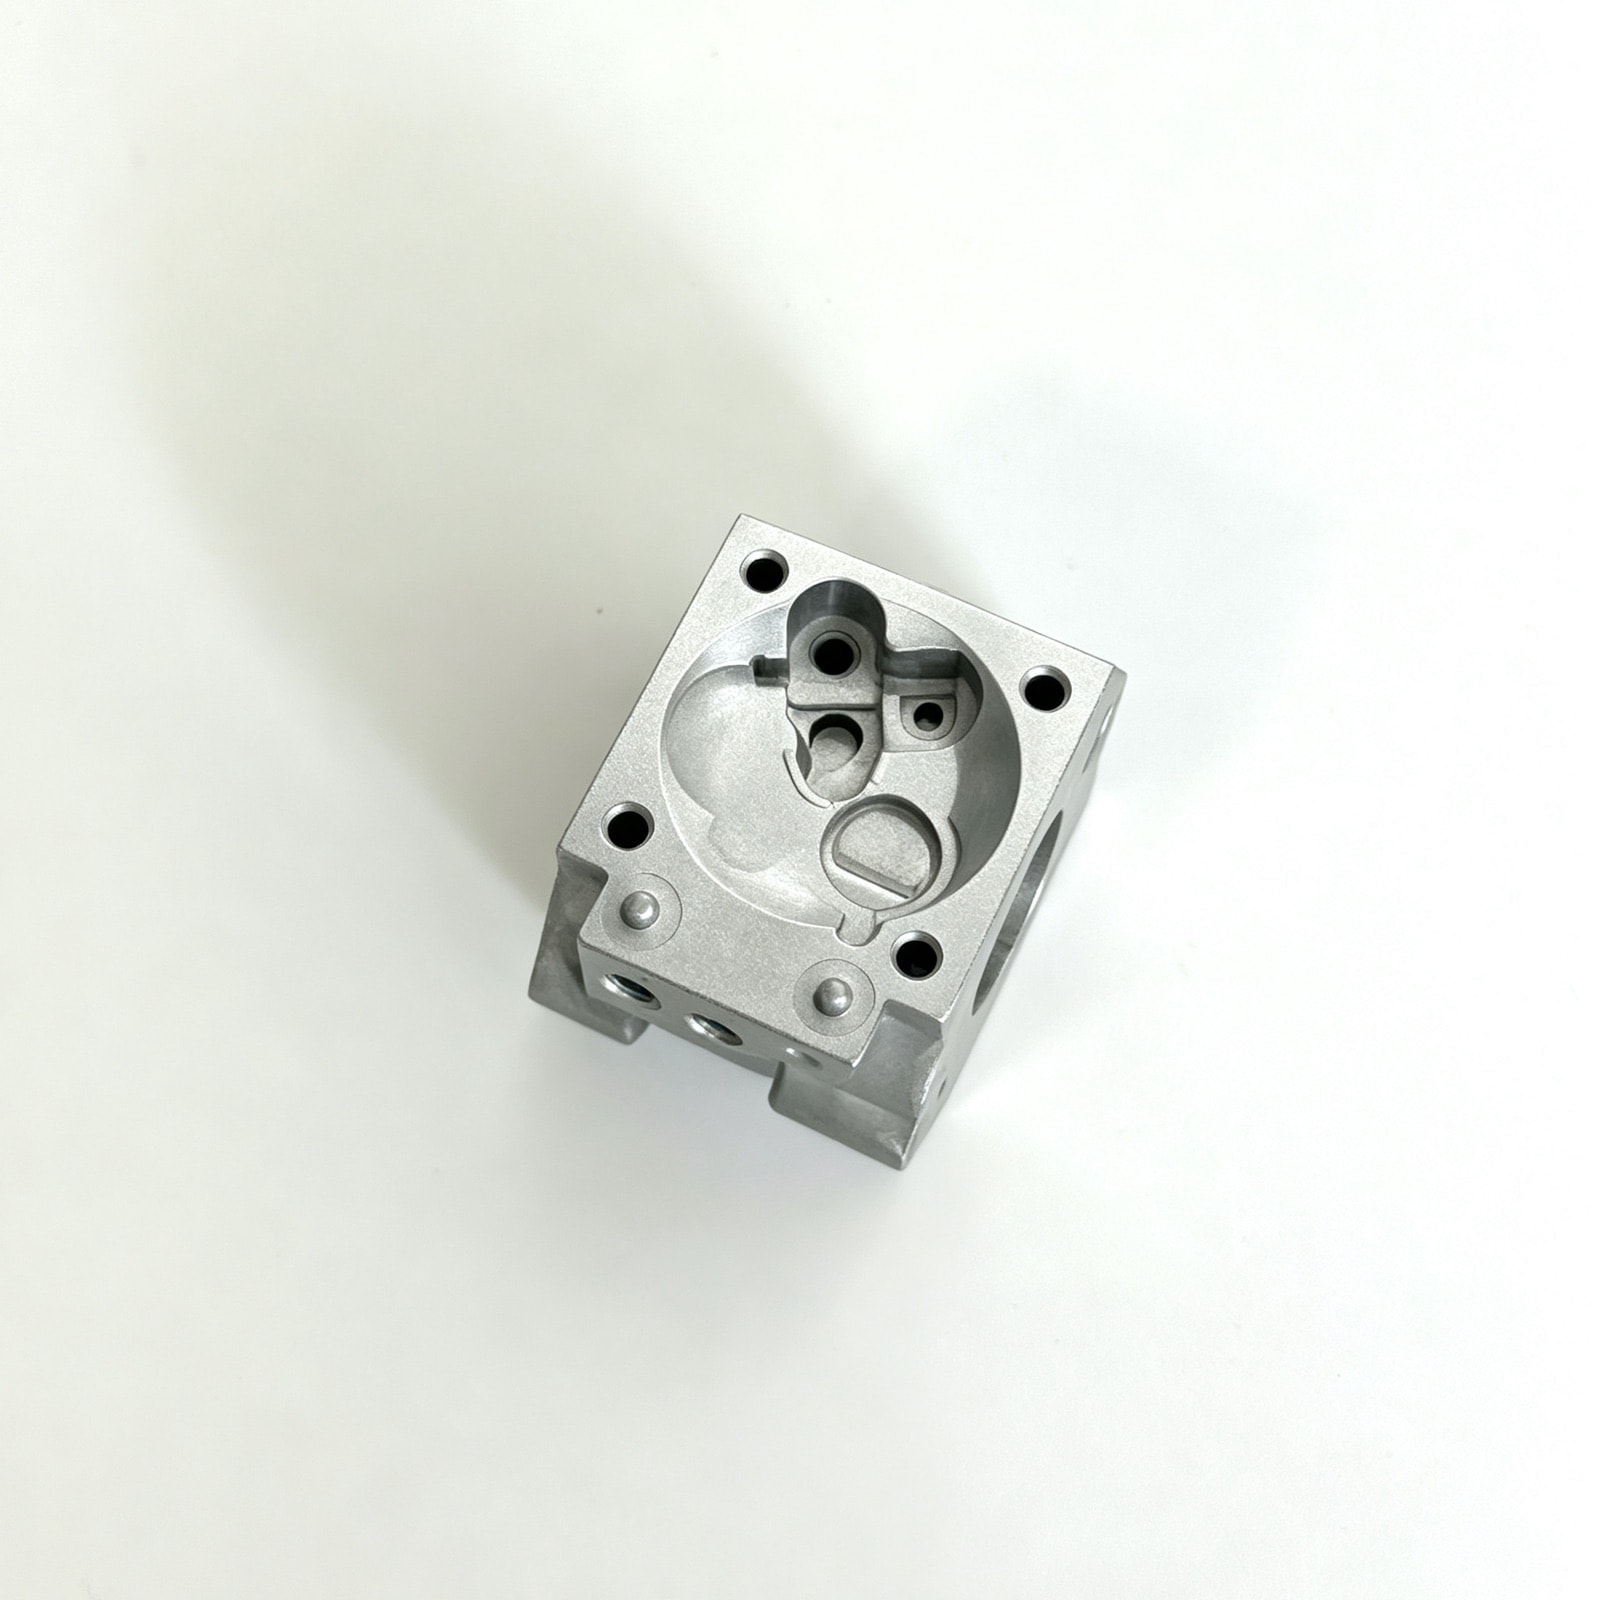
小型汽油机化油器本体
方块状本体,内部油道相互交错,钻孔相贯处最薄、最容易把铸件气孔打通,堵头压装后还会出现二次泄漏。我们在 DFM 阶段调整油道布局,油道区域降低卷气,堵头压装后 100% 复测气密,一次通过率稳定在 98% 以上。
ADC12 (JIS H5302) · 约 170 g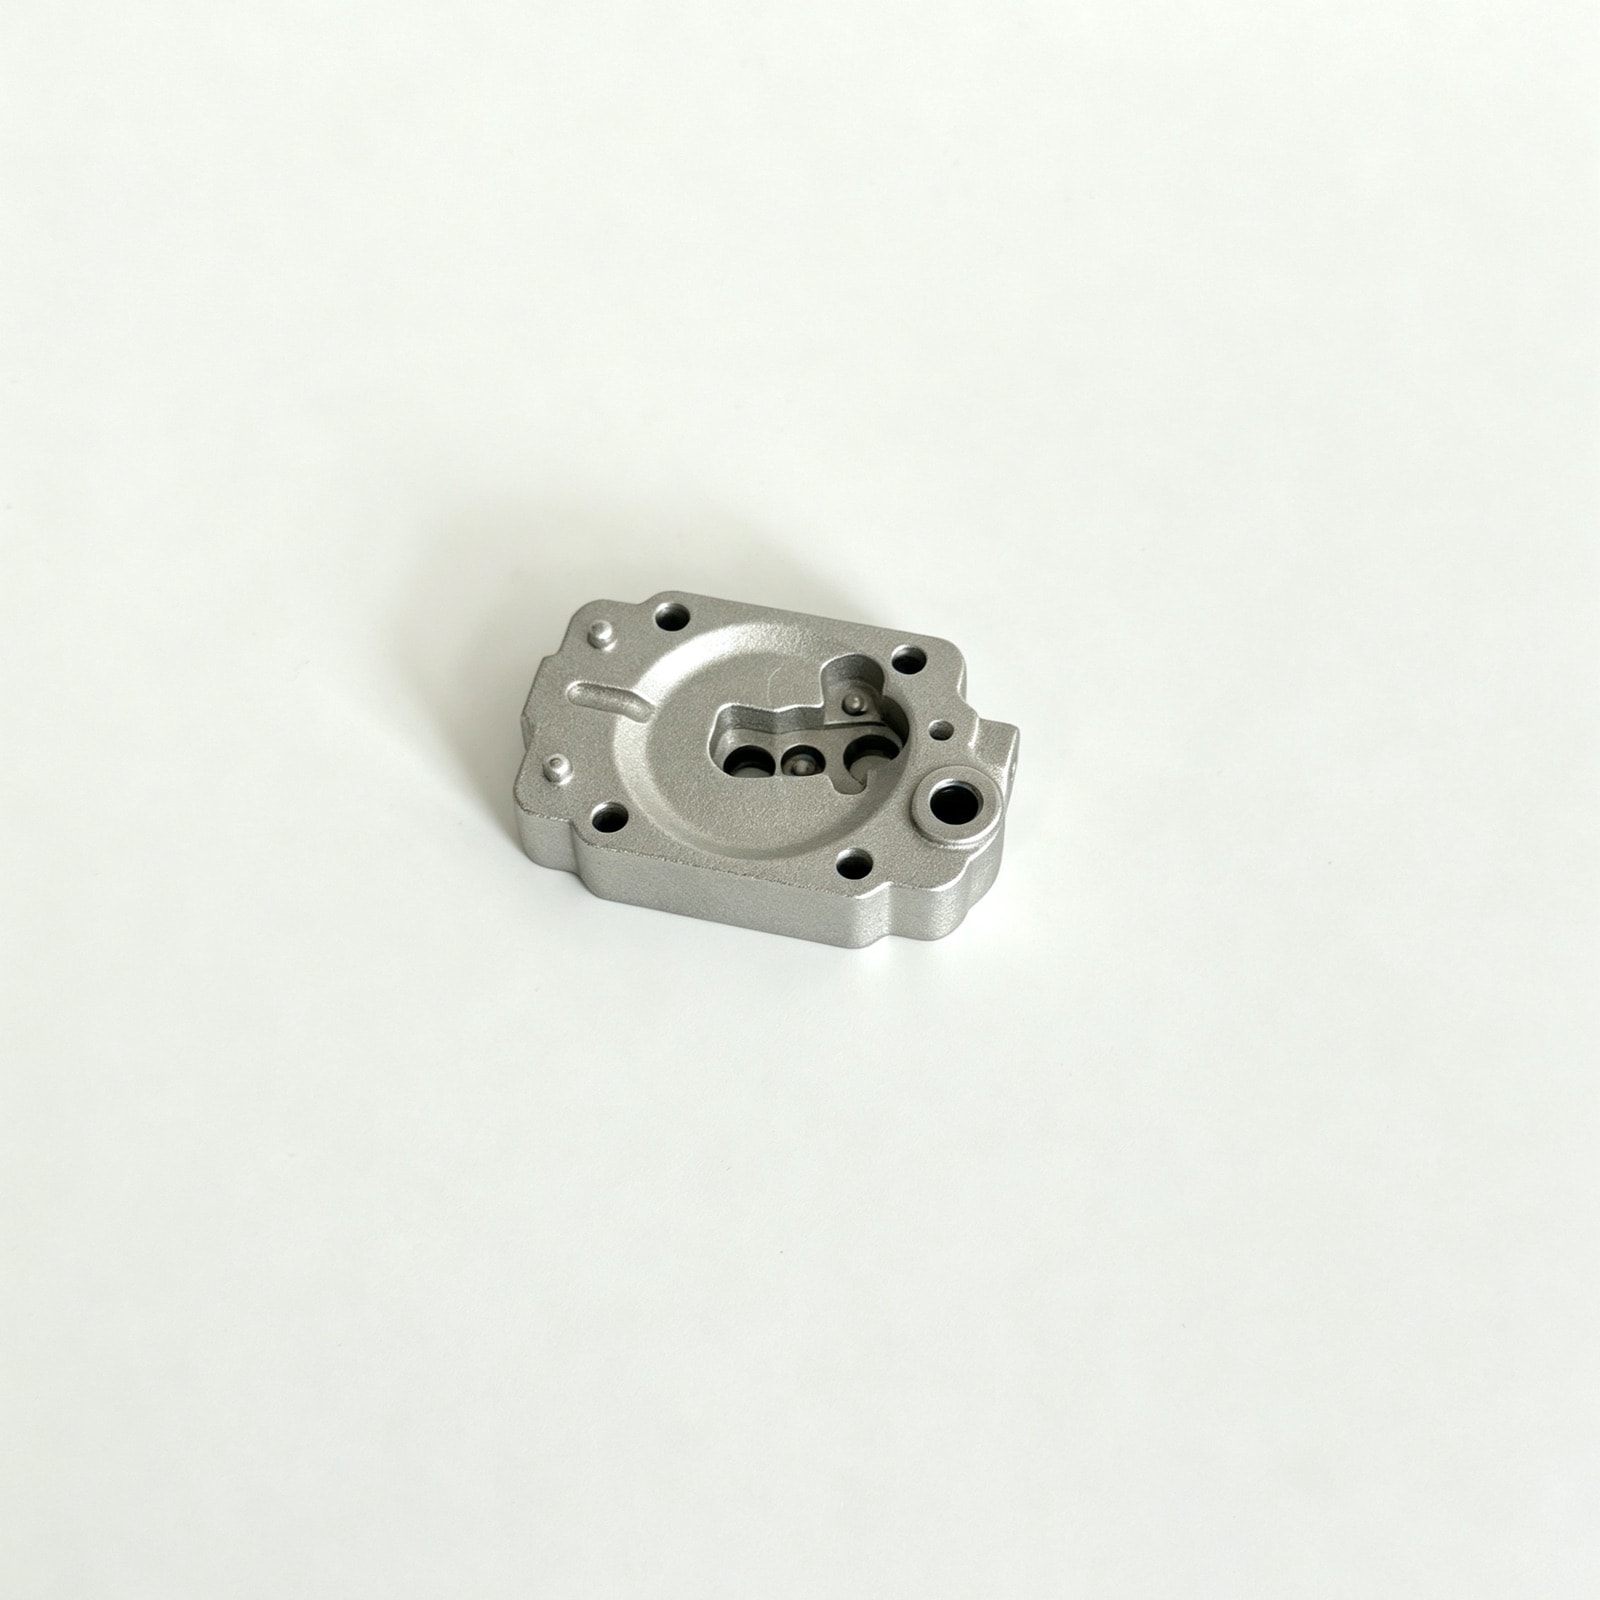
膜片式化油器泵盖
约 45 g 的小型薄盖,几乎整个零件就是一个密封面加几个螺纹孔。一模多腔时远端型腔容易冷隔,人工去毛刺还会把 2 mm 薄盖压弯。我们按距离配平各腔流道,改用工装定位、定压刷洗去毛刺,密封面平面度稳定在 0.03 mm 以内。
ADC12 (JIS H5302) · 约 45 g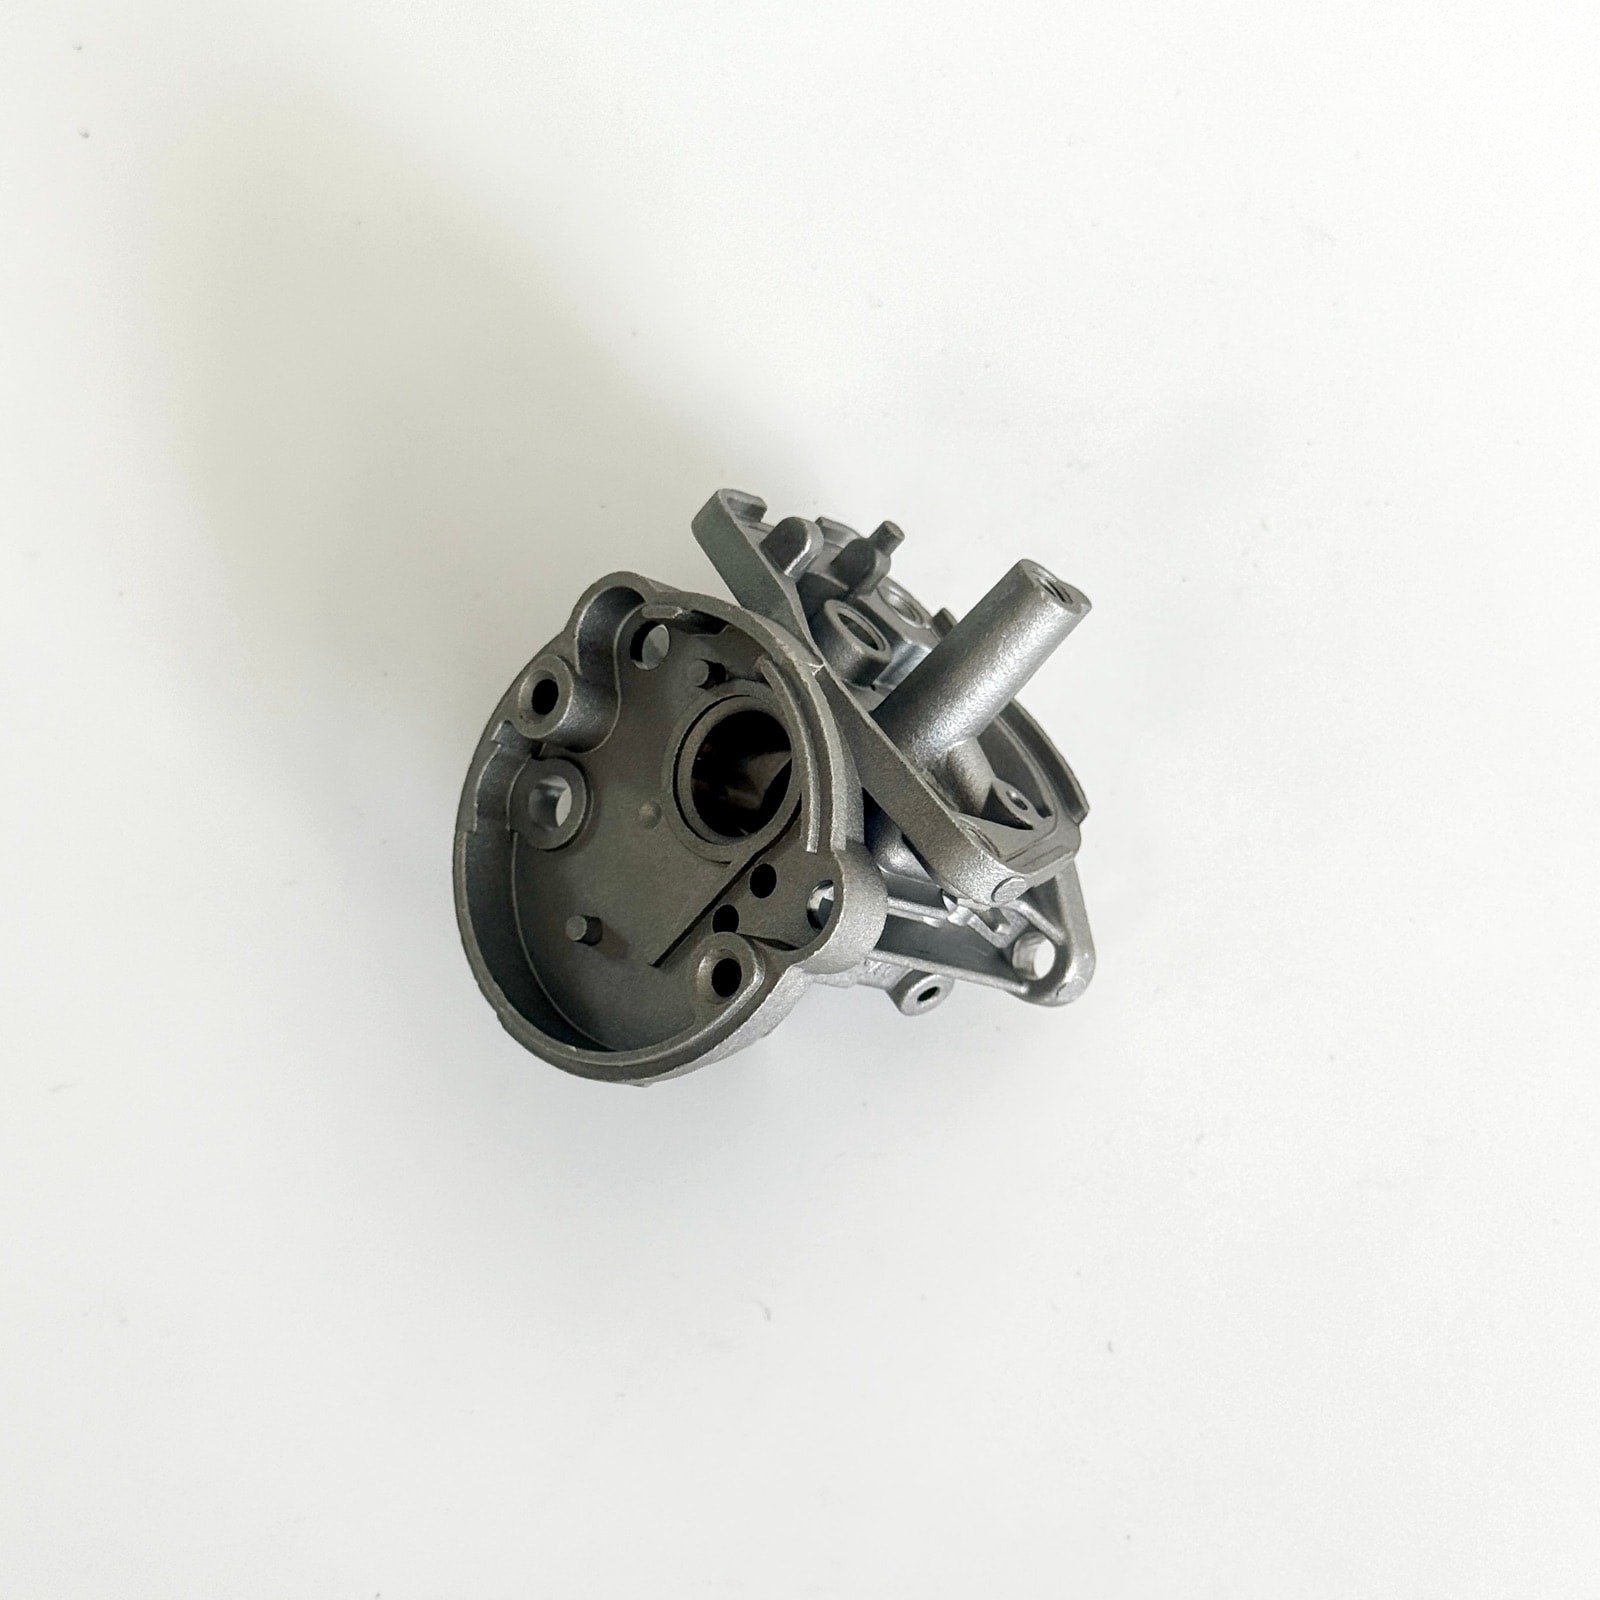
膜片式化油器本体毛坯件
以毛坯形态交付、由客户自行加工的化油器本体。不同批次毛坯余量曾相差 0.2 mm 以上,客户每批都要重新对刀,加工后还会露出气孔。我们按模次跟踪毛坯尺寸趋势、定期保养模具,并对待加工区域重点做 X 射线抽检,余量稳定在 0.3 ± 0.1 mm。
ADC12 (JIS H5302) · 约 160 g(含浇排)常见问题
化油器本体用铝合金还是锌合金?+
两种都有人用。锌合金组织致密、铸态精度高,传统小型化油器常用;铝合金更轻、材料成本更低,但对气孔控制要求更严。我们目前量产的化油器本体均为 ADC12 铝合金,配合 100% 气密与流量测试。
可以只做压铸毛坯吗?+
可以。我们可以只交付压铸毛坯,由您自己加工;已发布的毛坯案例中,加工余量稳定在 0.3 ± 0.1 mm,客户加工端报废率低于 1%。