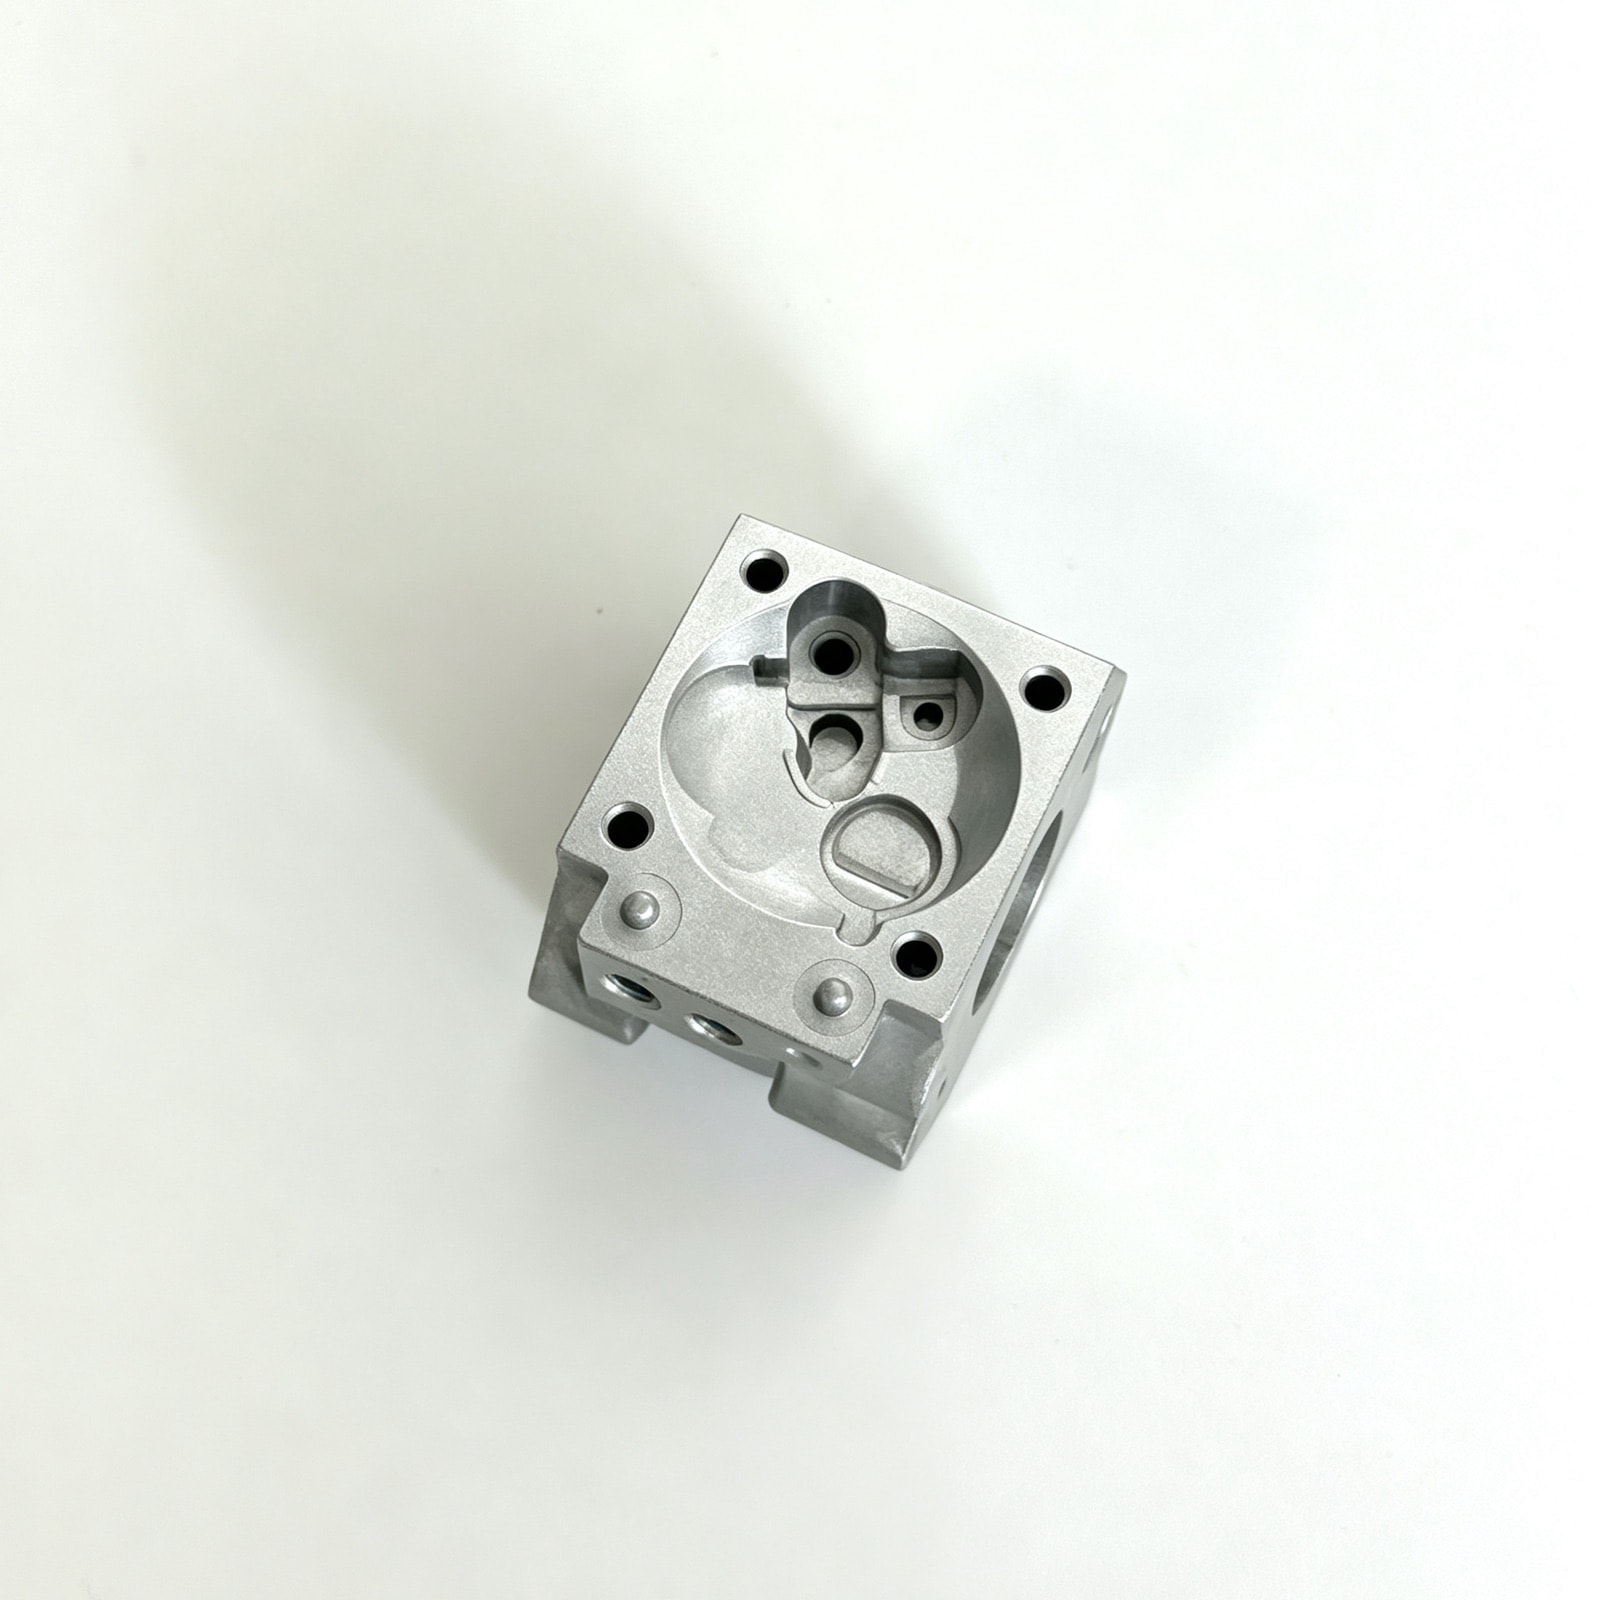
案例研究 · 通用动力与园林机械
小型汽油机化油器本体压铸:油道相贯处不渗漏,气密一次通过率 98% 以上
方块状本体,内部油道相互交错,钻孔相贯处最薄、最容易把铸件气孔打通,堵头压装后还会出现二次泄漏。我们在 DFM 阶段调整油道布局,油道区域降低卷气,堵头压装后 100% 复测气密,一次通过率稳定在 98% 以上。
零件参数
| 零件名称 | 小型汽油机化油器本体 |
|---|---|
| 零件类型 | 化油器与流体控制件 |
| 应用产品 | 通用小型汽油机化油器 |
| 客户类型 | 通机主机厂 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 70 × 55 × 50 mm |
| 单件重量 | 约 170 g |
| 壁厚范围 | 3.0 – 5.0 mm |
| 关键要求 | 油道气密、量孔位置度、喉管尺寸 |
| 后加工 | 喉管镗削、油道钻孔、量孔铰削、堵头孔加工 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2010 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
密封性
油道整体(含堵头)做气密测试,0.05 MPa 保压 30 s 不允许泄漏。
尺寸精度
量孔位置度要求 φ0.1 mm,孔径公差 ±0.01 mm;量孔位置和孔径共同决定供油量。
内部质量
油道壁不允许出现贯穿性气孔,按 X 射线抽检,成品 100% 气密测试。
技术难点
钻孔相贯处的渗漏
油道交叉处气密测试泄漏,压力下沿相贯线渗出。两孔相贯处壁厚最薄,若铸件在该位置存在气孔,钻孔后气孔被打通形成贯穿路径。
堵头压装后的二次泄漏
压装堵头前测试合格,压装后复测出现泄漏。压装产生的局部应力可能把原本封闭的微孔撑开,或堵头本身与孔壁配合不良。
我们的做法
DFM 阶段评审油道布局,让相贯处避开薄壁与热节(DFM 评审)
两孔相贯处是壁厚最薄的地方,如果正好落在铸件的气孔区,钻孔就会把气孔打通。我们在 DFM 阶段把模流分析的气孔风险区与油道位置对照,调整布局,让相贯处避开薄壁和热节。
油道区域采用高压压铸并优化浇排与排气,降低卷气(压铸工艺)
我们在油道区域优化浇排与排气,减少型腔内的卷气,从源头降低油道壁的气孔;按 X 射线抽检,成品 100% 气密测试。
堵头压装前后各测一次气密(成品检验)
压装应力可能把原本封闭的微孔撑开,堵头本身也可能与孔壁配合不良。我们在压装前后各做一次气密测试,既能拦住二次泄漏,也能分清是铸件还是压装的问题。
结果(稳定量产状态)
进入稳定量产后,气密试压一次通过率在 98% 以上,量孔位置度控制在 φ0.1 mm 以内,关键尺寸的批次一致性达到 CPK ≥ 1.33。
本案例常见问题
油道相贯处漏气,是铸造还是加工造成的?+
多数情况是铸造端的气孔被加工“打开”了。判断方法是把泄漏件剖开看相贯处:能看到孔洞或疏松指向铸造;孔壁光洁无缺陷、泄漏沿螺纹或堵头配合面则指向加工或装配。解决方向也不同——前者要改浇排与排气,后者要调整钻孔顺序或堵头过盈量。我们在压装堵头前后各测一次气密,就是为了把责任工序分开。
这类小件的 MOQ 和打样周期是多少?+
打样阶段没有 MOQ,可以先用简易模或现有模具改制出样件;正式开模后模具制造常规约 30–45 天、T1 试模 3–5 天,样品确认后可安排小批试产。量产 500 件起订;批量越小,开机与换模的分摊成本越高,单价也会相应抬高。