 01
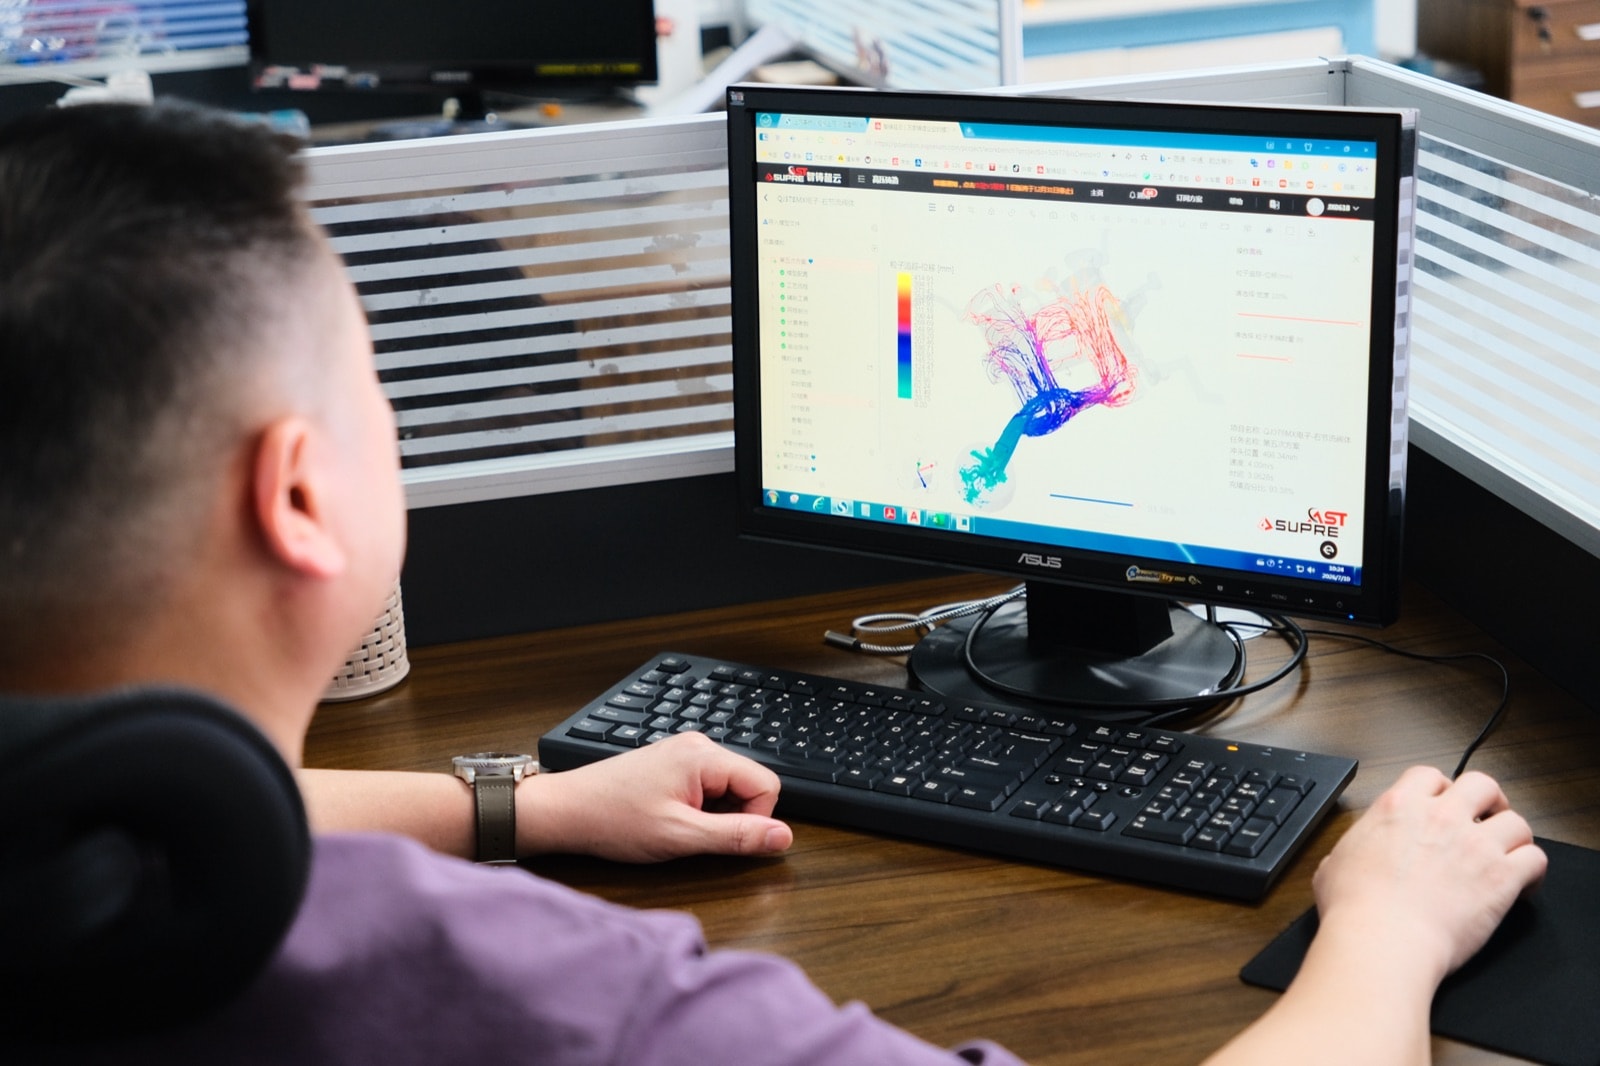
模具设计与开发
模具 30–45 天 · 试模 ≤3 轮
业务能力
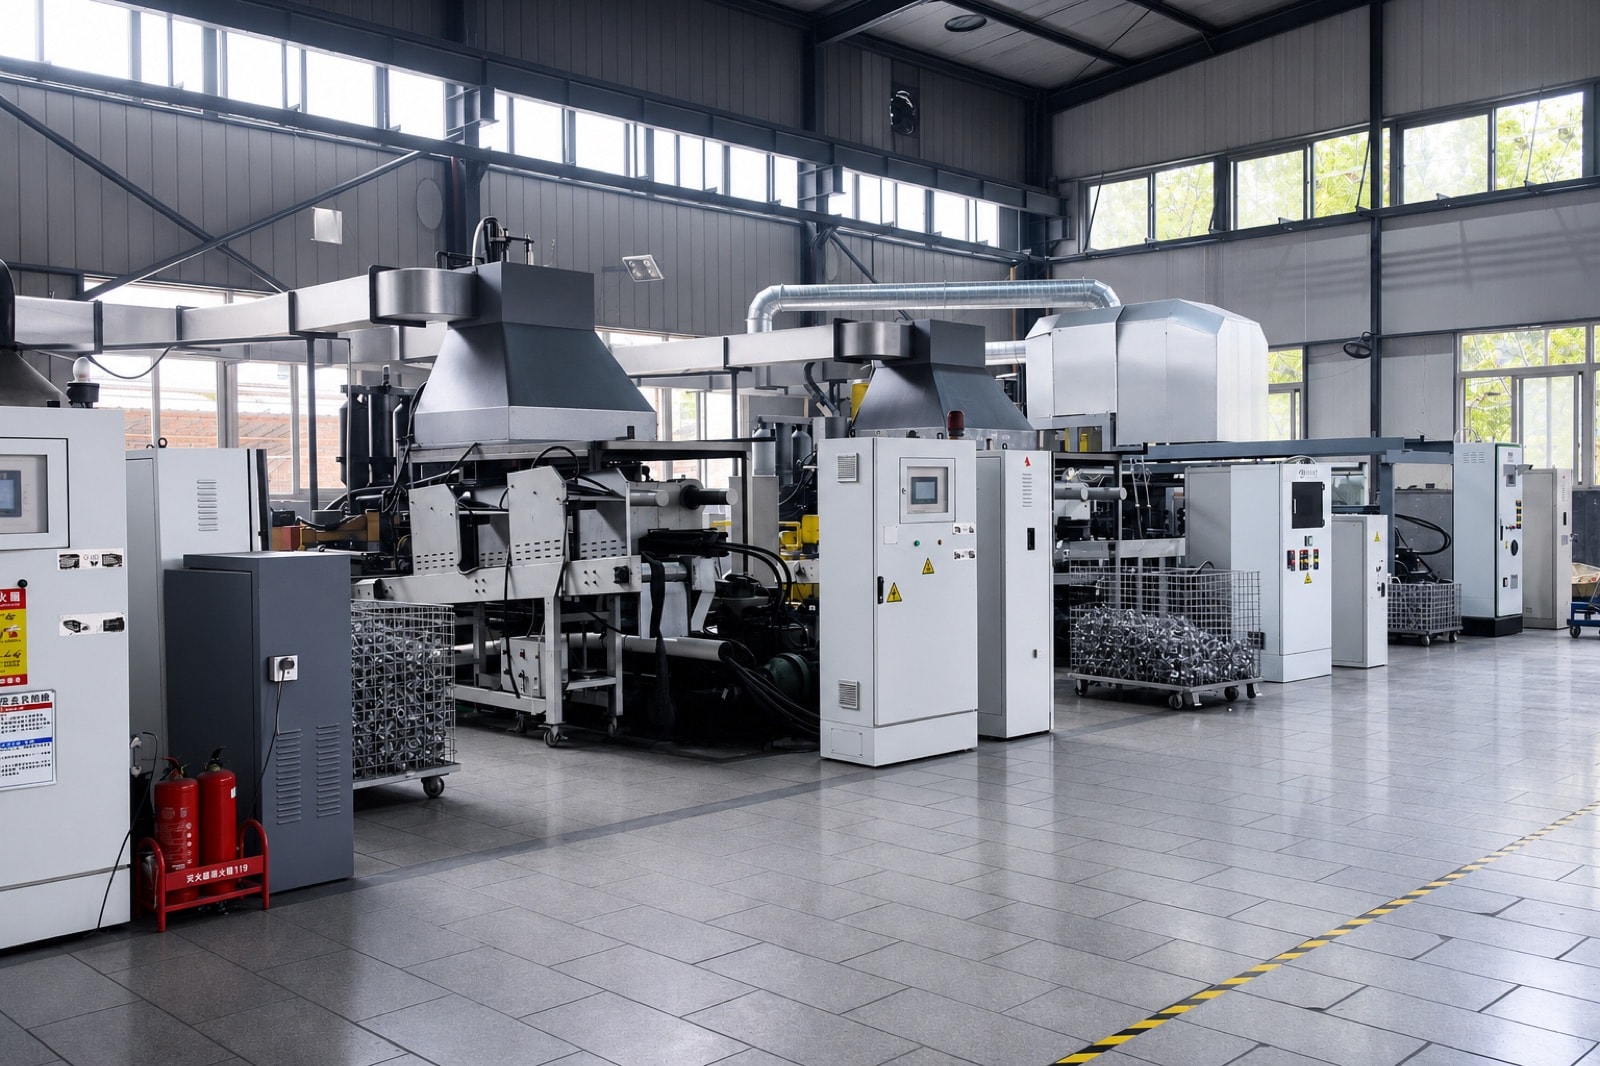
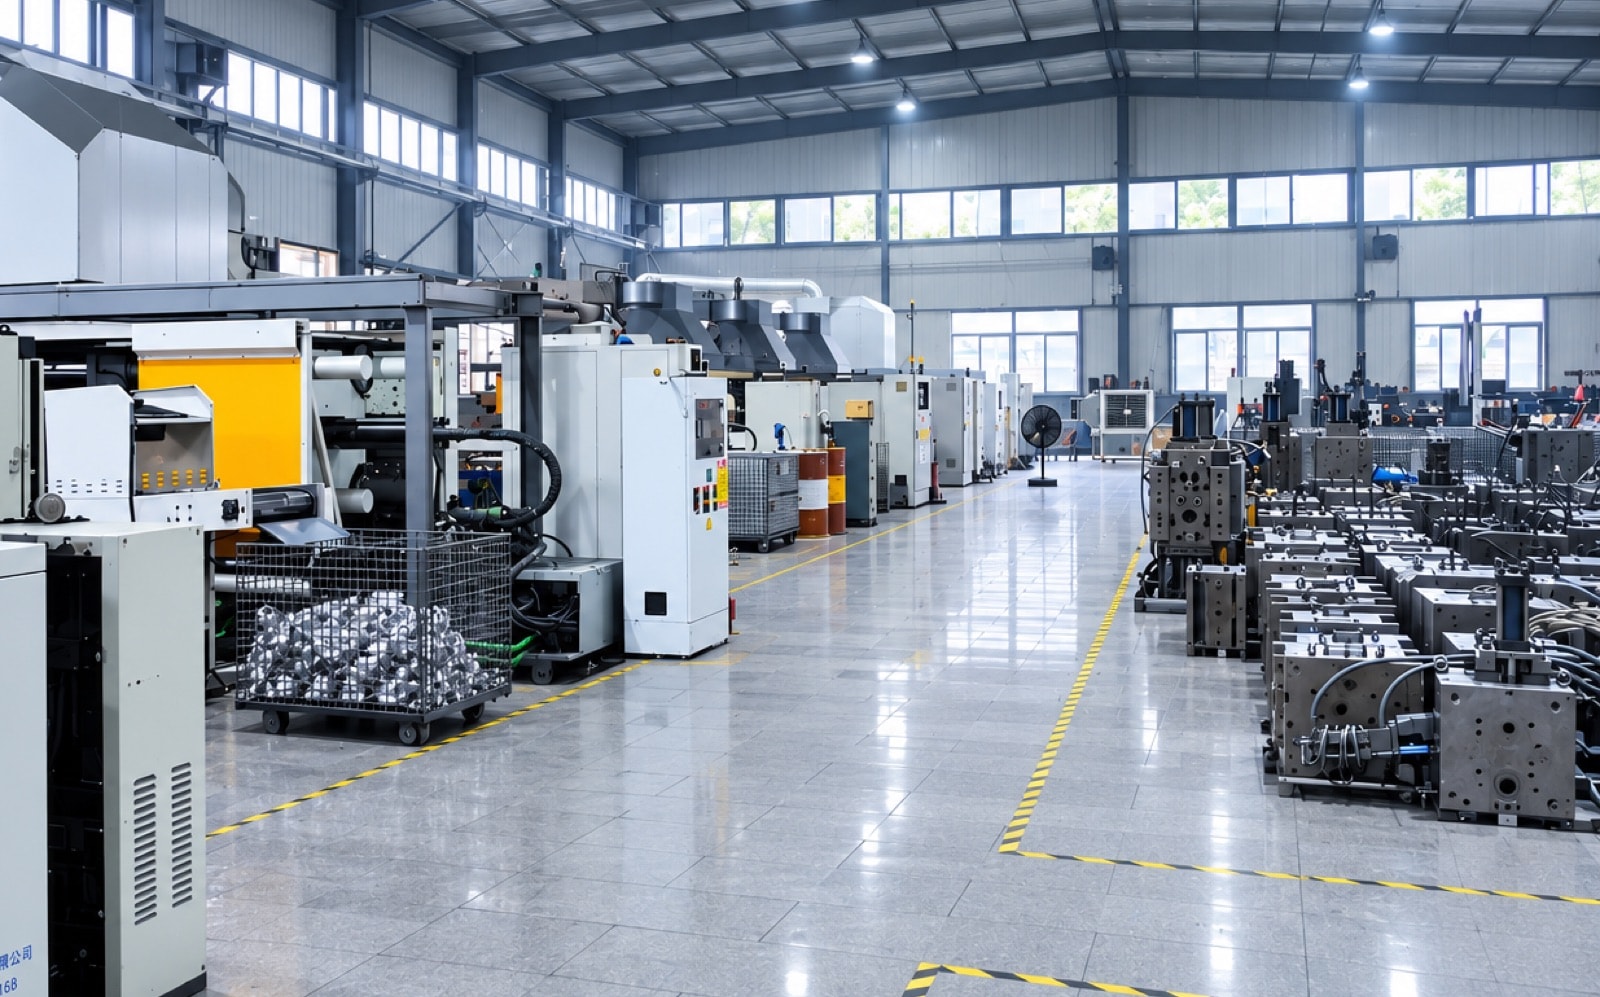
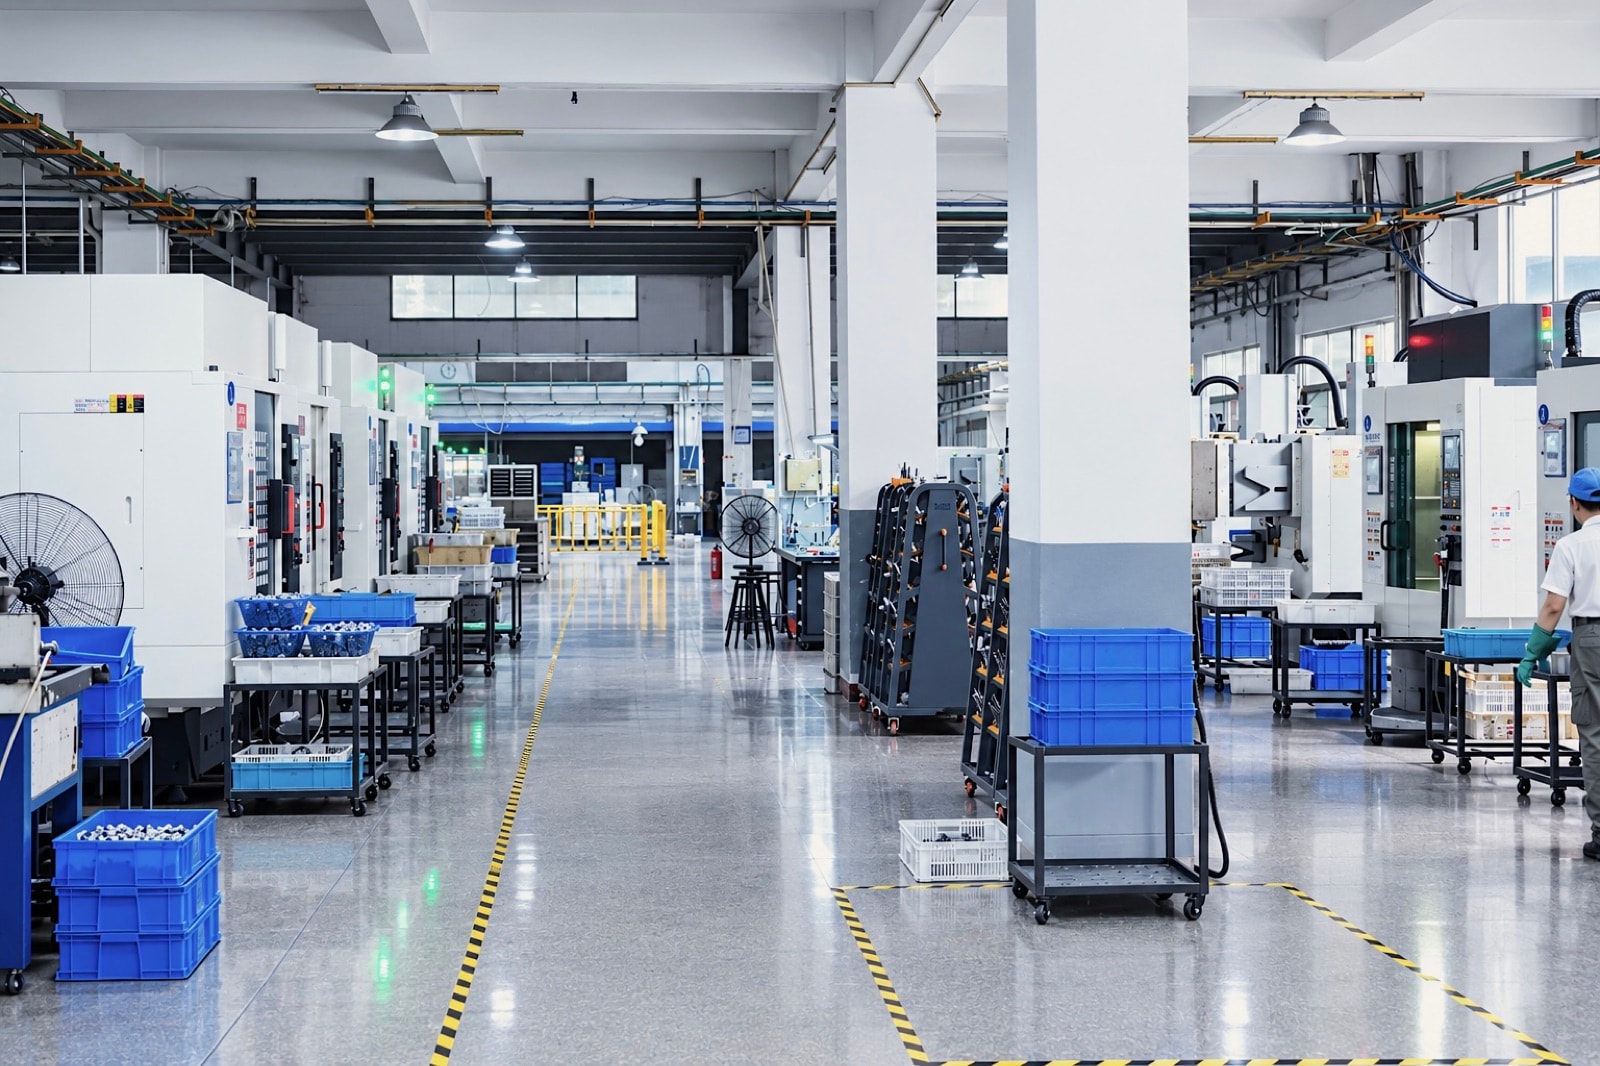
模具、压铸、CNC 加工、表面处理、组装测试直至包装出口,全流程均在本厂完成。
一张订单,单一责任主体,对接简单,权责清晰。
业务范围
公司具备从模具开发到成品出运的一站式全流程制造能力,覆盖模具设计、锌 / 铝合金压铸、CNC 精密加工、表面处理、组装测试与出口包装等核心环节。合作方式可按您的需求灵活选择:既可以整链交付,由我们作为单一责任主体全程跟进;也可针对单一环节独立协作,无论是 CNC 加工、表面处理还是组装测试,均执行统一的品质标准与交付规范。
您可以选择:
只做铸件:压铸毛坯 + 去毛刺 + 抛丸,按重量或按件计价交付。
铸件 + CNC + 表面处理:交付可直接装配的精密零件,可附尺寸报告与表面处理检测报告。
全流程到成品包装:含配套件开发、组装、100% 功能测试、出口包装与直发终端客户。
工艺能力
先评估可行性,再确定实施方案。点击任一模块,查阅对应环节工艺参数、设计规则及常见问题。
| 环节 | 关键能力 | 边界值 |
|---|---|---|
| 模具设计与开发 | 自有模具车间,DFM 评审 + 模流分析 + 加工试模全程内部完成 | 模具 30–45 天 · 试模 ≤3 轮 · 寿命 Zn 25–100 万模次 / Al 约 10 万模次 |
| 锌合金压铸 | Zamak 3 / 5、ZA-8 / 12,精密小件与小型结构件 | 单件 20 g–1.5 kg · 常规壁厚 1.0–3.5 mm · 小特征 ±0.025 mm |
| 铝合金压铸 | ADC12 / A380 / A360 / AlSi9Cu3,结构件、气密壳体与复杂流道件 | 160–800 T × 10 台 · 单件 20 g–5.5 kg · 常规壁厚 1.0–3.5 mm · 公差 CT5–CT6 |
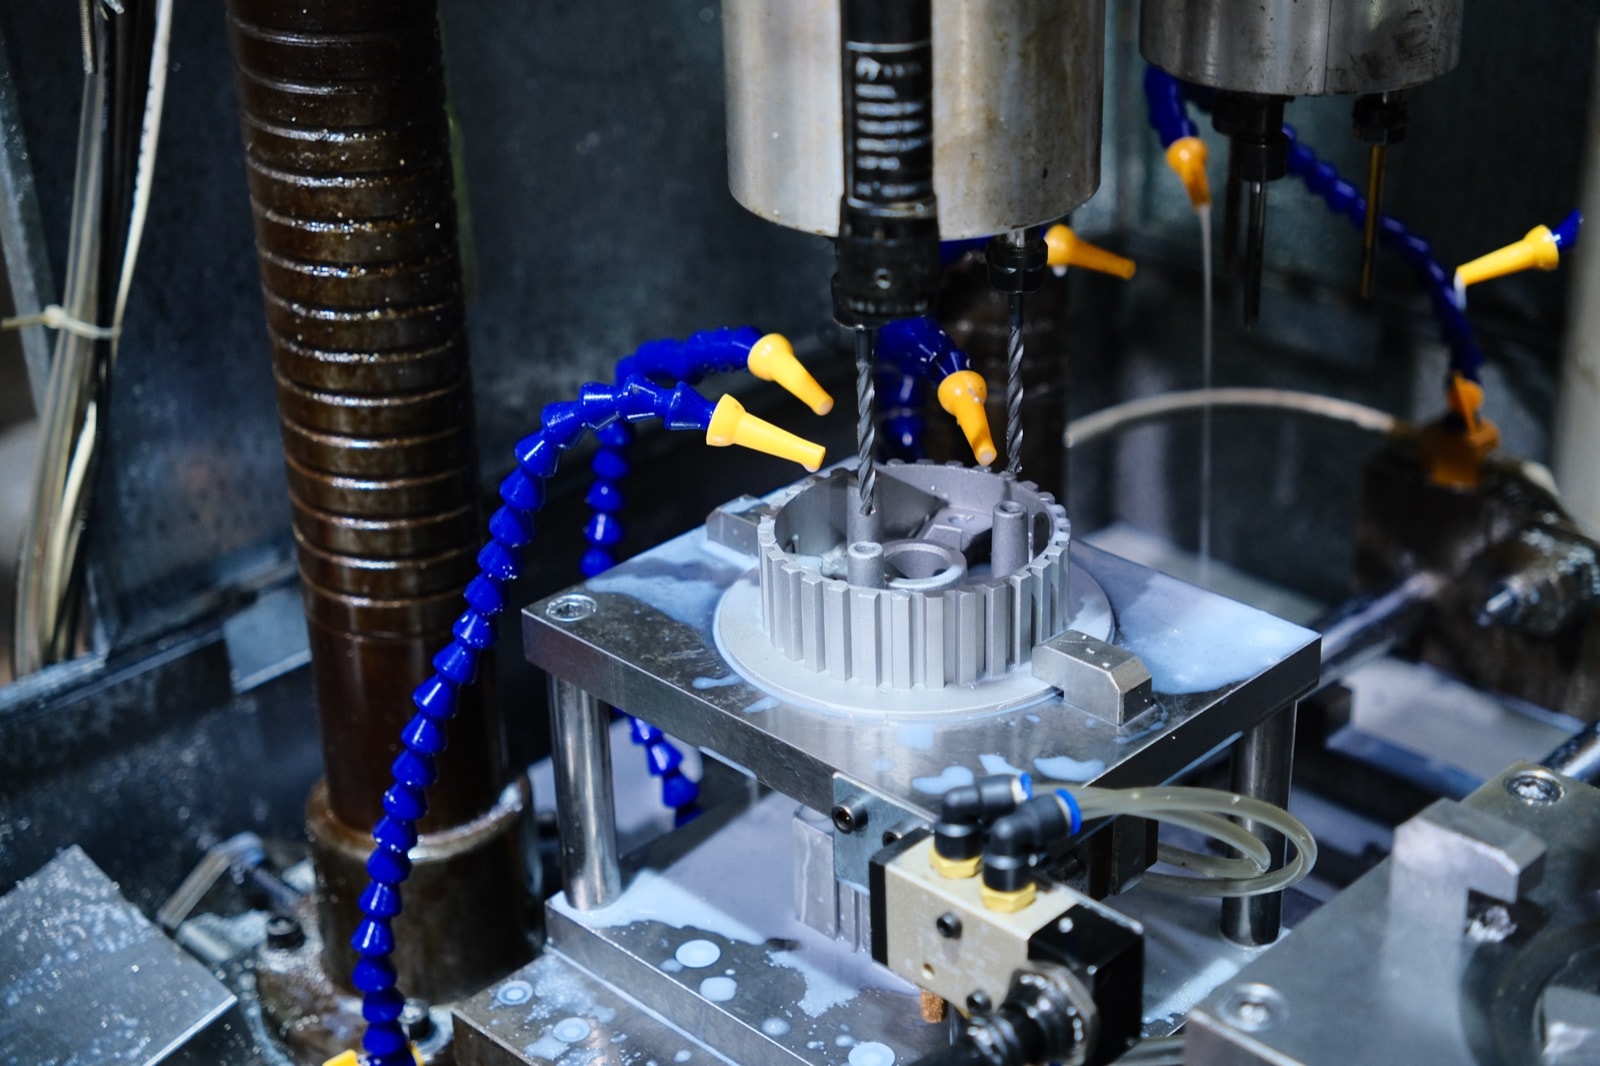
| CNC 加工 | 哈斯、兄弟四轴加工中心与 TAKISAWA 数控车床等 CNC 设备 110 余台,关键孔系一次装夹 | 关键尺寸最高 ±0.005 mm · 平面度 0.05 mm / 100 mm · 同轴度 φ0.05 mm |
| 表面处理 | 阳极氧化、PVD 真空镀、粉末喷涂、喷砂、抛丸、振动抛光厂内完成;电镀由我们协调外协并承担品质责任 | 色差 ΔE ≤ 1.5 · 膜厚按图控制 |
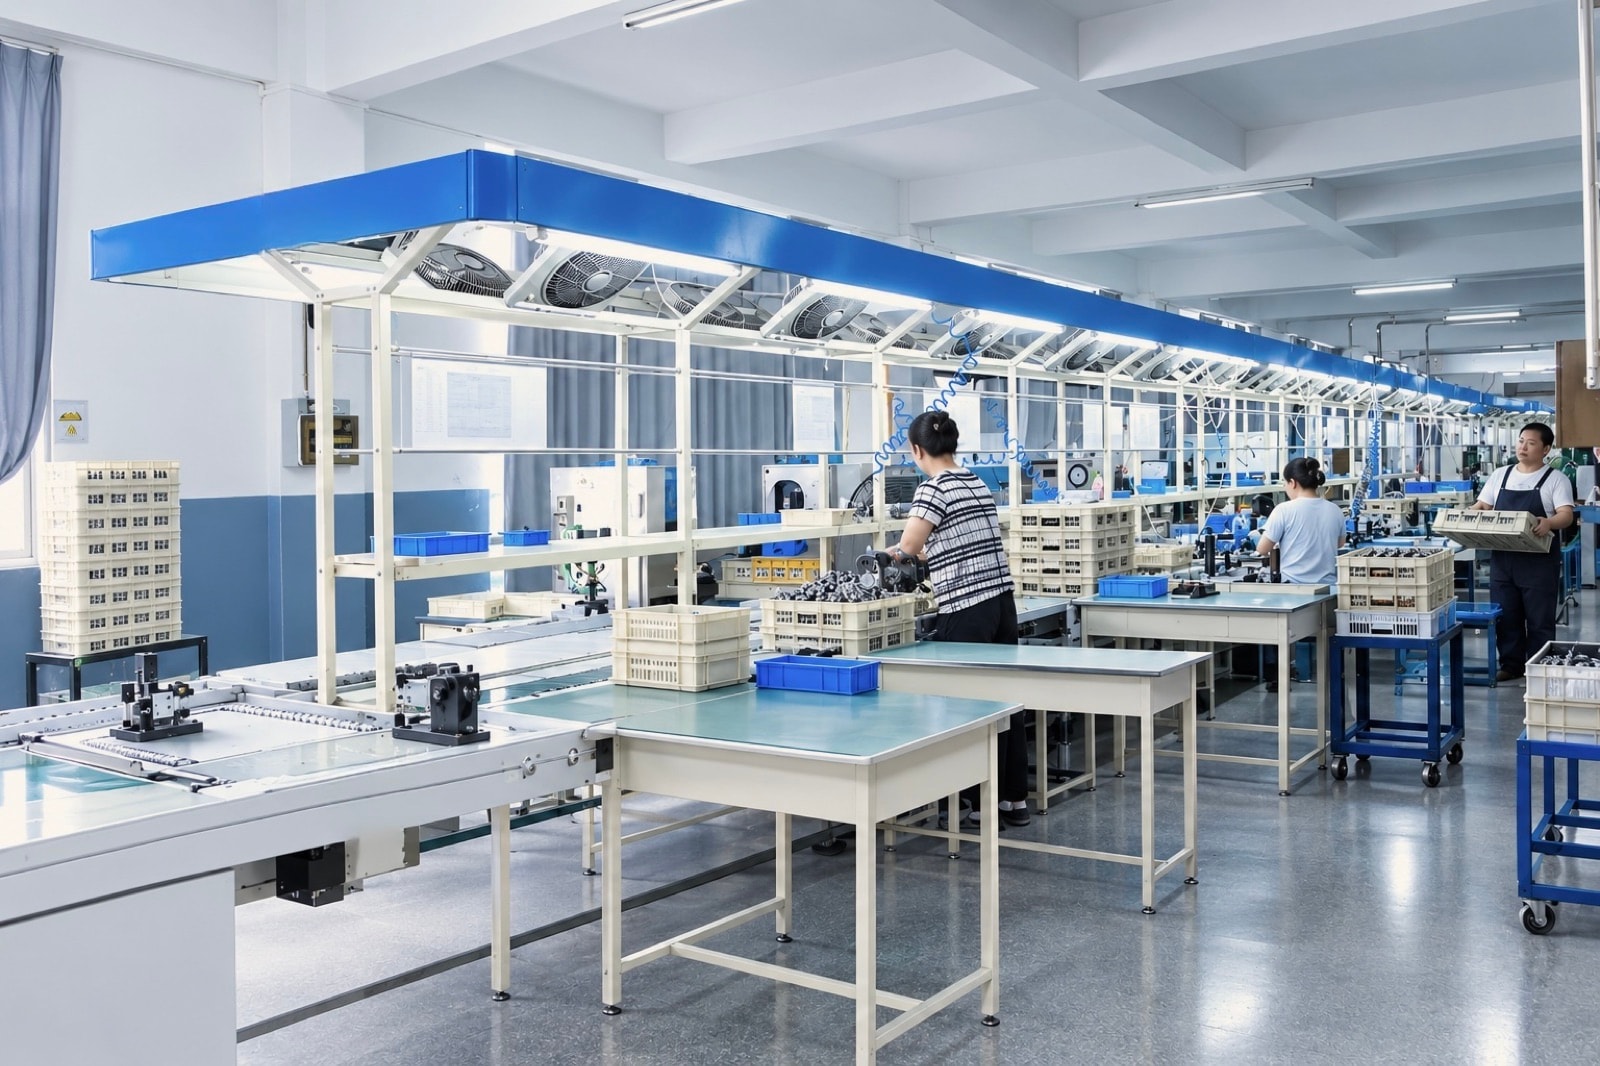
| 组装与测试 | 配套件开发与 IQC、压装与拧紧监控、化油器等成品总成装配 | 气密测试至 6 bar · 流量台架 100% 功能测试 · 年产成品 300 万件 |
| 包装与物流 | 出口标准包装、防锈方案、中性包装与直发终端客户,FOB / CIF / DDP | 气相防锈有效期 6–12 个月 · 海运 8–38 天 · 空运 3–8 天(门到门) |
交付流程
24h 内响应
1–3 天
3–5 天
30–45 天
3–5 天
25–35 天
3–7 天
*以上时间仅供参考,实际与零件结构、复杂程度及物流速度相关,需评估
质量控制
每一批次产品出厂前均完成全套验证。可依照您的图纸与技术规范,对产品尺寸、内部品质及功能性能开展全项检测并留存检测记录。
 01
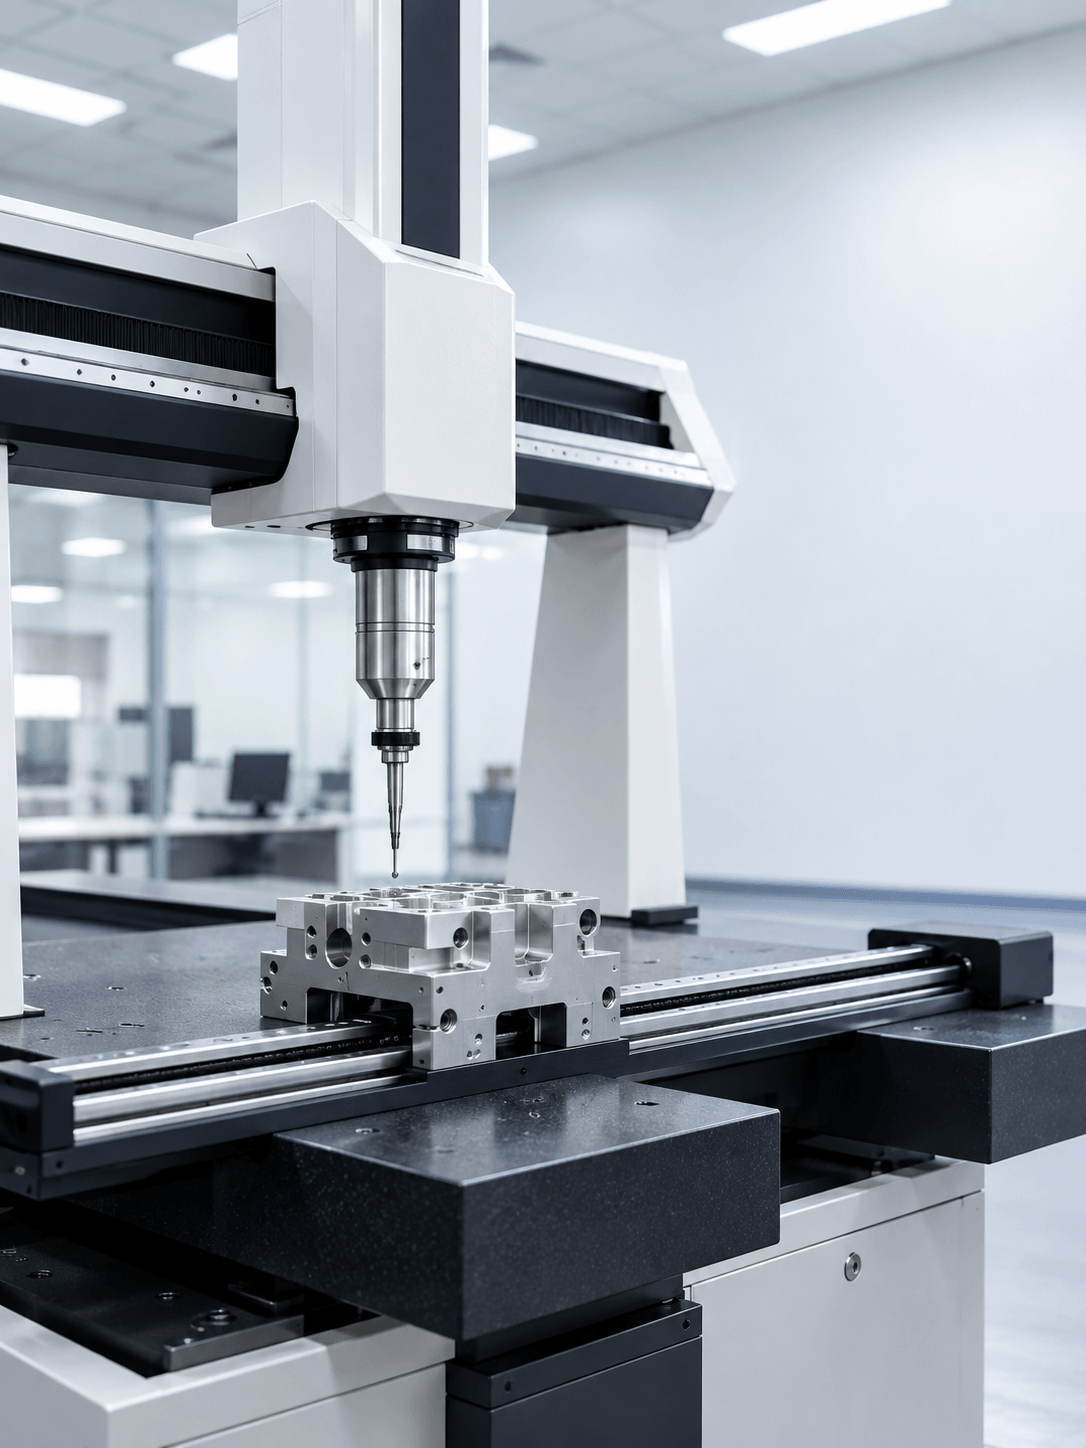
按图纸做尺寸与形位公差检测,精度至 ±0.003 mm。
 02
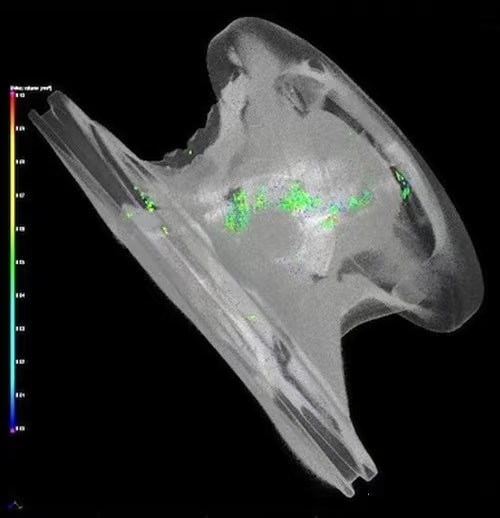
内部气孔、裂纹与夹杂——2D/3D 射线成像。
 03
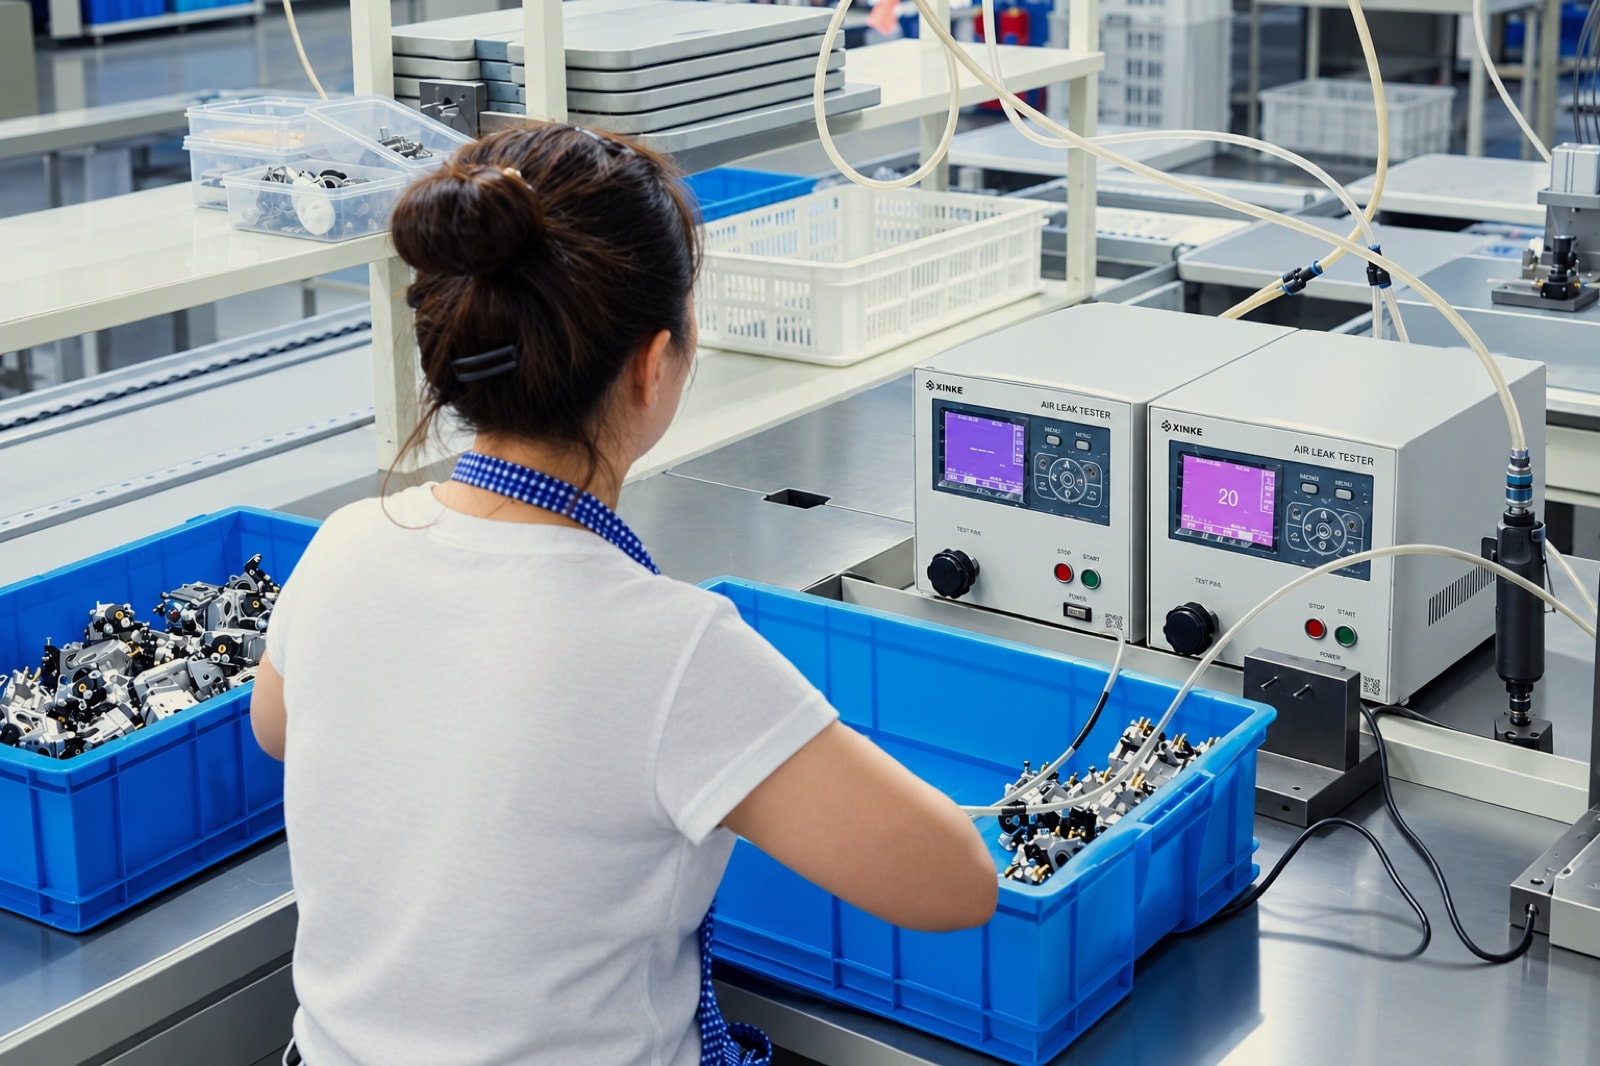
干式/水检气密测试,最高 6 bar。
 04
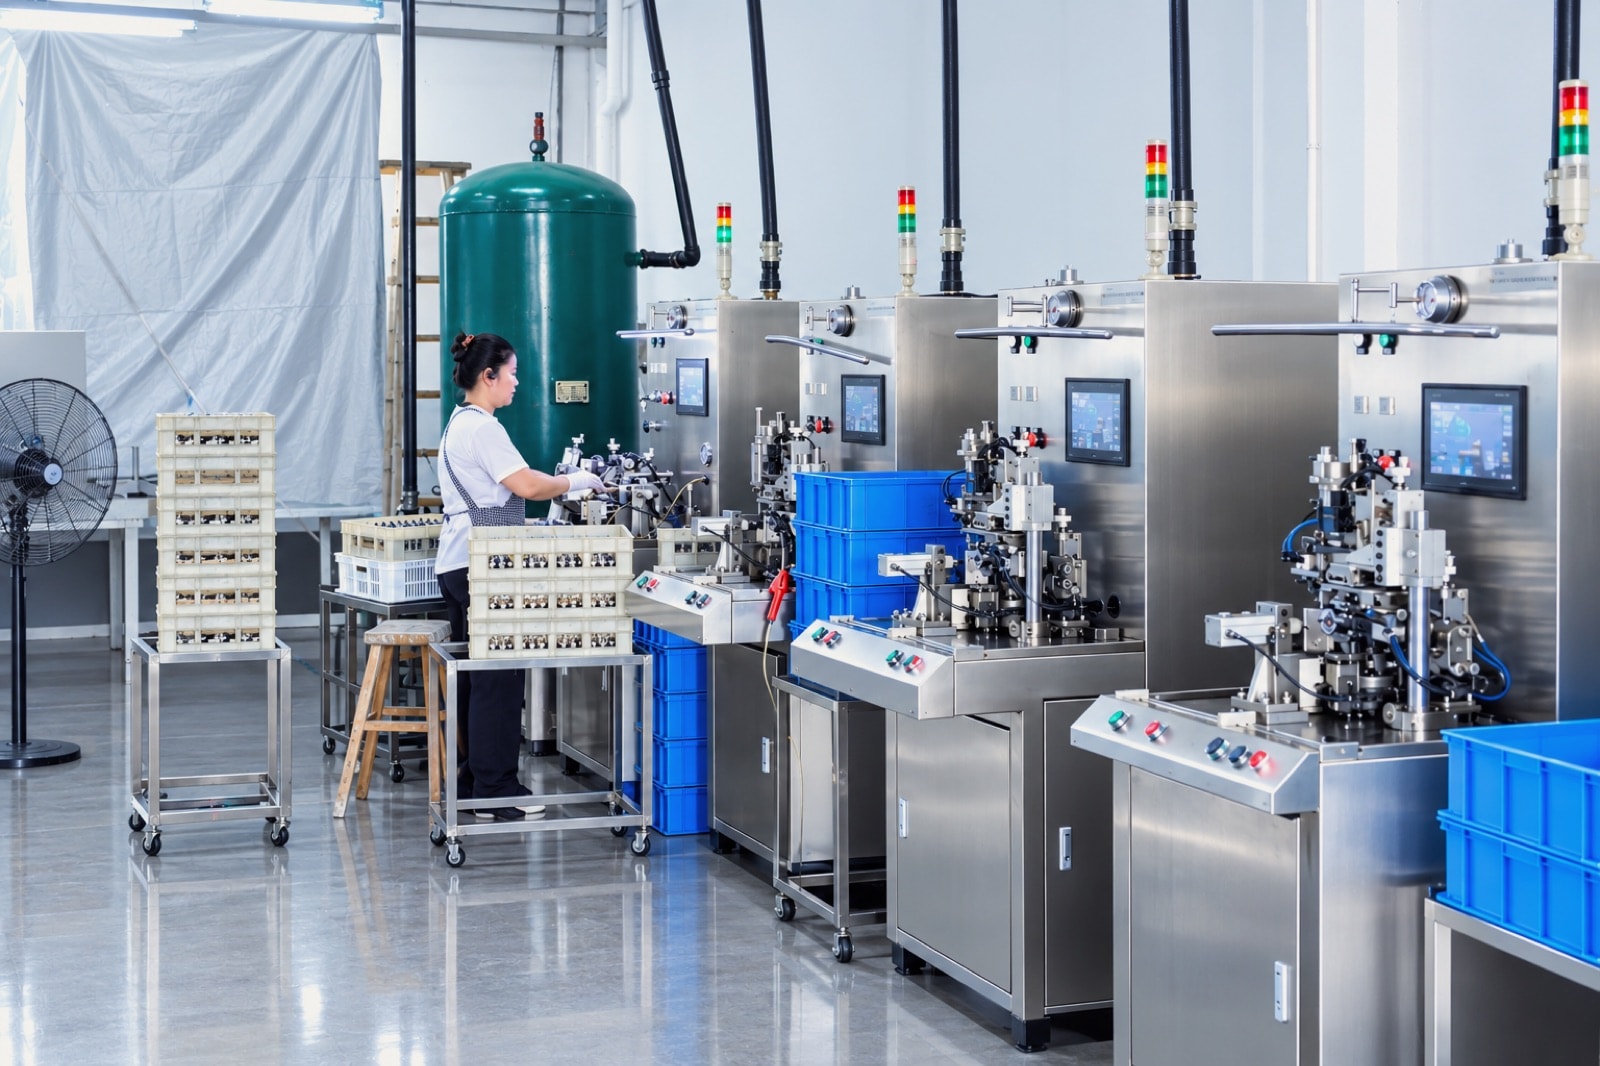
化油器与节气门体流量特性验证。