JINXIONG金雄机车部件
量产压铸零件

案例研究

压铸零件案例:问题、做法与稳定量产数据

以下案例均来自量产中的真实零件,覆盖锌铝合金压铸、CNC 精加工、表面处理与组装交付,完整呈现从客户面临的技术难题、我们在工艺环节的控制方案,到量产稳定后的实测数据。

基材
行业
零件类型
工艺
关键要求

26 / 26 个案例

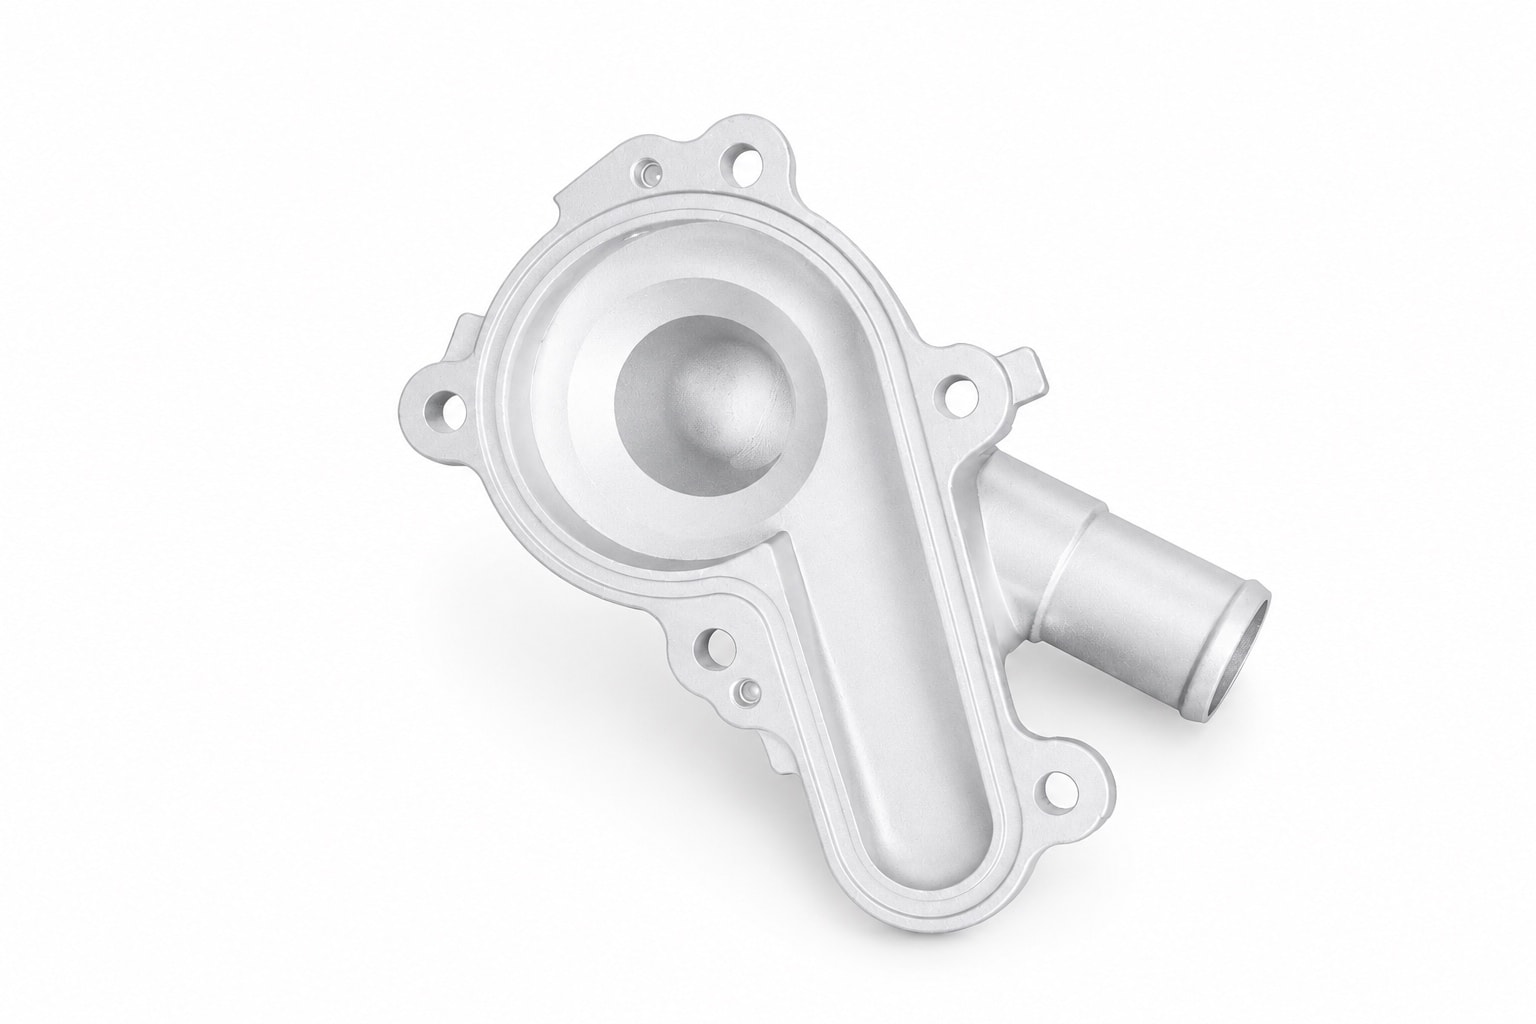
摩托车铝合金水泵壳体

摩托车铝合金水泵壳体

铝合金泵阀与流体件压铸CNC 加工气密精密

三家外协厂做不稳的水泵体:批量尺寸漂移、试压泄漏率 6.2%。通过模具分型面重排、浇排与排气优化和一次装夹镗孔系,泄漏率降到 0.5% 以内,关键配合尺寸 CPK ≥ 1.33。

ADC12 (JIS H5302) · 约 380 g
智能门锁锌合金前面板

智能门锁锌合金前面板

锌合金智能锁与门控五金压铸表面处理外观

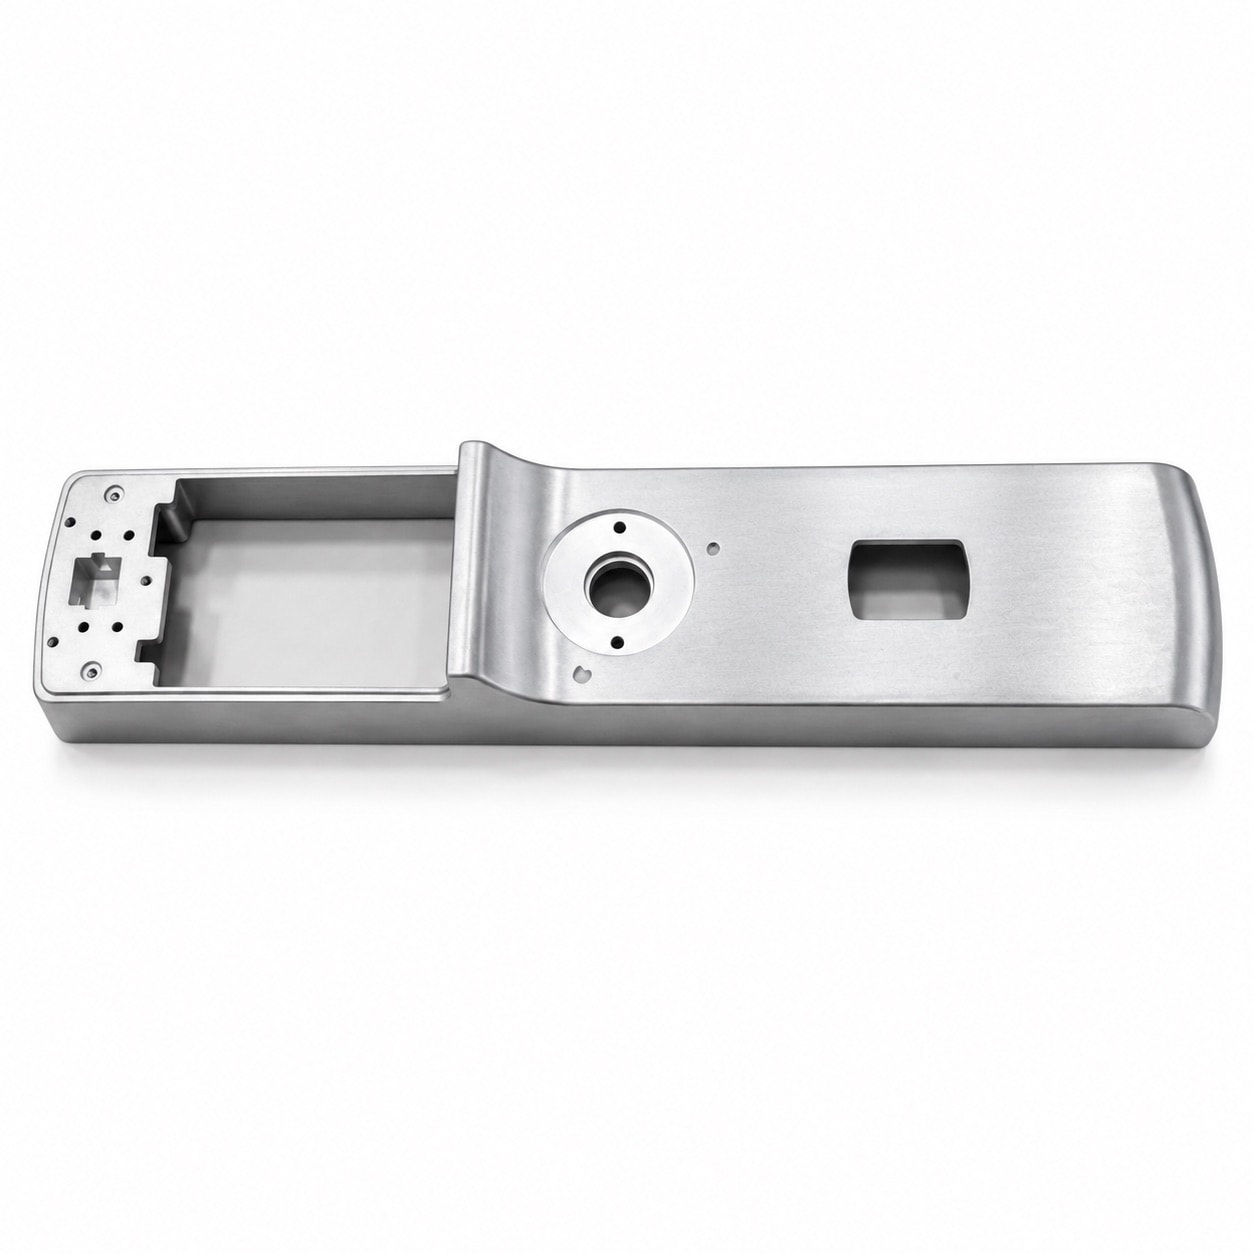
电镀后起泡、起皮与外观面流痕高发。复核发现问题出在浇注系统:重新按各区金属量分配内浇口、避开直冲型芯并把汇流线引出外观面后,电镀起泡不良稳定在 0.5% 以下。
Zamak 5 / YZZnAl4Cu1 (GB/T 13818-2024) · 约 450 g
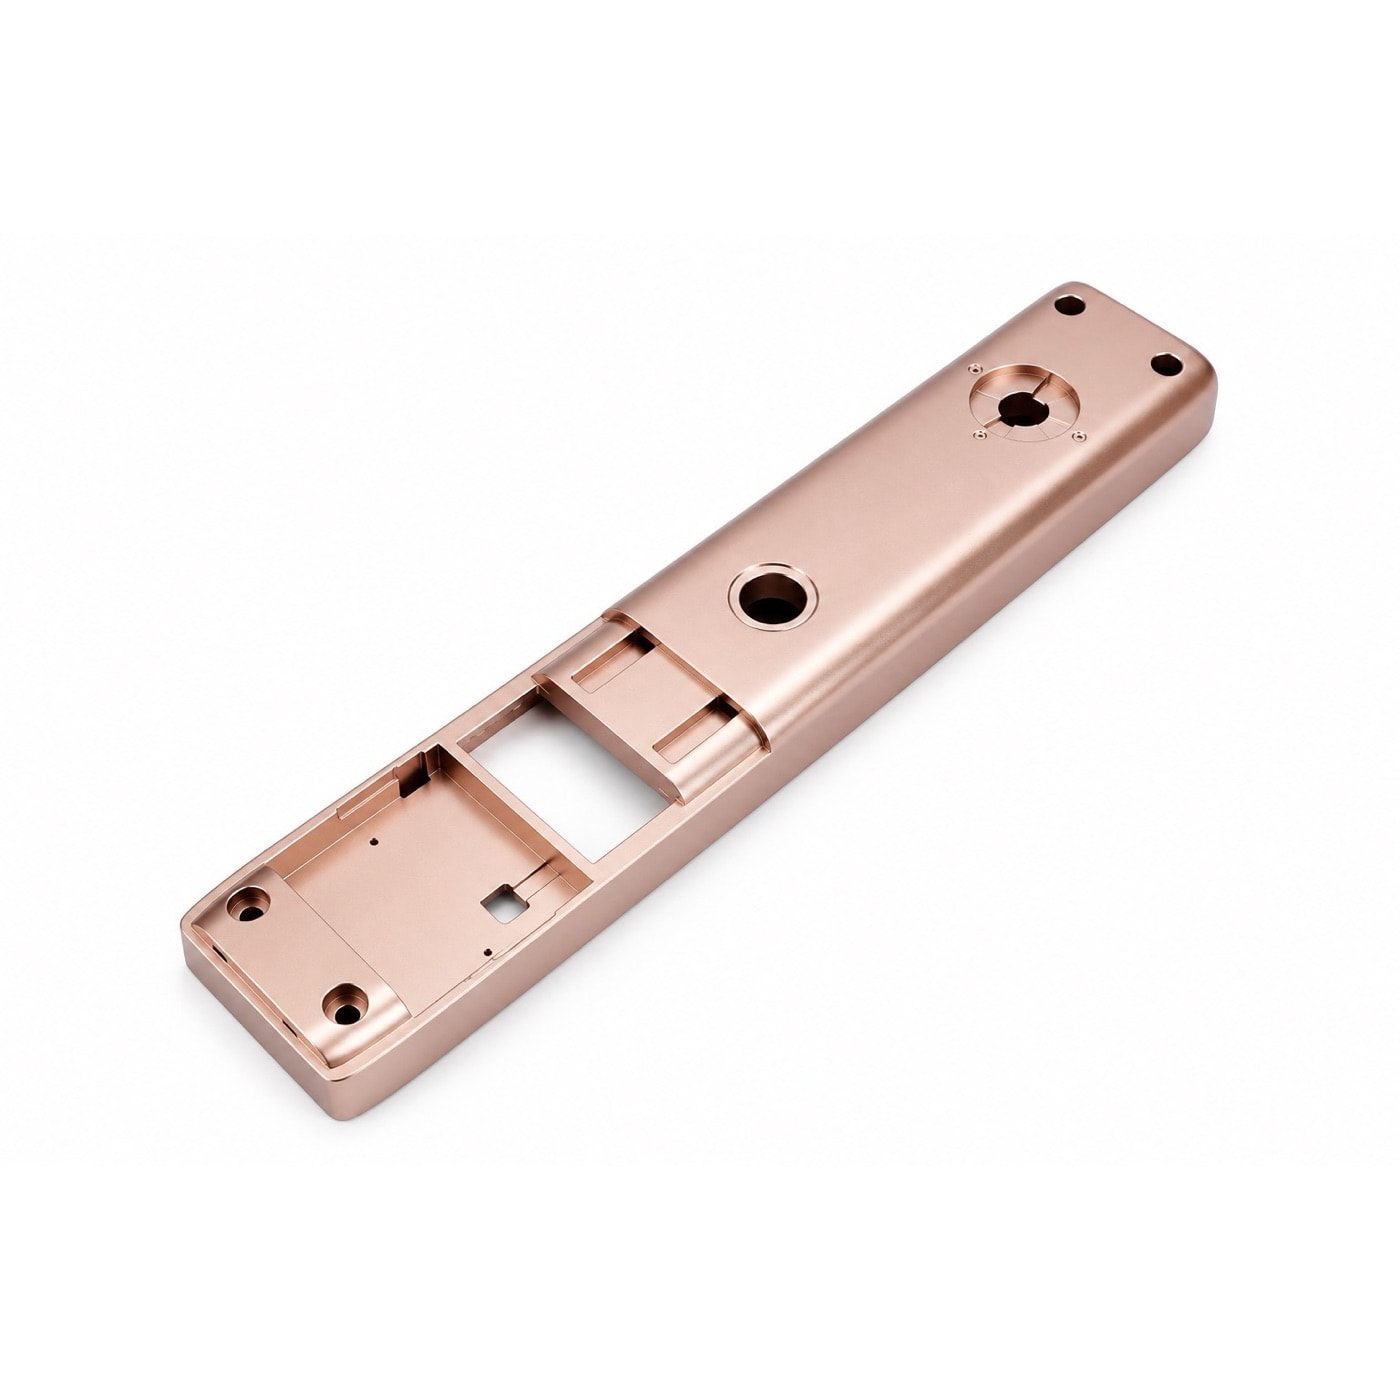
智能门锁锌合金面板(玫瑰金 PVD)

智能门锁锌合金面板(玫瑰金 PVD)

锌合金智能锁与门控五金压铸表面处理外观

约 300 mm 长的玫瑰金面板,一端是电池仓与模组仓、另一端是实心曲面,压铸后容易翘曲;PVD 膜层很薄,底材上的缩痕会原样显出来。我们在 DFM 阶段掏空厚壁、按刚度分区冷却,并用标准色板逐炉比色,装配面平面度稳定在 0.15 mm 以内,批次色差 ΔE ≤ 1.0。
Zamak 3 / YZZnAl4A (GB/T 13818-2024) · 约 420 g
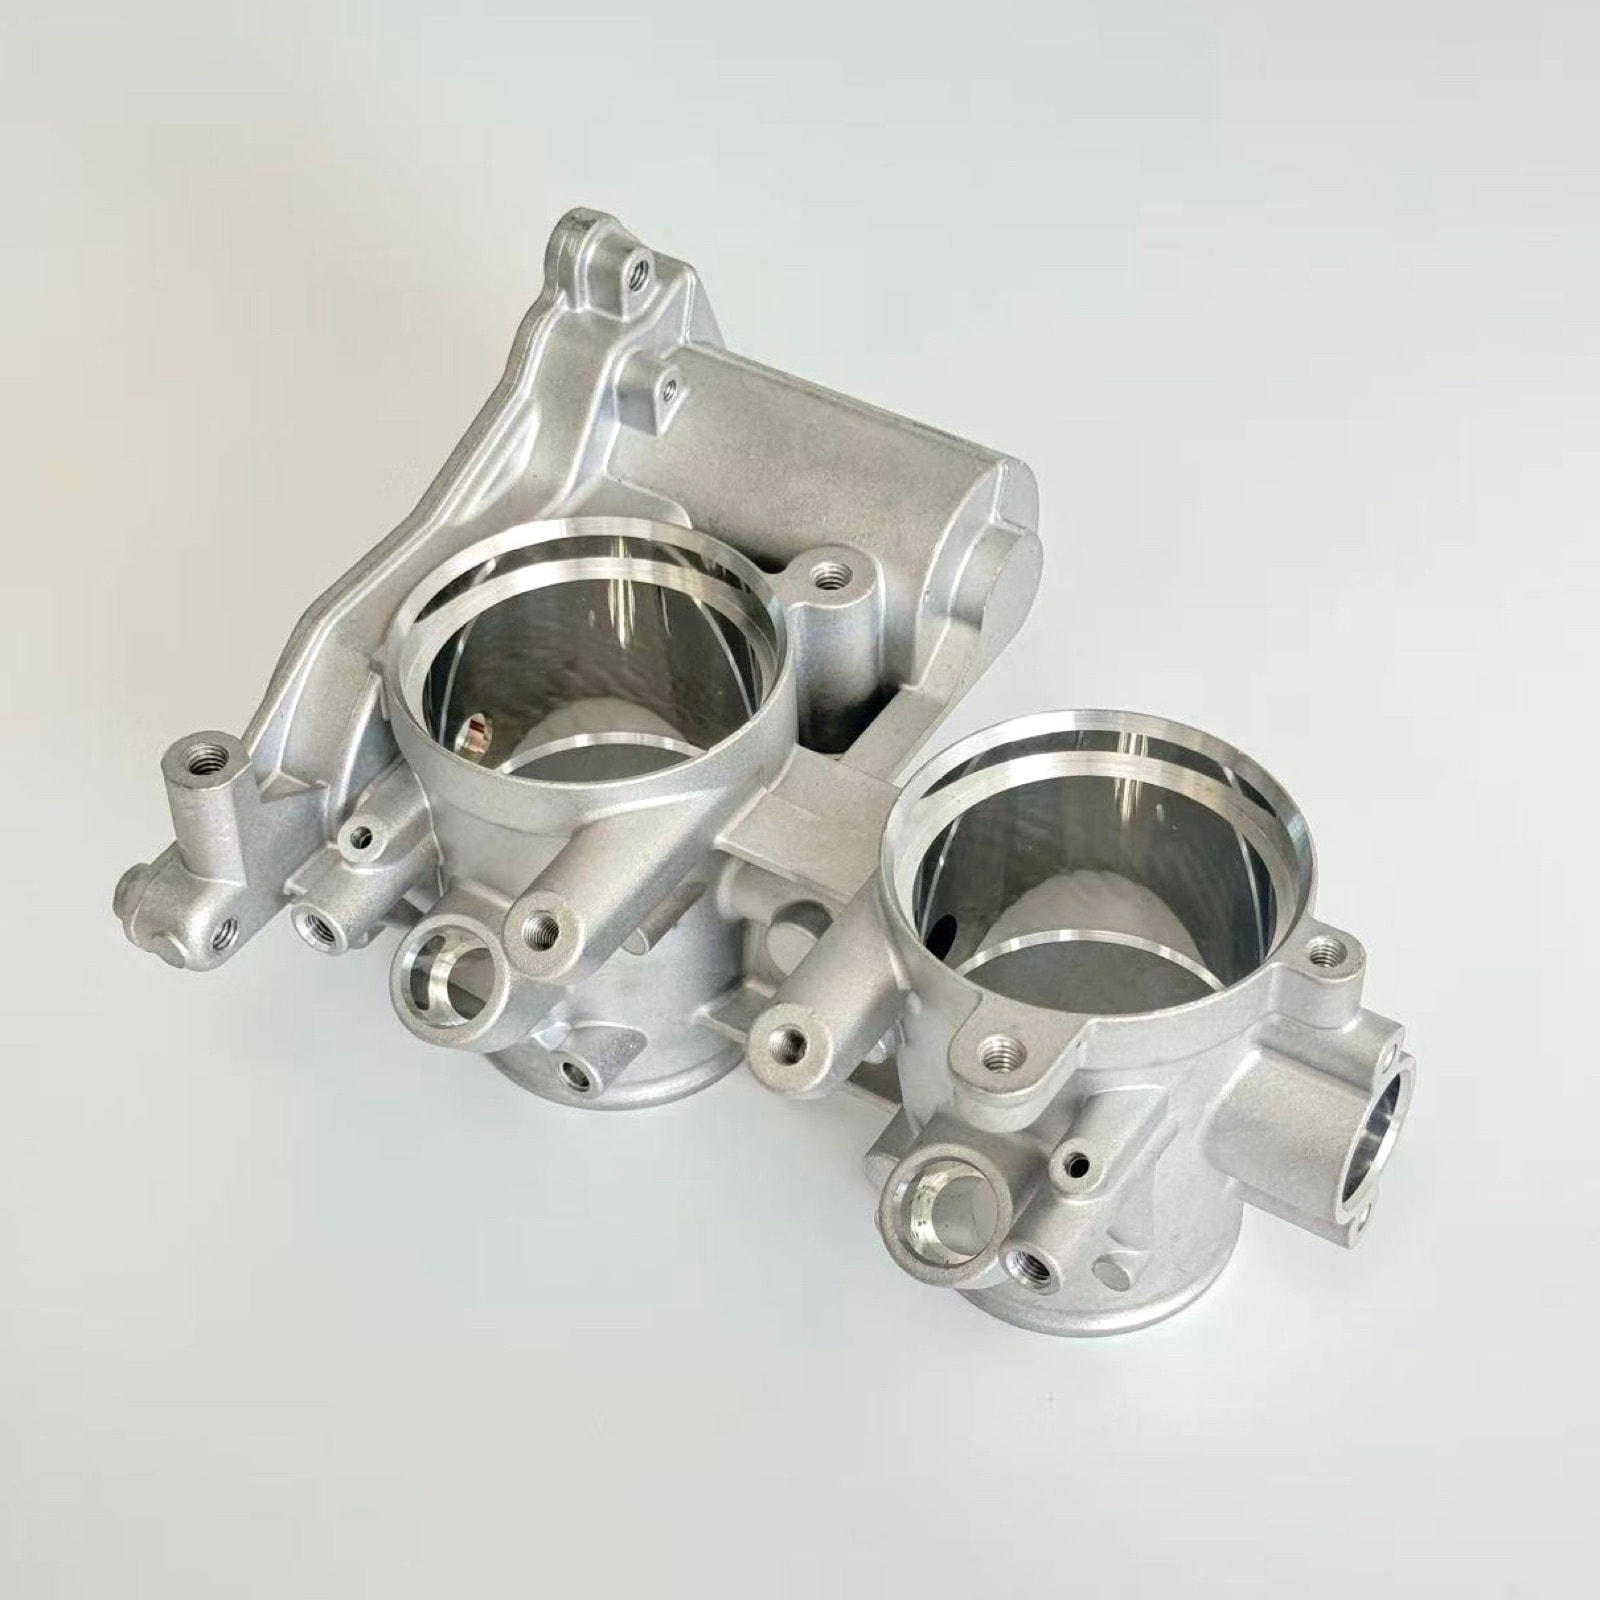
摩托车双缸节气门体

摩托车双缸节气门体

铝合金摩托车与两轮车压铸CNC 加工气密精密

双缸共体的节气门体,两个节流孔分两次装夹加工时直径差可达 0.05 mm,导致两缸进气不均、怠速抖动。我们改为一次装夹镗削两孔、共用刀具补偿,并用软爪低应力夹持,直径差稳定在 0.02 mm 以内。

ADC12 (JIS H5302) · 约 520 g
摩托车离合器外毂

摩托车离合器外毂

铝合金摩托车与两轮车压铸CNC 加工表面处理精密

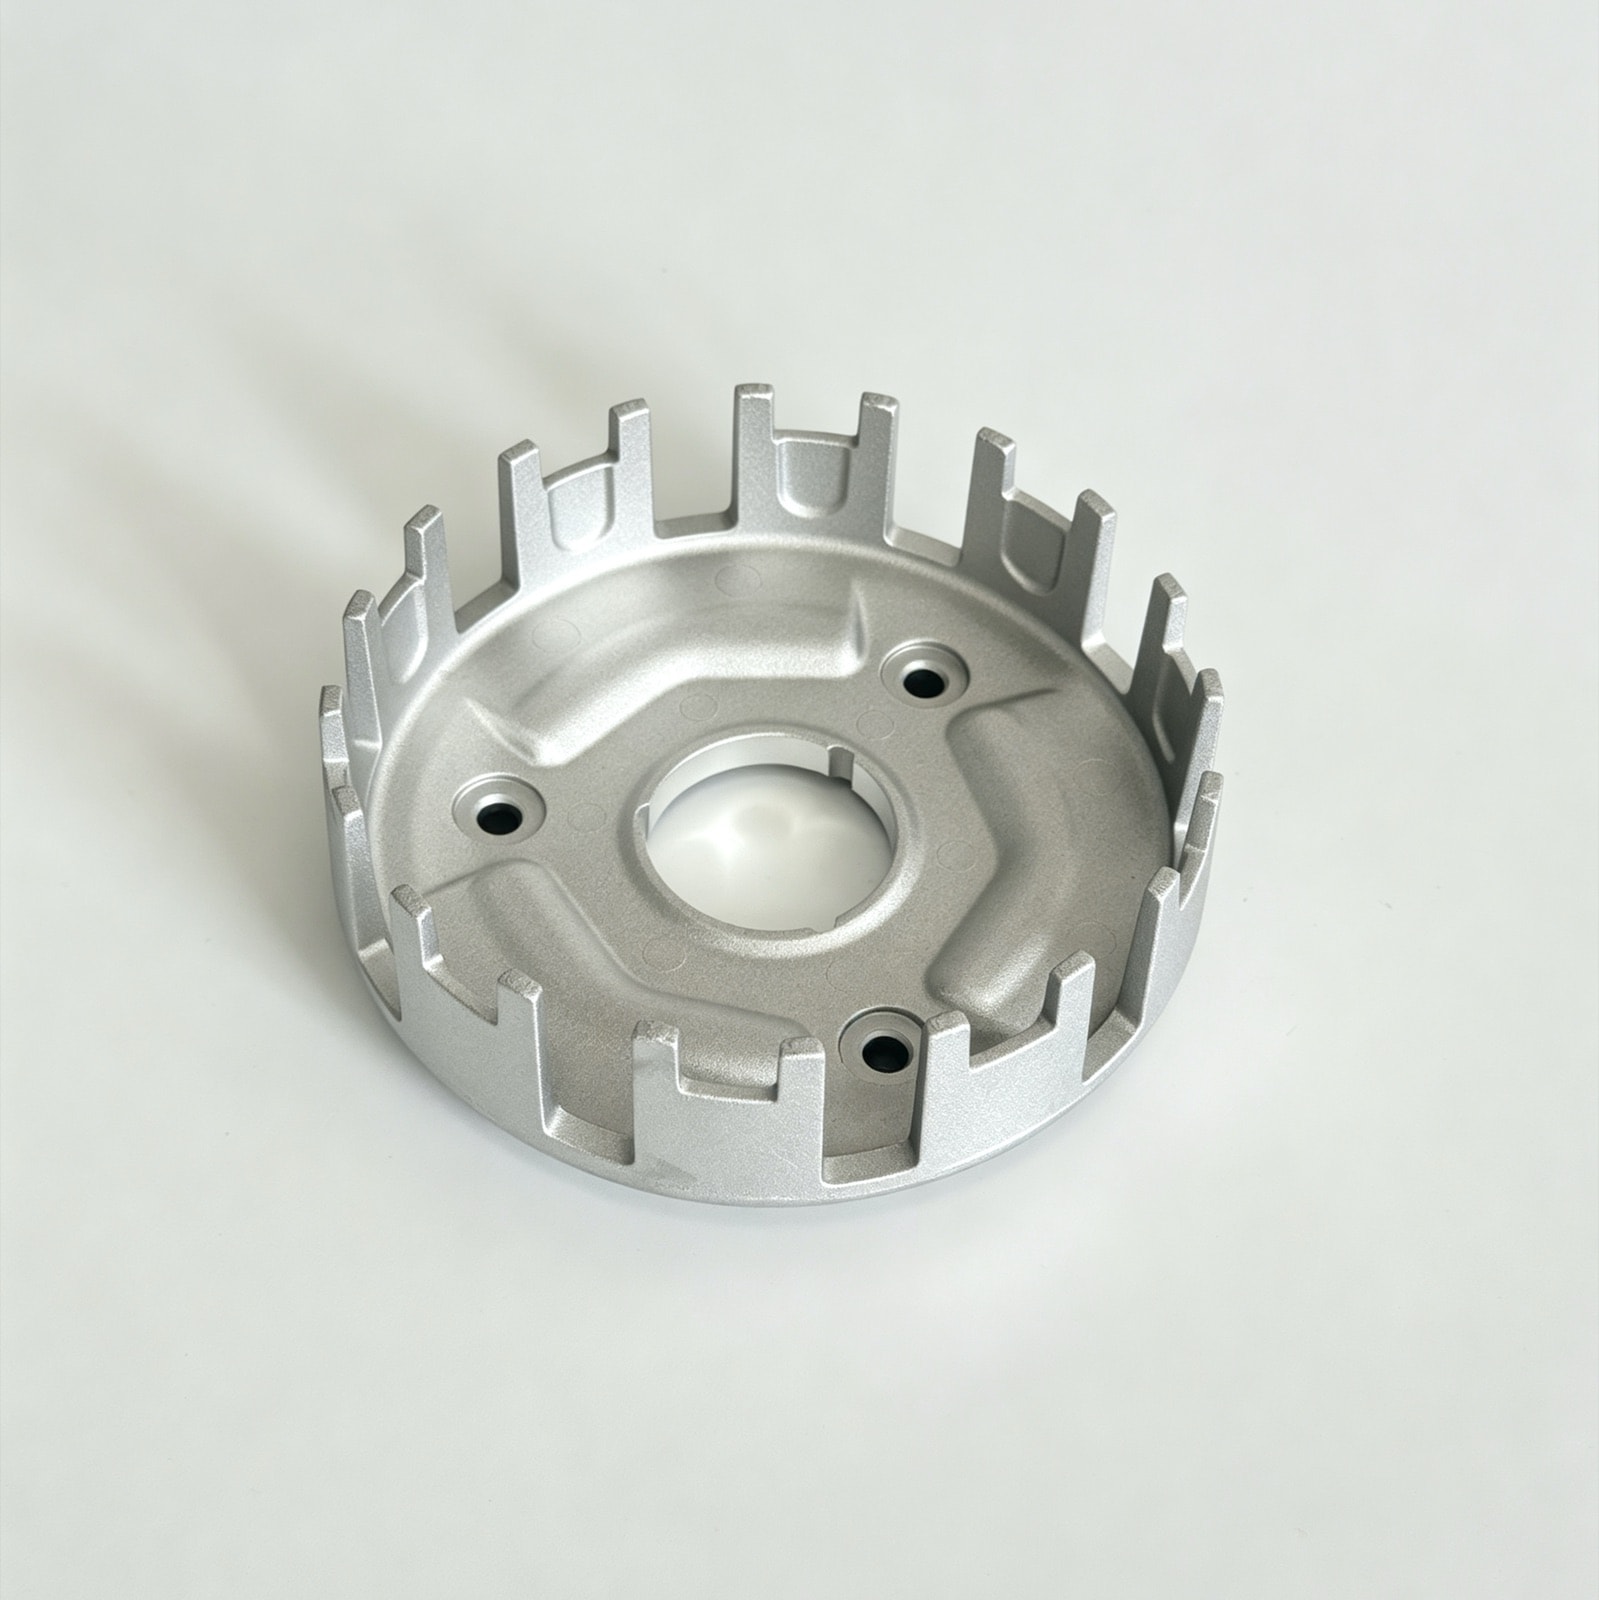
齿槽侧面承受每一次换挡冲击,批次间齿槽宽度曾相差 0.08 mm 以上,导致摩擦片时松时紧。我们对齿部型芯加强冷却、按模次定期更换,并用通止规全检齿槽宽度,量产后稳定在 ±0.05 mm,装配卡滞投诉归零。

ADC12 (JIS H5302) · 约 330 g
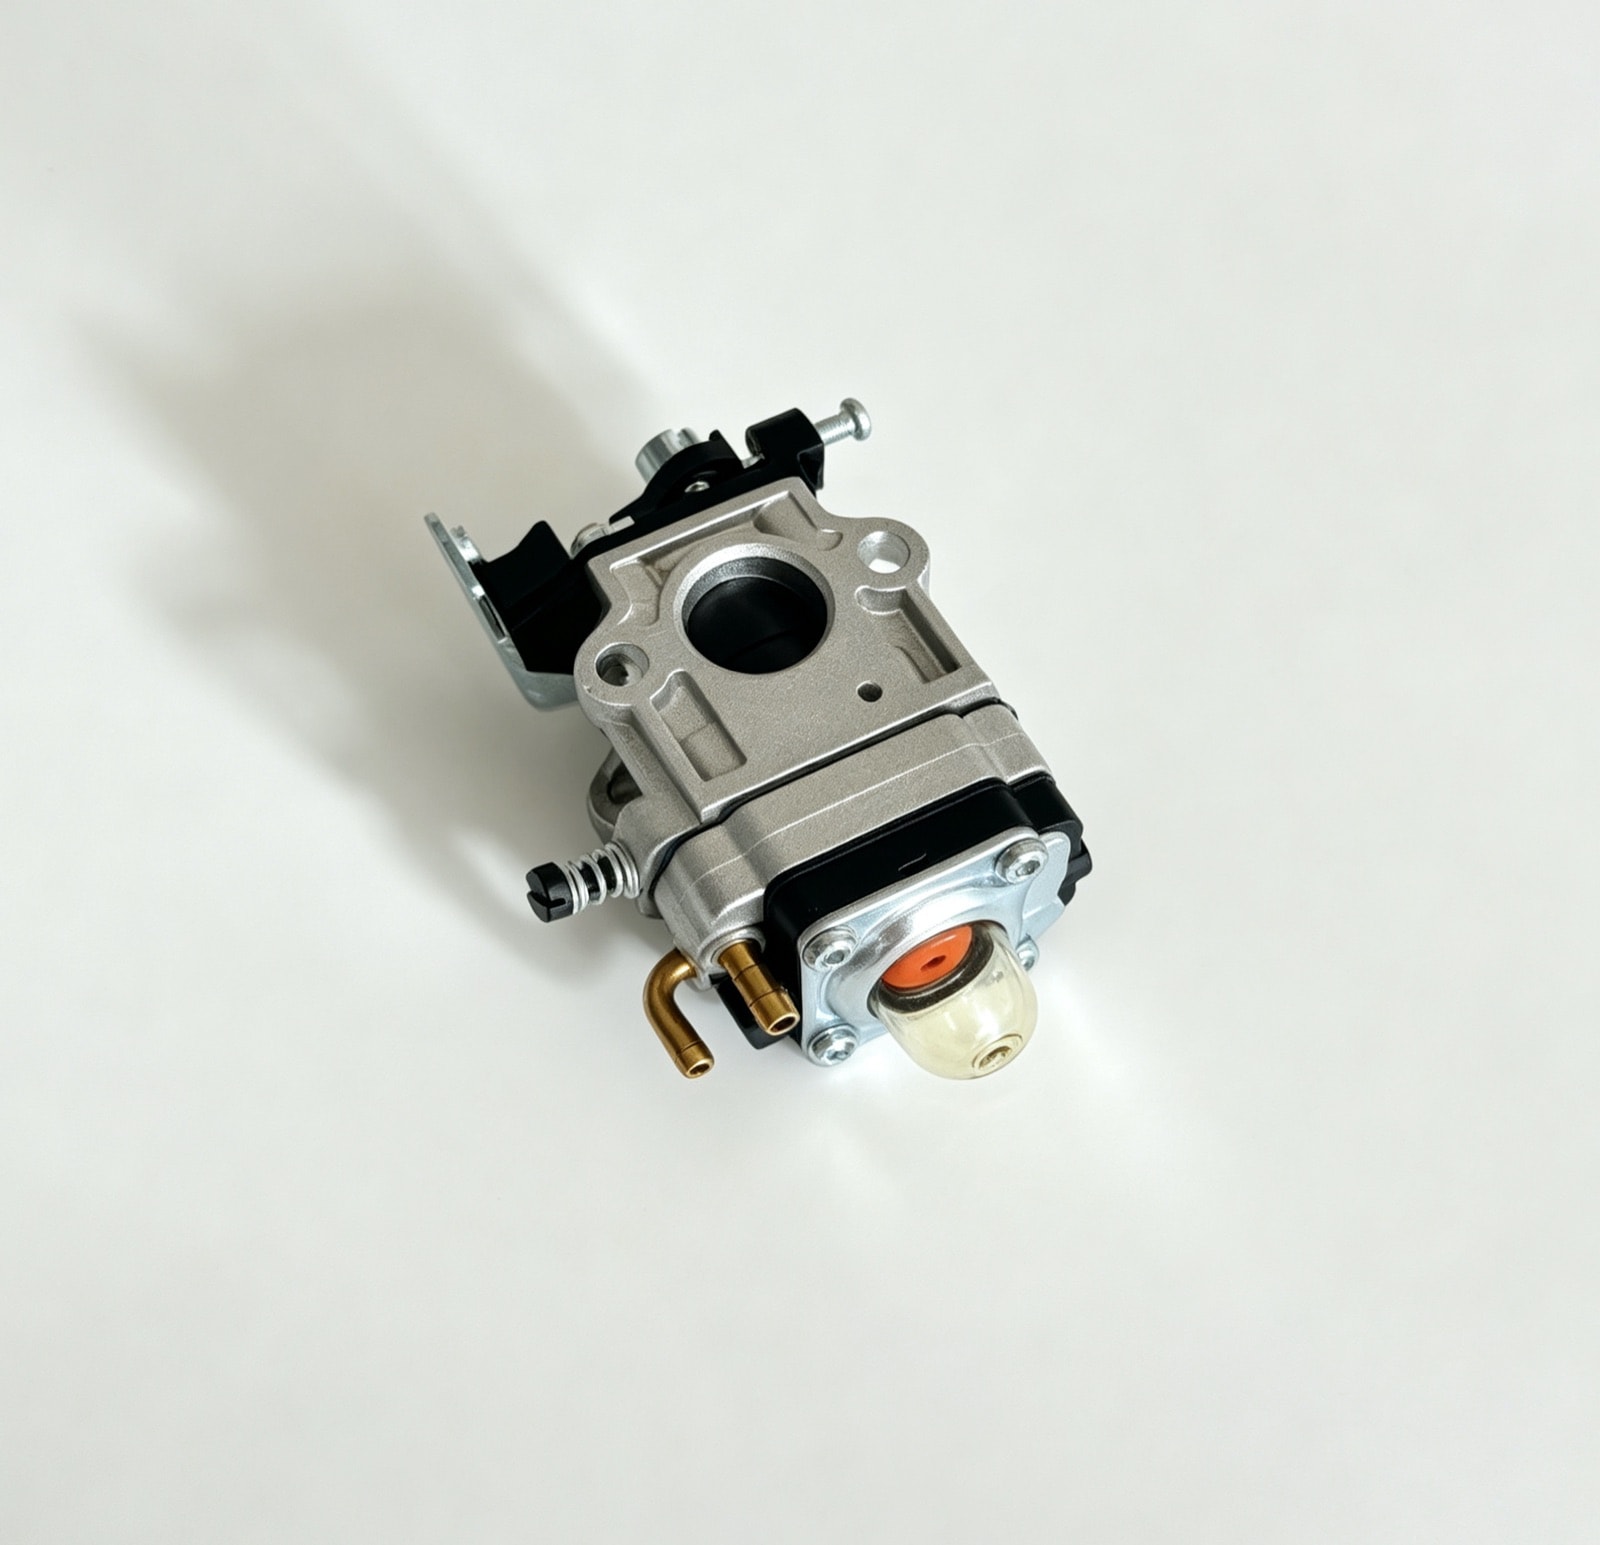
PZ27 摩托车化油器总成

PZ27 摩托车化油器总成

铝合金摩托车与两轮车压铸CNC 加工组装气密精密

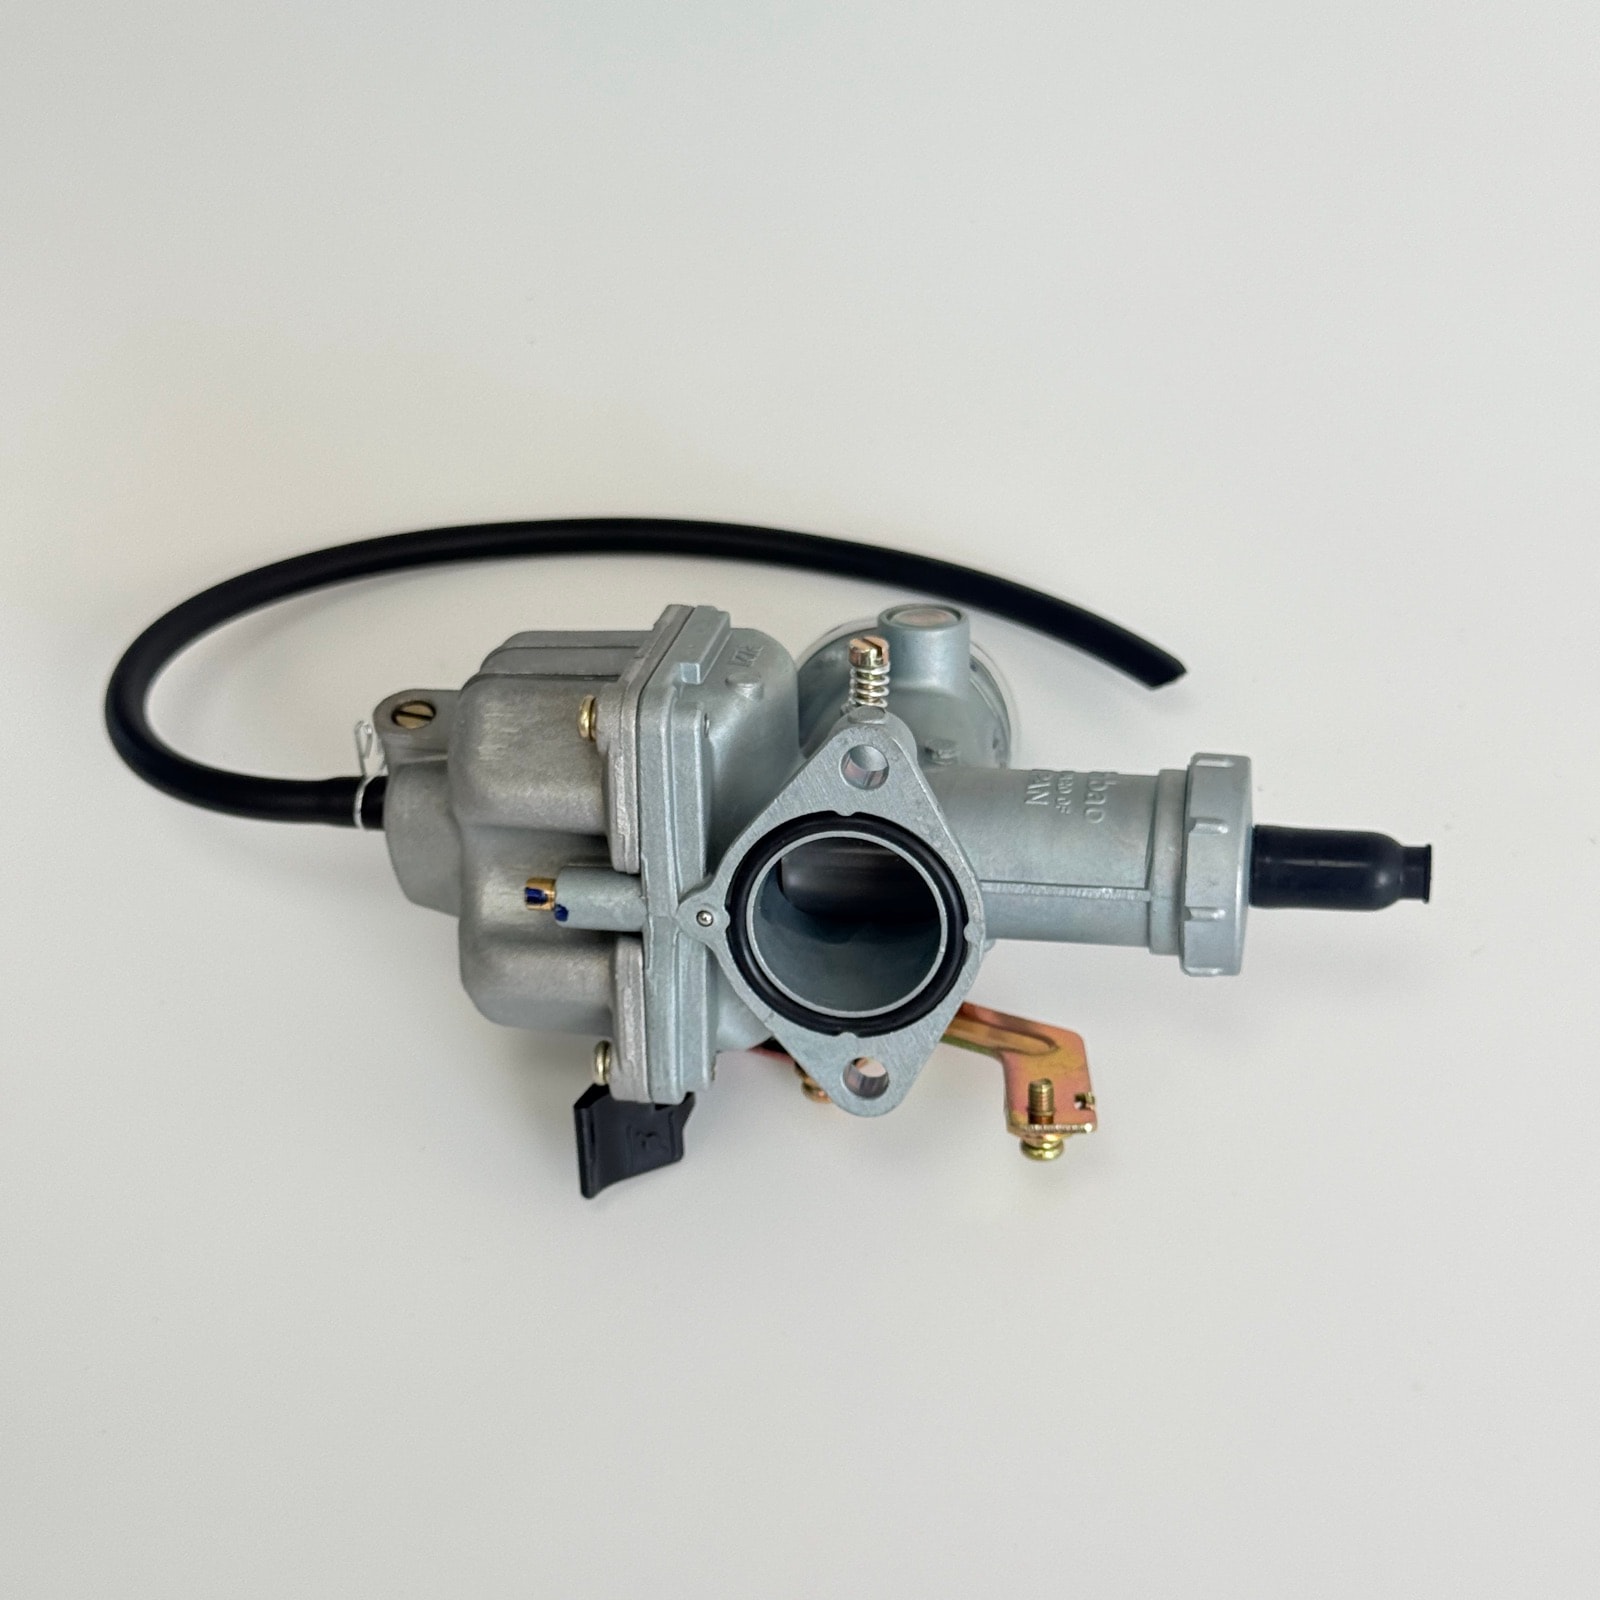
化油器是我们的长线量产品类,PZ27 累计交付超过 100 万件。量孔位置偏移 0.1 mm 就会让怠速流量偏差超过 5%;我们以同一基准加工量孔与喉管、量孔按流量分档装配、成品 100% 上流量台架,怠速流量一致性控制在 ±2% 以内。
ADC12 (JIS H5302) · 约 420 g(总成)
PWK28 化油器本体

PWK28 化油器本体

铝合金摩托车与两轮车压铸CNC 加工表面处理外观精密

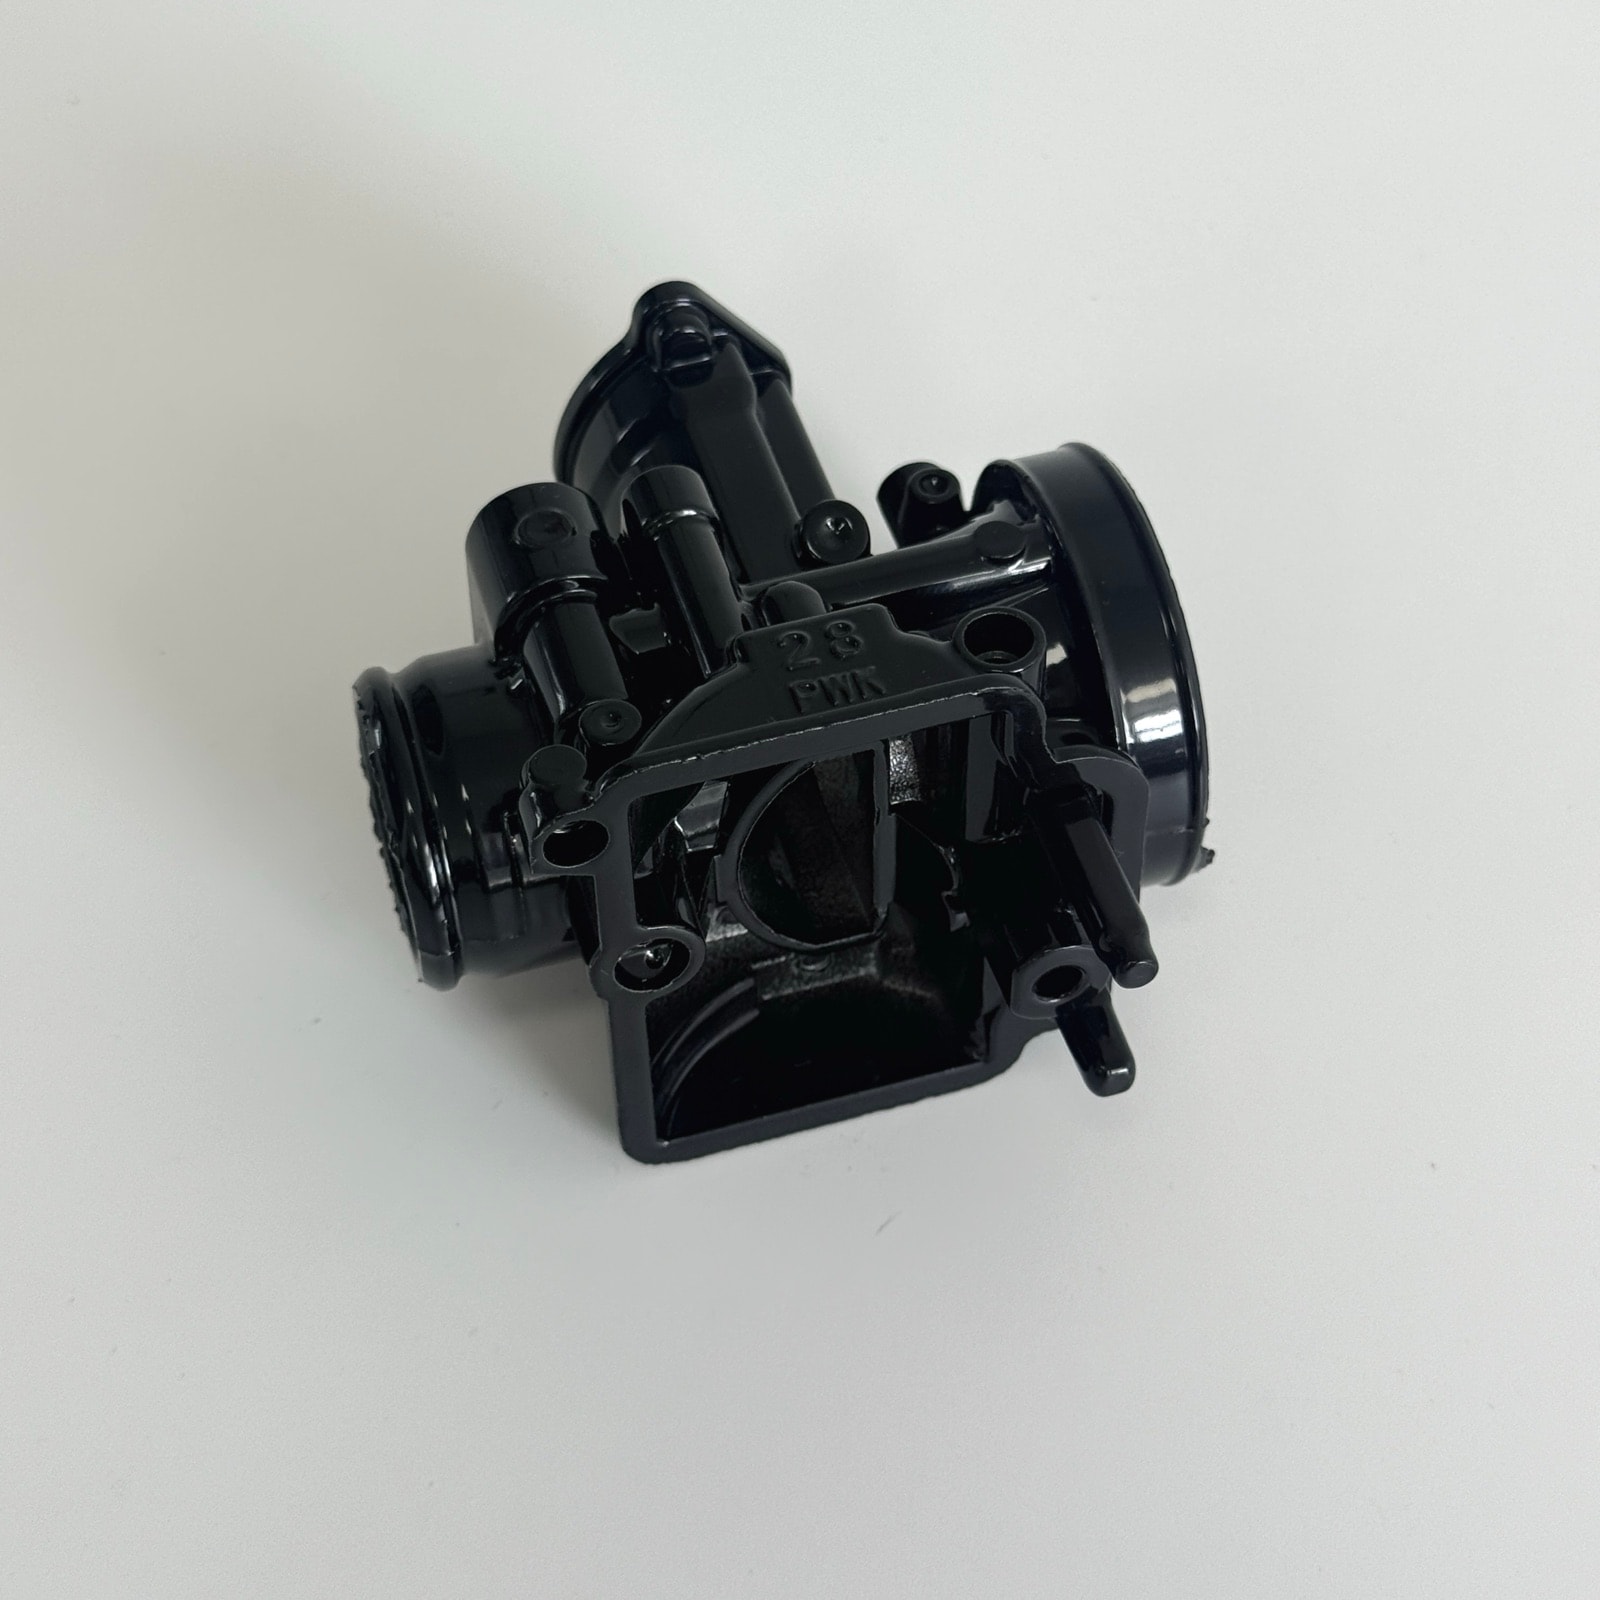
面向改装市场的外观件,黑色高光涂层会把毛坯上几乎看不见的流痕放大。我们用浇排系统把汇流线引到非可见面,涂装前 100% 外观全检,并统一喷砂参数,涂装后外观不良稳定在 1% 以下,批次色差 ΔE ≤ 1.5。
ADC12 (JIS H5302) · 约 300 g
摩托车曲轴箱边盖

摩托车曲轴箱边盖

铝合金摩托车与两轮车压铸CNC 加工表面处理气密精密

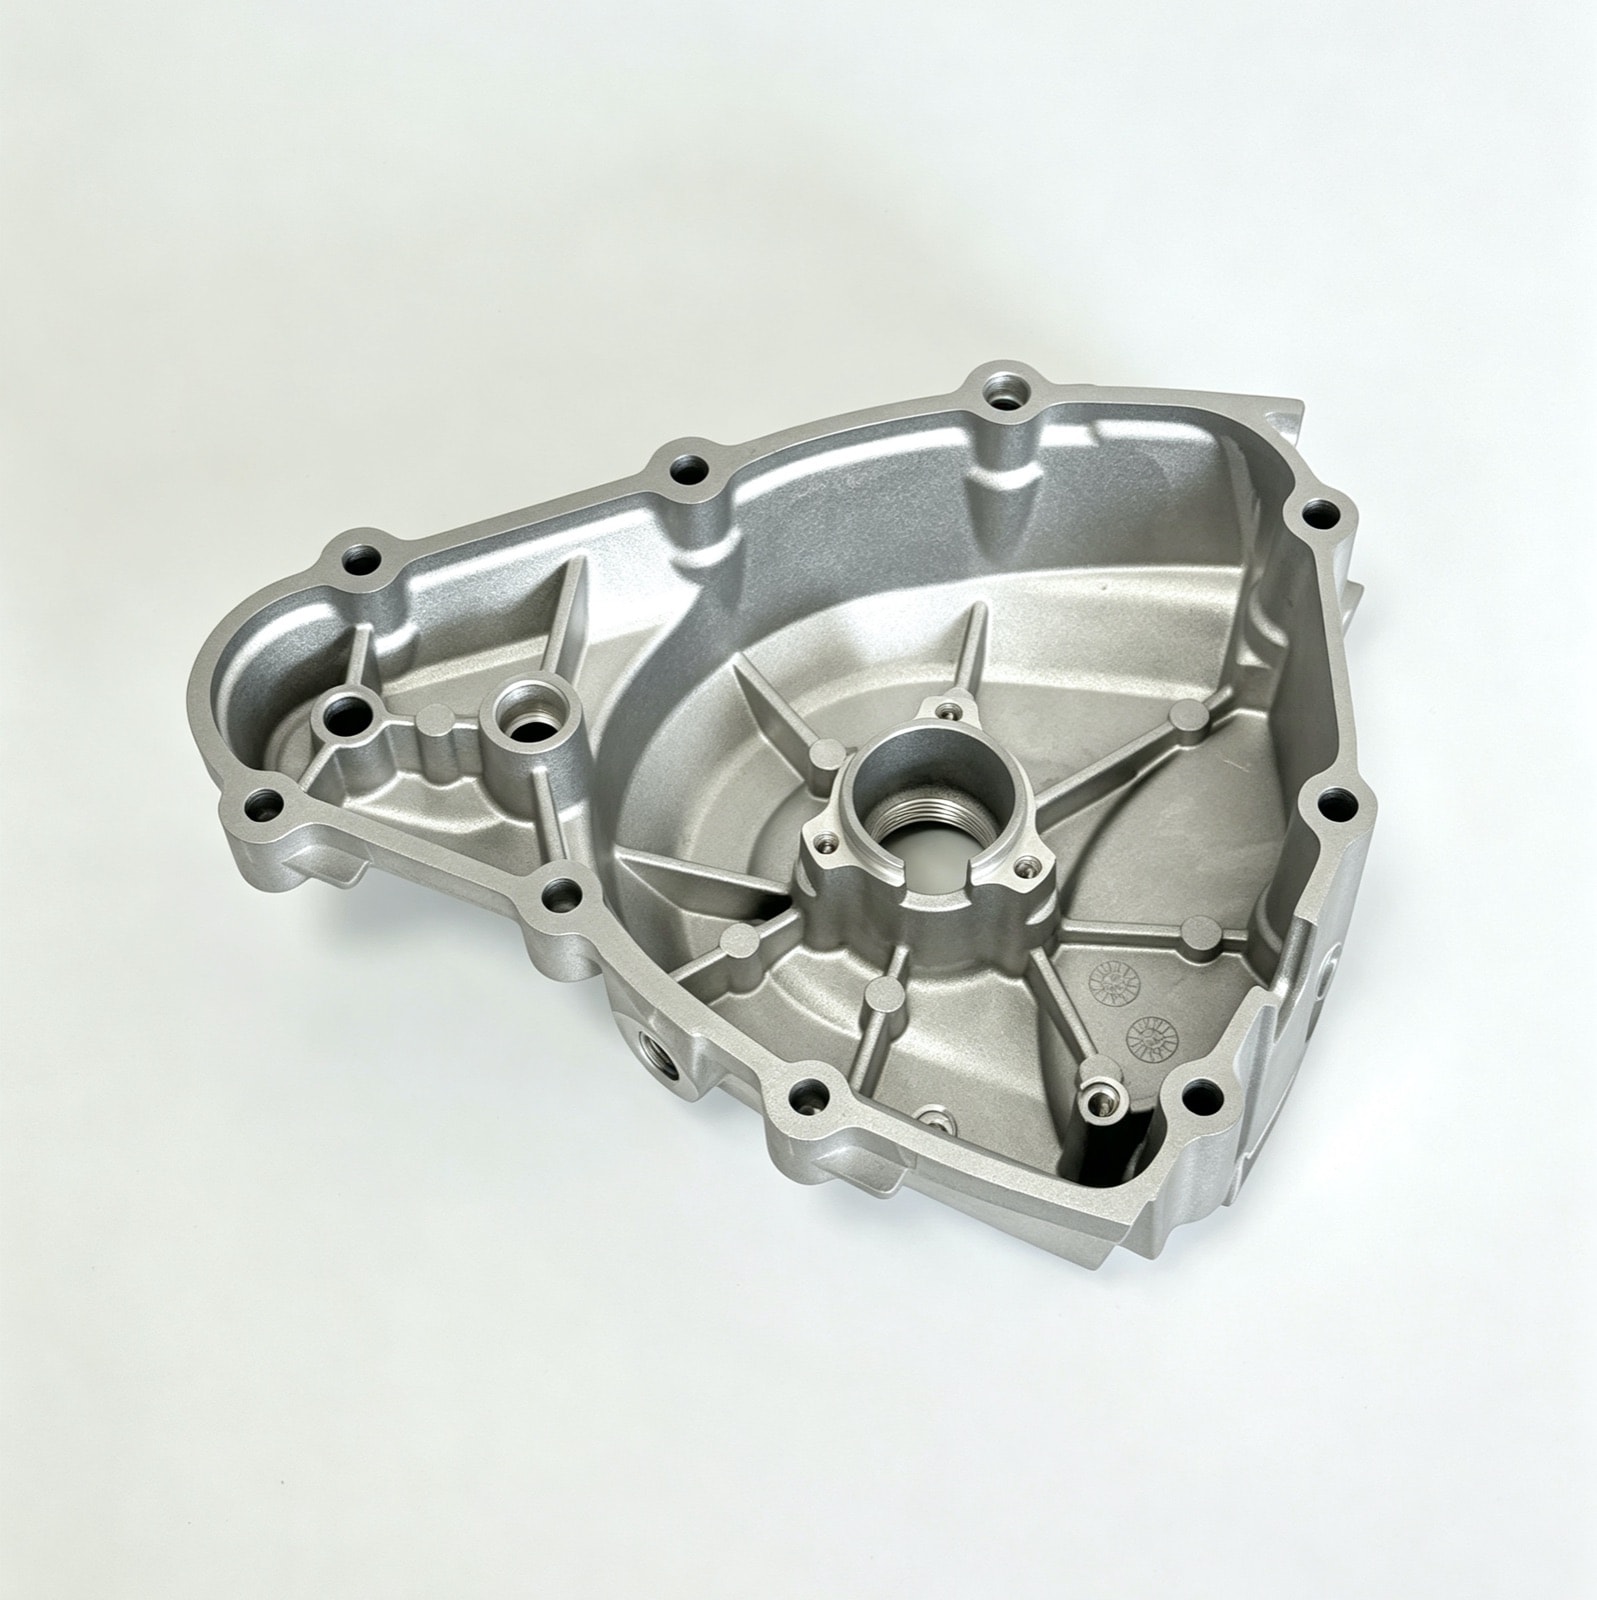
约 230 × 190 mm 的大面积薄壁盖体,顶出后平面度一度超过 0.15 mm,加工后放置还会继续变形。我们均布顶针、粗加工后去应力、用低应力夹具加工,结合面平面度稳定在 0.08 mm 以内,装机渗油投诉低于 0.1%。

ADC12 (JIS H5302) · 约 780 g
摩托车气缸头罩

摩托车气缸头罩

铝合金摩托车与两轮车压铸CNC 加工气密精密

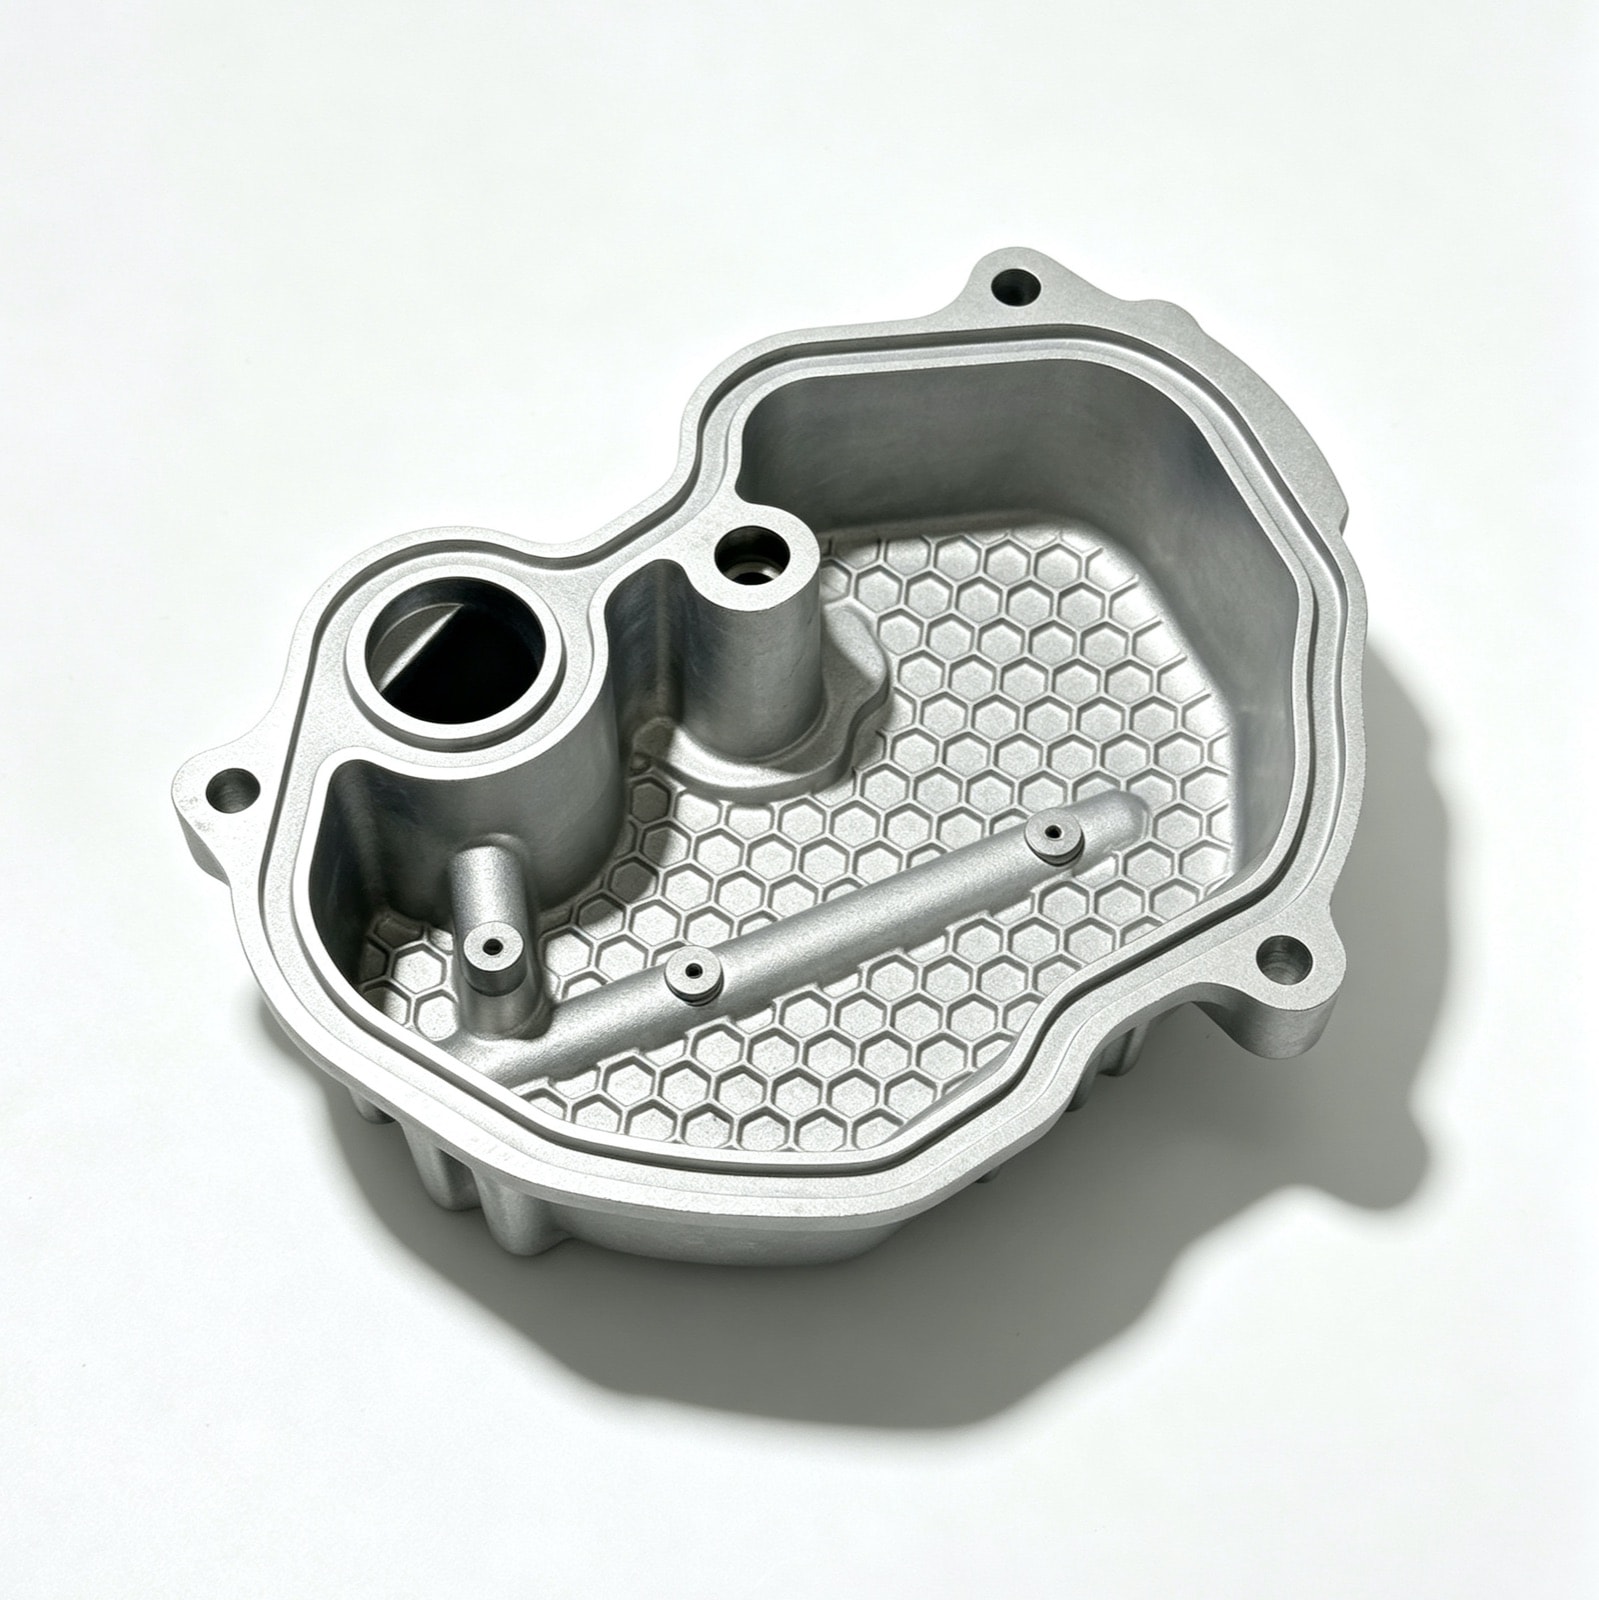
内腔蜂窝加强筋能减重并抑制振动噪声,但多条筋的交点是最后凝固的热节,容易缩松;筋过厚还会在外表面拉出缩水印。我们把筋厚控制在壁厚的 0.6 倍左右、交点减薄并加圆角,热节处加溢流与排气,X 射线缩松合格率稳定在 99% 以上。

ADC12 (JIS H5302) · 约 460 g
摩托车离合器压盘

摩托车离合器压盘

铝合金摩托车与两轮车压铸CNC 加工表面处理散热精密

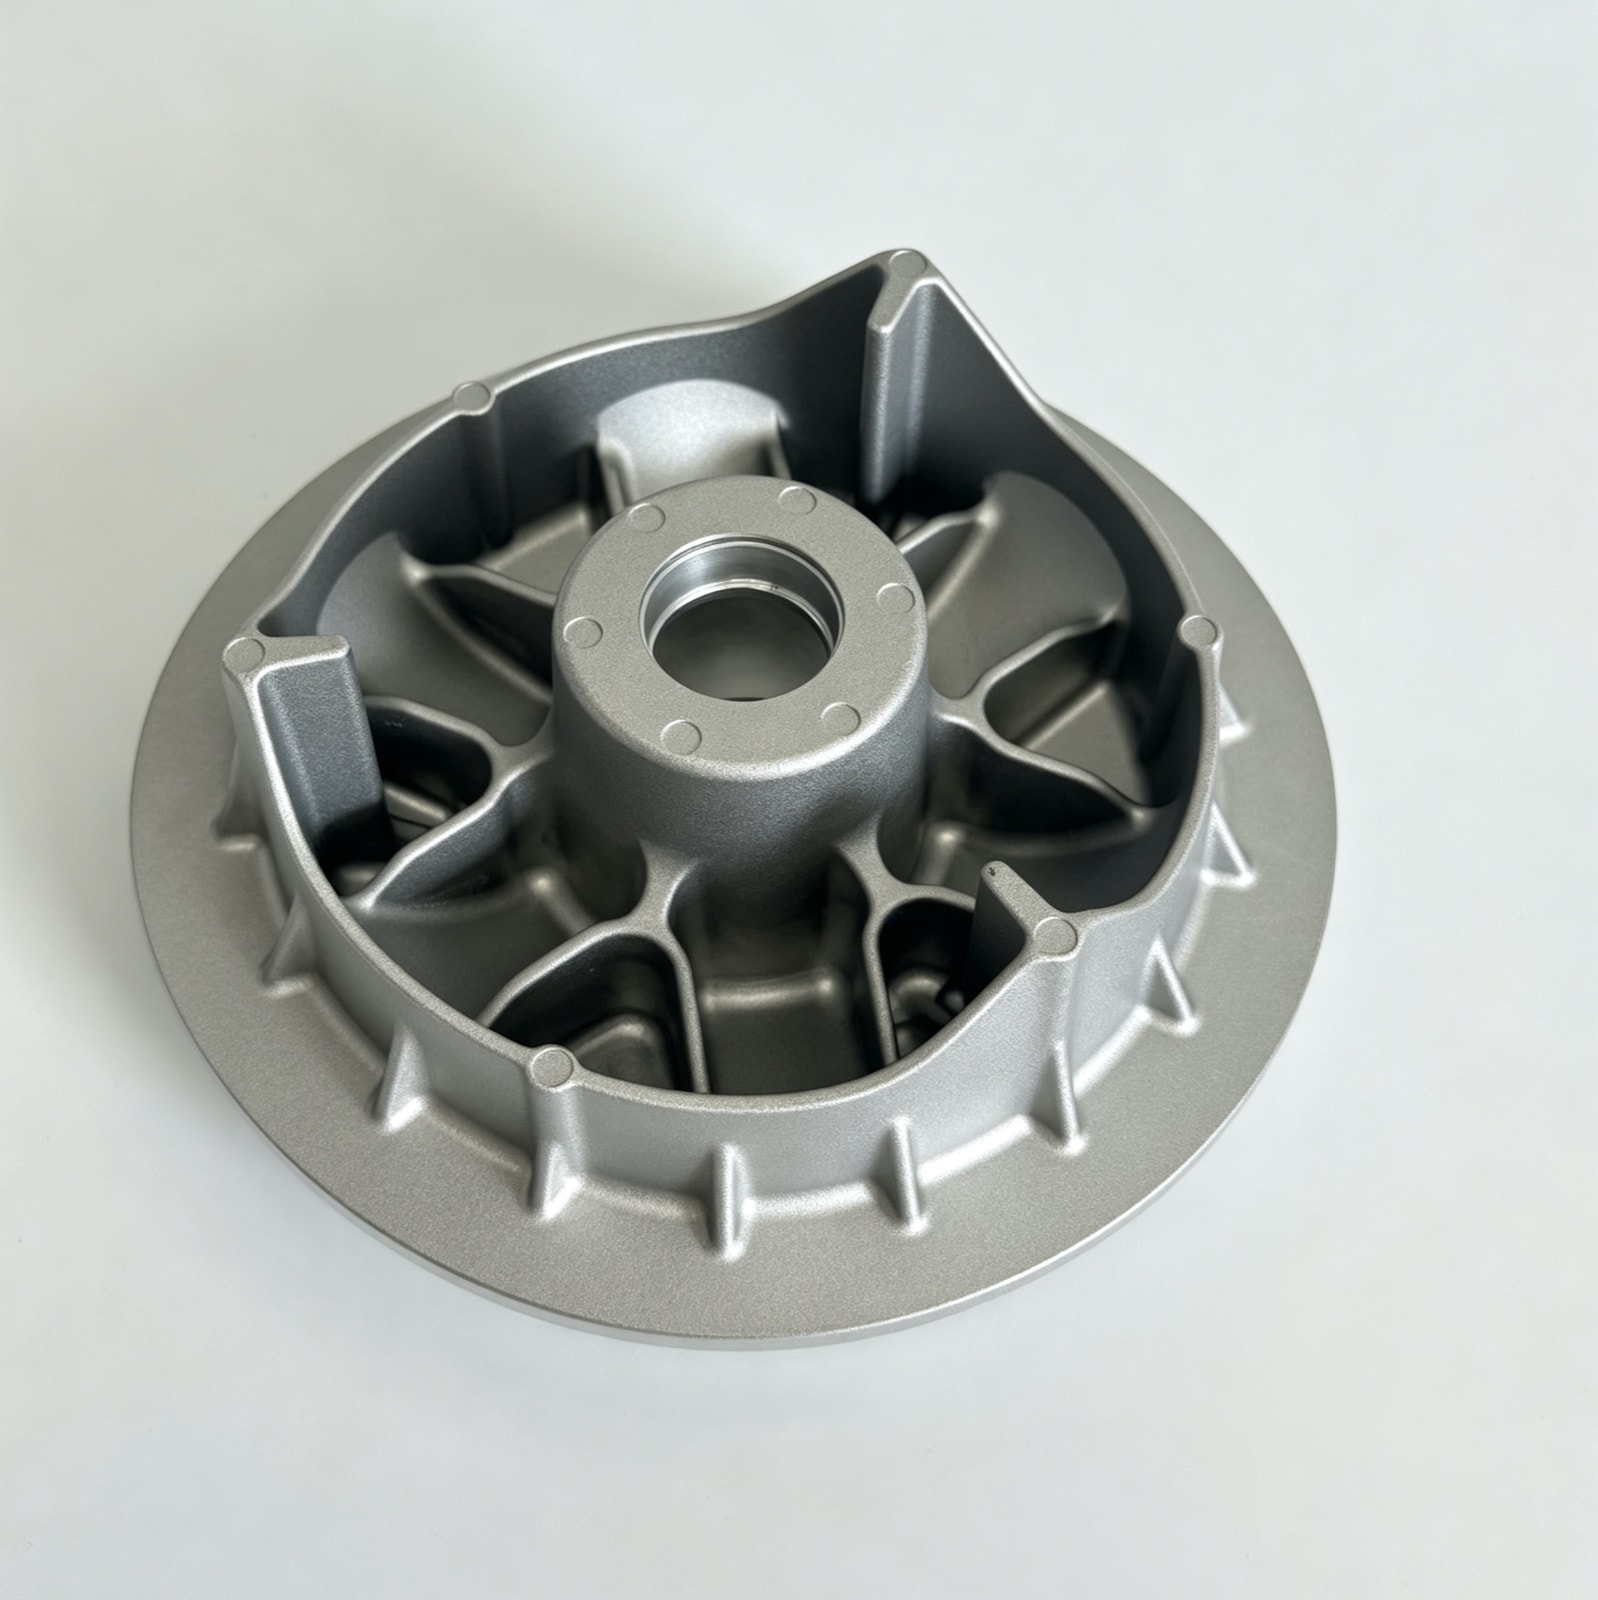
压盘上的散热筋要薄、要密才有效,但 2 mm 薄筋的末端最容易充不满,筋部散热不均还会让端面翘曲。我们提高筋部模温、在末端增设排气与溢流、控制流长比,筋部充型合格率稳定在 99% 以上,端面跳动 0.05 mm 以内。

ADC12 (JIS H5302) · 约 260 g
摩托车进气歧管接头

摩托车进气歧管接头

铝合金摩托车与两轮车压铸CNC 加工表面处理气密

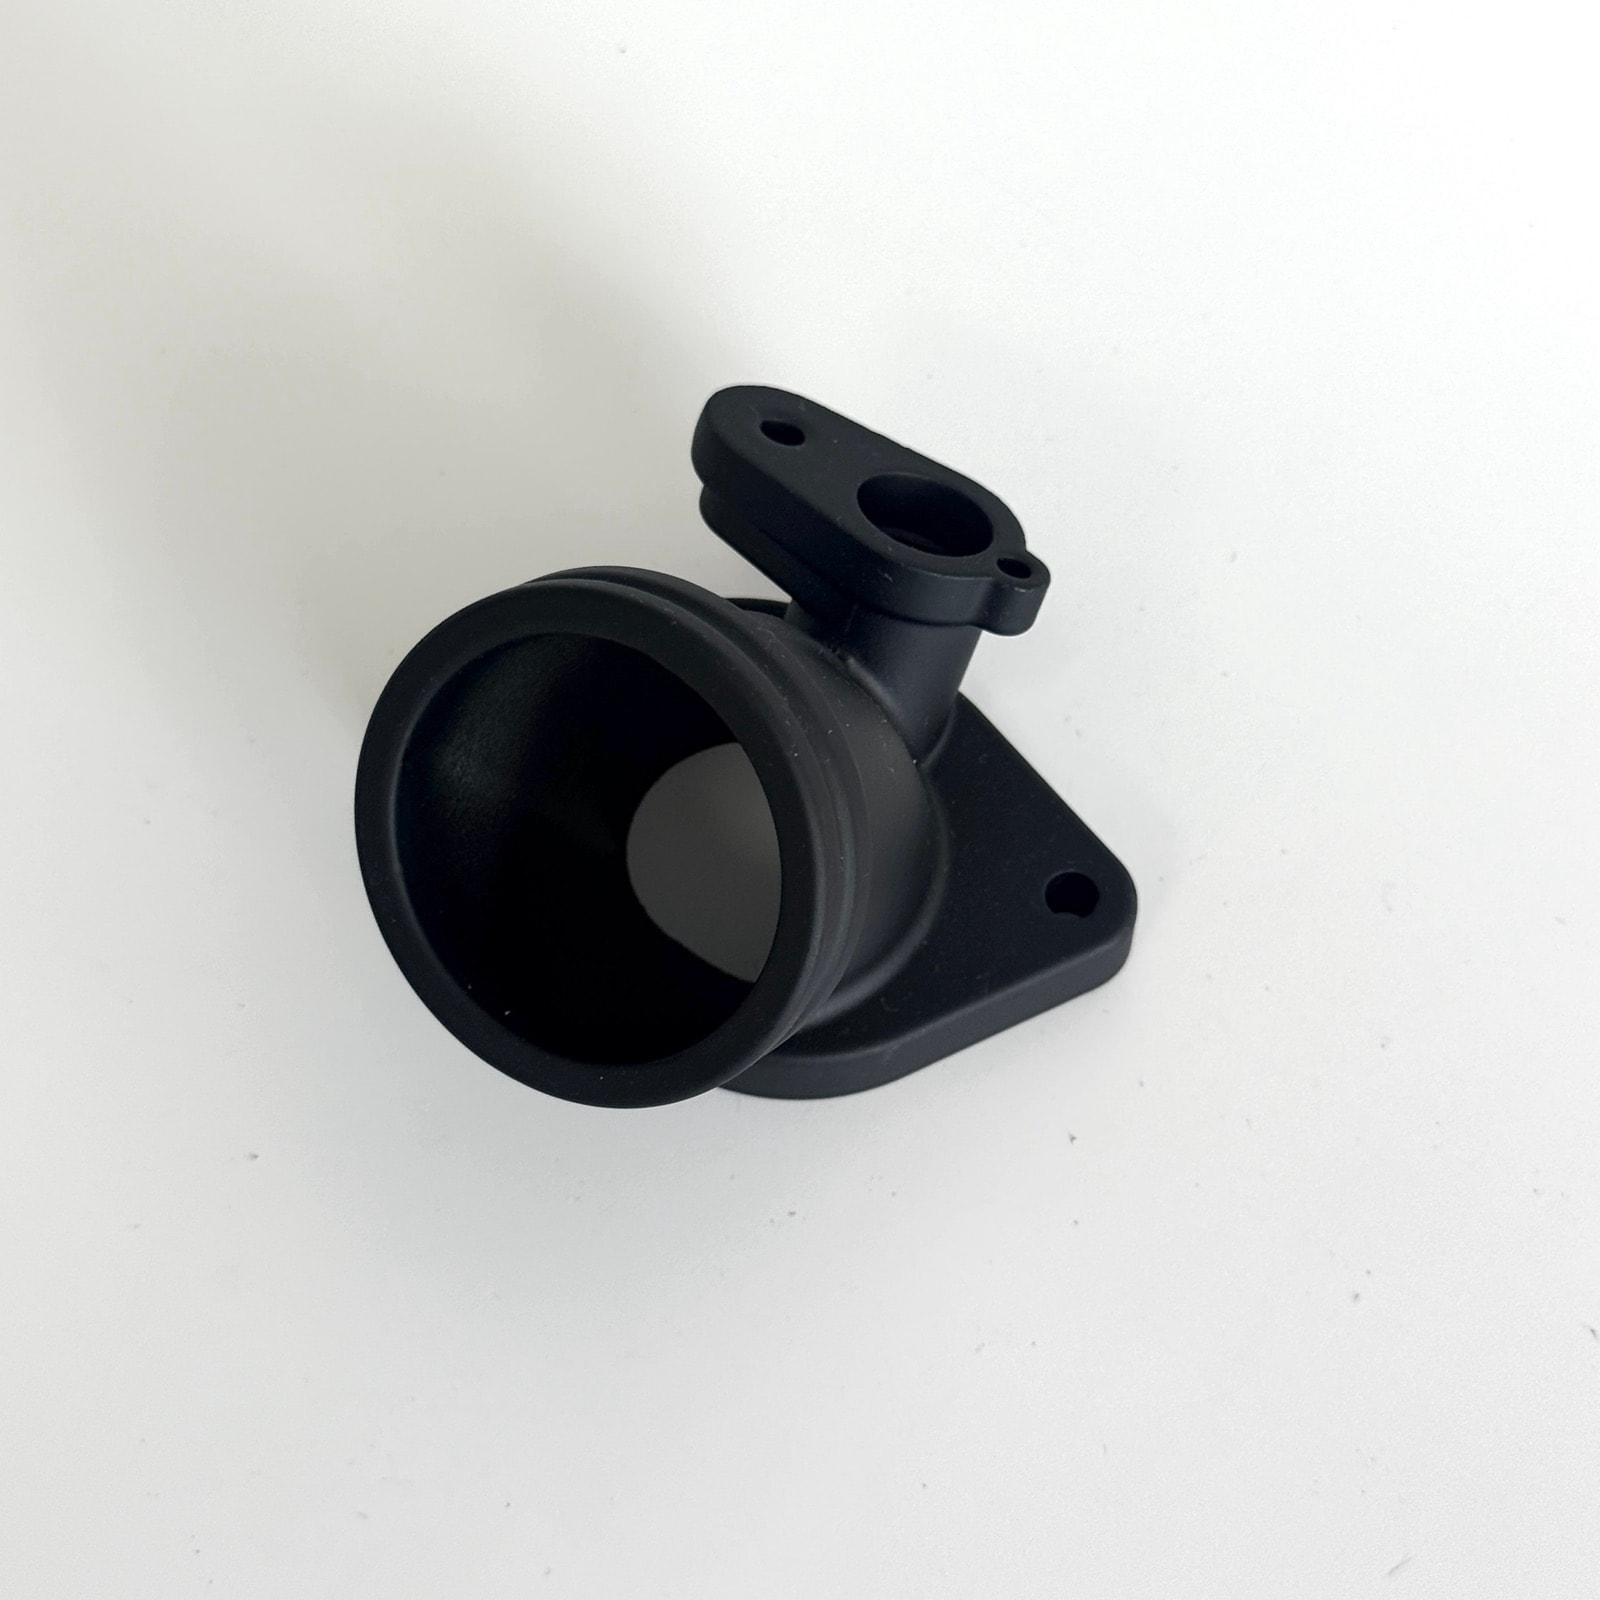
连接化油器与缸头的过渡件,两端法兰面分两次装夹加工时平行度可达 0.2 mm,密封垫单边受压、装机漏气。我们改为两端面一次装夹加工,浇口设在法兰厚大处,成品 100% 气密测试,平行度稳定在 0.1 mm 以内。

ADC12 (JIS H5302) · 约 150 g
摩托车气门室盖

摩托车气门室盖

铝合金摩托车与两轮车压铸CNC 加工表面处理气密外观

小型盖体,密封面只有 6 mm 宽,通气嘴根部是孤立热节,气密测试偶发泄漏。我们加大通气嘴根部圆角并增设溢流槽,密封面单侧成型、整面一刀铣出,气密一次通过率达到 99%,黑色涂层外观不良低于 1%。

ADC12 (JIS H5302) · 约 130 g
割灌机、油锯膜片式化油器总成

割灌机、油锯膜片式化油器总成

铝合金通用动力与园林机械压铸CNC 加工组装气密精密

割灌机、油锯用的膜片式化油器要在任意姿态下工作,泵膜腔与计量腔的密封面平面度超过 0.05 mm 就会漏气、热车熄火。我们两腔面一次装夹铣削、低应力夹持,成品 100% 气密与流量测试,平面度稳定在 0.03 mm 以内。
ADC12 (JIS H5302) · 约 180 g(总成)
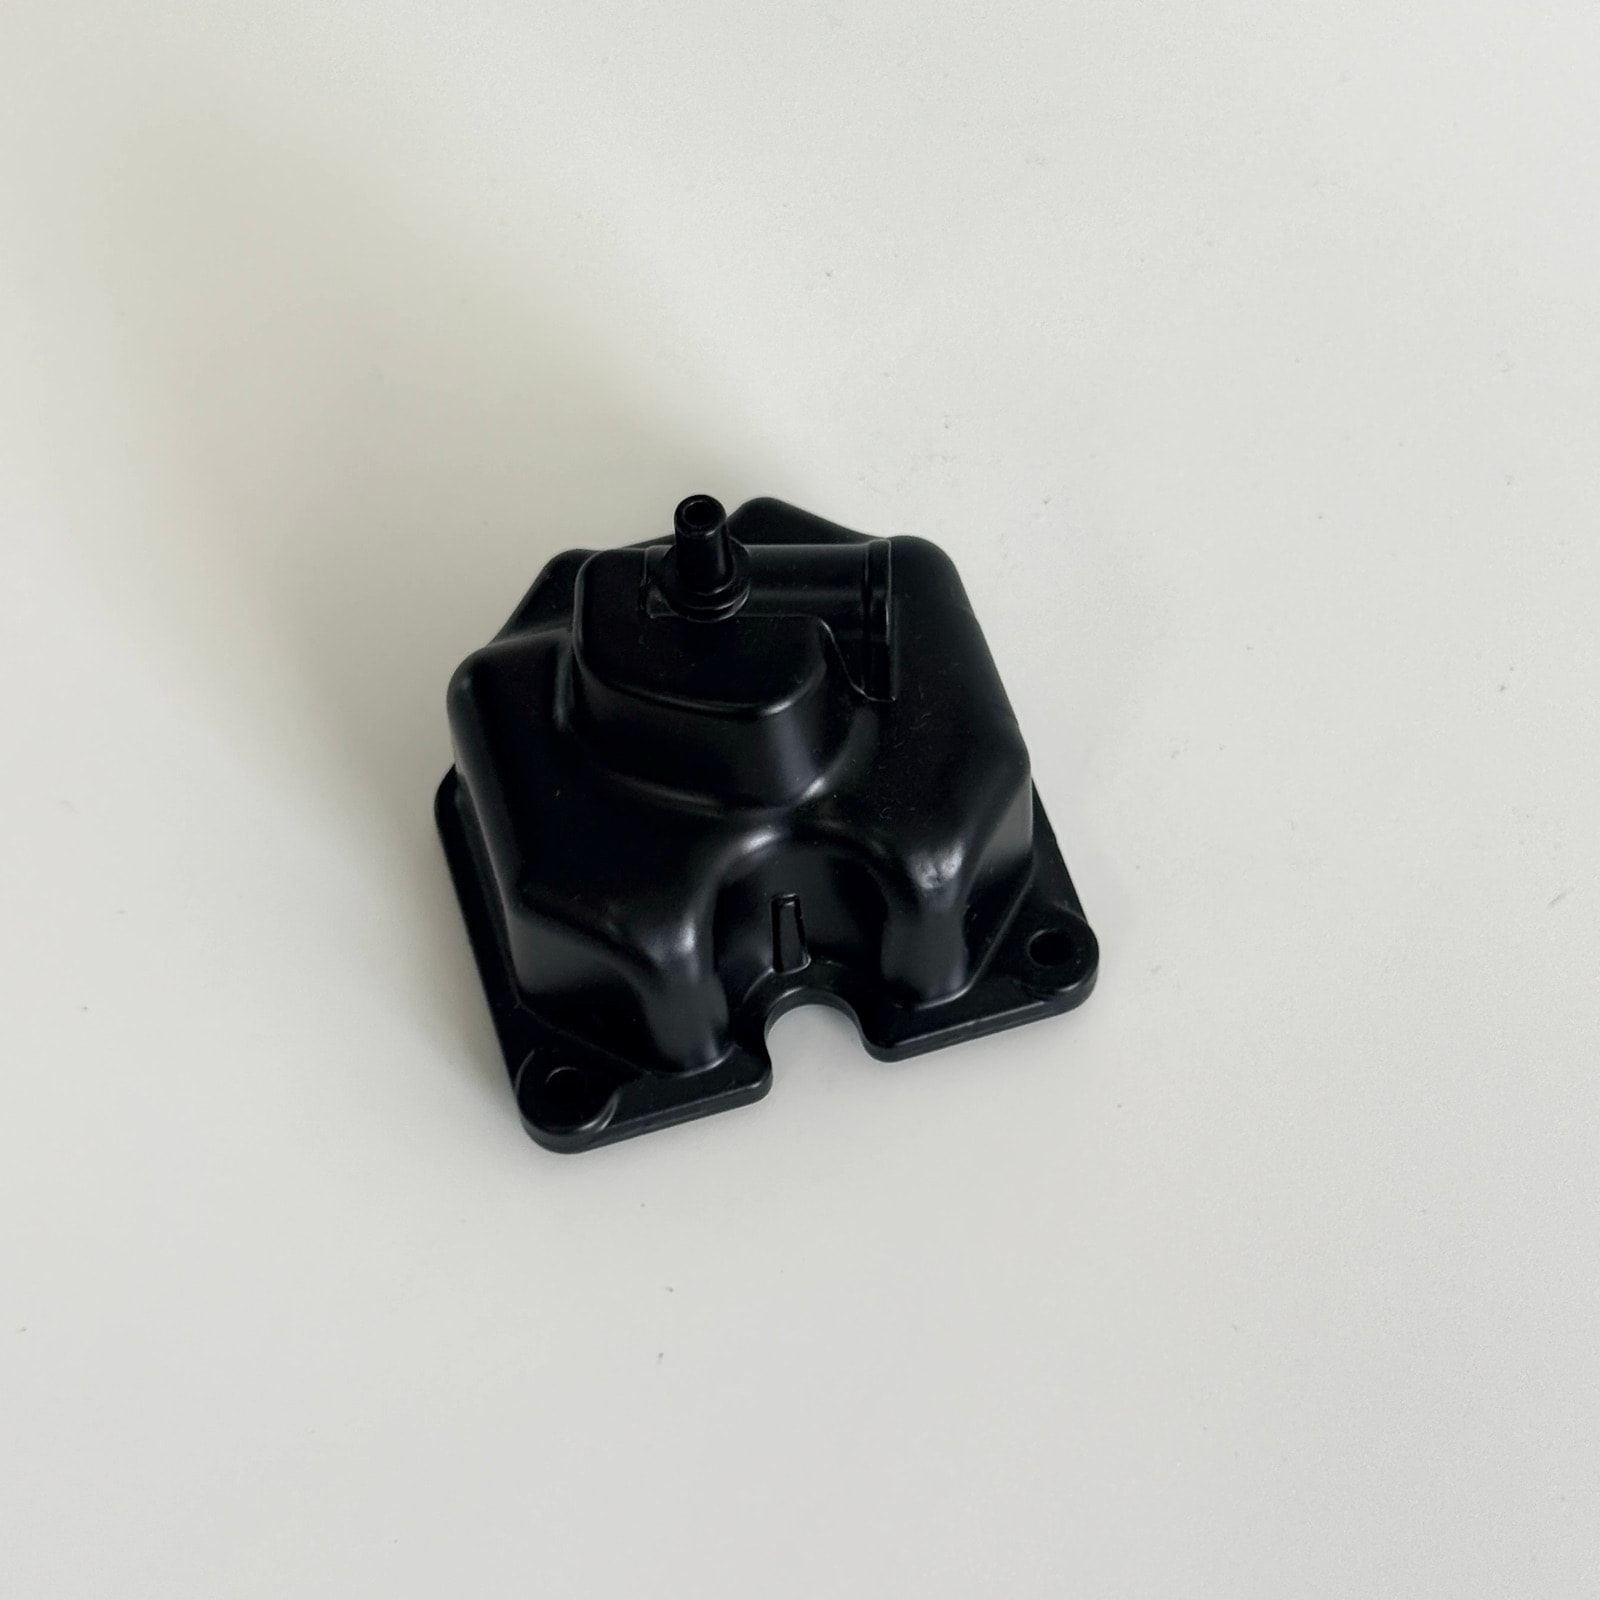
小型汽油机化油器本体

小型汽油机化油器本体

铝合金通用动力与园林机械压铸CNC 加工气密精密

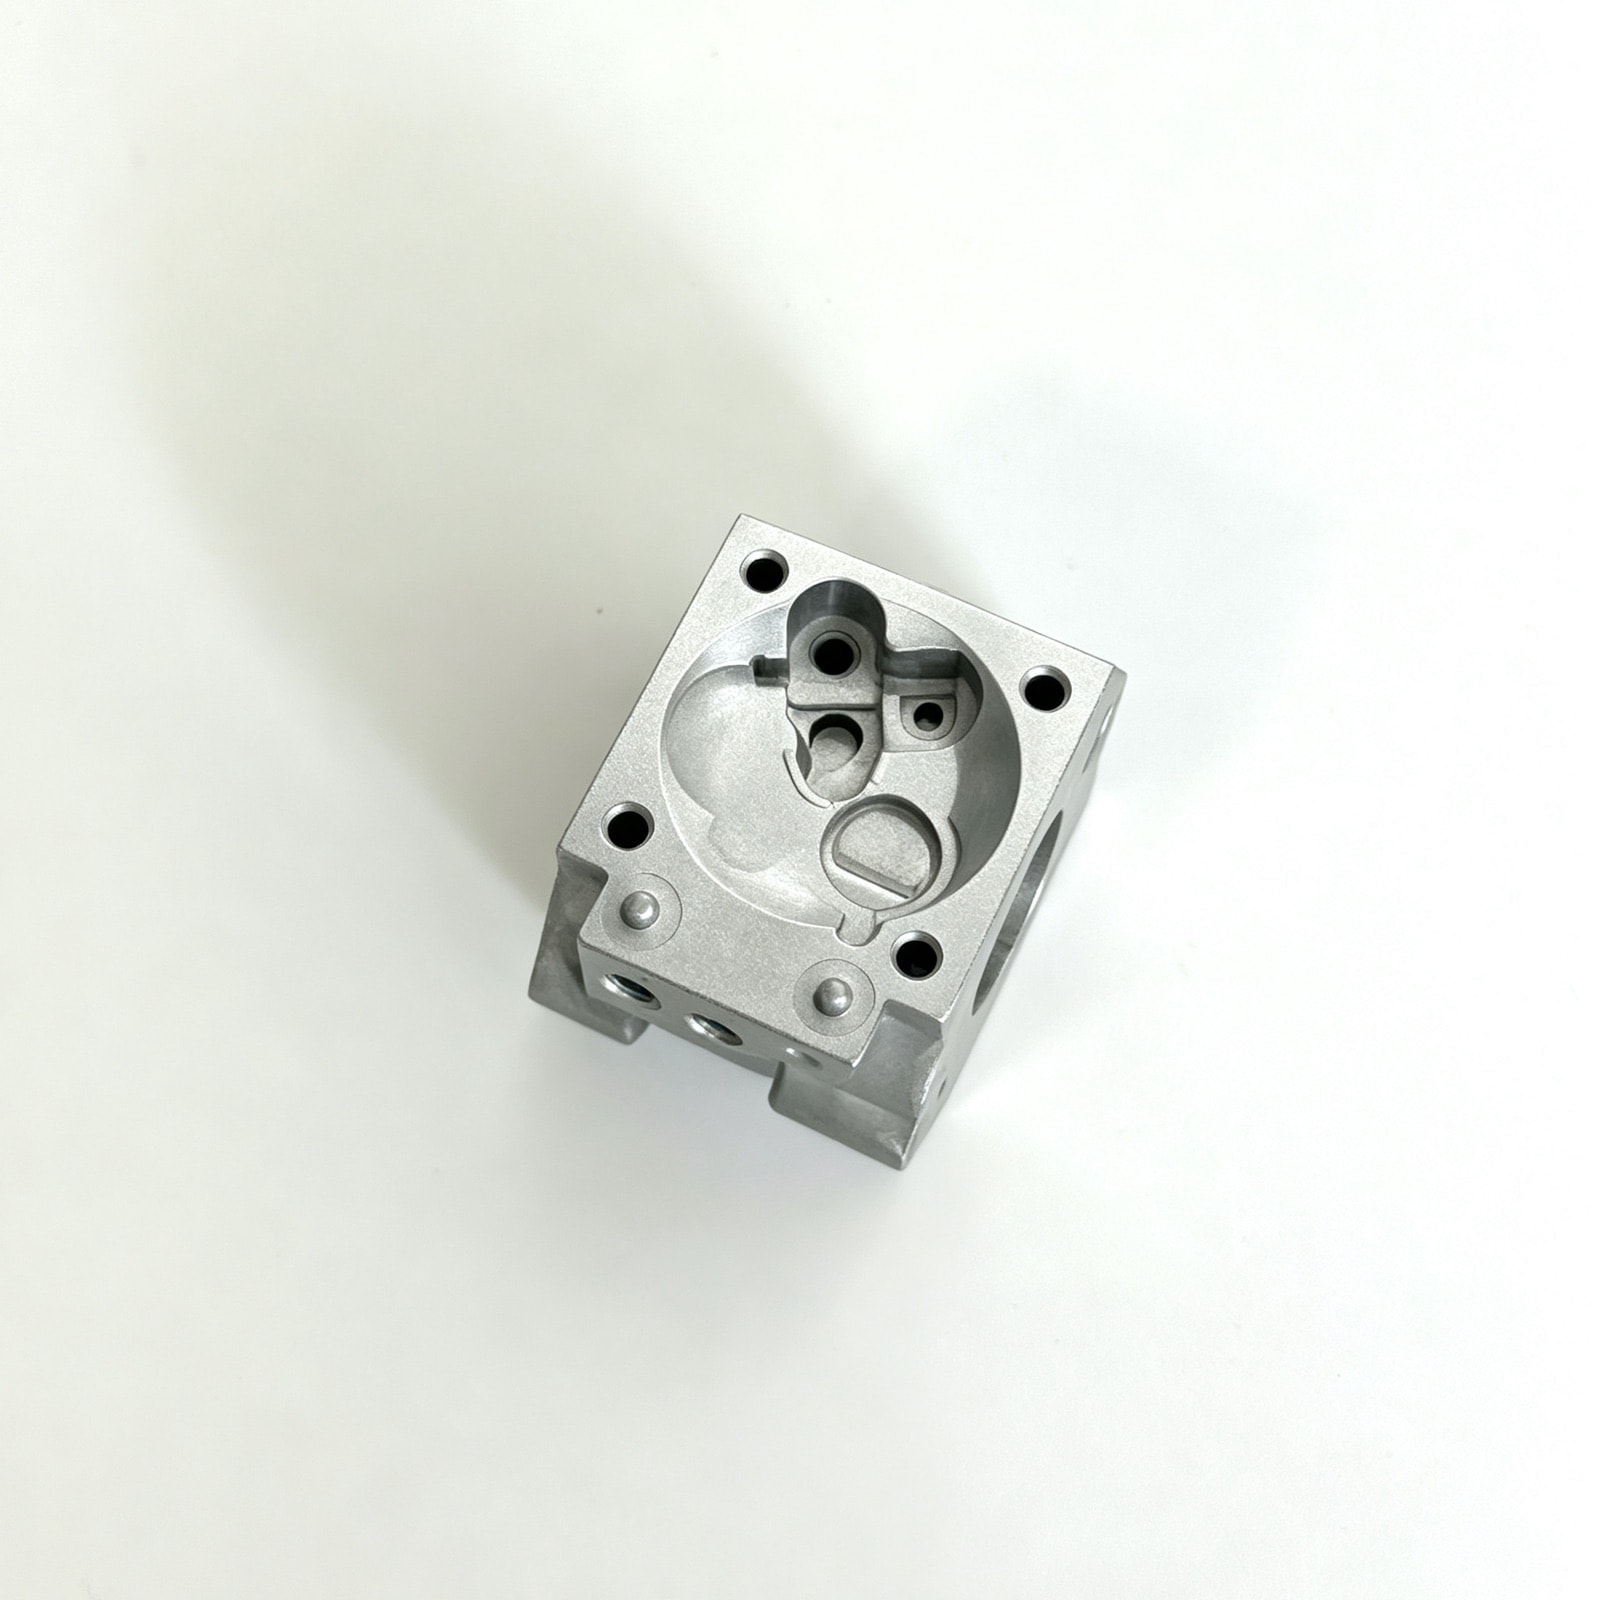
方块状本体,内部油道相互交错,钻孔相贯处最薄、最容易把铸件气孔打通,堵头压装后还会出现二次泄漏。我们在 DFM 阶段调整油道布局,油道区域降低卷气,堵头压装后 100% 复测气密,一次通过率稳定在 98% 以上。
ADC12 (JIS H5302) · 约 170 g
膜片式化油器泵盖

膜片式化油器泵盖

铝合金通用动力与园林机械压铸CNC 加工精密

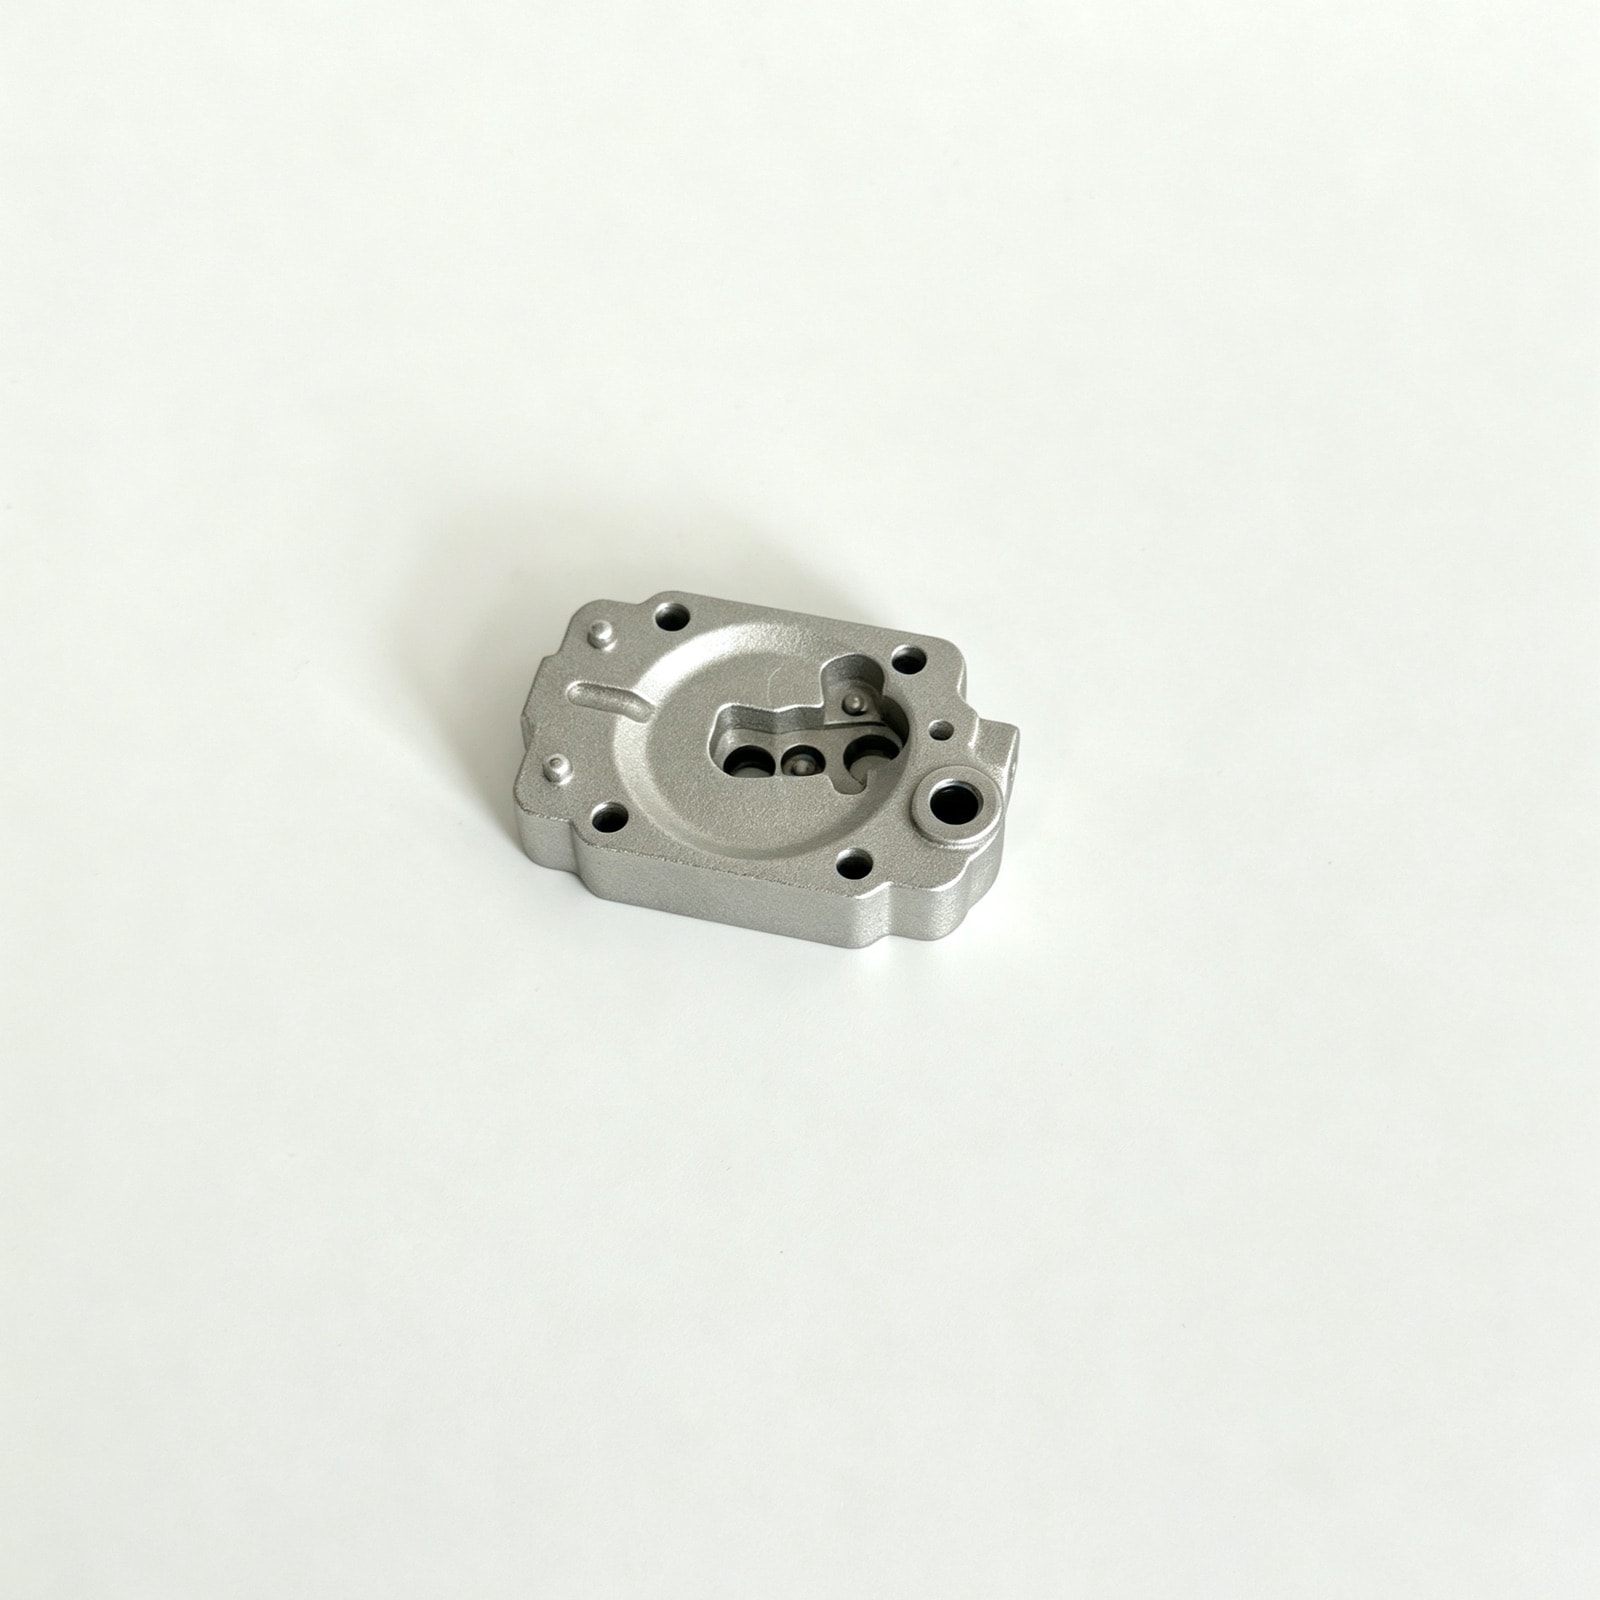
约 45 g 的小型薄盖,几乎整个零件就是一个密封面加几个螺纹孔。一模多腔时远端型腔容易冷隔,人工去毛刺还会把 2 mm 薄盖压弯。我们按距离配平各腔流道,改用工装定位、定压刷洗去毛刺,密封面平面度稳定在 0.03 mm 以内。

ADC12 (JIS H5302) · 约 45 g
膜片式化油器本体毛坯件

膜片式化油器本体毛坯件

铝合金通用动力与园林机械压铸气密

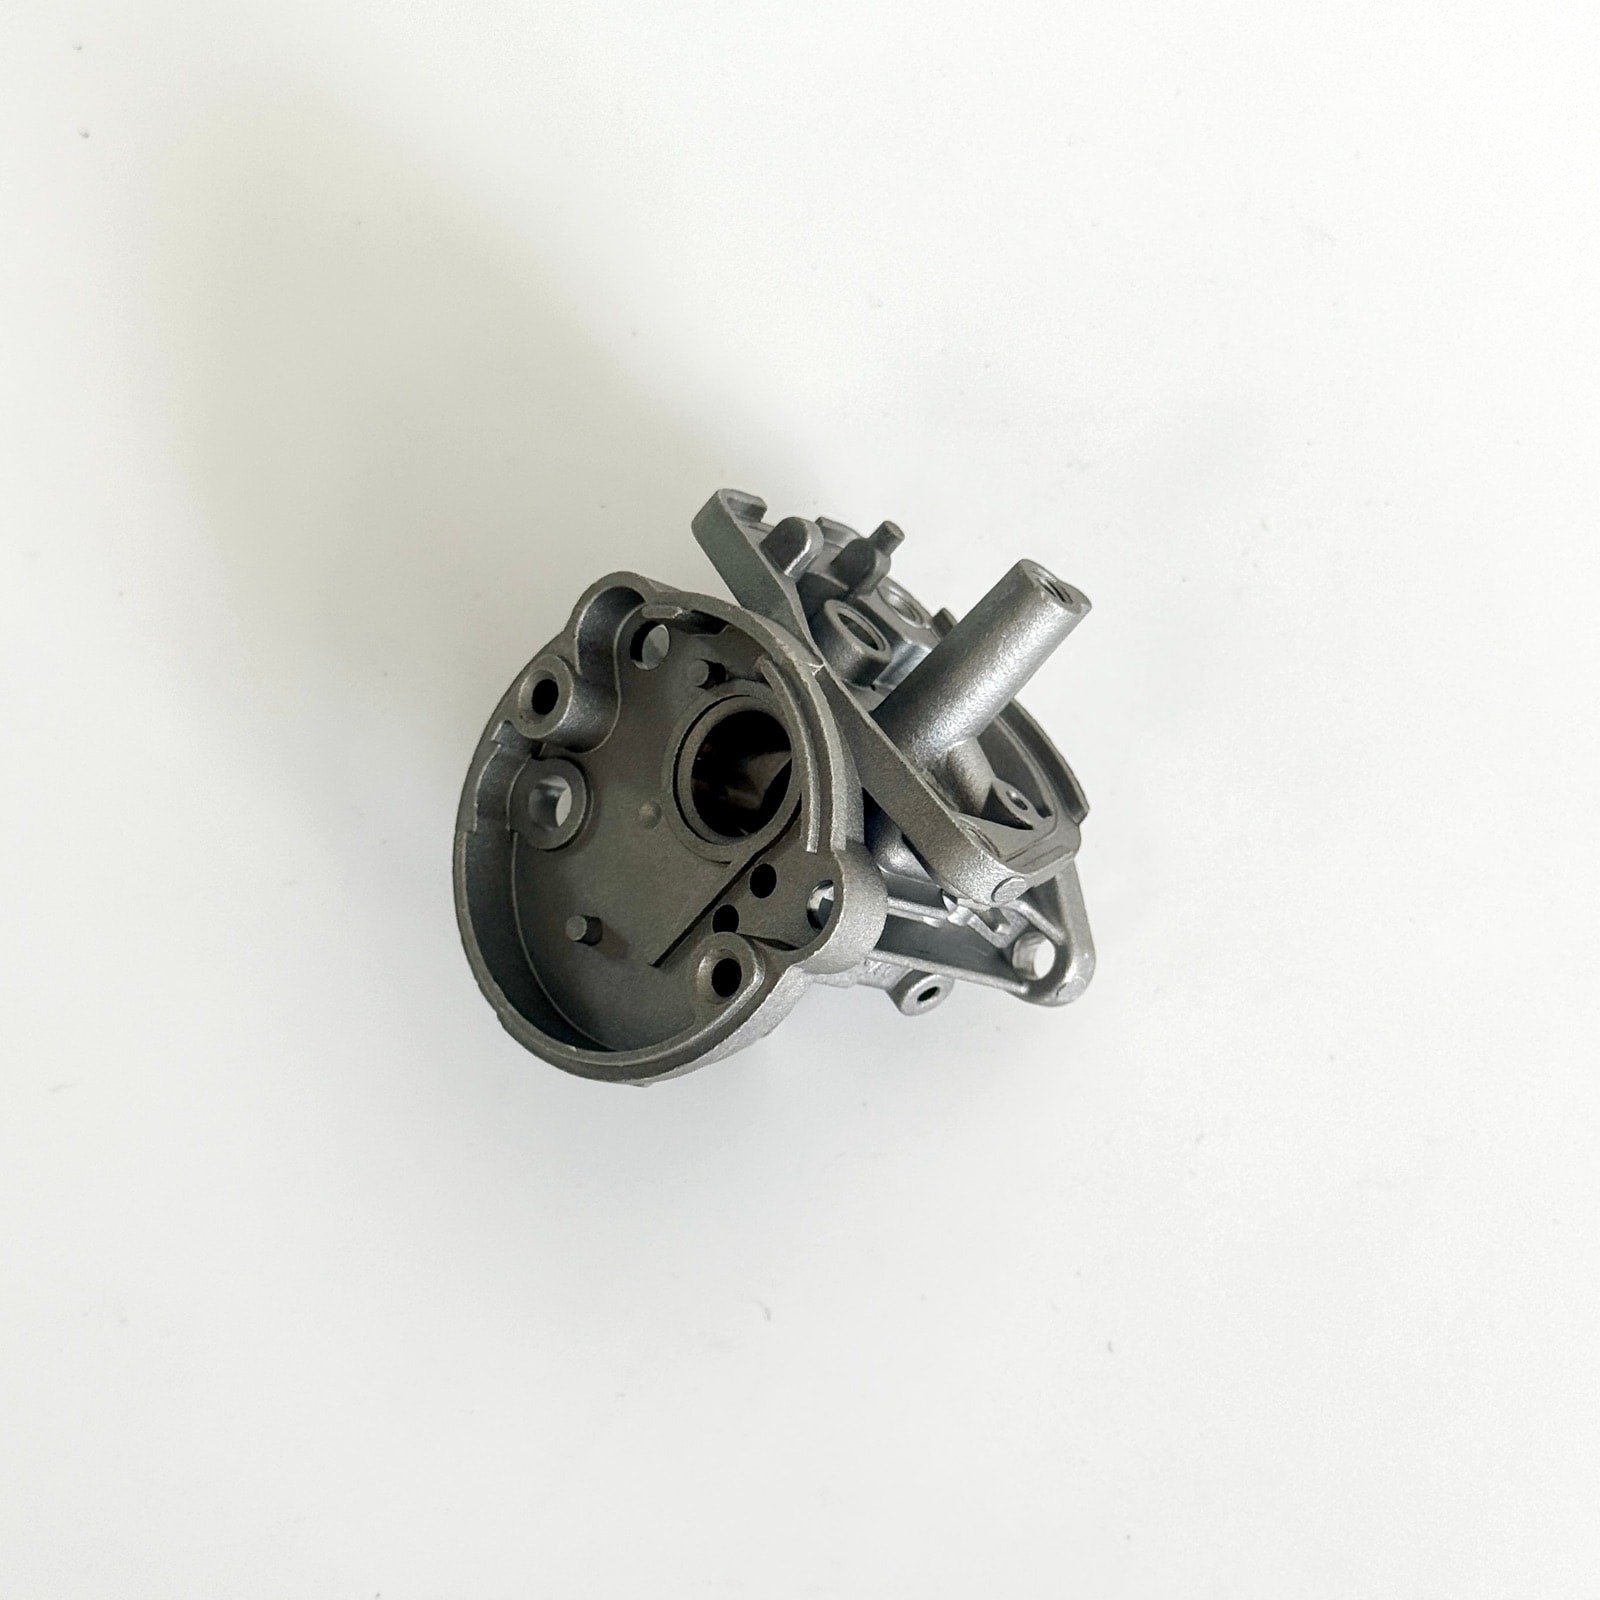
以毛坯形态交付、由客户自行加工的化油器本体。不同批次毛坯余量曾相差 0.2 mm 以上,客户每批都要重新对刀,加工后还会露出气孔。我们按模次跟踪毛坯尺寸趋势、定期保养模具,并对待加工区域重点做 X 射线抽检,余量稳定在 0.3 ± 0.1 mm。
ADC12 (JIS H5302) · 约 160 g(含浇排)
摩托车与通机冷却水泵总成

摩托车与通机冷却水泵总成

铝合金泵阀与流体件压铸CNC 加工表面处理组装气密

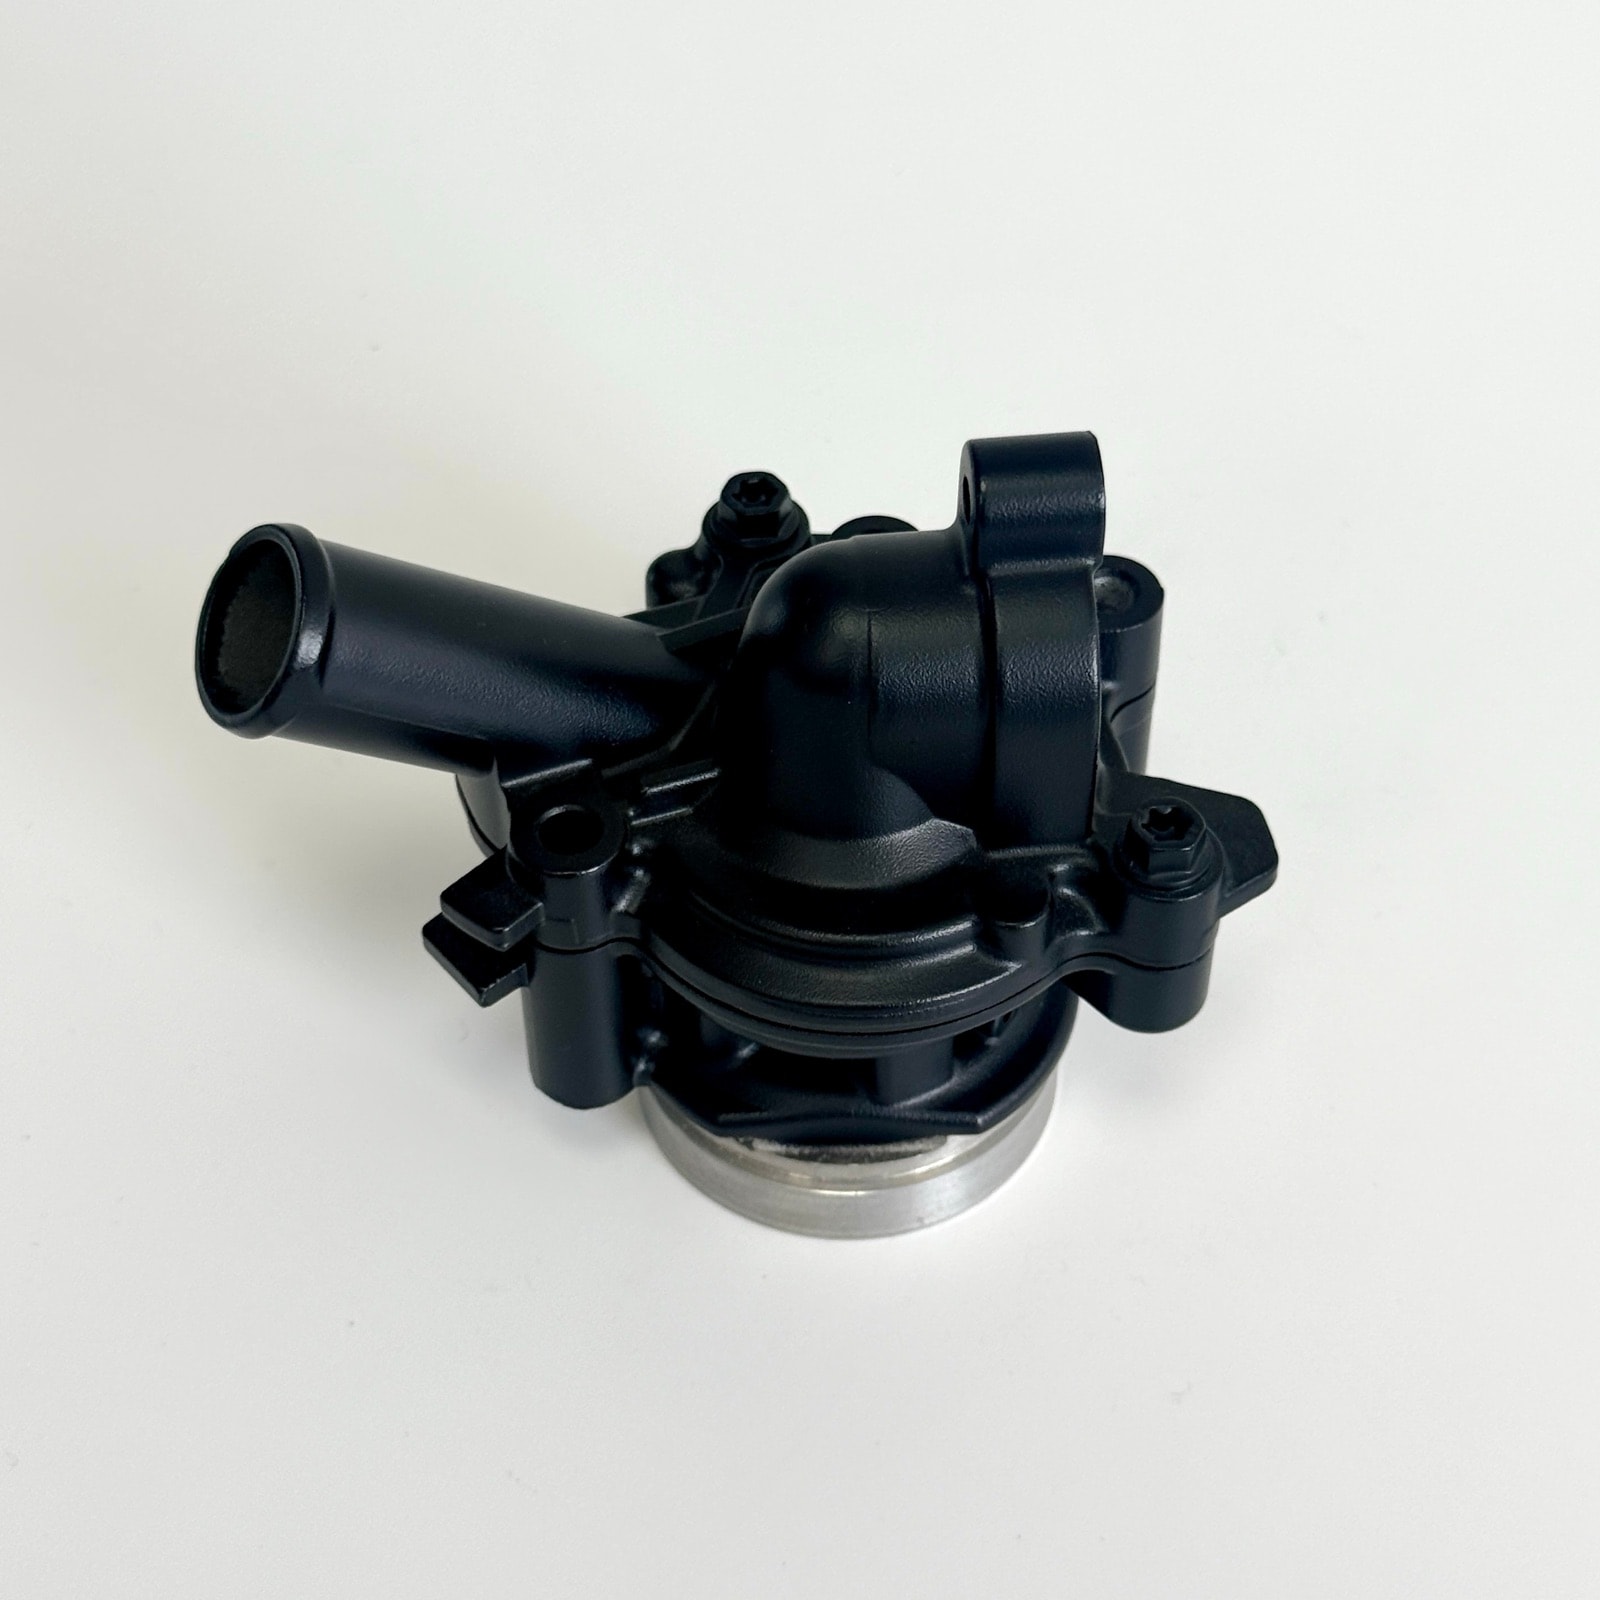
从铸件到成品总成由我们一厂交付:压铸、CNC、喷涂、压装水封与轴承,再做气密与转动检测。压装后泄漏、涂层进入配合面曾导致卡滞;我们在压装前后分别测试气密、配合面专用工装遮蔽、压装力在线监控,客户装配端来料不良降为零。
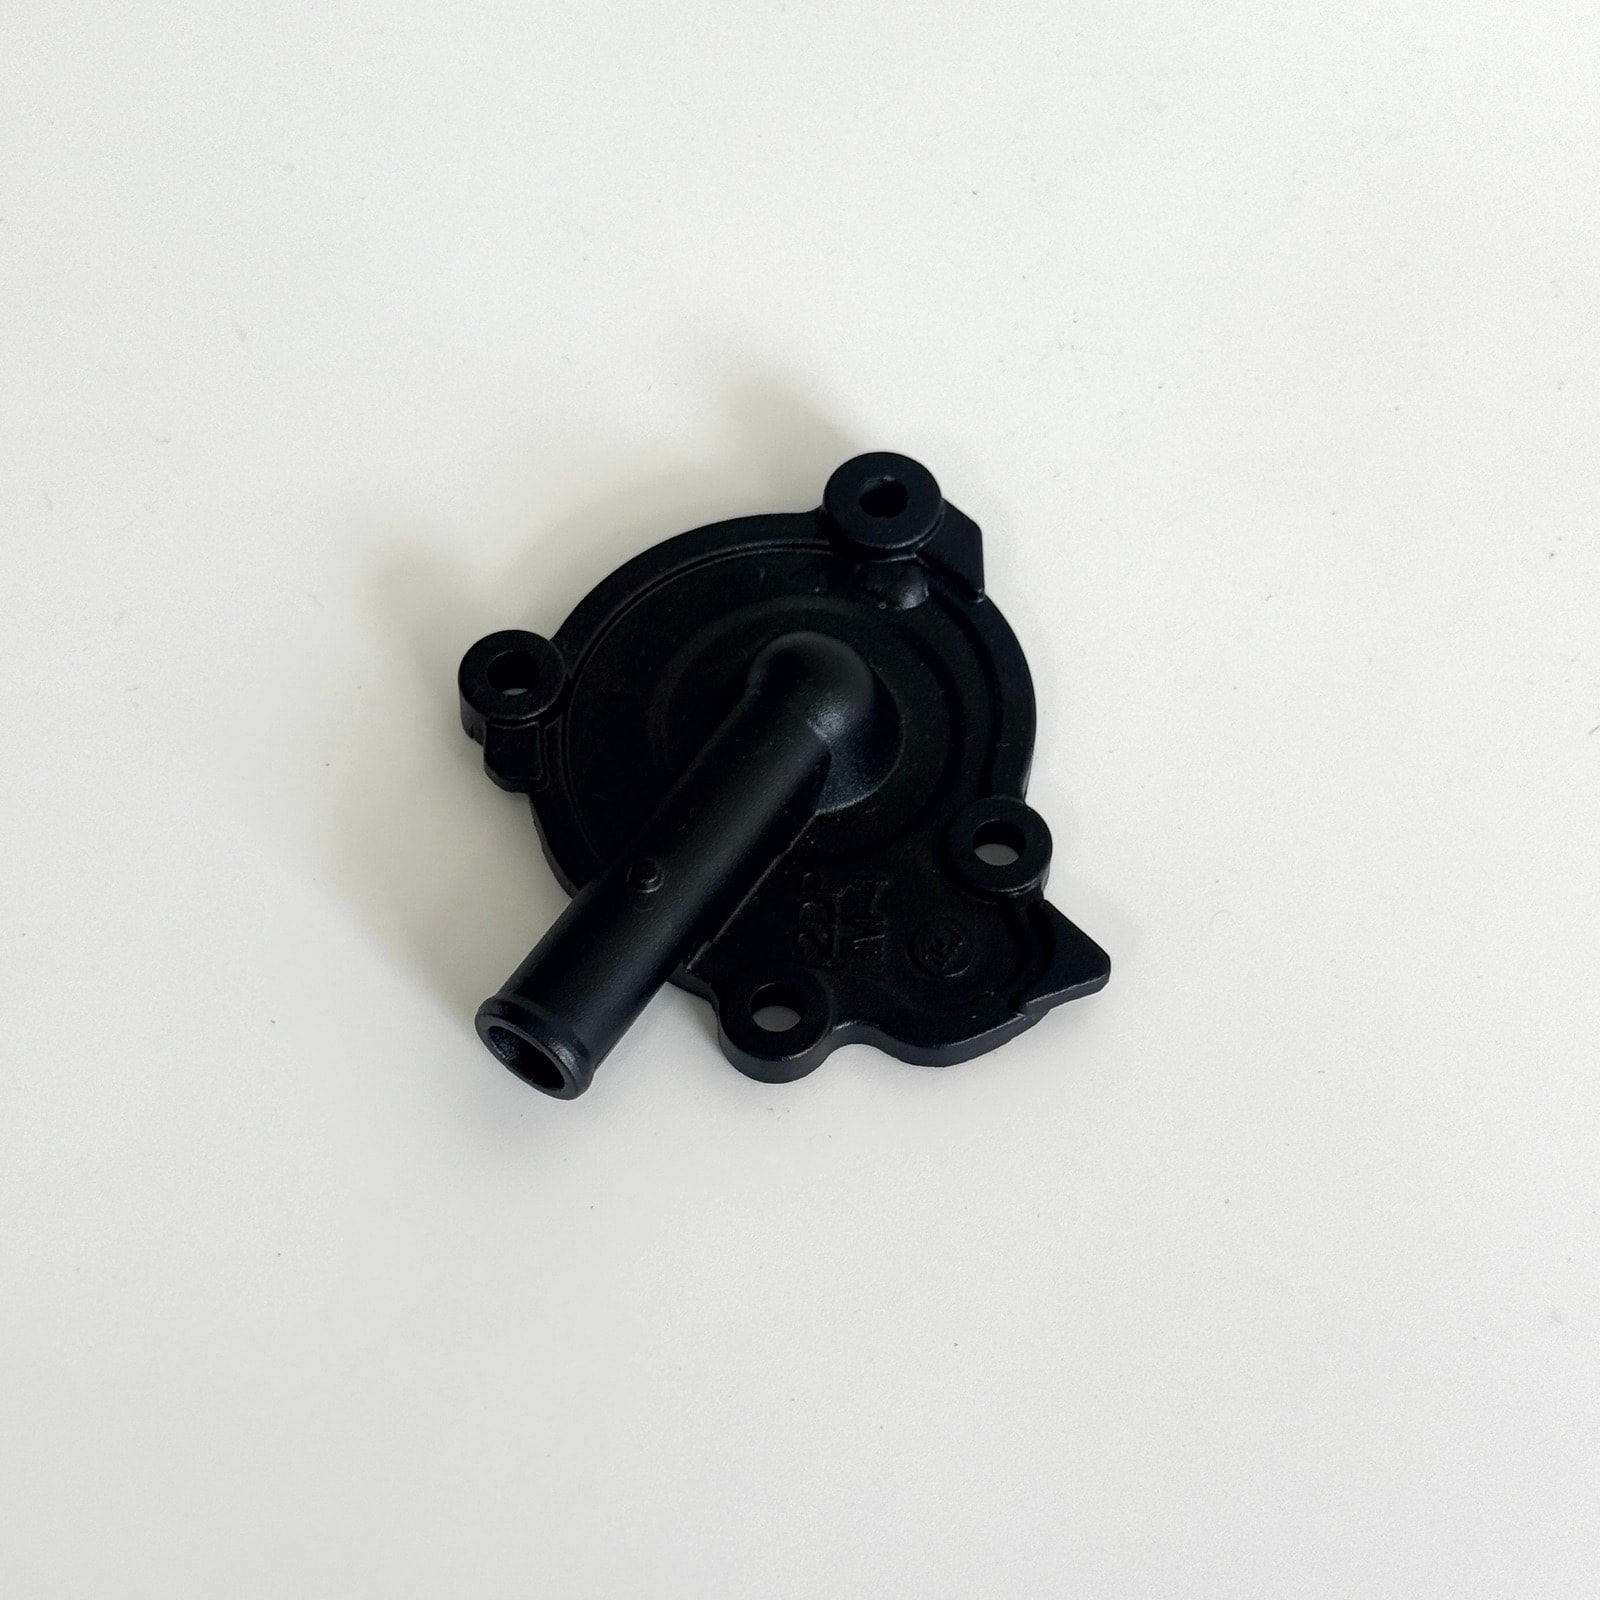
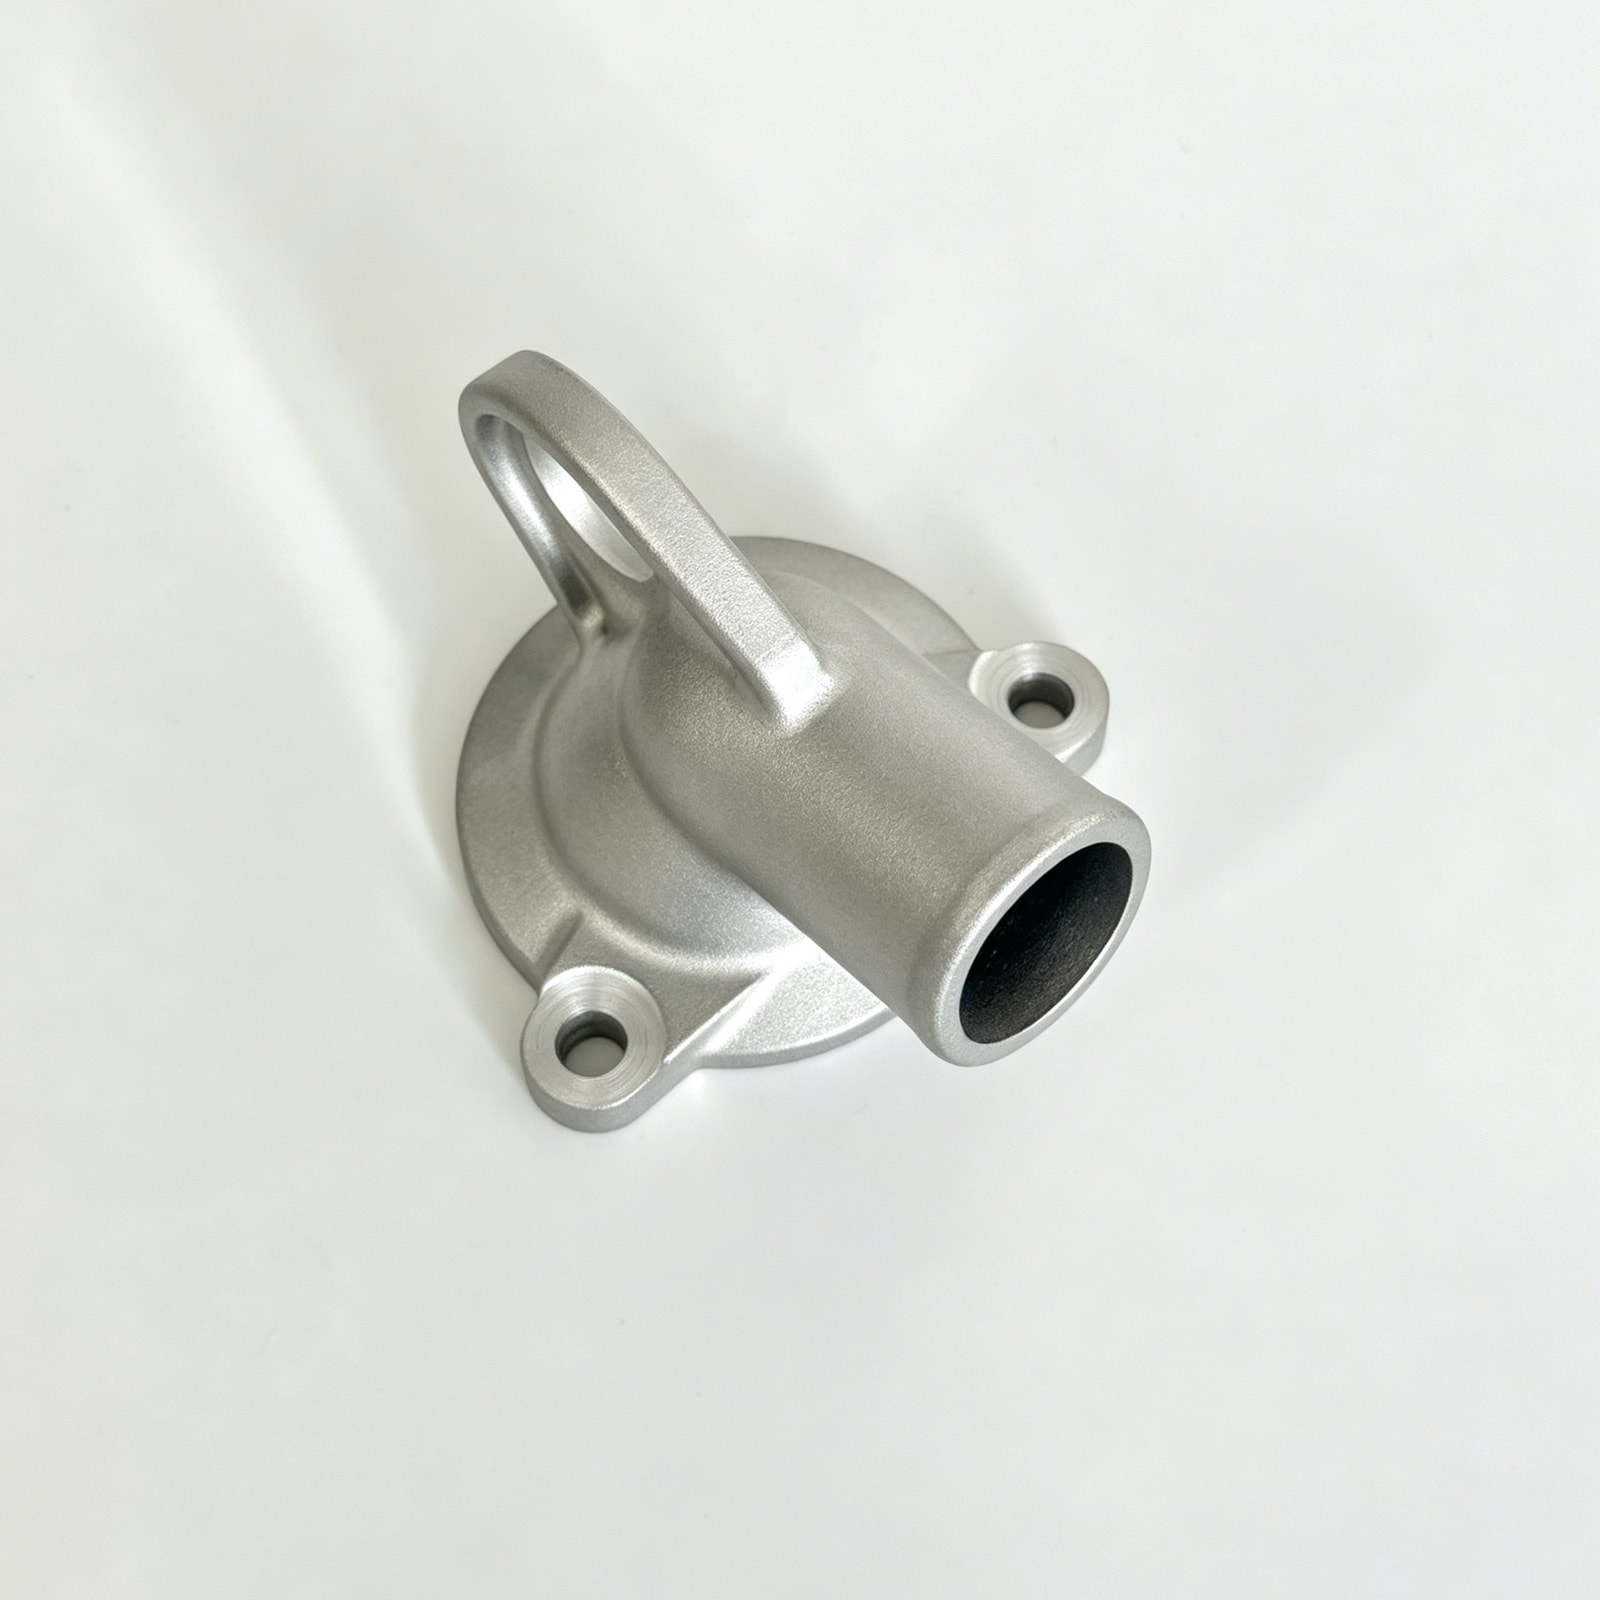
ADC12 (JIS H5302) · 约 480 g(总成)
发动机冷却水泵盖

发动机冷却水泵盖

铝合金泵阀与流体件压铸CNC 加工表面处理气密

带出水接管的泵盖,接管与盖体交接处是最后凝固的热节,X 射线可见缩松,气密测试就在这里泄漏。我们加大根部圆角并做渐变过渡、在根部附近局部挤压补缩,涂装前 100% 气密,一次通过率达到 99%,涂装返工率低于 0.5%。

ADC12 (JIS H5302) · 约 210 g
发动机节温器盖(出水接头)

发动机节温器盖(出水接头)

铝合金泵阀与流体件压铸CNC 加工表面处理气密

冷却系统承压件,长期处于热循环和冷却液腐蚀环境。台架热循环后密封面曾出现变形渗漏,长期使用后气孔处还会腐蚀扩展。我们在加工前去应力时效、每批光谱分析控制杂质,配合 0.25 MPa 气密全检,装机渗漏投诉低于 0.1%。
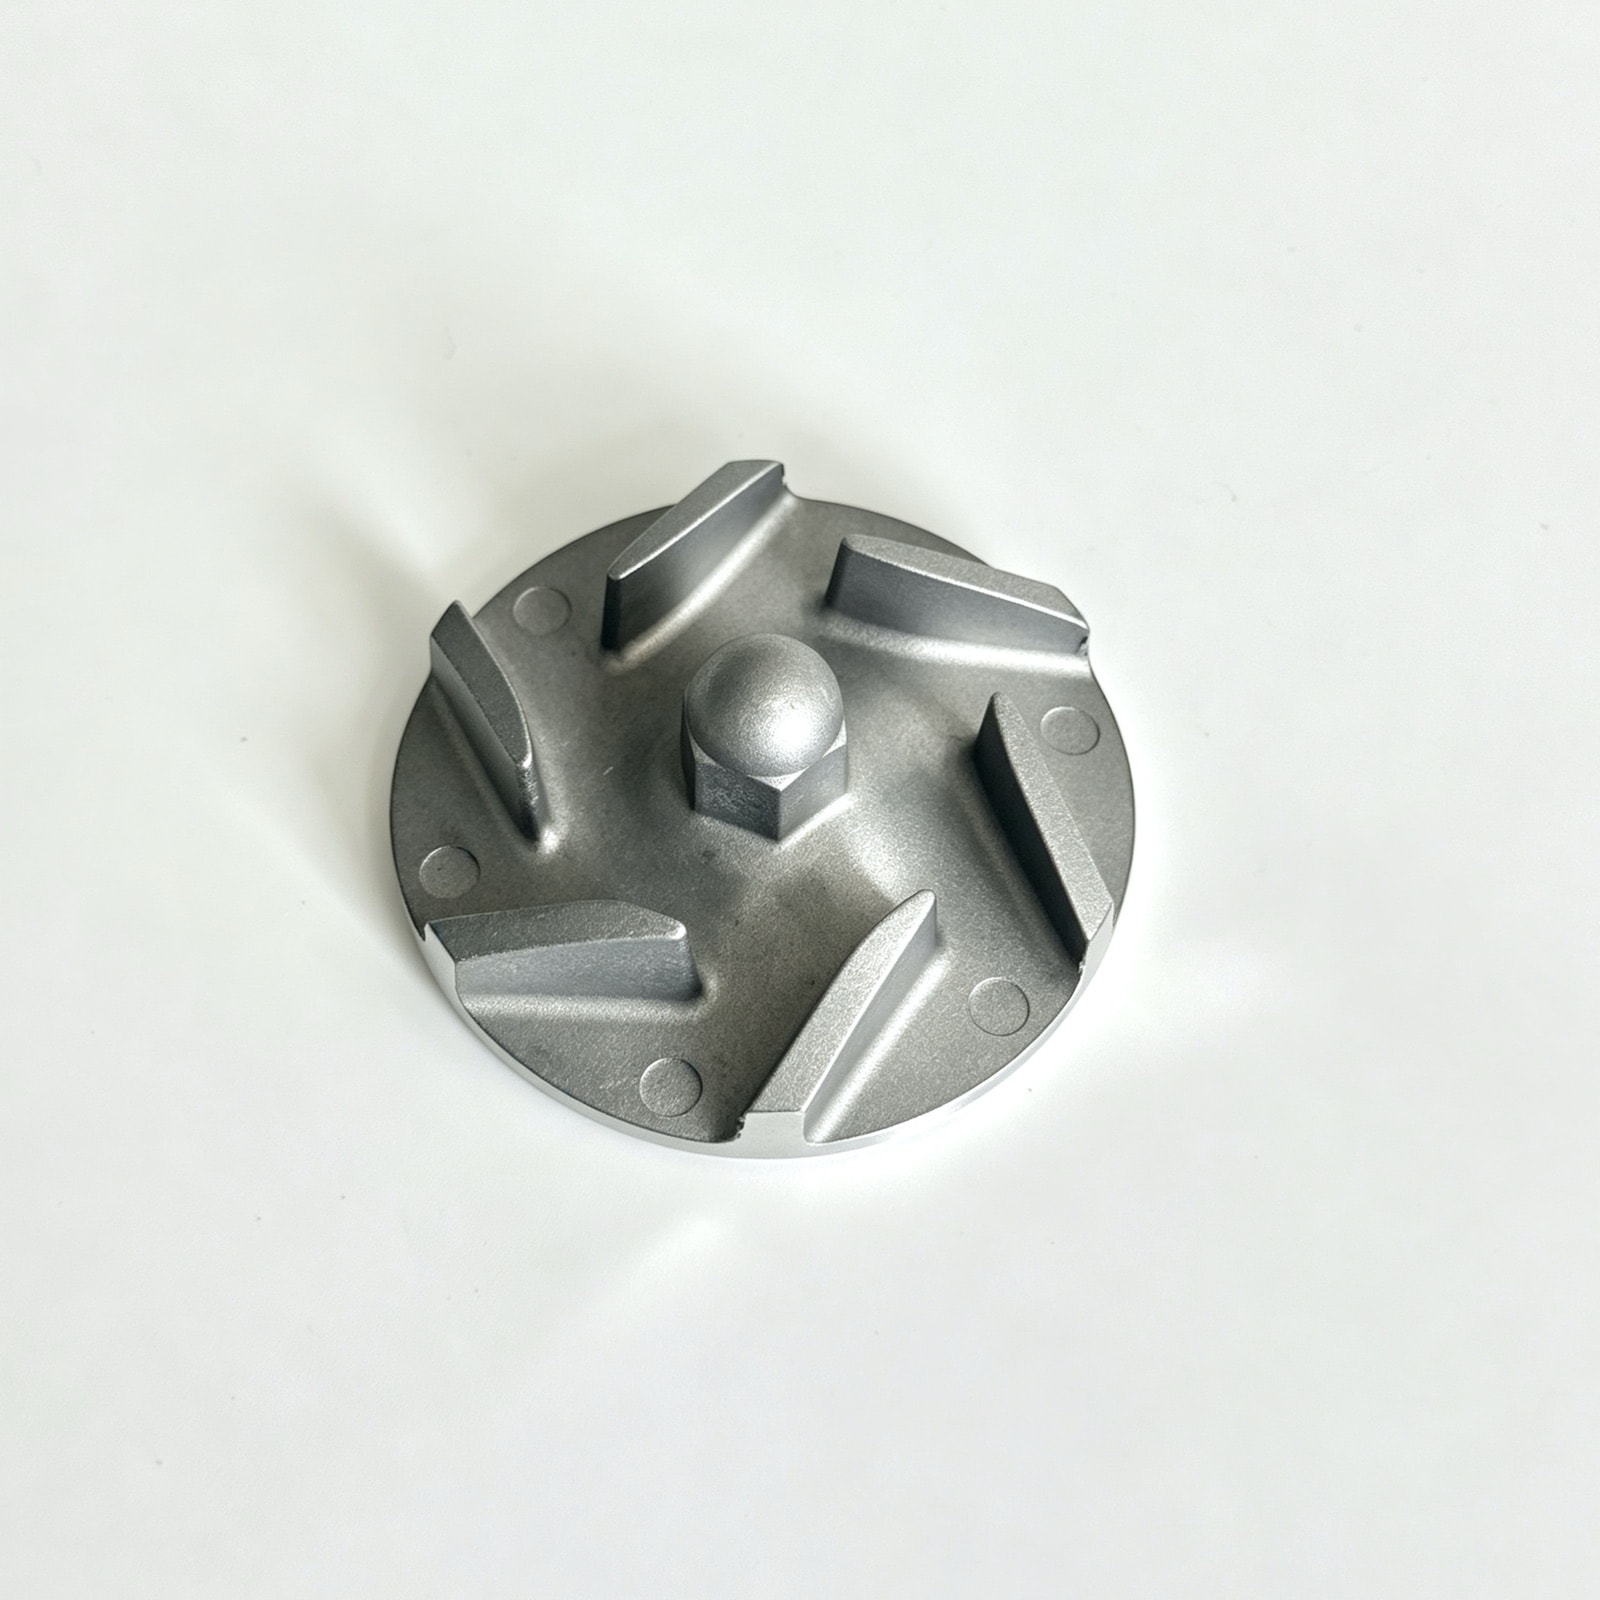
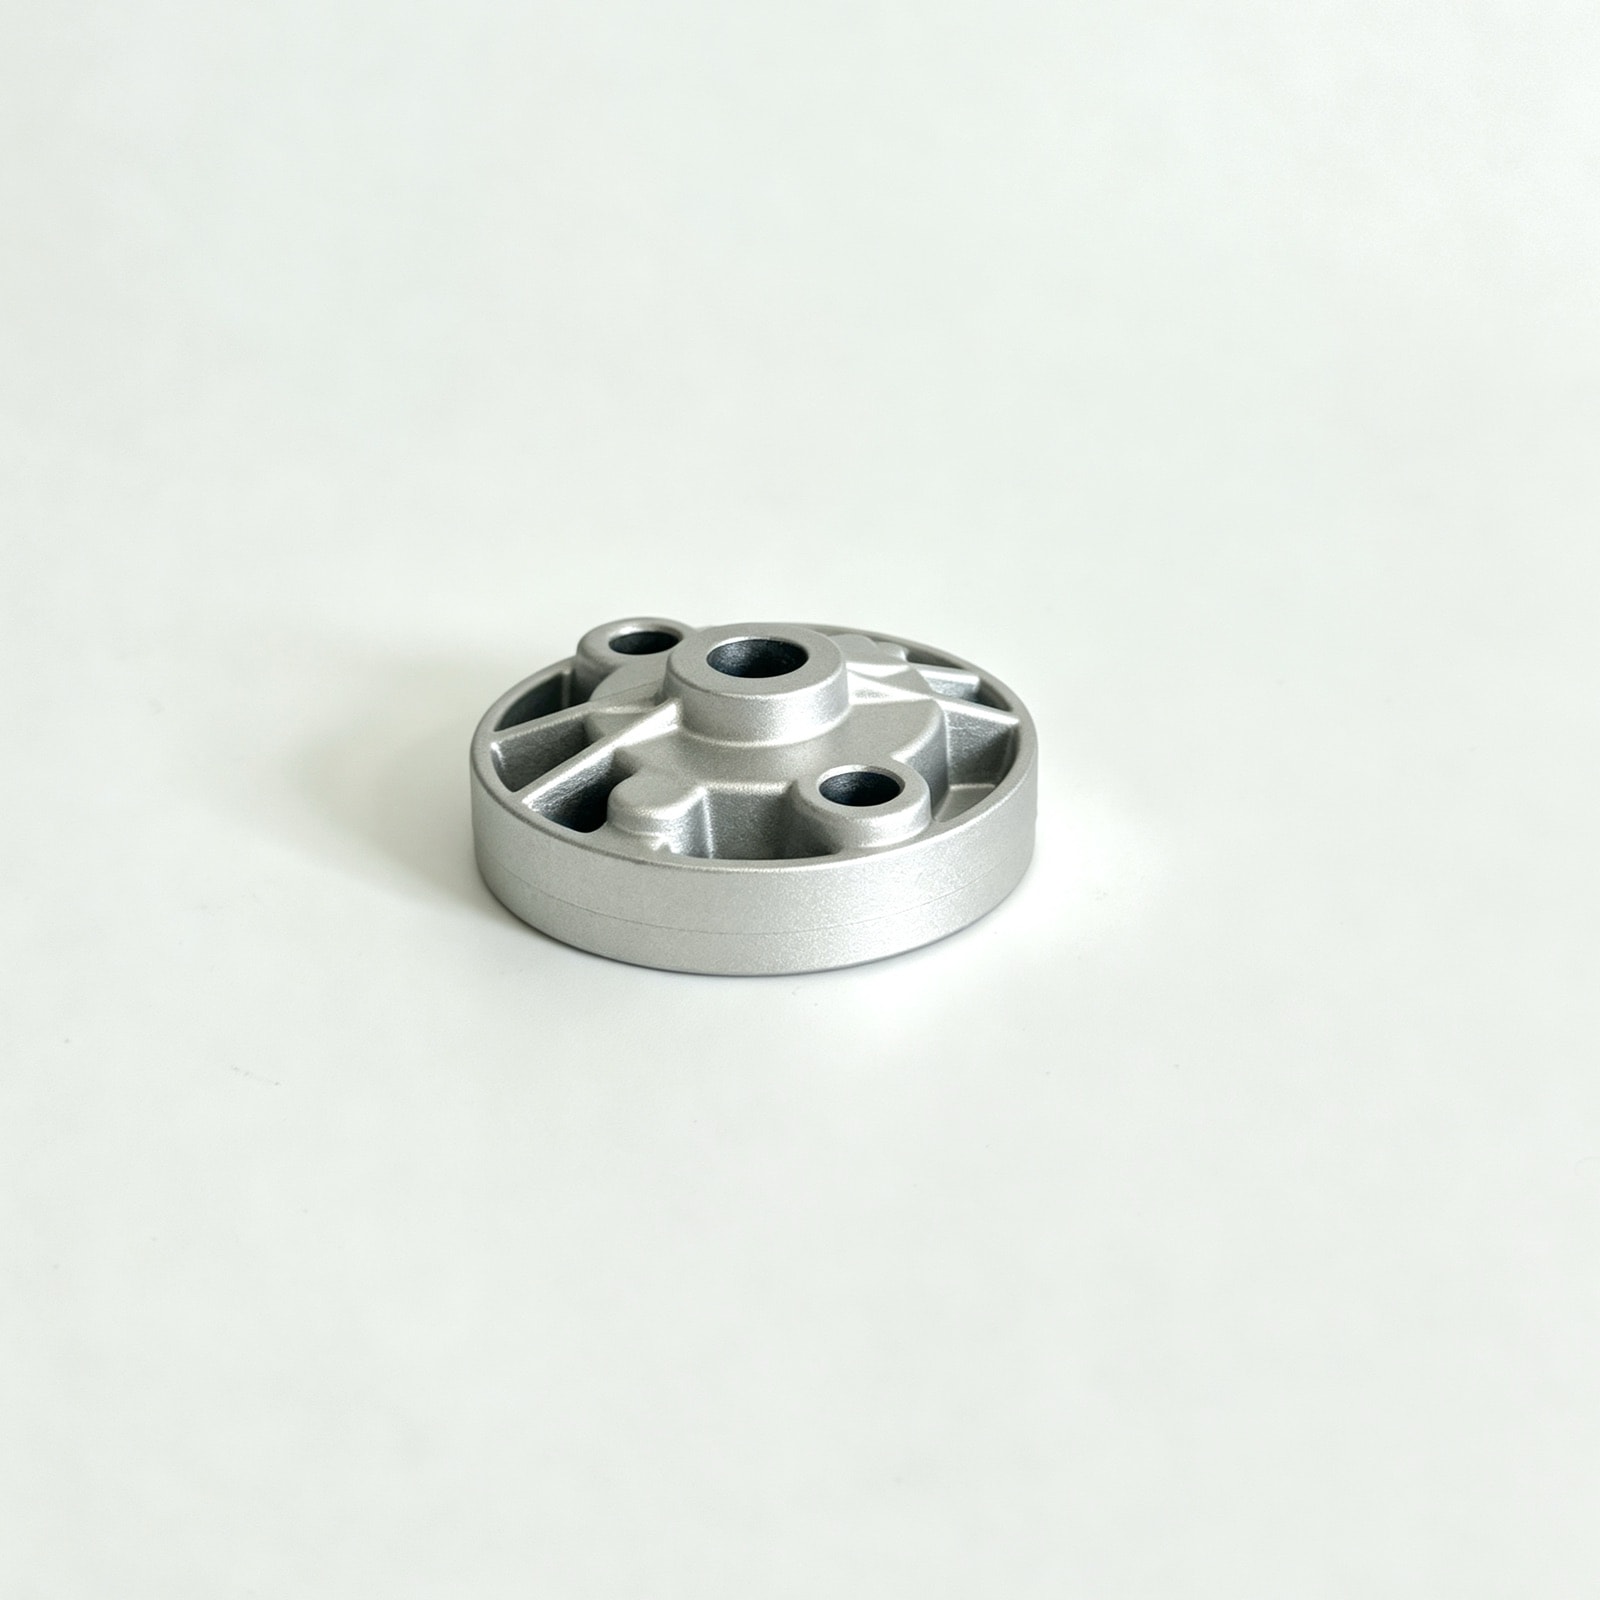
ADC12 (JIS H5302) · 约 230 g
发动机水泵叶轮

发动机水泵叶轮

铝合金泵阀与流体件压铸CNC 加工精密

叶轮是旋转件,不平衡量会直接变成振动和轴承磨损。型芯在高压充填下向固定方向偏移,让叶片一侧偏厚、一侧偏薄。我们对型芯双向导向定位、浇口对称布置,叶片壁厚差控制在 0.15 mm 以内,残余不平衡量不超过 1 g·mm。

ADC12 (JIS H5302) · 约 85 g
发动机机油泵端盖

发动机机油泵端盖

铝合金泵阀与流体件压铸CNC 加工表面处理气密精密

端盖内侧就是齿轮腔的端面间隙:厚度偏差 0.05 mm 就会让泵压下降超过 10%。我们用磨削或精铣控制端面、真空吸盘装夹避免夹紧变形,并按厚度分档配对装配,端盖厚度稳定在 ±0.02 mm,泵压合格率在 99% 以上。

ADC12 (JIS H5302) · 约 120 g
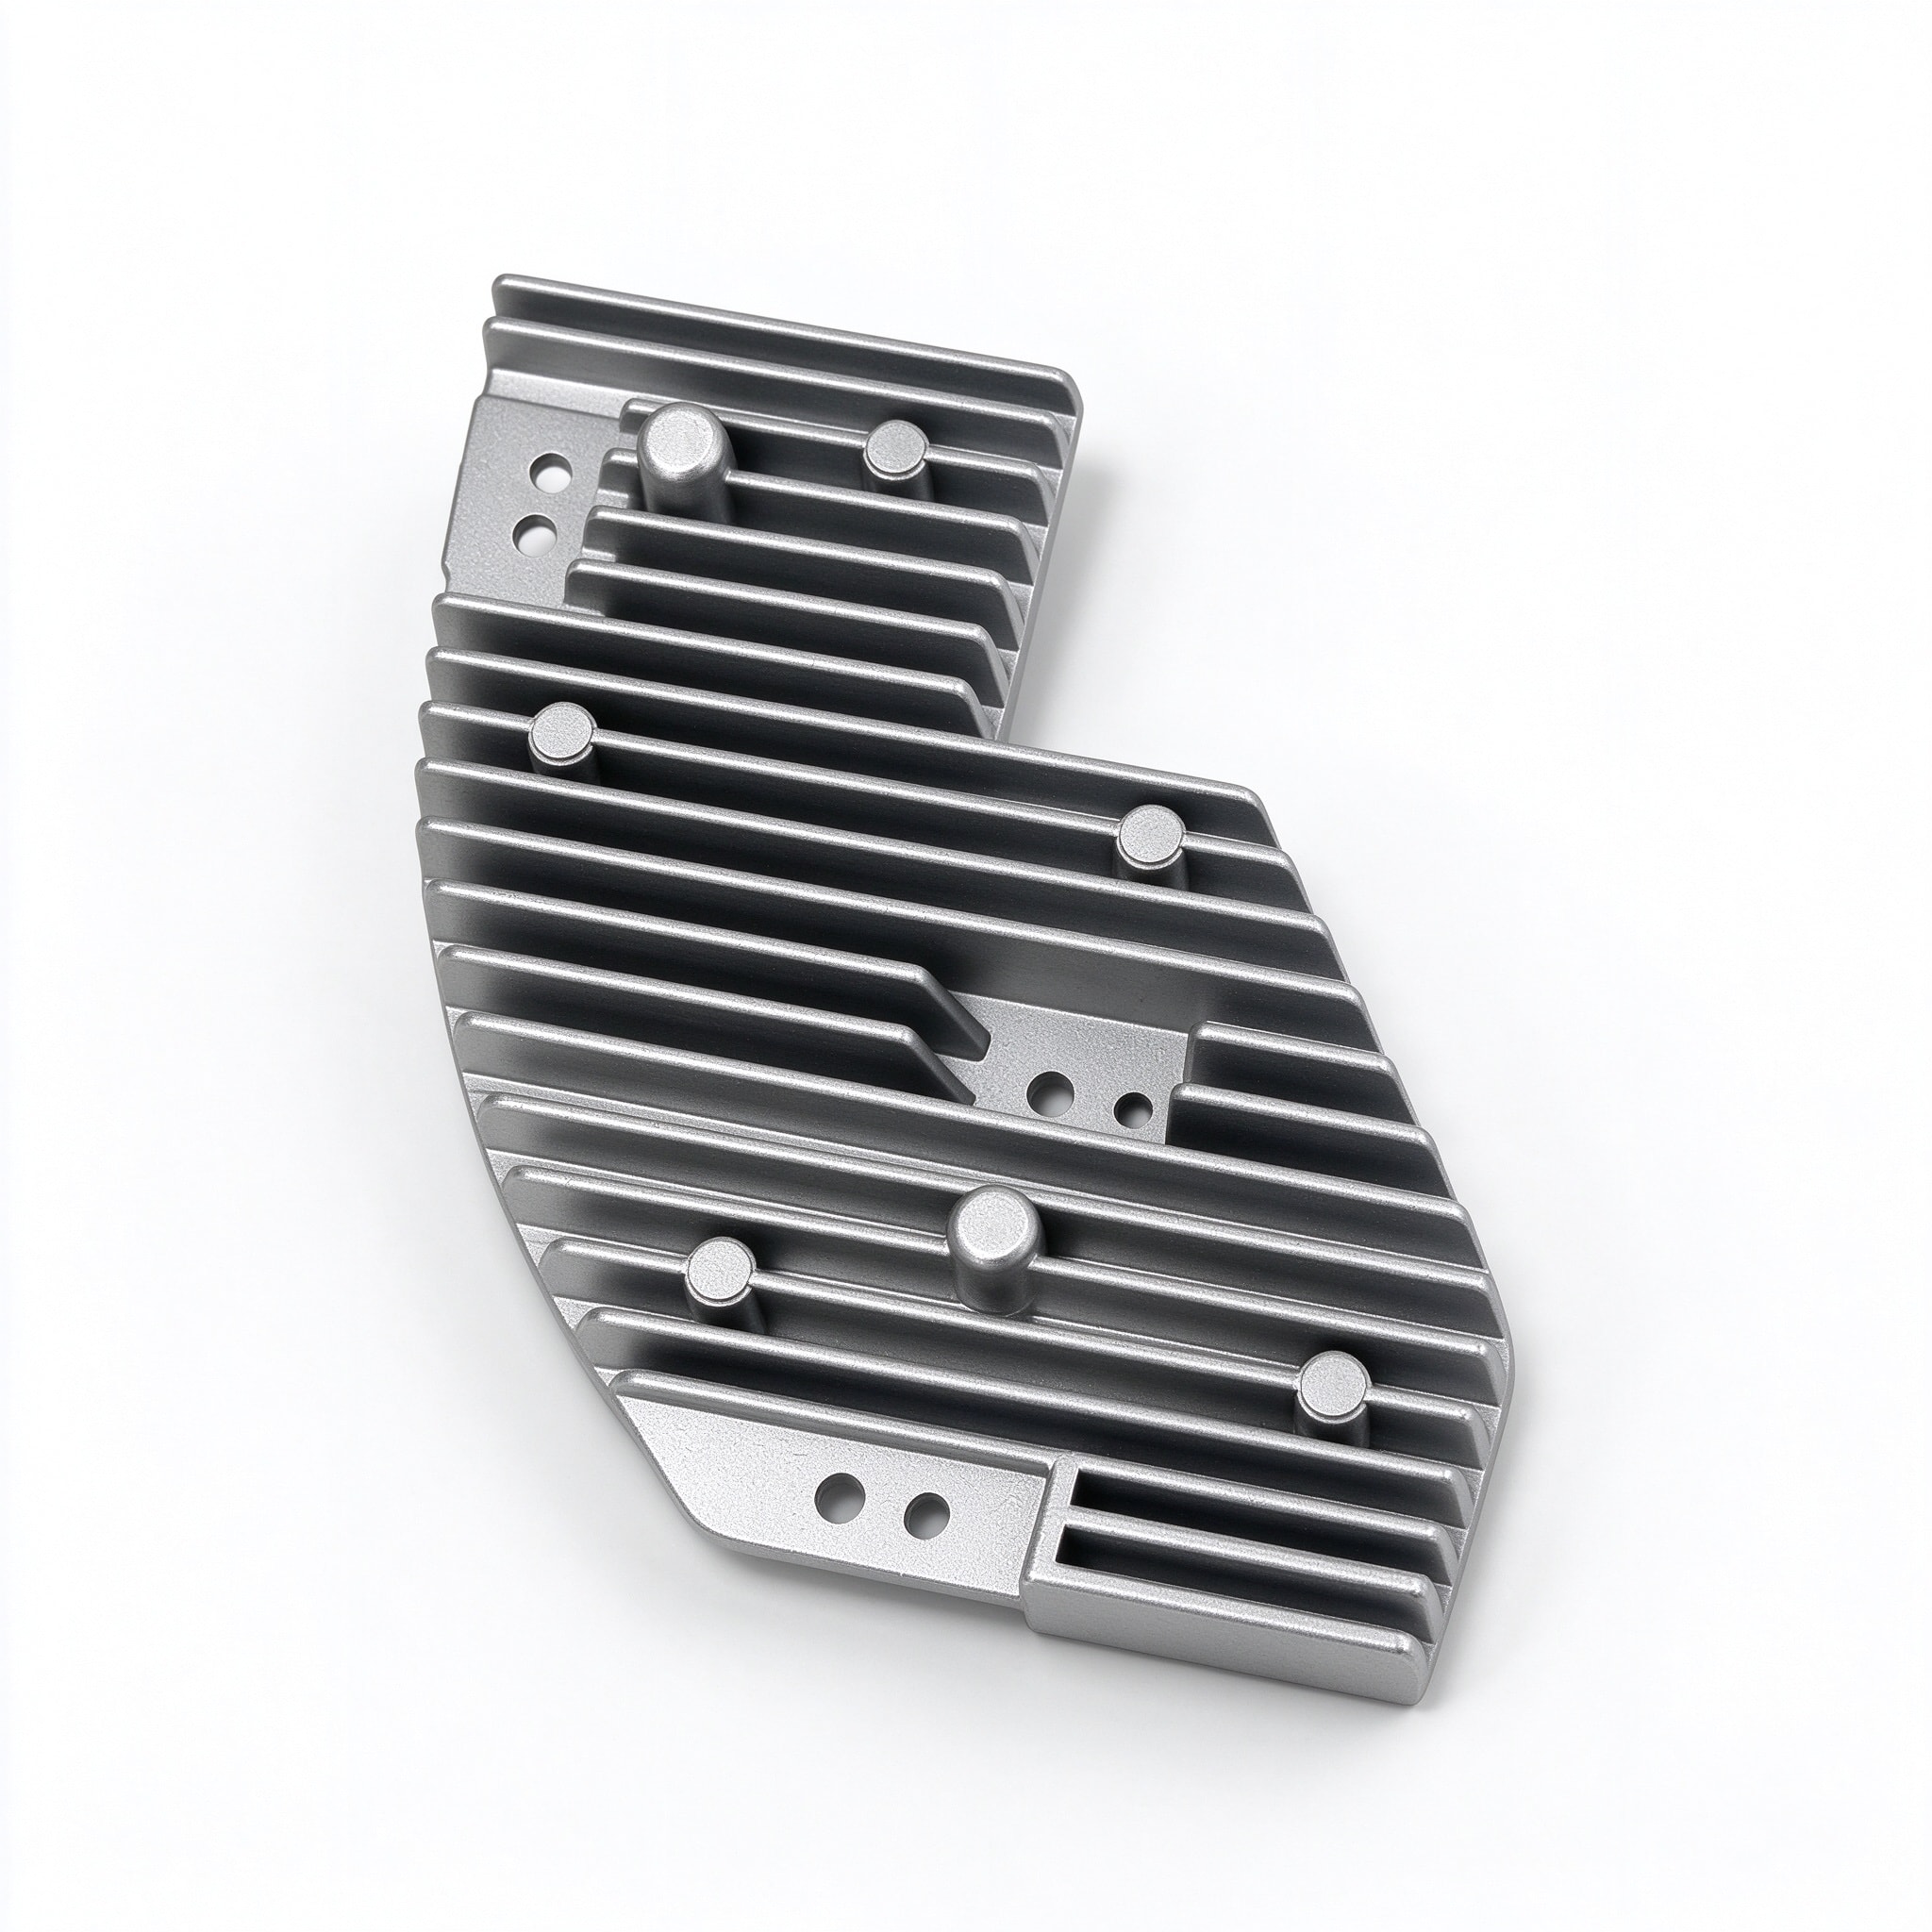
异形铝合金散热齿板

异形铝合金散热齿板

铝合金散热器与结构外壳压铸CNC 加工表面处理散热精密

外形不规则、近 20 条 2 mm 散热齿之间立着 7 个圆柱凸台的散热齿板:远端齿尖充不满,凸台根部缩孔,脱模时齿面拉伤、边缘齿被带弯。我们用模流分析确定进料方向、凸台型芯加点冷却、加大拔模角并均布顶针,齿部充满率稳定在 99% 以上,脱模不良由约 4% 降到 0.5% 以下。

ADC12 (JIS H5302) · 约 480 g
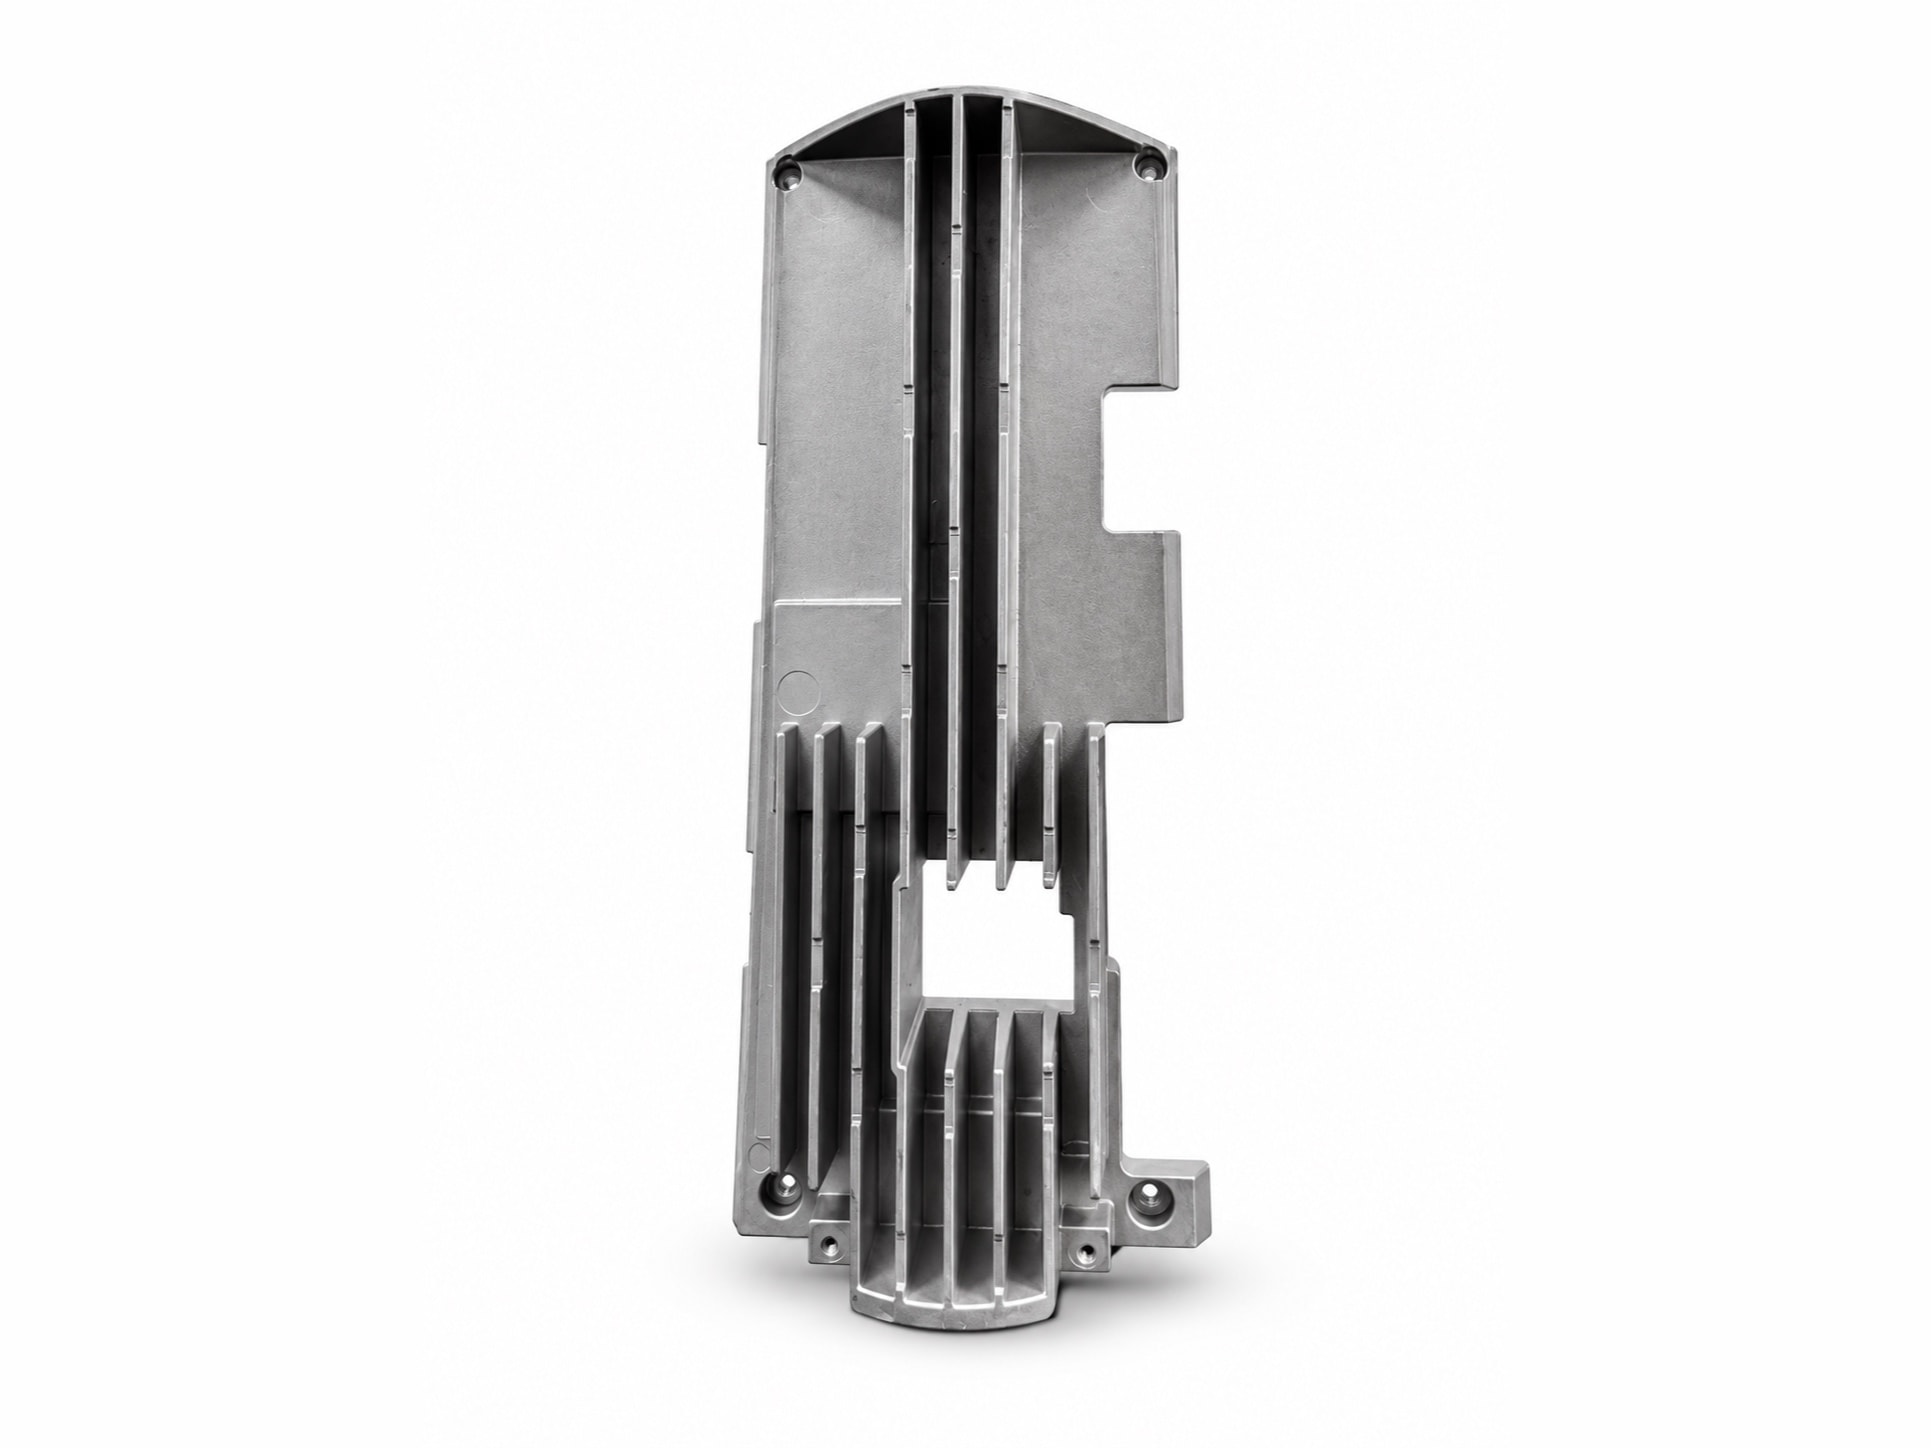
长条形铝合金散热底壳

长条形铝合金散热底壳

铝合金散热器与结构外壳压铸CNC 加工表面处理散热精密

长约 320 mm、腔内带长散热筋、中部开窗、一侧有缺口的散热底壳:截面不对称,出模后沿长度方向翘曲约 0.6 mm,长筋远端还有冷隔。我们用模流分析改为沿长边多点进料、按截面分区冷却并在定型工装上冷却,粗精加工之间去应力,出模翘曲降到 0.15 mm 以内,底面平面度稳定在 0.05 mm / 100 mm。
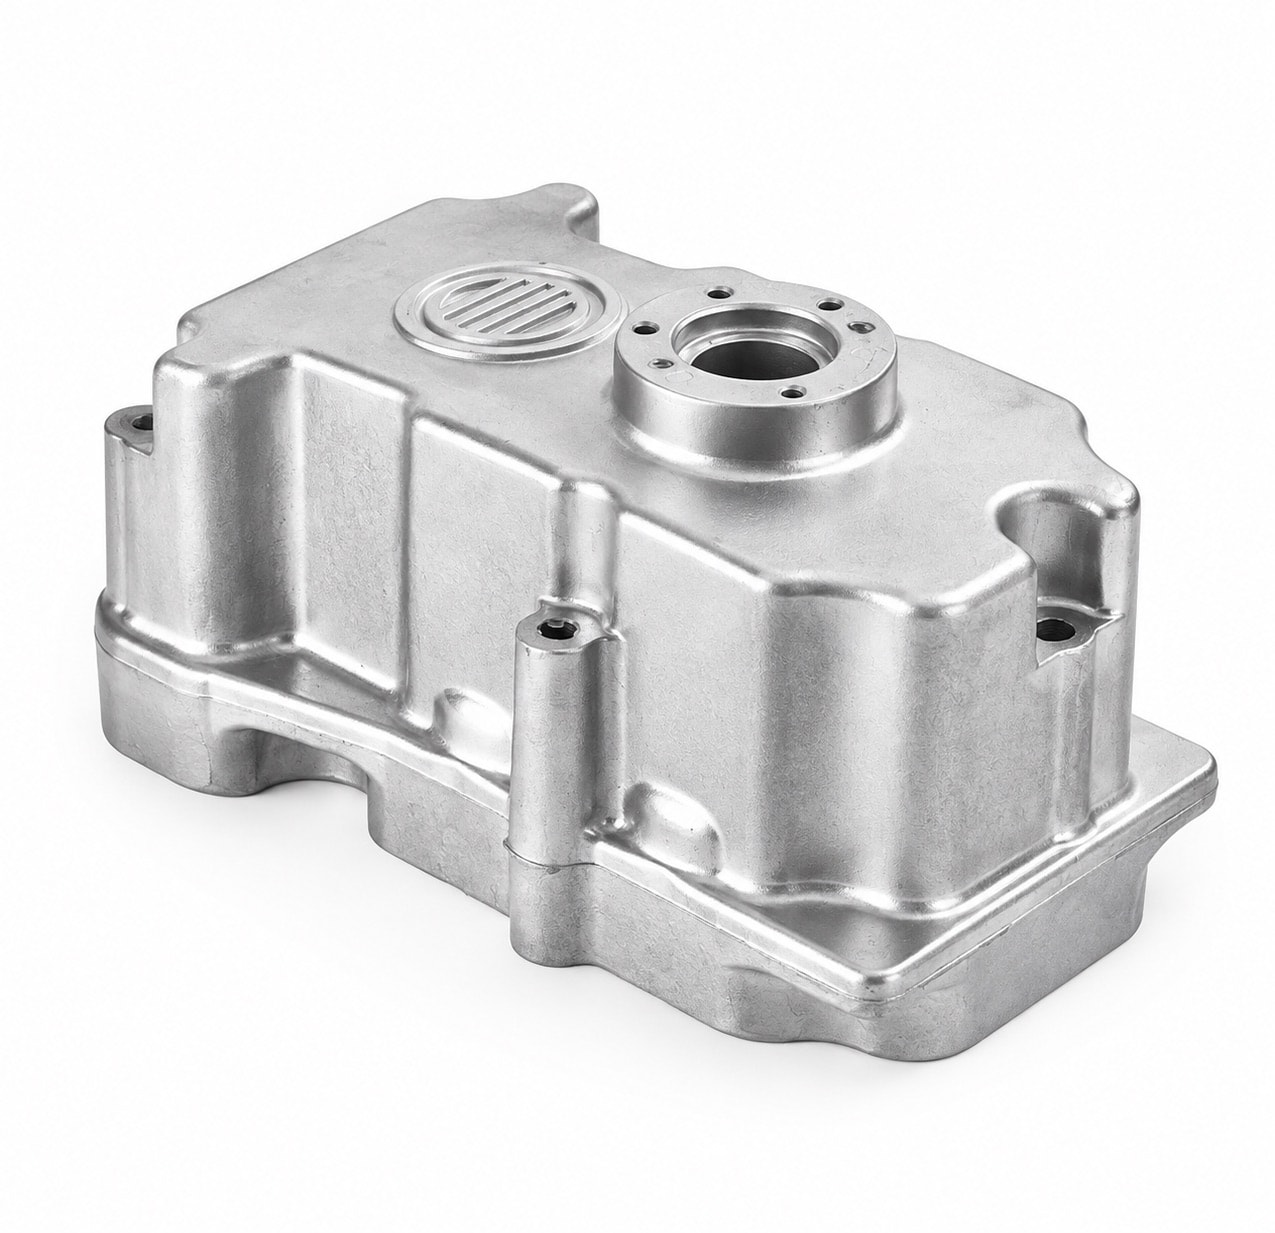
ADC12 (JIS H5302) · 约 780 g
铝合金齿轮箱壳体

铝合金齿轮箱壳体

铝合金其他行业压铸CNC 加工表面处理气密精密

齿轮箱壳体的轴承孔决定齿轮啮合,结合面决定会不会渗油。厚大的轴承座凸台曾在精镗后露出缩孔,结合面与轴承孔分两次装夹加工后位置对不上。我们把凸台掏空、在末端设溢流,并改为一次装夹加工结合面、轴承孔与销孔,中心距稳定在 ±0.03 mm,气密一次合格率 98% 以上。

ADC12 (JIS H5302) · 约 1.2 kg
带散热筋的铝合金电机机壳

带散热筋的铝合金电机机壳

铝合金其他行业压铸CNC 加工表面处理精密散热

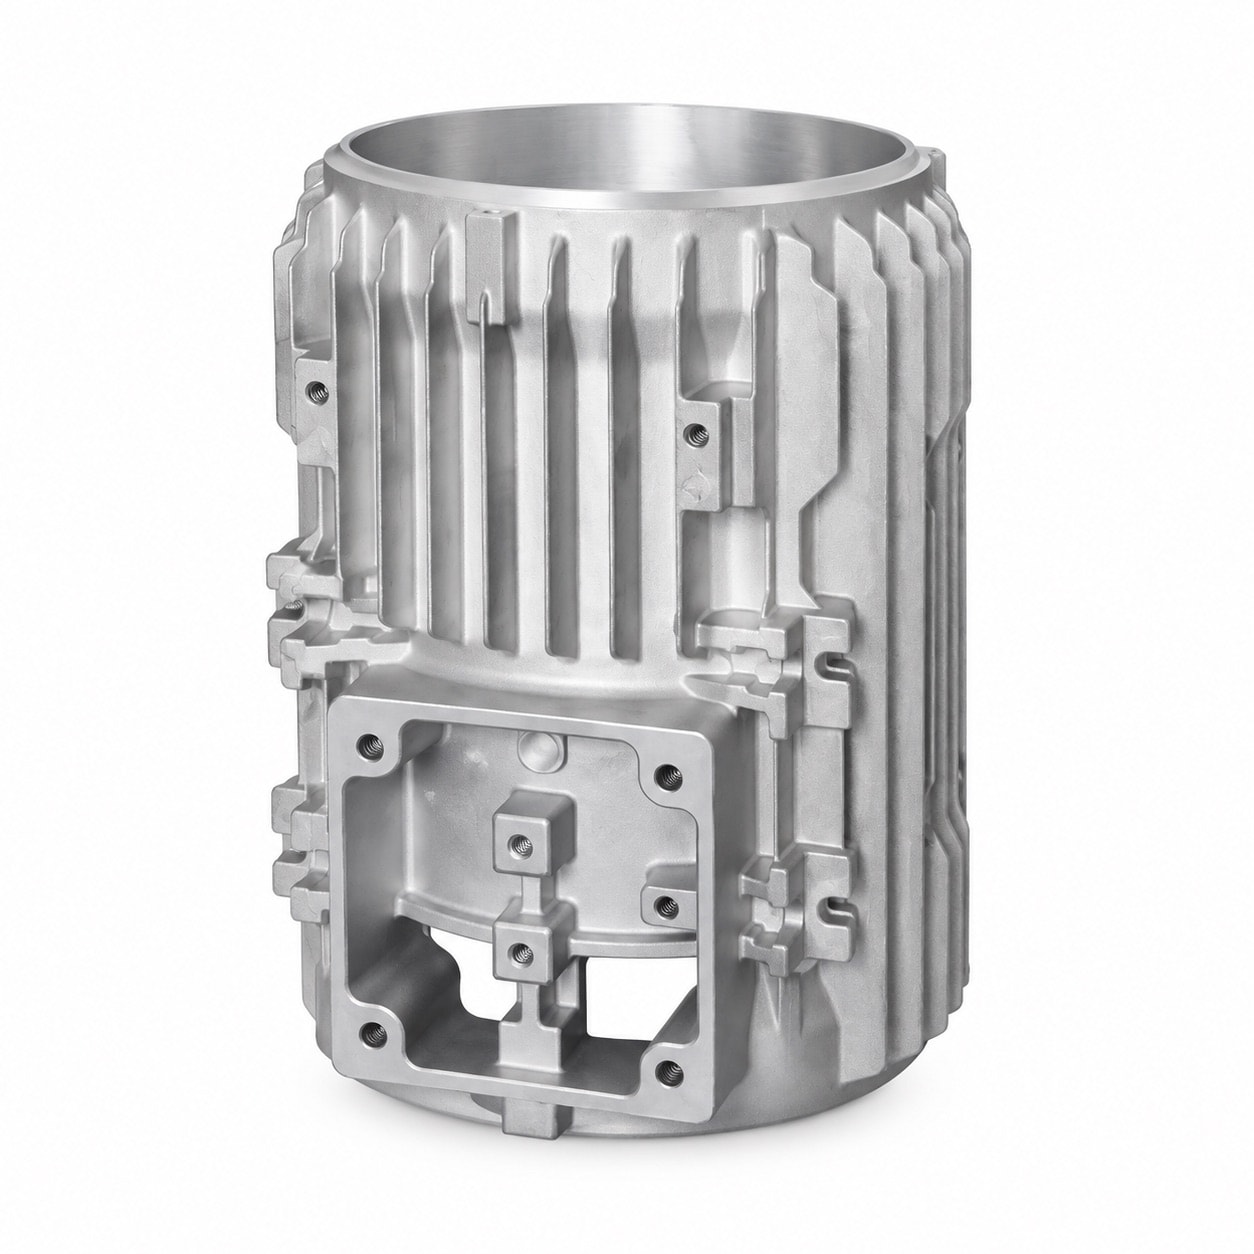
外圈一整圈散热筋、侧面一体接线盒的电机机壳,内孔要与定子过盈配合,两端止口要同轴,粗精加工之间还要穿插抛丸与喷粉。我们用以散热筋定位、轴向压紧的弹性夹具代替径向夹紧,并以两端止口作统一基准贯穿全部工序,定子孔圆度稳定在 0.02 mm,两端止口同轴度 φ0.03 mm。
ADC12 (JIS H5302) · 约 2.6 kg
铝合金电机后端盖

铝合金电机后端盖

铝合金其他行业压铸CNC 加工精密

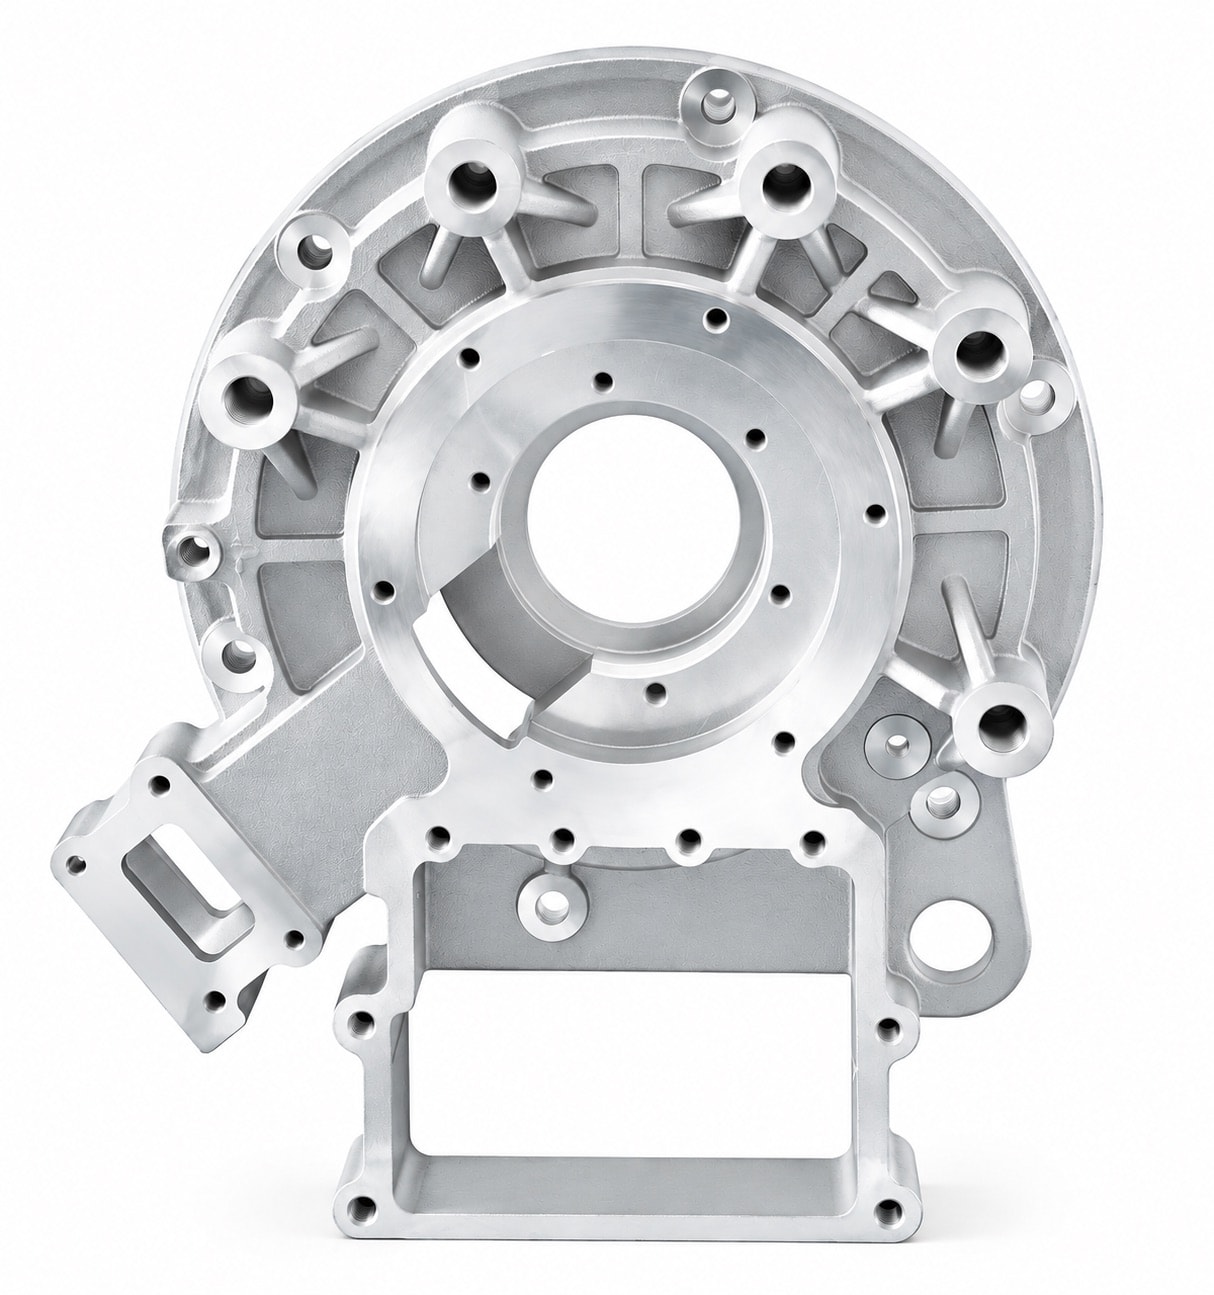
后端盖既是电机外壳的一部分,又兼作轴承座,背面几处厚大的悬置孔凸台在 X 射线下缩松集中。我们先用模流分析把内浇口分成两支、调整进料角度,让厚壁区优先充填,再在凸台处增加局部挤压补缩,凸台内部达到 ASTM E505 2 级,轴承孔与止口同轴度稳定在 φ0.03 mm。

ADC12 (JIS H5302) · 约 2.2 kg