案例研究 · 摩托车与两轮车
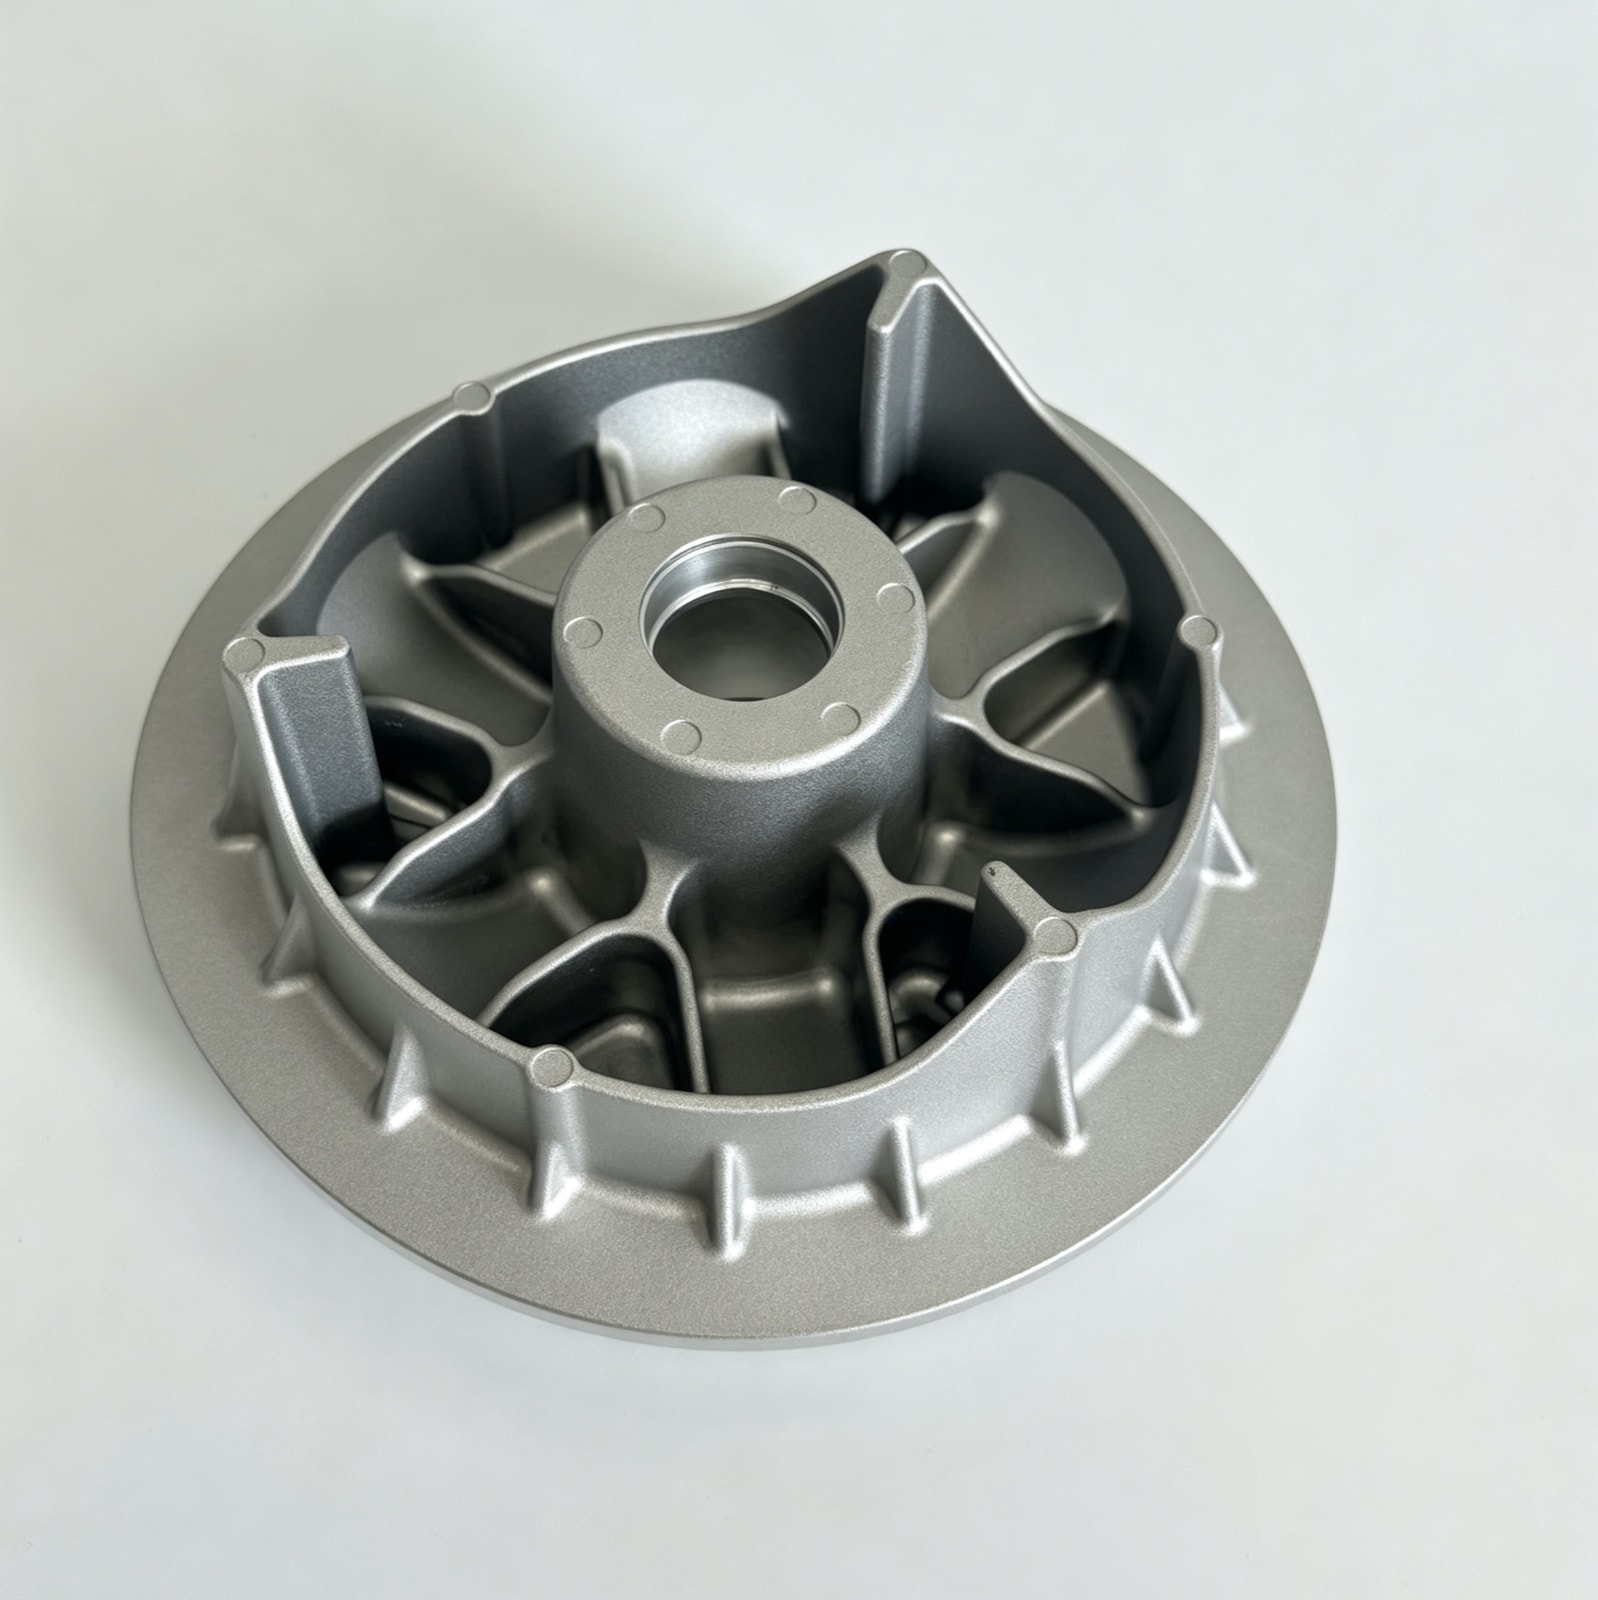
摩托车离合器压盘压铸:2 mm 散热筋充型合格率 99% 以上,端面跳动 0.05 mm
压盘上的散热筋要薄、要密才有效,但 2 mm 薄筋的末端最容易充不满,筋部散热不均还会让端面翘曲。我们提高筋部模温、在末端增设排气与溢流、控制流长比,筋部充型合格率稳定在 99% 以上,端面跳动 0.05 mm 以内。
零件参数
| 零件名称 | 摩托车离合器压盘 |
|---|---|
| 零件类型 | 旋转与传动件 |
| 应用产品 | 摩托车离合器总成压盘 |
| 客户类型 | 摩托车主机厂与售后市场 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 Ø130 × 30 mm |
| 单件重量 | 约 260 g |
| 壁厚范围 | 3.0 – 5.0 mm(筋 2.0 mm) |
| 关键要求 | 端面跳动、弹簧座孔位置度、散热筋完整性 |
| 后加工 | 端面车削、弹簧座孔加工、中心孔镗削 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2023 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
摩擦端面的跳动与平行度均要求 0.05 mm。端面跳动超差,离合器分离时压盘会偏摆,影响分离是否彻底。
外观与完整性
散热筋不允许缺肉或断裂,每件按样板 100% 目视比对。缺肉的散热筋既影响散热,也会带来不平衡。
尺寸精度
弹簧座孔位置度要求 φ0.15 mm,保证各个压紧弹簧受力均匀。
技术难点
薄筋末端充不满
远离浇口的散热筋末端出现缺肉、圆角变大。ADC12 在 2 mm 壁厚下的极限流长有限,流动前沿降温后失去流动性;末端排气不足时还会形成背压阻碍充填。
筋部散热造成的局部模温不均
连续生产后筋部区域尺寸漂移,端面跳动变差。筋槽型腔表面积大,散热快于本体,冷热不均造成收缩差,反映为端面翘曲。
我们的做法
筋部型腔提高模温,末端增设排气与溢流(模具设计 + 压铸工艺)
ADC12 在 2 mm 壁厚下的流长有限,流动前沿降温后就会停在筋末端;末端排气不足时,背压还会阻碍充填。我们提高筋部型腔的模温,并在筋末端增设排气和溢流槽;首件和每班次按样板目视比对。
控制筋的流长比,必要时在筋根局部增厚引流(DFM 评审)
流长比过大的筋,无论怎么调工艺都很难充满。我们在 DFM 阶段控制筋的流长比,必要时在筋根局部增厚作为引流通道;模流分析确认充填末端,并用短射件验证。
去应力后再精车端面,粗精分两刀(CNC 加工)
筋部散热快、本体散热慢,收缩差会以端面翘曲的形式留在零件里。我们在精加工前先去应力,端面车削分粗、精两刀完成,每件检测端面跳动。
结果(稳定量产状态)
进入稳定量产后,散热筋的充型合格率在 99% 以上,端面跳动稳定在 0.05 mm 以内,批次之间的尺寸差异不超过 0.03 mm。
本案例常见问题
压铸散热筋最薄能做到多少?+
铝合金散热筋常规做 1.5–2.5 mm,极限约 1.2 mm,但必须同时满足三个条件:齿高与齿厚比不超过约 6:1、拔模角每侧不小于 1.5°、末端有足够排气。齿距过小会让型腔筋条变细、强度不足且散热困难,一般不小于齿厚的 2 倍。超出这个范围应考虑改用铣削齿或型材拼接。
散热筋充不满只能靠提高压射速度吗?+
不是,而且提速往往适得其反——速度过高会加剧卷气与冲蚀。更有效的顺序是:先确认模温(薄筋件模温通常要到 200–240 ℃),再检查末端排气是否足够,然后看流长比是否超限、需不需要在筋根做引流增厚,最后才微调速度。把提速当第一手段,通常换来的是气孔而不是充满。