案例研究 · 摩托车与两轮车
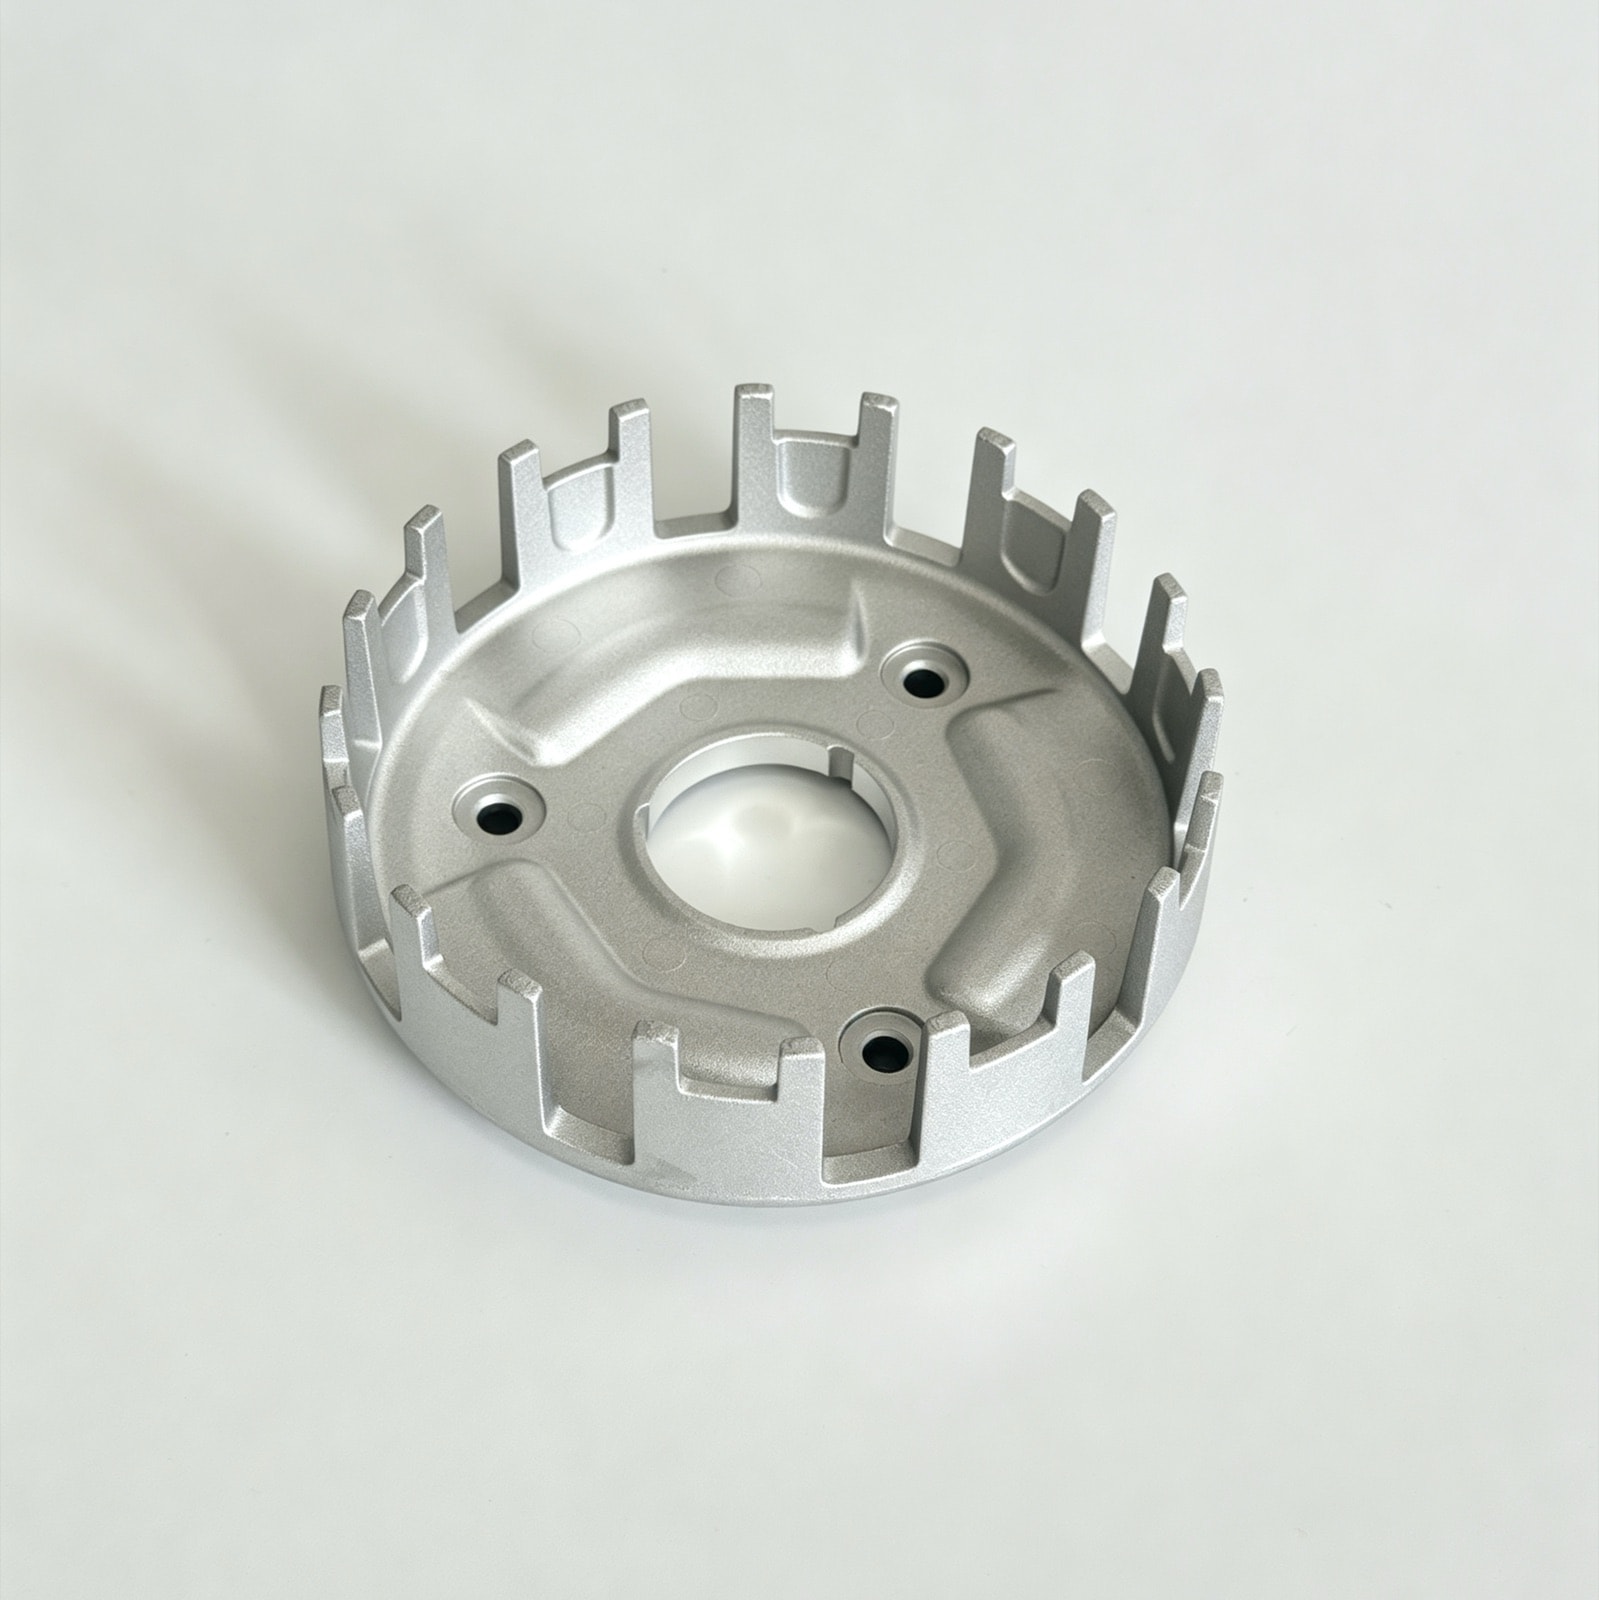
摩托车离合器外毂压铸:齿槽宽度稳定在 ±0.05 mm,装配卡滞投诉归零
齿槽侧面承受每一次换挡冲击,批次间齿槽宽度曾相差 0.08 mm 以上,导致摩擦片时松时紧。我们对齿部型芯加强冷却、按模次定期更换,并用通止规全检齿槽宽度,量产后稳定在 ±0.05 mm,装配卡滞投诉归零。
零件参数
| 零件名称 | 摩托车离合器外毂 |
|---|---|
| 零件类型 | 旋转与传动件 |
| 应用产品 | 摩托车发动机离合器总成 |
| 客户类型 | 国内摩托车主机厂 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 Ø150 × 45 mm |
| 单件重量 | 约 330 g |
| 壁厚范围 | 3.0 – 6.0 mm |
| 关键要求 | 齿槽宽度一致性、中心孔与齿槽同心度、端面跳动 |
| 后加工 | 中心孔镗削、端面车削、铆钉孔钻孔 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2022 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
尺寸精度
离合器外毂的齿槽宽度公差为 ±0.05 mm,中心孔直径公差为 ±0.02 mm。齿槽宽度决定摩擦片在槽内的滑动间隙,中心孔则是整个零件装配与加工的基准。
形位公差
齿槽相对中心孔的同心度要求 φ0.1 mm,端面跳动要求 0.05 mm。同心度决定各个齿槽受力是否均匀,端面跳动影响摩擦片组能否平整贴合。
表面
齿槽侧面不允许有拉模痕和飞边,外观按双方确认的限度样板判定。侧面上的拉痕或毛刺会阻碍摩擦片在槽内滑动,这正是离合器卡滞的来源。
技术难点
齿部散热集中导致粘模与拉伤
连续生产一段时间后,齿槽侧面出现拉模痕,严重时齿根粘铝。齿部型芯细长、散热面积小,模温局部升高后铝液与模具表面发生粘附,脱模时撕出拉痕。
齿槽宽度批次漂移
同一副模具不同批次齿槽宽度相差 0.08 mm 以上,装配时摩擦片时松时紧。齿部型芯在热循环中逐渐磨损与变形,模温波动又叠加收缩差异,两者共同造成批次漂移。
我们的做法
齿部型芯采用随形冷却,控制齿根温度(模具设计)
齿部型芯细长、散热面积小,是整副模具温度最高的部位。我们在齿部型芯内布置随形冷却水路,把齿根温度压下来,从源头减少粘模和拉伤。量产中模温在线监控,齿槽侧面外观在首件时确认。
按模次定检、定期更换齿部型芯(模具保养)
齿部型芯在反复的热循环中会逐渐磨损变形,这是齿槽宽度批次漂移的主要来源。我们为齿部型芯记录模次,每 5 万模次测量一次齿槽宽度的变化趋势,到 12 万模次按计划更换,不等尺寸超差再处理。
齿槽宽度 100% 通止规全检(成品检验)
每件成品都用专用通止规检查齿槽宽度,不合格件不放行;同时定期抽样用三坐标复核,确认通止规本身的判定没有偏差。
结果(稳定量产状态)
进入稳定量产后,齿槽宽度稳定控制在 ±0.05 mm 公差内,客户装配端的卡滞投诉降为零;齿部型芯按每 5 万模次定检、12 万模次更换执行。
本案例常见问题
离合器外毂的齿槽为什么不能全靠 CNC 加工保证?+
可以加工,但成本翻几倍。齿槽是深槽结构,铣削需要长悬伸刀具,效率低、刀具成本高,而且薄齿在切削力下会让刀。压铸直接成型齿槽只要把型芯冷却与保养做到位,就能稳定做到 ±0.05 mm,足够摩擦片配合使用;只有中心孔、端面这类配合面才值得上 CNC。
齿槽侧面出现拉模痕怎么解决?+
先分清是模温问题还是脱模剂问题。连续生产后才出现、且集中在齿根的,多半是齿部型芯散热不足导致局部过热粘模,要从随形冷却与喷雾时间入手;开机初期就出现的,通常是脱模剂喷涂不均或型芯表面粗糙度劣化,需要抛光型芯并调整喷涂。型芯表面做氮化或 PVD 涂层可以显著延后粘模出现的时间。