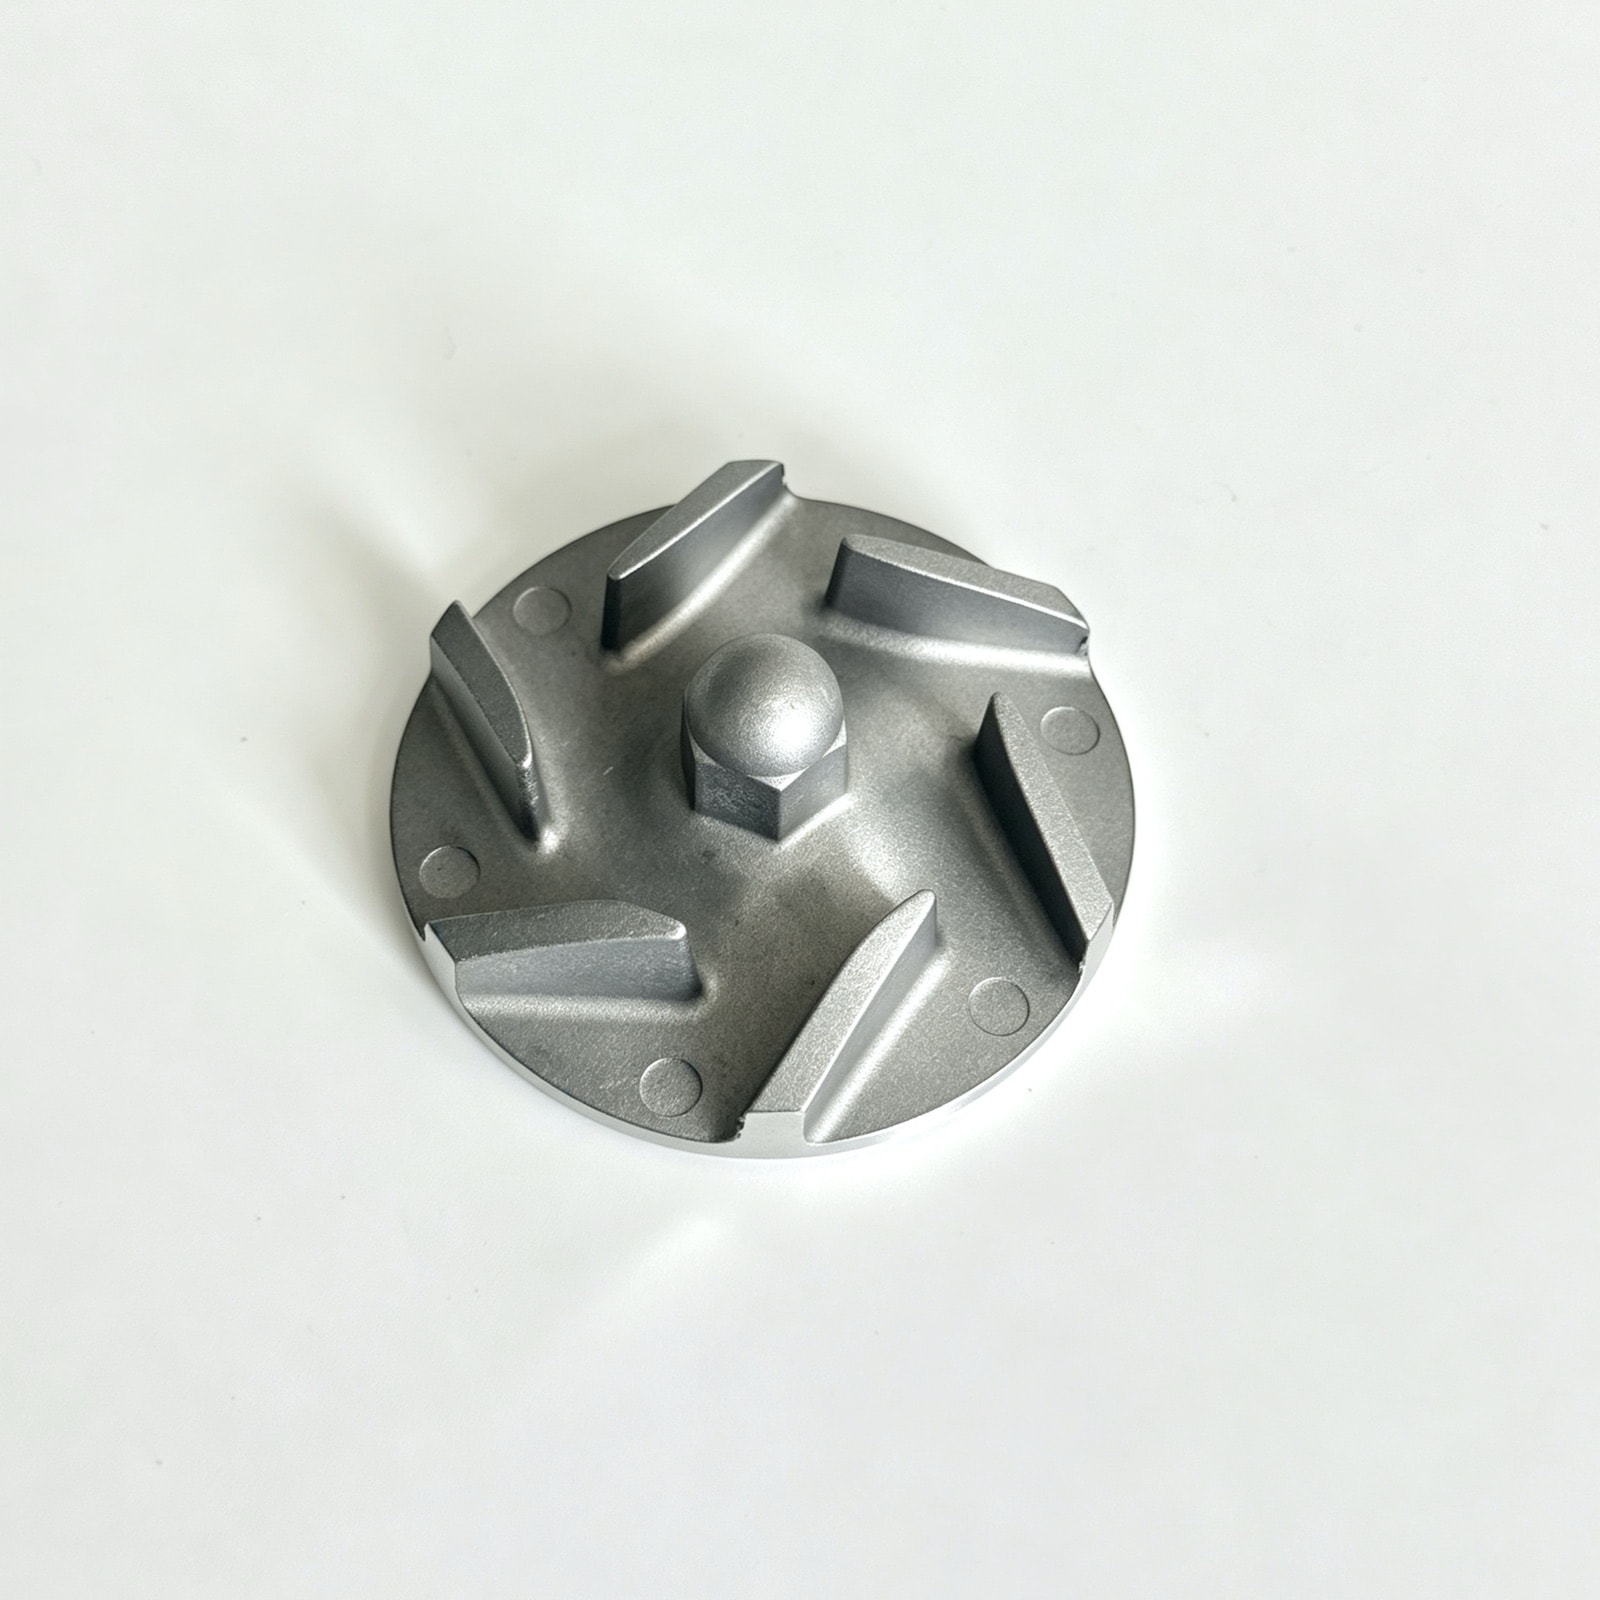
案例研究 · 泵阀与流体件
发动机水泵叶轮压铸:残余不平衡量 ≤ 1 g·mm,叶片壁厚差 ≤ 0.15 mm
叶轮是旋转件,不平衡量会直接变成振动和轴承磨损。型芯在高压充填下向固定方向偏移,让叶片一侧偏厚、一侧偏薄。我们对型芯双向导向定位、浇口对称布置,叶片壁厚差控制在 0.15 mm 以内,残余不平衡量不超过 1 g·mm。
零件参数
| 零件名称 | 发动机水泵叶轮 |
|---|---|
| 零件类型 | 旋转与传动件 |
| 应用产品 | 发动机冷却水泵 |
| 客户类型 | 主机厂与售后市场 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 Ø70 × 30 mm |
| 单件重量 | 约 85 g |
| 壁厚范围 | 2.0 – 3.5 mm |
| 关键要求 | 动平衡、叶片壁厚均匀性、中心孔配合 |
| 后加工 | 中心孔镗削、端面车削 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2022 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
动平衡
残余不平衡量要求不超过 1 g·mm。不平衡产生的离心力随转速平方增长,会直接变成振动,缩短水泵轴承寿命。
尺寸精度
中心孔直径公差为 ±0.02 mm,端面跳动要求 0.05 mm,保证叶轮装到轴上后转动平稳。
一致性
同一件上各叶片的壁厚差不超过 0.15 mm。叶片是叶轮质量分布的主要部分,壁厚不均就是不平衡的来源。
技术难点
叶片壁厚不均造成不平衡
各叶片壁厚差超过 0.2 mm 时,动平衡检测超标。叶轮质量分布围绕旋转轴,任何周向不对称的质量差都会产生离心不平衡量,且随转速平方放大。
型芯偏移导致的周向壁厚差
同一件的叶片一侧偏厚、对侧偏薄,呈系统性偏差。型芯在高压充填下发生偏移,偏移方向固定,造成周向系统性壁厚差,单靠加工无法纠正。
我们的做法
型芯双向导向定位,控制重复定位精度(模具设计)
型芯在高压充填下会发生偏移,而且方向固定,形成一侧厚、一侧薄的系统性壁厚差,加工无法纠正。我们对型芯做双向导向定位,控制每次抽芯复位的精度;首件解剖测量每个叶片的壁厚。
浇口对称布置,避免单侧冲击型芯(模具设计)
金属液从一侧冲向型芯,会把型芯推向另一侧。我们把浇口对称布置,让型芯两侧受力平衡;模流分析型芯受力,并比对试模件的叶片壁厚。
按客户要求做动平衡检测(成品检验)
本项目按客户要求对叶轮做动平衡检测,超标件不放行;不平衡量数据留档并跟踪趋势,发现型芯偏移的苗头时及时调整模具。
结果(稳定量产状态)
进入稳定量产后,残余不平衡量不超过 1 g·mm,叶片壁厚差不超过 0.15 mm,动平衡一次通过率在 98% 以上。
本案例常见问题
压铸叶轮需要去重平衡吗?+
小型水泵叶轮通常不需要。只要型芯定位稳定、浇口对称,铸态不平衡量就能控制在 1 g·mm 以内,满足常规转速要求。需要去重的情况多见于两类:转速很高的叶轮,或型芯偏移已经形成系统性壁厚差的件——后者应该从模具端解决,靠去重补救既增加工序又掩盖了真正的问题。
叶轮壁厚差怎么测?+
量产中用超声波测厚仪在固定点位抽测,效率高但只能测到可达点;首件与工艺变更时做解剖,沿周向等分切开测每个叶片,这是唯一能看到系统性偏差方向的方法。我们的做法是首件必解剖、量产按频次超声抽测,并把数据按周向位置记录,一旦出现固定方向的偏差就知道是型芯偏移而不是随机波动。