案例研究 · 零件类型
旋转与传动件压铸:同心度、跳动与平衡
离合器外毂、离合器压盘、水泵叶轮这类零件转速高、受冲击,同心度、端面跳动和不平衡量会直接变成振动、磨损和换挡手感。下面是这类零件的共同难点、我们的做法,以及全部量产案例。
这类零件难在哪里
齿槽、散热筋和叶片都是细长或薄壁特征:热量集中在型芯上,容易粘模、拉伤,薄处还容易充不满。齿部型芯在反复热循环中磨损变形,会让同一副模具不同批次的尺寸慢慢漂移;叶片壁厚不均,则直接带来不平衡。
我们怎么做
我们加强齿部型芯的冷却,并按模次定检、定期更换型芯;散热筋和叶片按充型顺序设计浇排;中心孔与端面在 CNC 上一次装夹加工。平衡要求按产品性能确定,可以做动平衡检测与去重。在已发布的案例中,离合器外毂齿槽宽度稳定在 ±0.05 mm,压盘端面跳动 0.05 mm 以内,叶轮残余不平衡量不超过 1 g·mm。
旋转与传动件 · 量产案例3
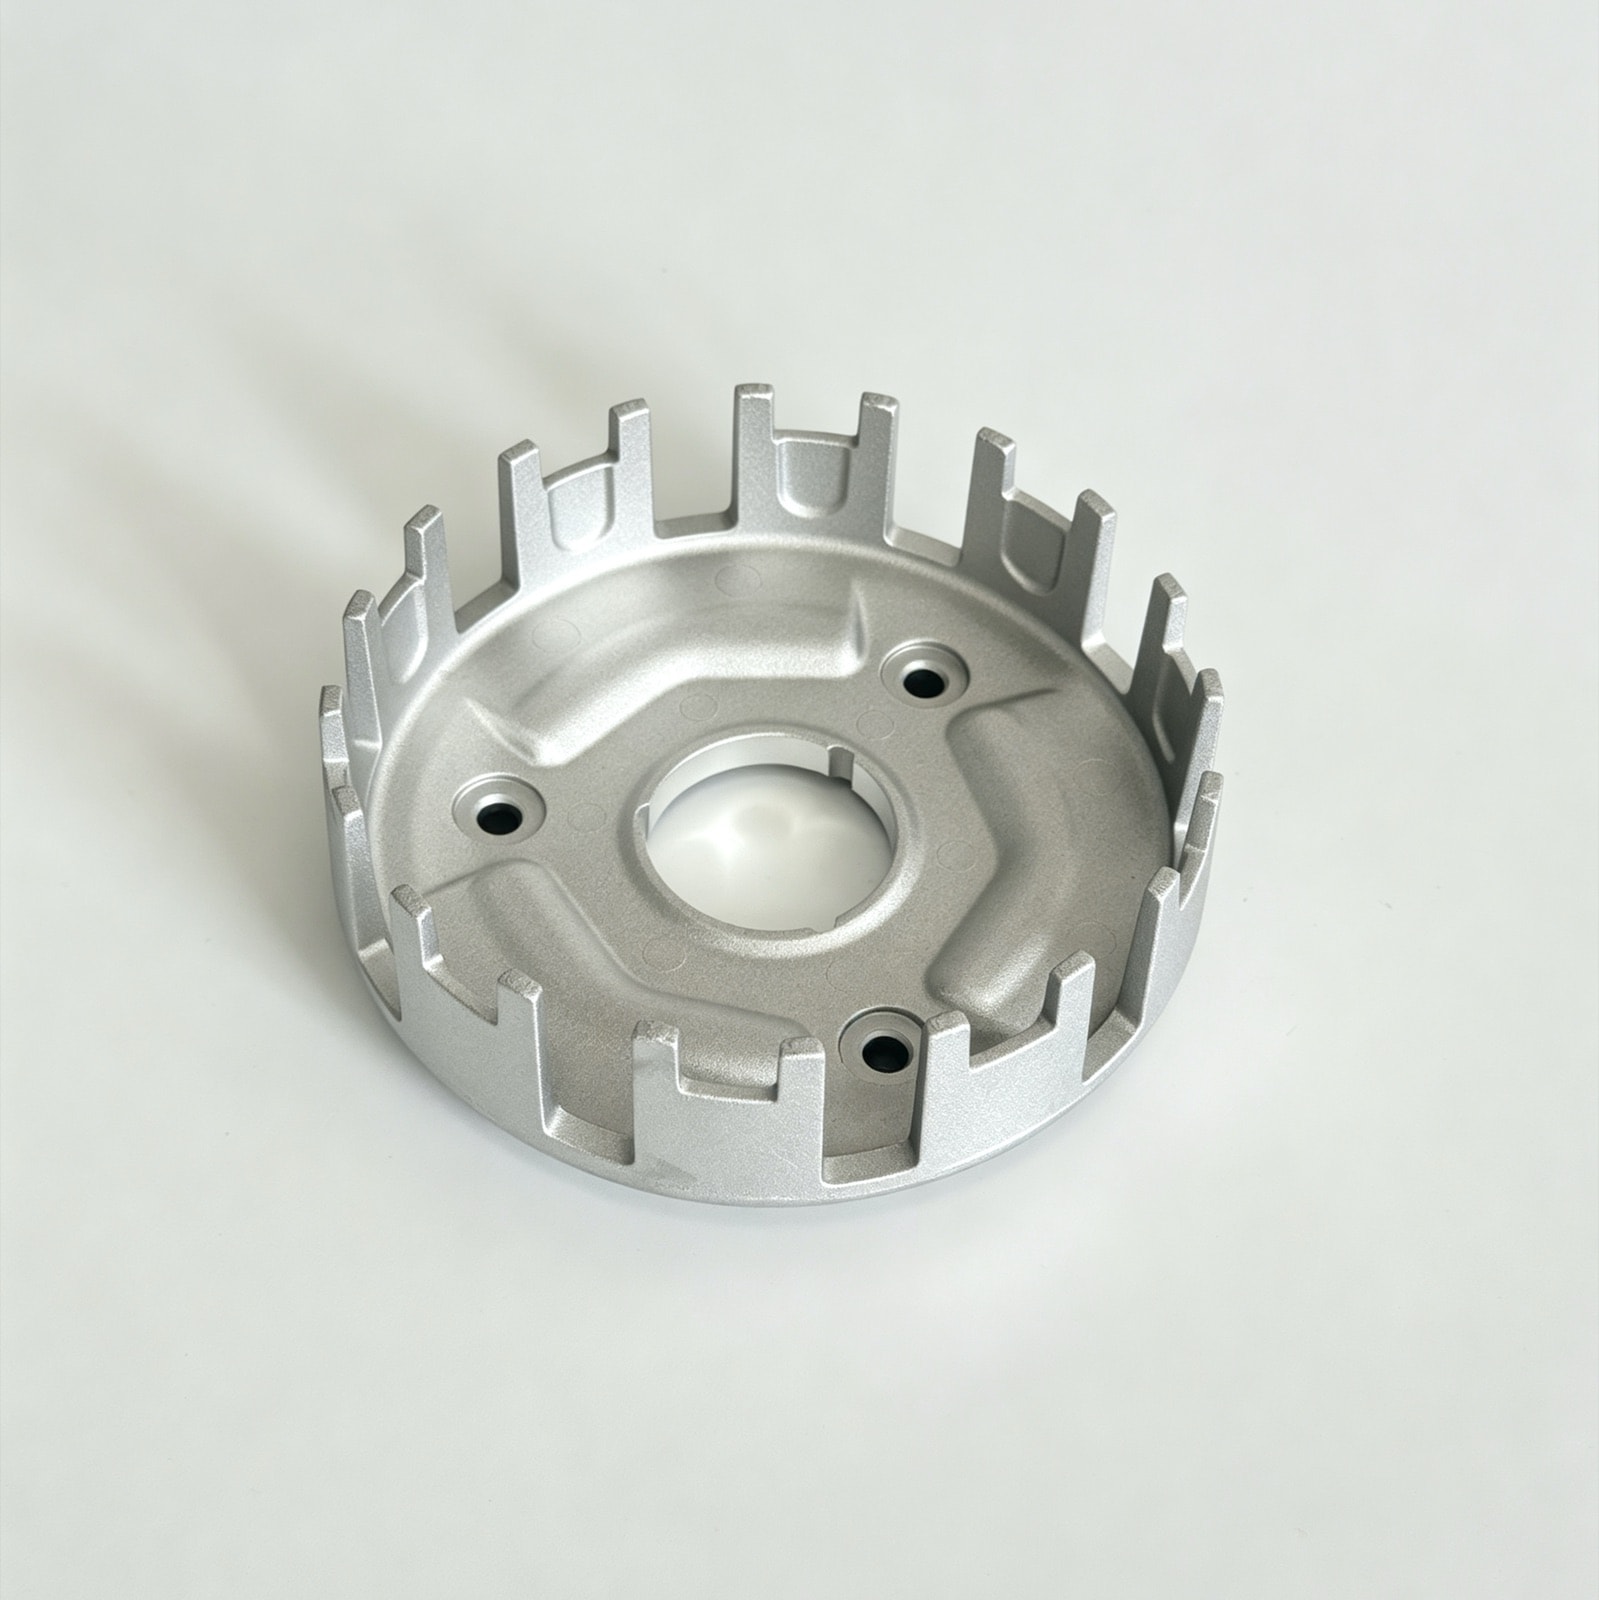
摩托车离合器外毂
齿槽侧面承受每一次换挡冲击,批次间齿槽宽度曾相差 0.08 mm 以上,导致摩擦片时松时紧。我们对齿部型芯加强冷却、按模次定期更换,并用通止规全检齿槽宽度,量产后稳定在 ±0.05 mm,装配卡滞投诉归零。
ADC12 (JIS H5302) · 约 330 g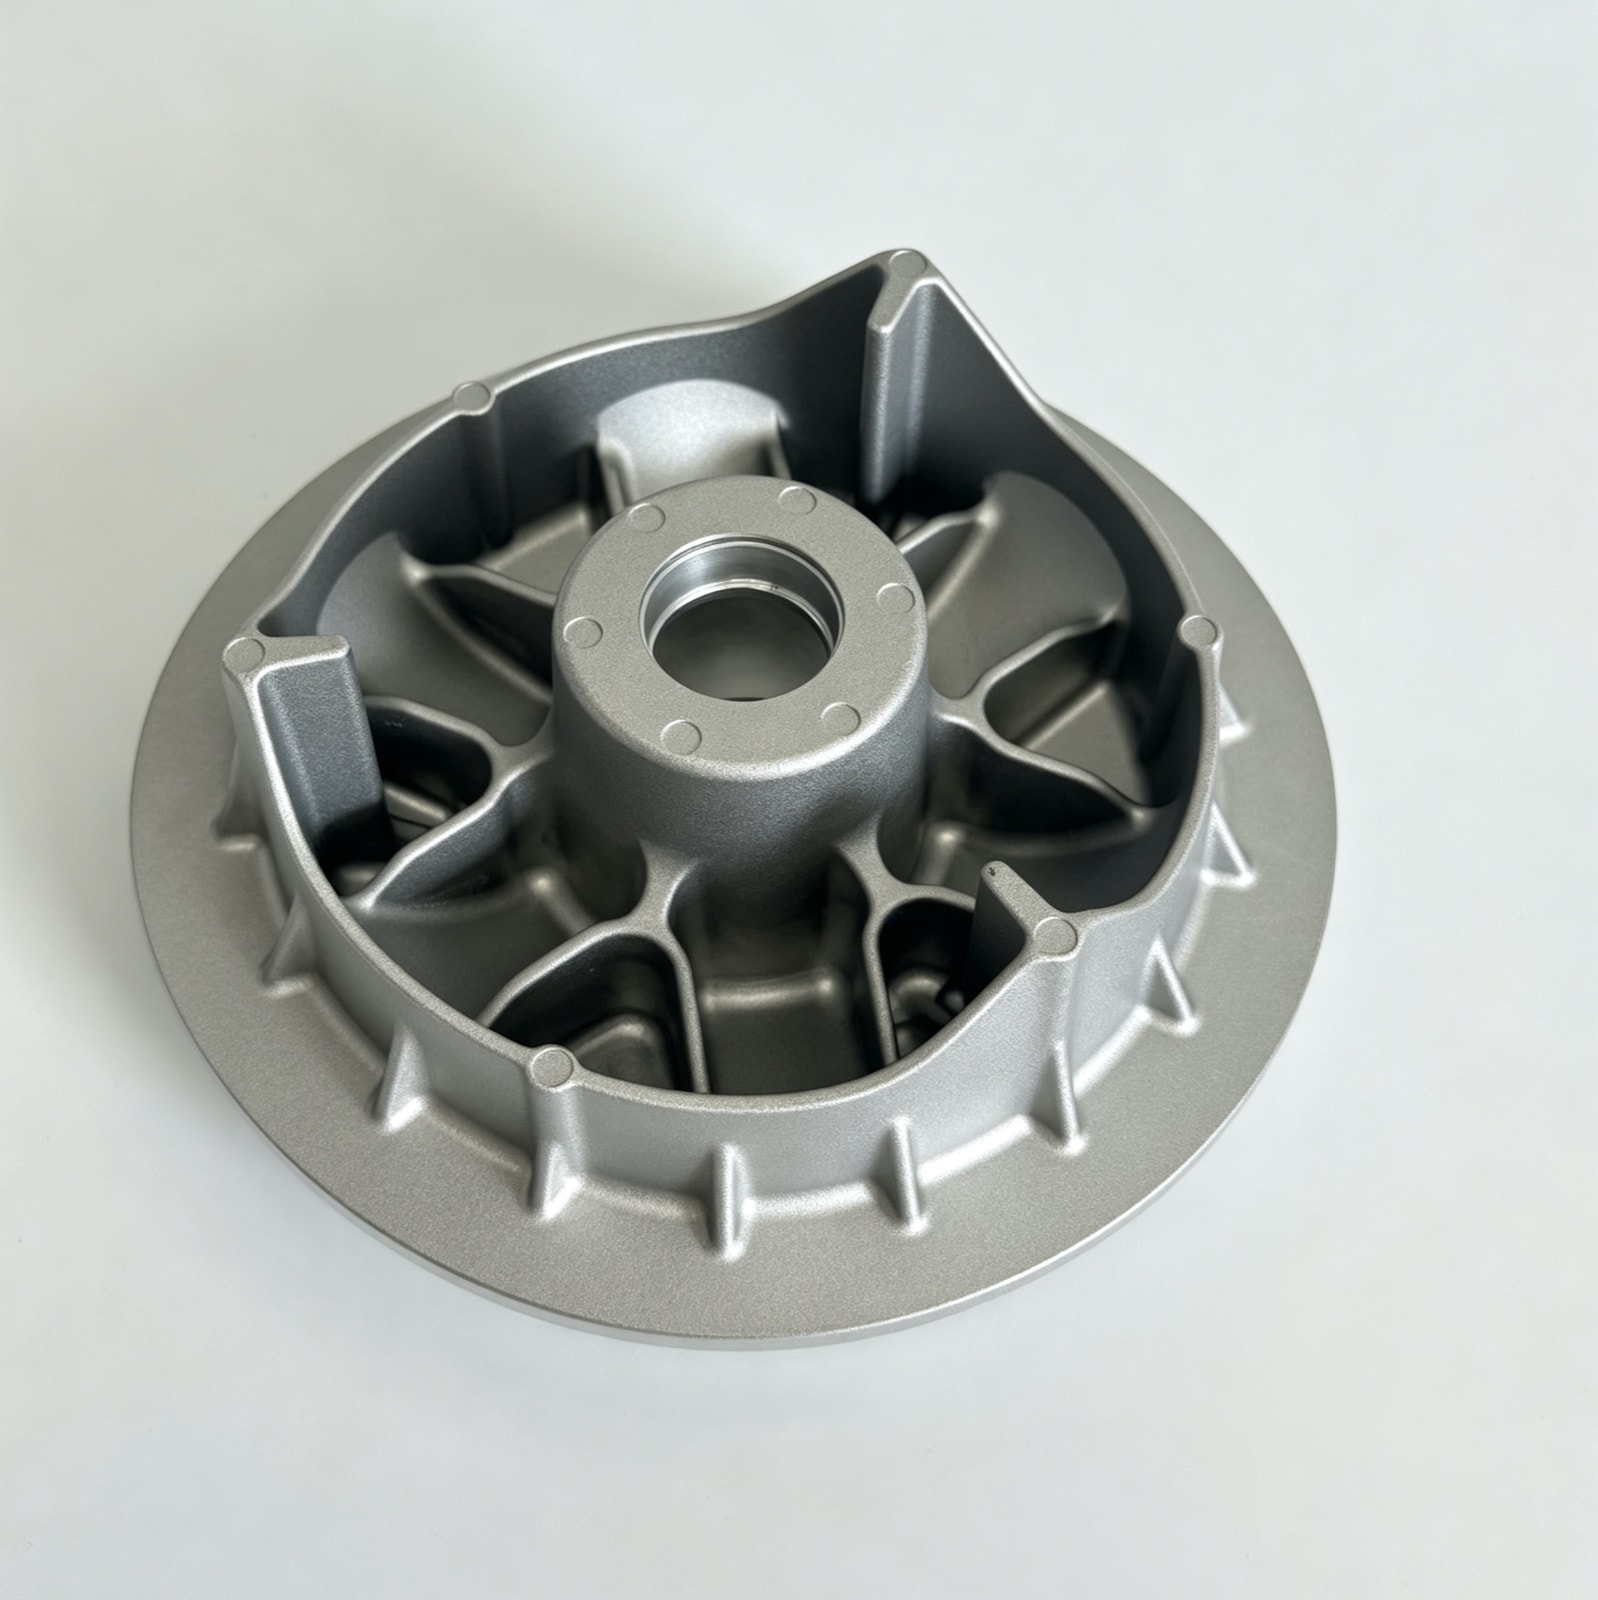
摩托车离合器压盘
压盘上的散热筋要薄、要密才有效,但 2 mm 薄筋的末端最容易充不满,筋部散热不均还会让端面翘曲。我们提高筋部模温、在末端增设排气与溢流、控制流长比,筋部充型合格率稳定在 99% 以上,端面跳动 0.05 mm 以内。
ADC12 (JIS H5302) · 约 260 g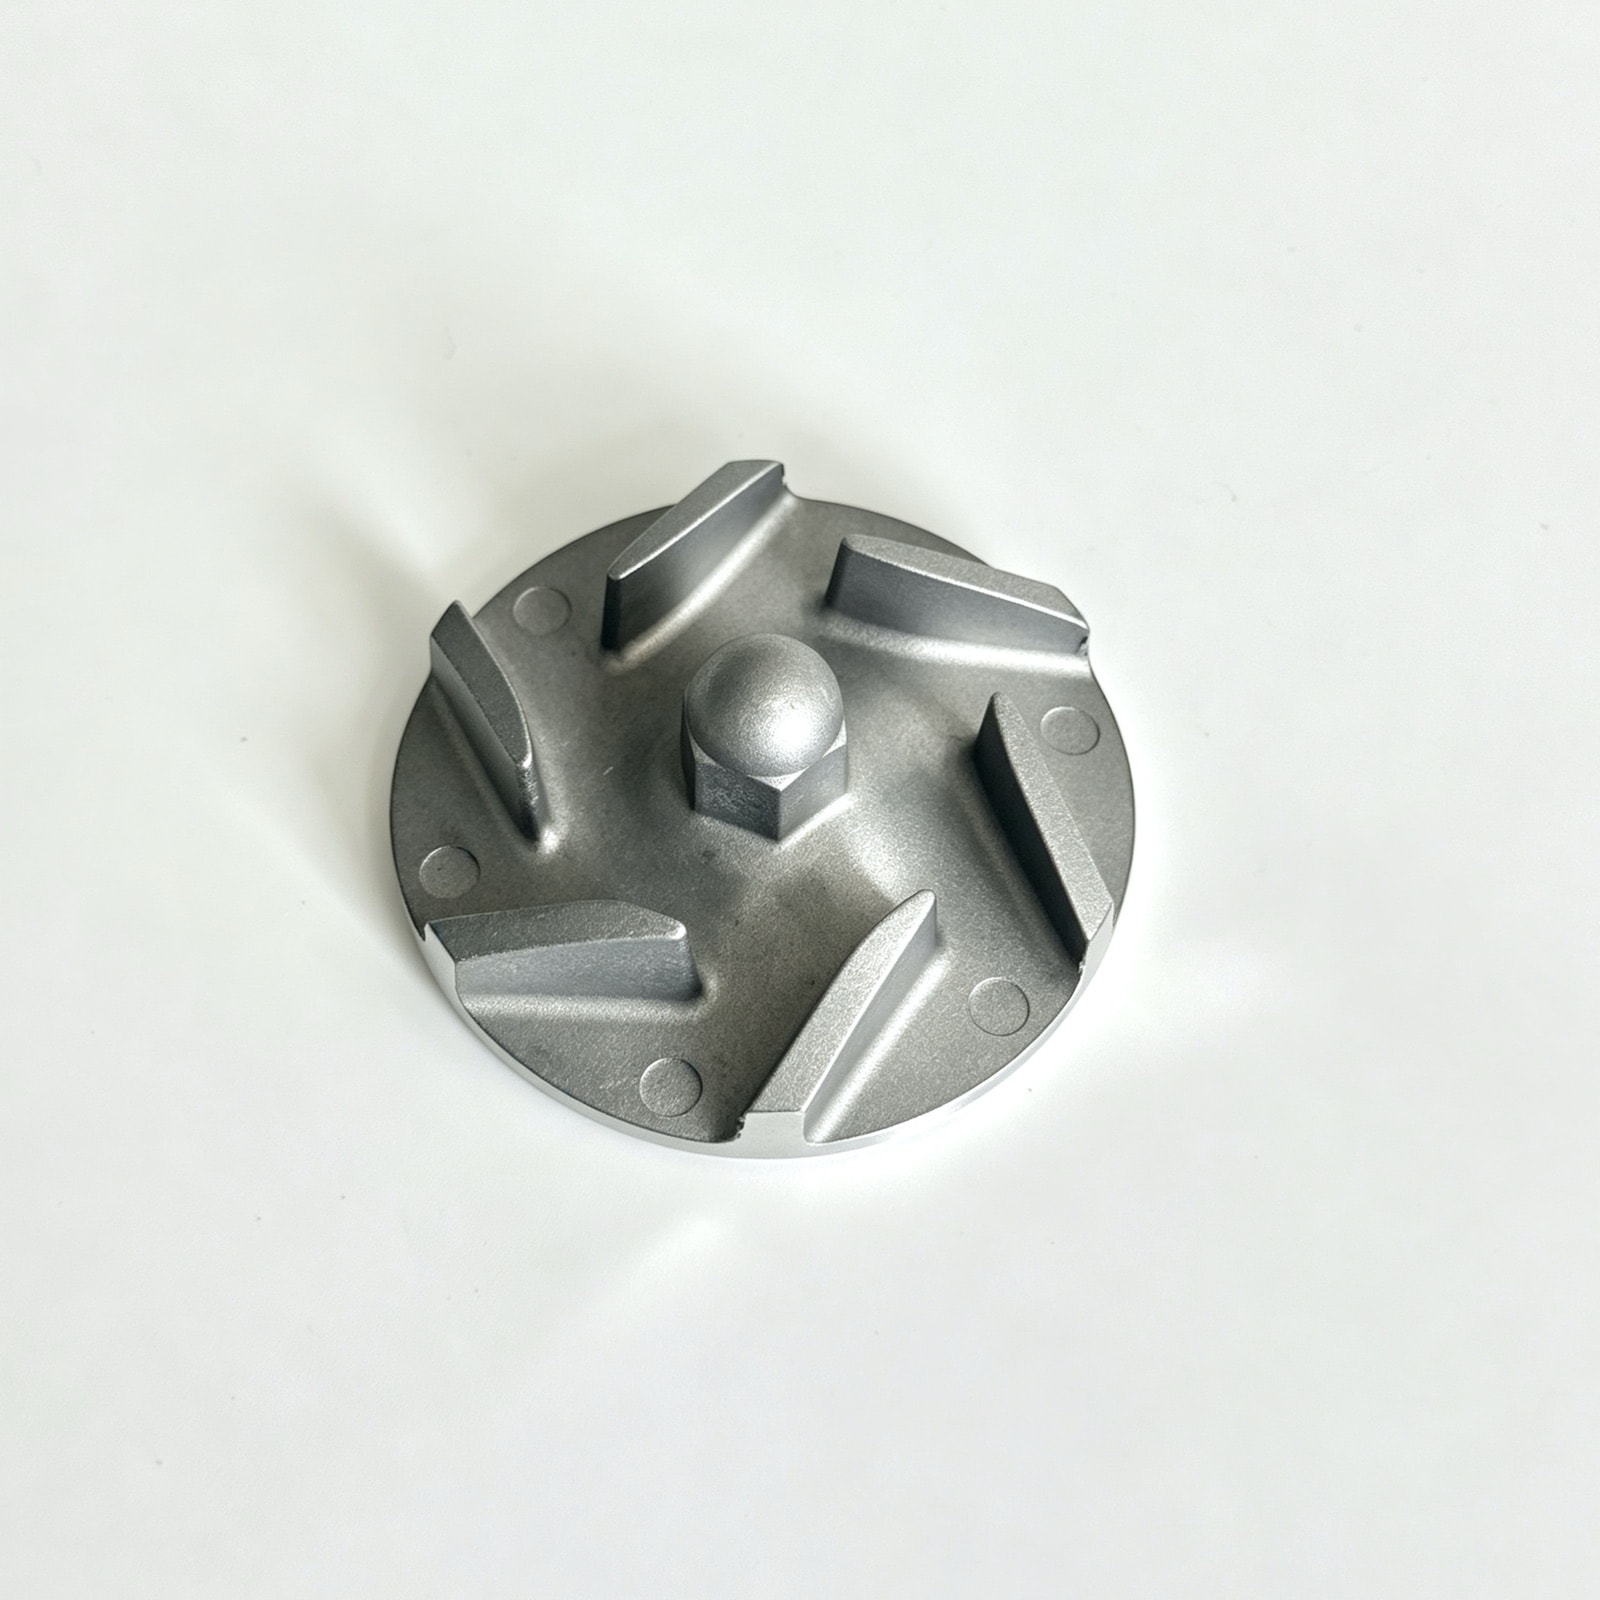
发动机水泵叶轮
叶轮是旋转件,不平衡量会直接变成振动和轴承磨损。型芯在高压充填下向固定方向偏移,让叶片一侧偏厚、一侧偏薄。我们对型芯双向导向定位、浇口对称布置,叶片壁厚差控制在 0.15 mm 以内,残余不平衡量不超过 1 g·mm。
ADC12 (JIS H5302) · 约 85 g常见问题
旋转件一定要做动平衡吗?+
看转速和产品要求。低速叶轮行业里多为抽检;高转速或对振动敏感的零件,可以按您的要求做动平衡检测与去重。
离合器齿槽可以直接压铸成型吗?+
可以。只要型芯冷却与保养做到位,压铸齿槽可以稳定做到 ±0.05 mm,满足摩擦片配合;只有中心孔、端面这类配合面才需要 CNC 加工。