业务能力 · 铝合金压铸 · 03
铝合金压铸
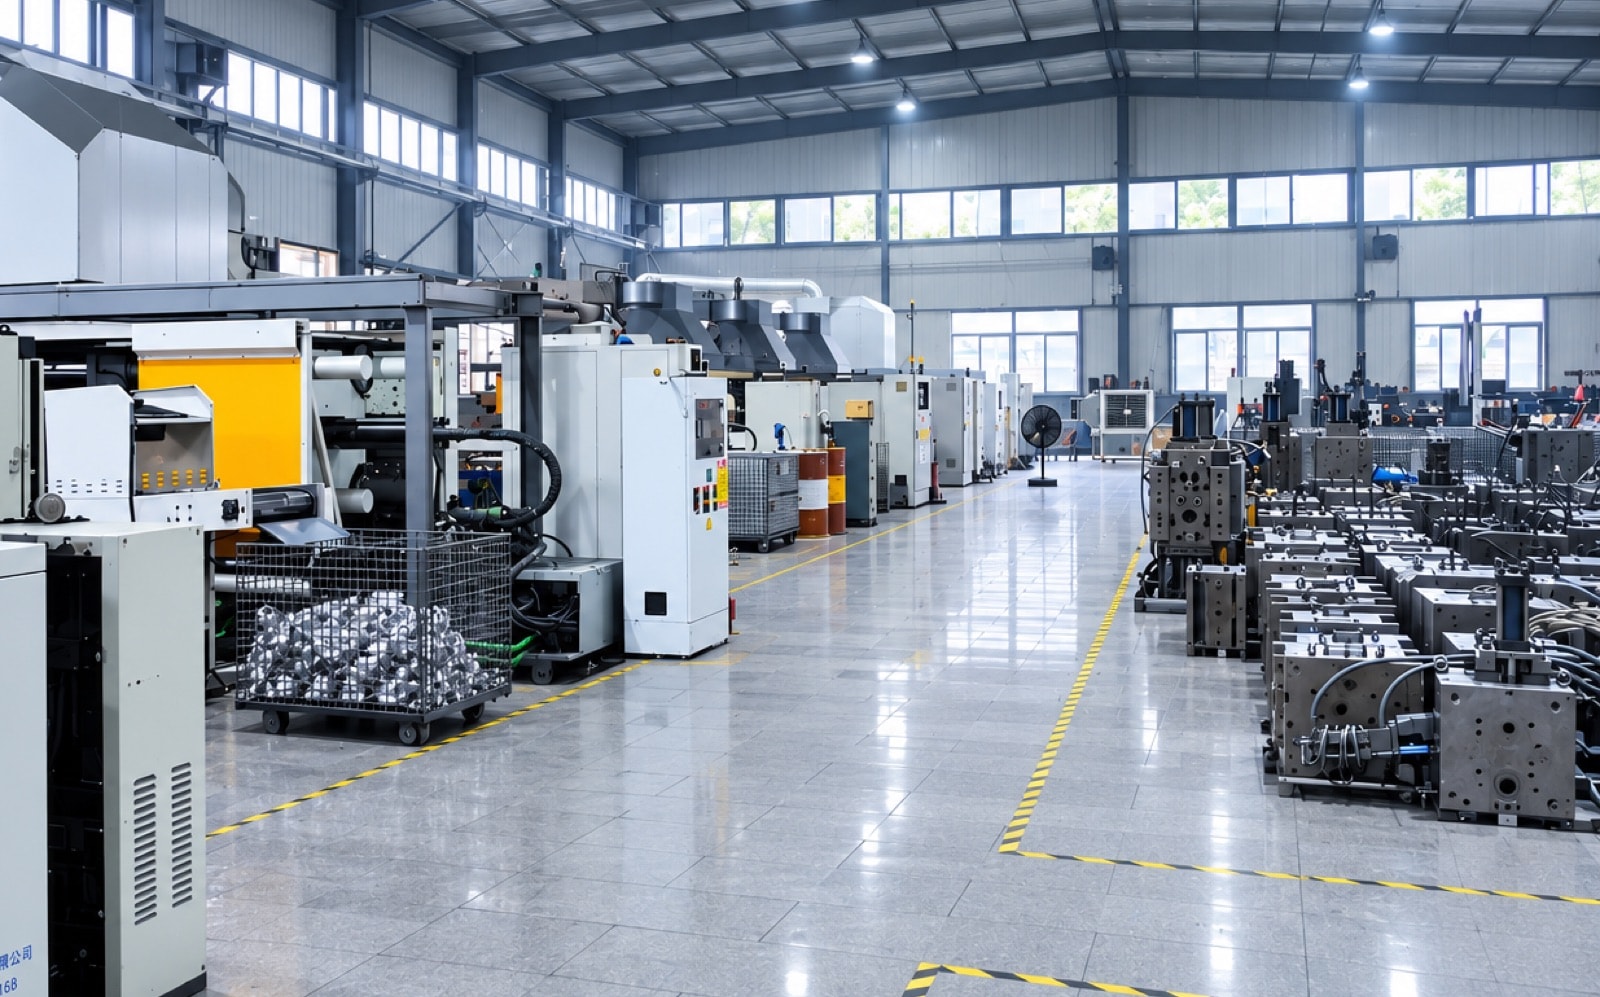
我们用 10 台 160–800 T 压铸机生产铝合金件,单件 20 g–5.5 kg,常规量产壁厚 1.0–3.5 mm;气密件厚大部位局部挤压补缩,按您的标准 100% 气密测试。模具、CNC 精加工、表面处理与检测在同一工厂完成。
能力综述
我们做的铝合金件
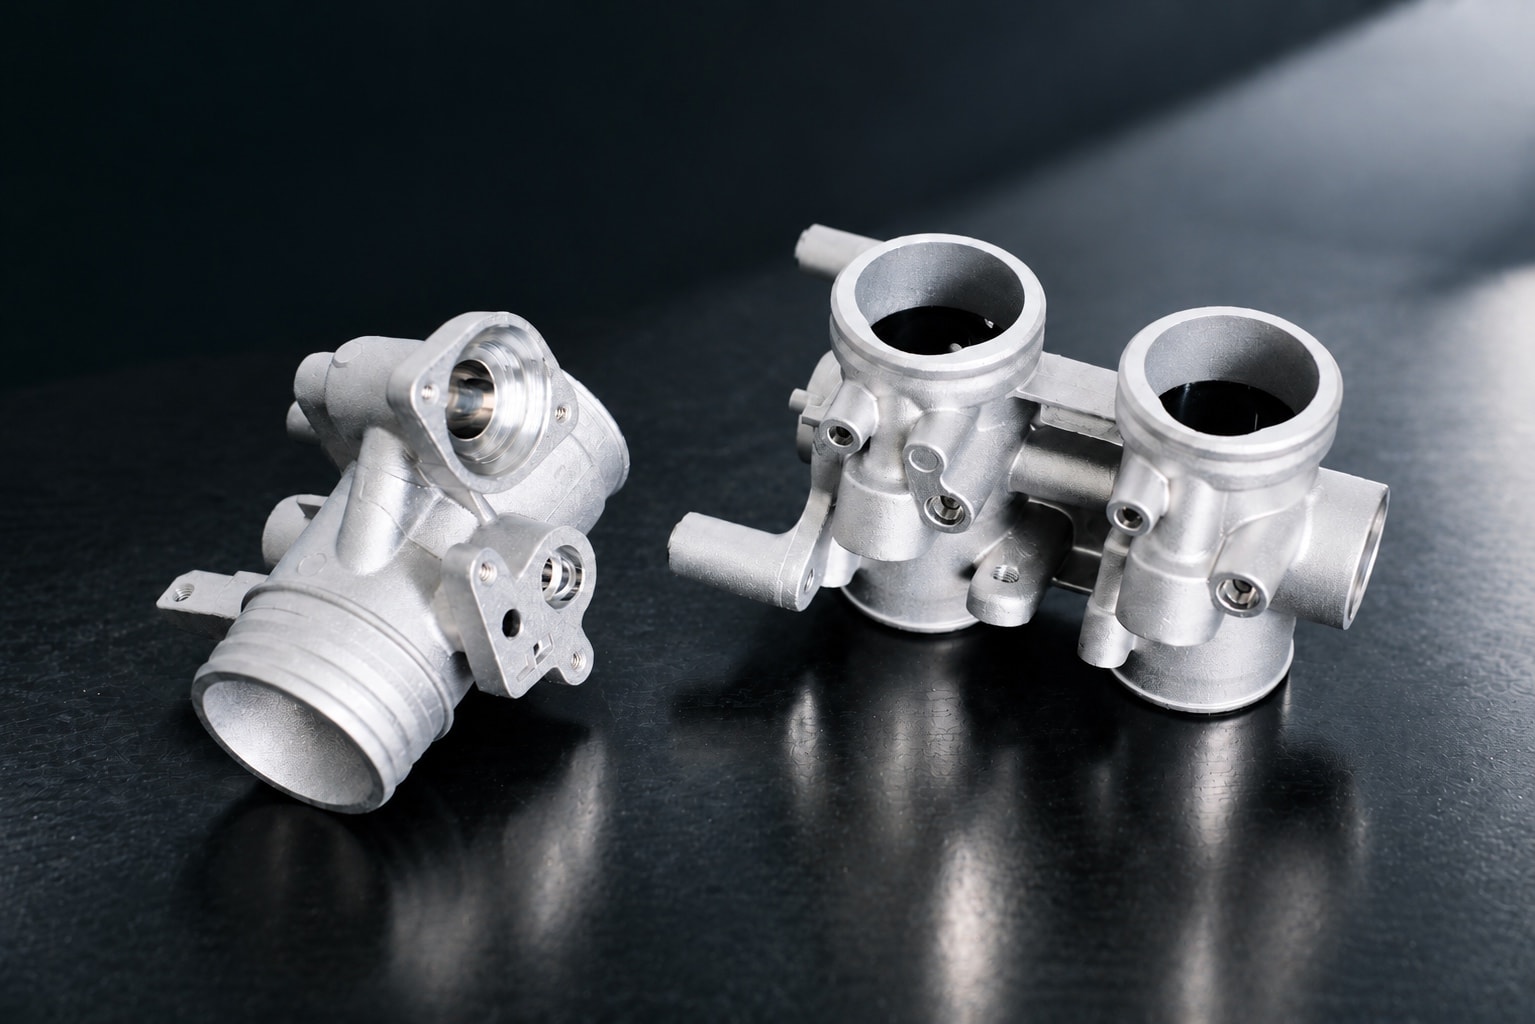
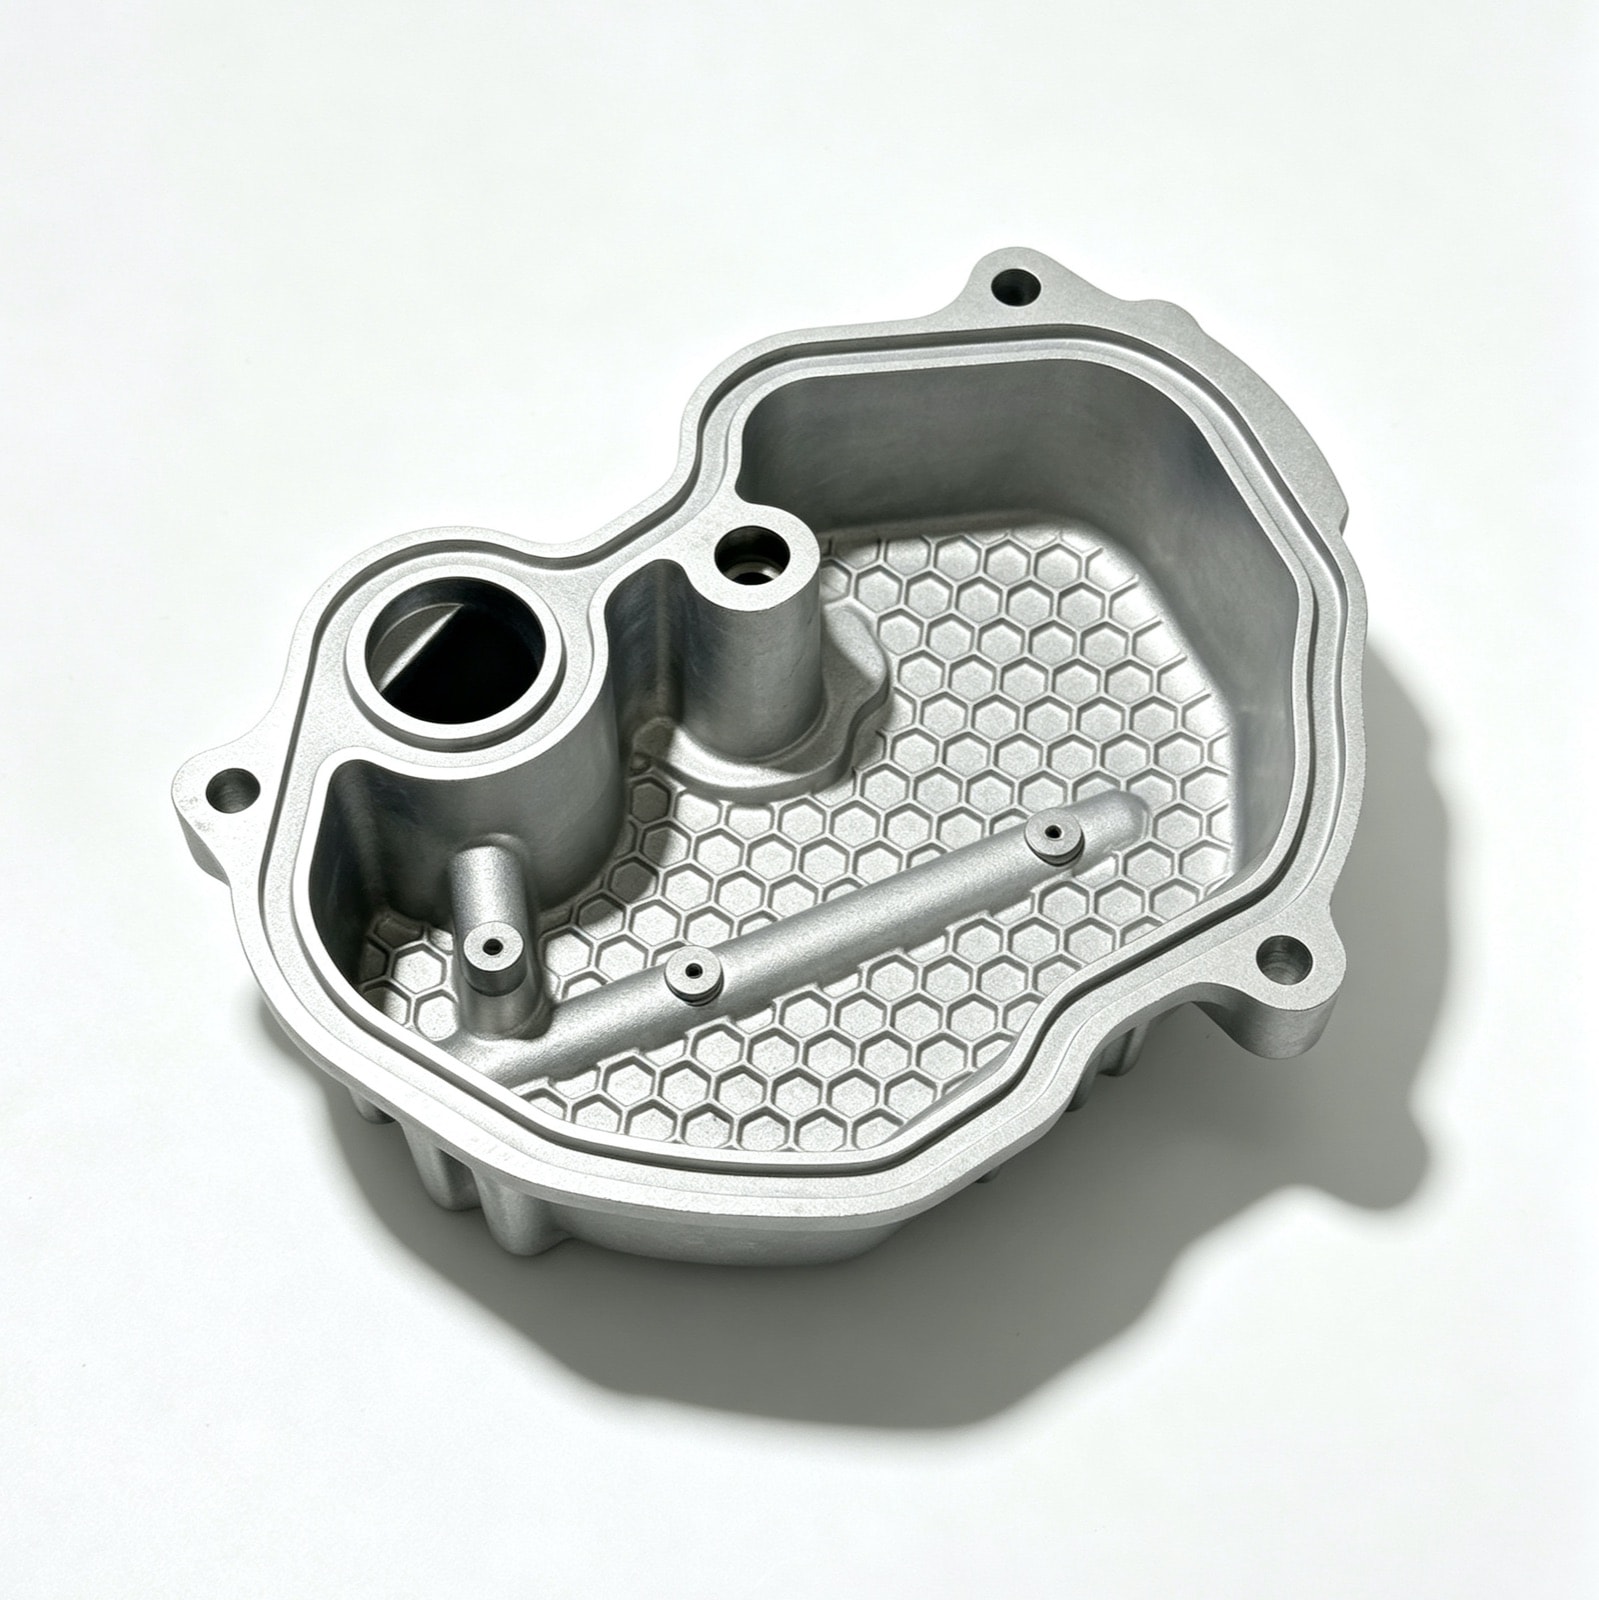
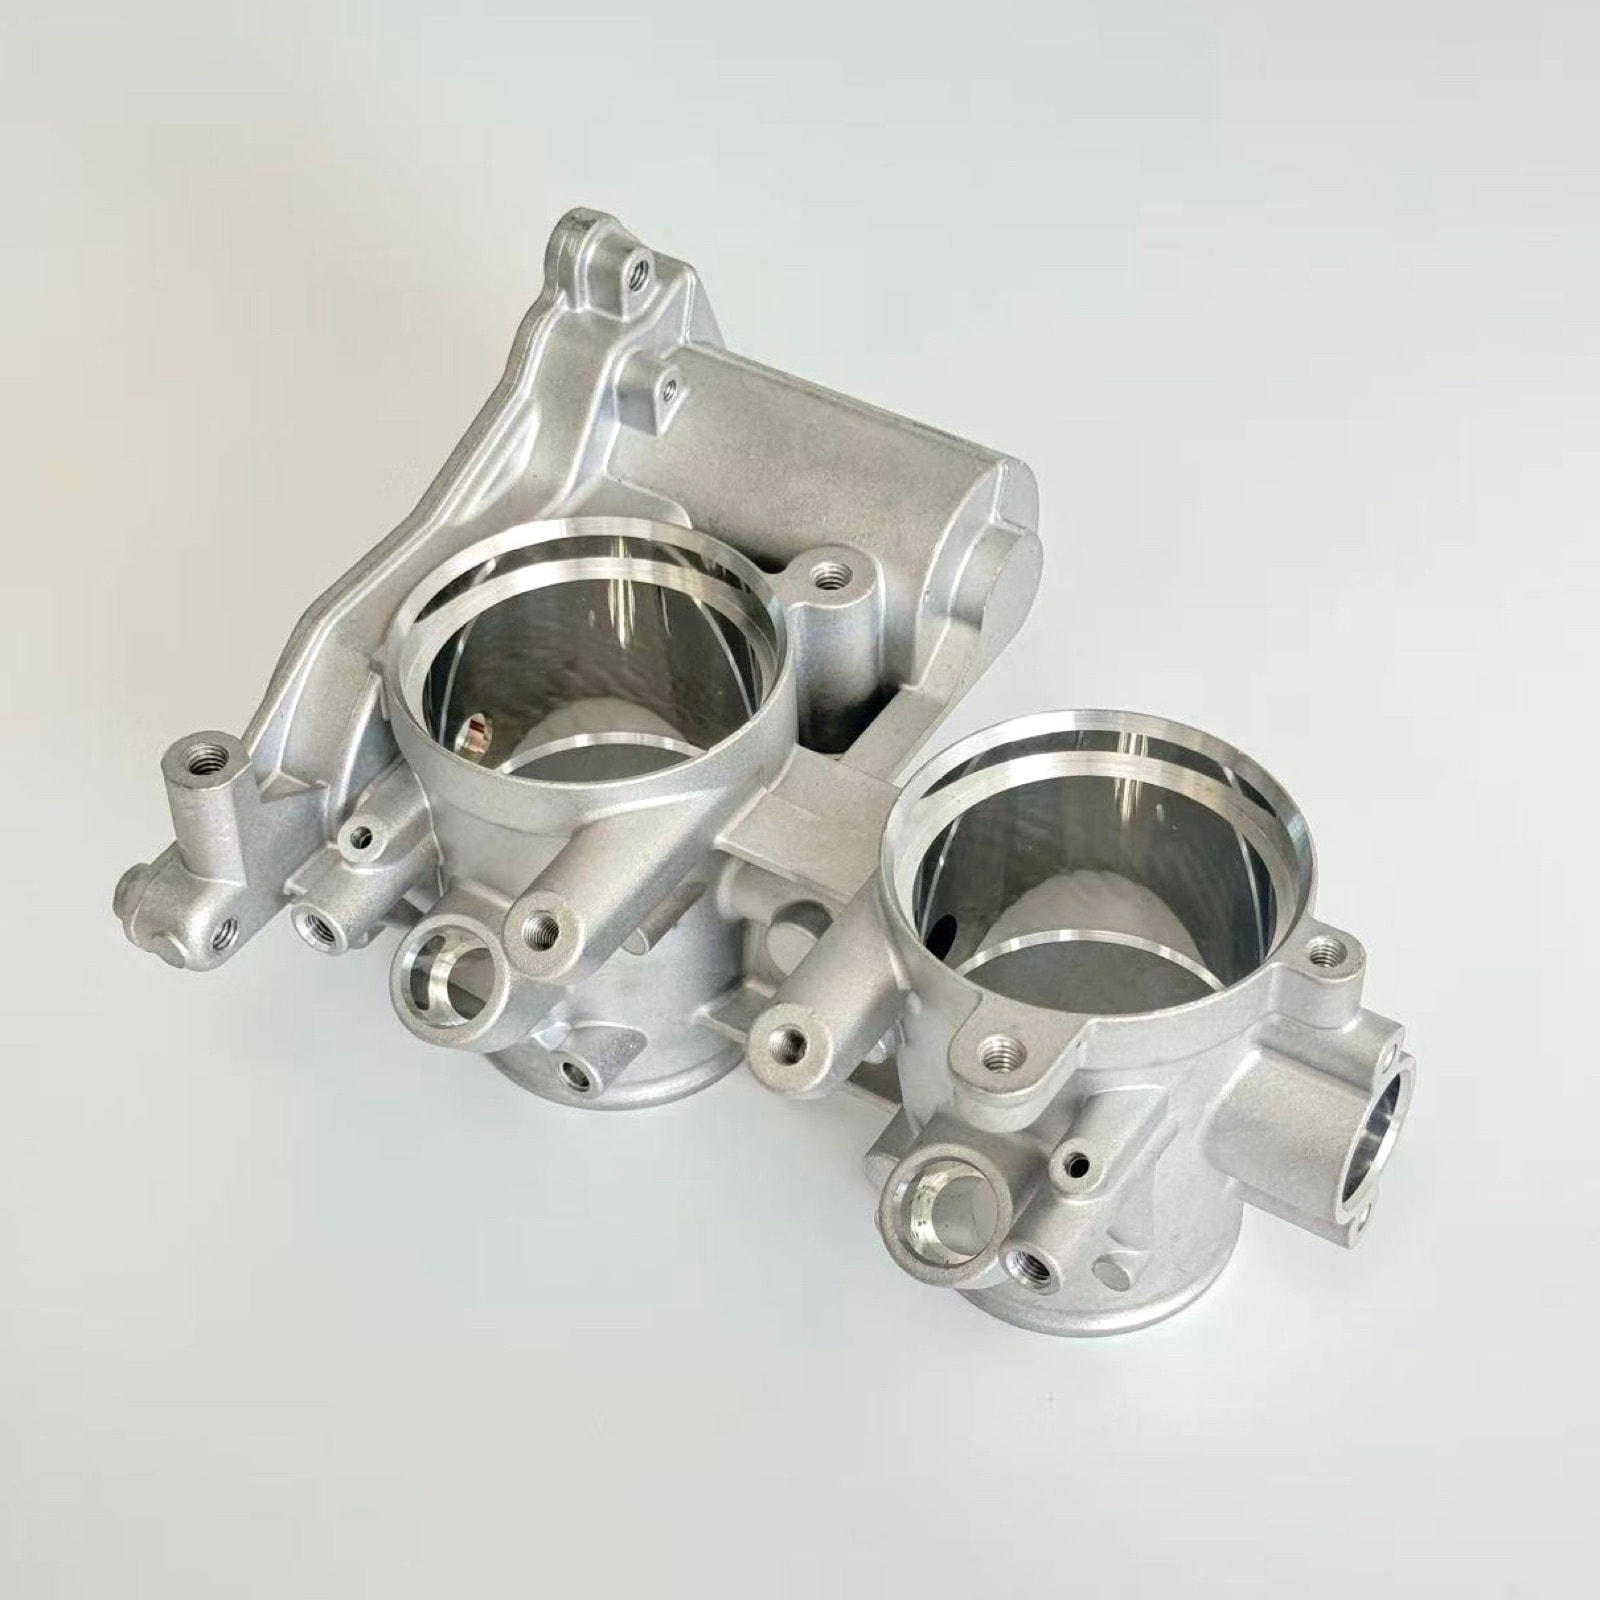
我们可以为您生产结构件、气密壳体(泵体、阀体等)、带复杂内部流道的零件与散热壳体等铝合金零件,常用牌号 ADC12、A380、A360 与 AlSi9Cu3,单件 20 g–5.5 kg。
压铸机 10 台,锁模力 160–800 T,800 T 机台可做投影面积约 950 cm² 的零件。模具设计制造、CNC 精加工、表面处理与检测都在厂内衔接,一张订单可以同时包含铝件和锌件。
能力一览
- 单件重量
- 20 g – 5.5 kg
- 最大投影面积
- 800 T 机台,含浇排系统
- 约 950 cm²
- 常规量产壁厚
- 局部可更薄,需根据零件实际情况评估
- 1.0–3.5 mm
- 铸态线性公差(首 25 mm)
- 一般铸态 DCTG 5–6;更高精度由厂内 CNC 完成
- ±0.1 mm
- 气密测试压力
- 按您的标准,100% 全检
- ≤ 0.6 MPa
- 常用牌号
- ADC12、A380、A360、AlSi9Cu3;需阳极氧化的外观件建议 A360
- 4 个牌号
气密件:从设计到 100% 试压
气密标准按您的要求与零件结构设定。以 0.25 MPa 保压 30 秒为例,泄漏率通常控制在 0.5% 以内,配合浇排优化与局部挤压,最高可做到 0.3% 以下。
- 01
DFM 与模流分析
定位卷气与热节风险区,调整浇排系统。
- 02
模具
在热节附近增设溢流槽与排气道,建立补缩通道。
- 03
压铸
按模流分析结果优化浇排与排气;厚大部位用增压销局部挤压。
- 04
检测
X 射线抽检,成品 100% 气密试压;微渗漏件按事先约定做真空浸渗并 100% 复检。
从毛坯到成品:同一工厂完成
铝合金产品的模具开发、压铸成型、精密加工、表面处理与品质检测均可在自有厂区内连贯完成,形成闭环制造。您亦可根据实际需求,将上述环节中的任意一段单独委托我方承接。
质量与检测
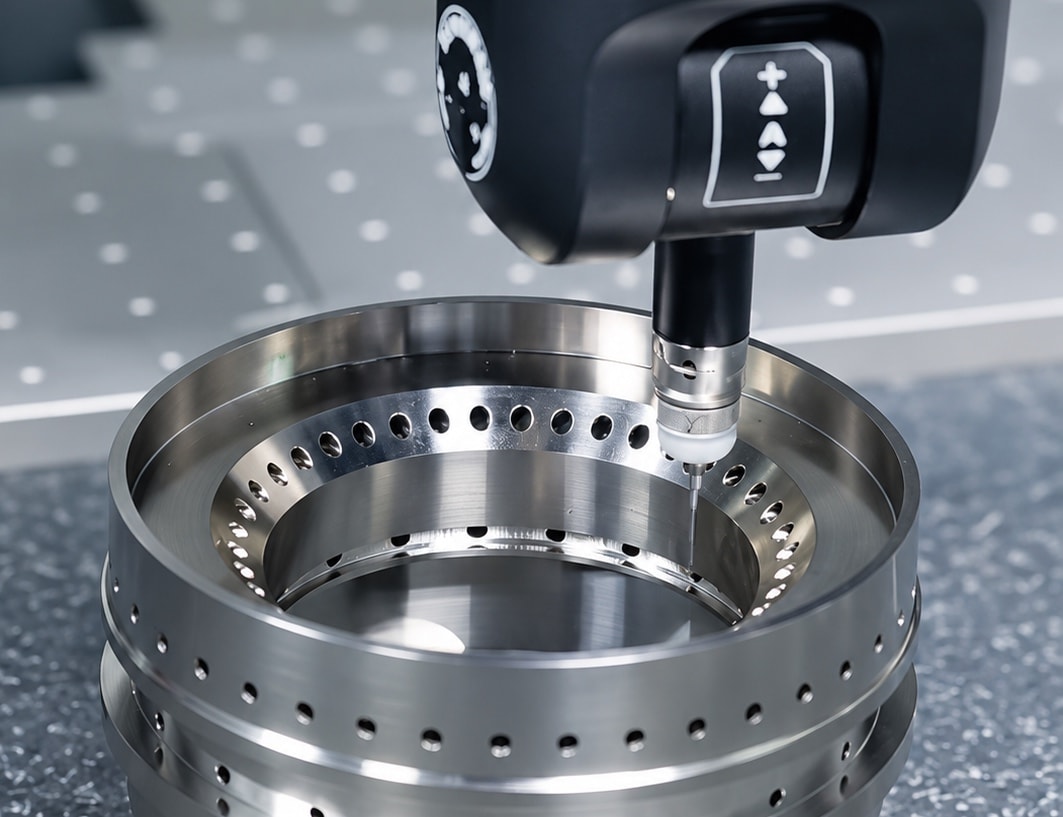
我们严格执行 ISO 9001:2015 质量管理体系,具体检测项目与报告形式可按您的要求确定。
- 1
尺寸检测三坐标测量,尺寸全检或抽检,可出具尺寸检验报告与首件报告。
- 2
内部质量X 射线检查内部气孔与缩松。
- 3
气密与流量气密与流量综合测试台,气密件 100% 全检。
- 4
材料与报告材料成分分析,可出具材质证明;按需提供 CPK 数据与 8D 报告。
交期
交期与起订量
- 01DFM 评审3–5天
- 02模具制造30–45天查看详情 →
- 03T1 试模3–5天
- 04量产(每批)25–35天
以上周期均为预估,实际与零件结构和复杂程度有关。模具制造常规 30–45 天,复杂模具时间更长;样件测试时间取决于由我们检测还是您自行测试;部分模具需做表面处理,量产前约需另加 10 天。样件确认后可安排小批试产;进入量产后,每批交付周期约 25–35 天,视每批数量而定。量产订单 500 件起订,样件制作与试产阶段不设起订量门槛。
相关案例
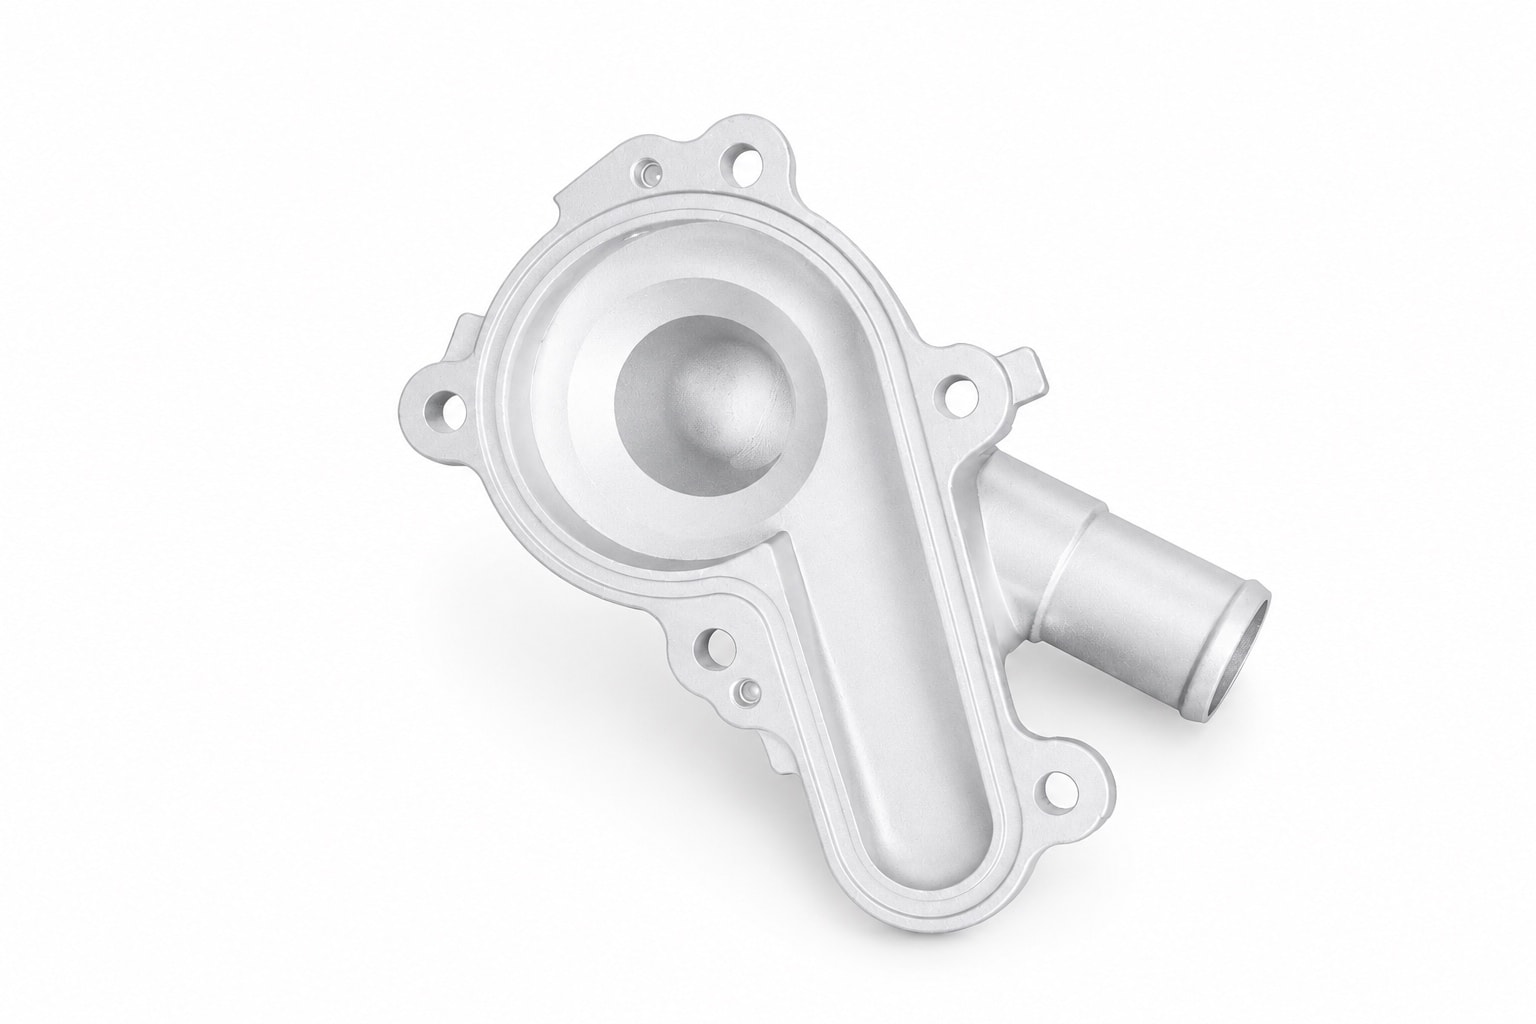
用到这项能力的零件案例
FAQ
常见问题
你们能做多大、多重的铝合金件?+
单件 20 g–5.5 kg;800 T 机台对应的最大投影面积约 950 cm²(含浇排系统)。薄壁件需要更高的压射比压,同样投影面积可能要用更大的机台。报价时我们按图纸核算所需吨位,在线成本测算工具也会给出推荐机台吨位。
铝合金件最薄能做多少?+
常规量产壁厚 1.0–3.5 mm。能做多薄与零件设计直接相关——零件尺寸、结构、流动长度和浇口位置都会影响,我们在 DFM 阶段按您的图纸评估。
气密件的泄漏率能控制到多少?+
气密标准按您的要求设定,而且和零件结构强相关——厚薄悬殊、内部流道复杂的零件天然更难。以 0.25 MPa 保压 30 秒为例,工艺稳定后泄漏率通常在 0.5% 以内,配合浇排优化与局部挤压,最高可做到 0.3% 以下。我们在 DFM 阶段用模流分析评估风险,把预期泄漏率与是否需要浸渗一并告诉您。
铸件公差能做到多少?哪些尺寸交给 CNC?+
铸态线性公差约 ±0.1 mm(首 25 mm,GB/T 6414 DCTG 5–6),平面度 0.15–0.3 mm。±0.02 mm 以内的配合尺寸、0.05 mm 以内的平面度与孔系同轴度由厂内 CNC 保证,铸件留 0.1–0.3 mm 余量。我们在 DFM 阶段明确区分「铸造保证项」与「机加工保证项」,请您确认。
铝合金件的起订量和模具费怎么算?+
量产 500 件起,样件与试产不设起订量。模具费由模架、钢料、加工、机构与试模构成,并且可以与订单量联动:有稳定批量时可以分摊到件价、减免或按里程碑返还。具体报价请上传图纸,我们会把模具方案与单件价一并给出。