案例研究 · 摩托车与两轮车
摩托车气缸头罩压铸:蜂窝加强筋交点 X 射线缩松合格率 99% 以上
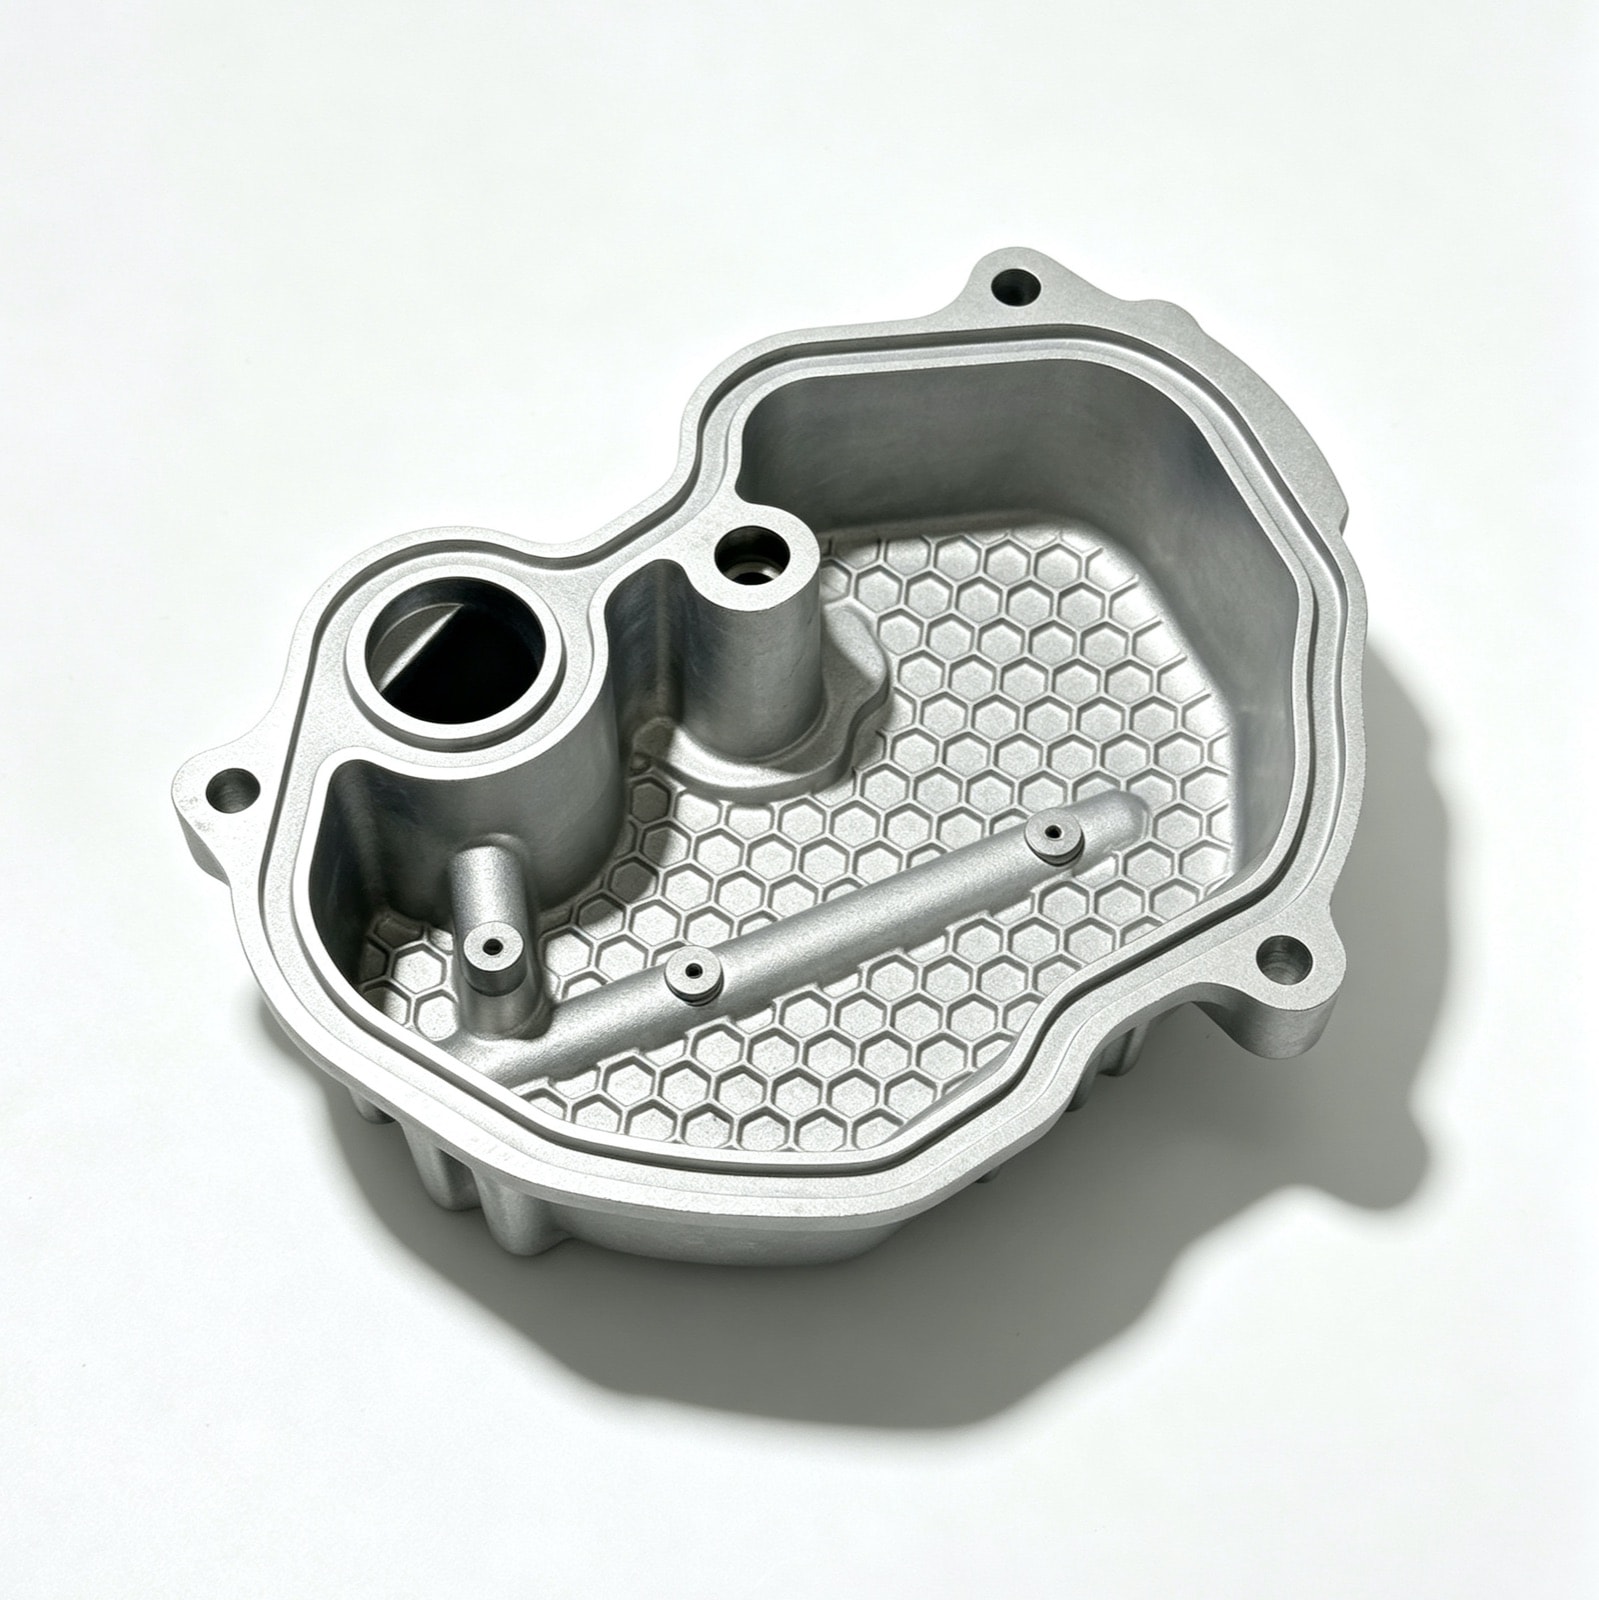
内腔蜂窝加强筋能减重并抑制振动噪声,但多条筋的交点是最后凝固的热节,容易缩松;筋过厚还会在外表面拉出缩水印。我们把筋厚控制在壁厚的 0.6 倍左右、交点减薄并加圆角,热节处加溢流与排气,X 射线缩松合格率稳定在 99% 以上。
零件参数
| 零件名称 | 摩托车气缸头罩 |
|---|---|
| 零件类型 | 盖体与结构件 |
| 应用产品 | 摩托车发动机气缸头 |
| 客户类型 | 国内摩托车主机厂 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 180 × 150 × 60 mm |
| 单件重量 | 约 460 g |
| 壁厚范围 | 2.5 – 4.0 mm(筋 2.0 mm) |
| 关键要求 | 结合面平面度、凸轮轴孔位置度、油道气密 |
| 后加工 | 结合面铣削、凸轮轴孔镗削、螺纹加工 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2022 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
结合面平面度要求 0.06 mm,凸轮轴孔位置度要求 φ0.1 mm;轴孔位置决定凸轮轴能否顺畅转动。
内部质量
加强筋交点和厚大部位不允许出现集中缩松,按 ASTM E505 2 级做 X 射线抽检。
密封性
油道做气密测试,0.05 MPa 保压 20 s 不允许泄漏。
技术难点
加强筋交点的缩松
X 射线检查在蜂窝筋的交汇点发现集中缩松。多条筋交汇处等效壁厚远大于周边,成为最后凝固的热节;若无补缩通道,收缩将在此形成疏松。
筋过厚在外表面形成缩水
筋对应的外表面出现凹陷,喷砂后仍可见。筋厚超过壁厚的 60–70% 时,筋根热量集中,冷却收缩把相邻壁面拉凹。
我们的做法
筋厚控制在壁厚的 0.6 倍左右,交点减薄并加圆角(DFM 评审)
筋厚超过壁厚的 60–70% 时,筋根热量集中,既会在交点形成缩松,也会把外表面拉出缩水印。我们在 DFM 阶段和客户一起把筋厚调到壁厚的 0.6 倍左右,交点减薄并做圆角过渡;模流分析确认热节分布,X 射线抽检交点。
热节附近增设溢流槽与排气(模具设计)
筋交点是最后凝固的位置,需要补缩通道和排气。我们在热节附近增设溢流槽与排气,并通过试模件解剖和 X 射线确认效果。
内腔分区冷却,控制筋部与壁面温差(模具设计 + 量产)
筋部和壁面的冷却速度差越大,外表面越容易被拉出缩水印。我们对内腔型芯分区冷却,量产中模温在线监控,外表面在首件时确认。
结果(稳定量产状态)
进入稳定量产后,X 射线抽检的缩松合格率在 99% 以上,外表面缩水不良低于 0.5%,油道气密试压一次通过率在 98% 以上。
本案例常见问题
压铸件的加强筋应该做多厚?+
经验值是筋厚取相邻壁厚的 0.5–0.7 倍,高宽比控制在 3:1 以内,筋根圆角不小于 0.5 mm。筋太薄充不满、太厚则在外表面形成缩水并在筋根形成热节。多筋交汇处要主动减薄或做空心处理,否则等效壁厚会远超周边,成为缩松的固定发生点。
蜂窝结构对散热和噪声有帮助吗?+
有,但作用不同。蜂窝筋主要提升壁板刚度,把薄壁的一阶固有频率推高,从而降低发动机激励下的辐射噪声;散热上增加的表面积有限,气缸头罩本身也不是主要散热面。所以做蜂窝筋时优先按刚度与工艺性取值,散热收益当作附带。