案例研究 · 零件类型
盖体与结构件压铸:大平面平面度、防渗油与缩松控制
曲轴箱边盖、气缸头罩、气门室盖这类盖体面积大、壁薄,结合面的平面度决定会不会渗油,加强筋交点决定内部是否致密。下面是这类零件的共同难点、我们的做法,以及全部量产案例。
这类零件难在哪里
大面积薄壁盖体在顶出和冷却时容易翘曲,结合面平面度一旦超差,装机后就会渗油。加强筋的交点和安装凸台是缩松高发区,外表面还可能出现缩水印;盖体多数还要做喷涂,这些缺陷在涂装后会更明显。
我们怎么做
我们均布顶针、按比例控制筋厚并优化交点圆角;结合面与轴承位在 CNC 上粗精分序加工,放置后复测平面度。铸态平面度一般为 0.15–0.3 mm,需要更高平面度的结合面由 CNC 铣削保证。在已发布的案例中,约 230 × 190 mm 的曲轴箱边盖结合面平面度稳定在 0.08 mm 以内,渗油投诉低于 0.1%;气缸头罩 X 射线缩松合格率在 99% 以上。
盖体与结构件 · 量产案例3
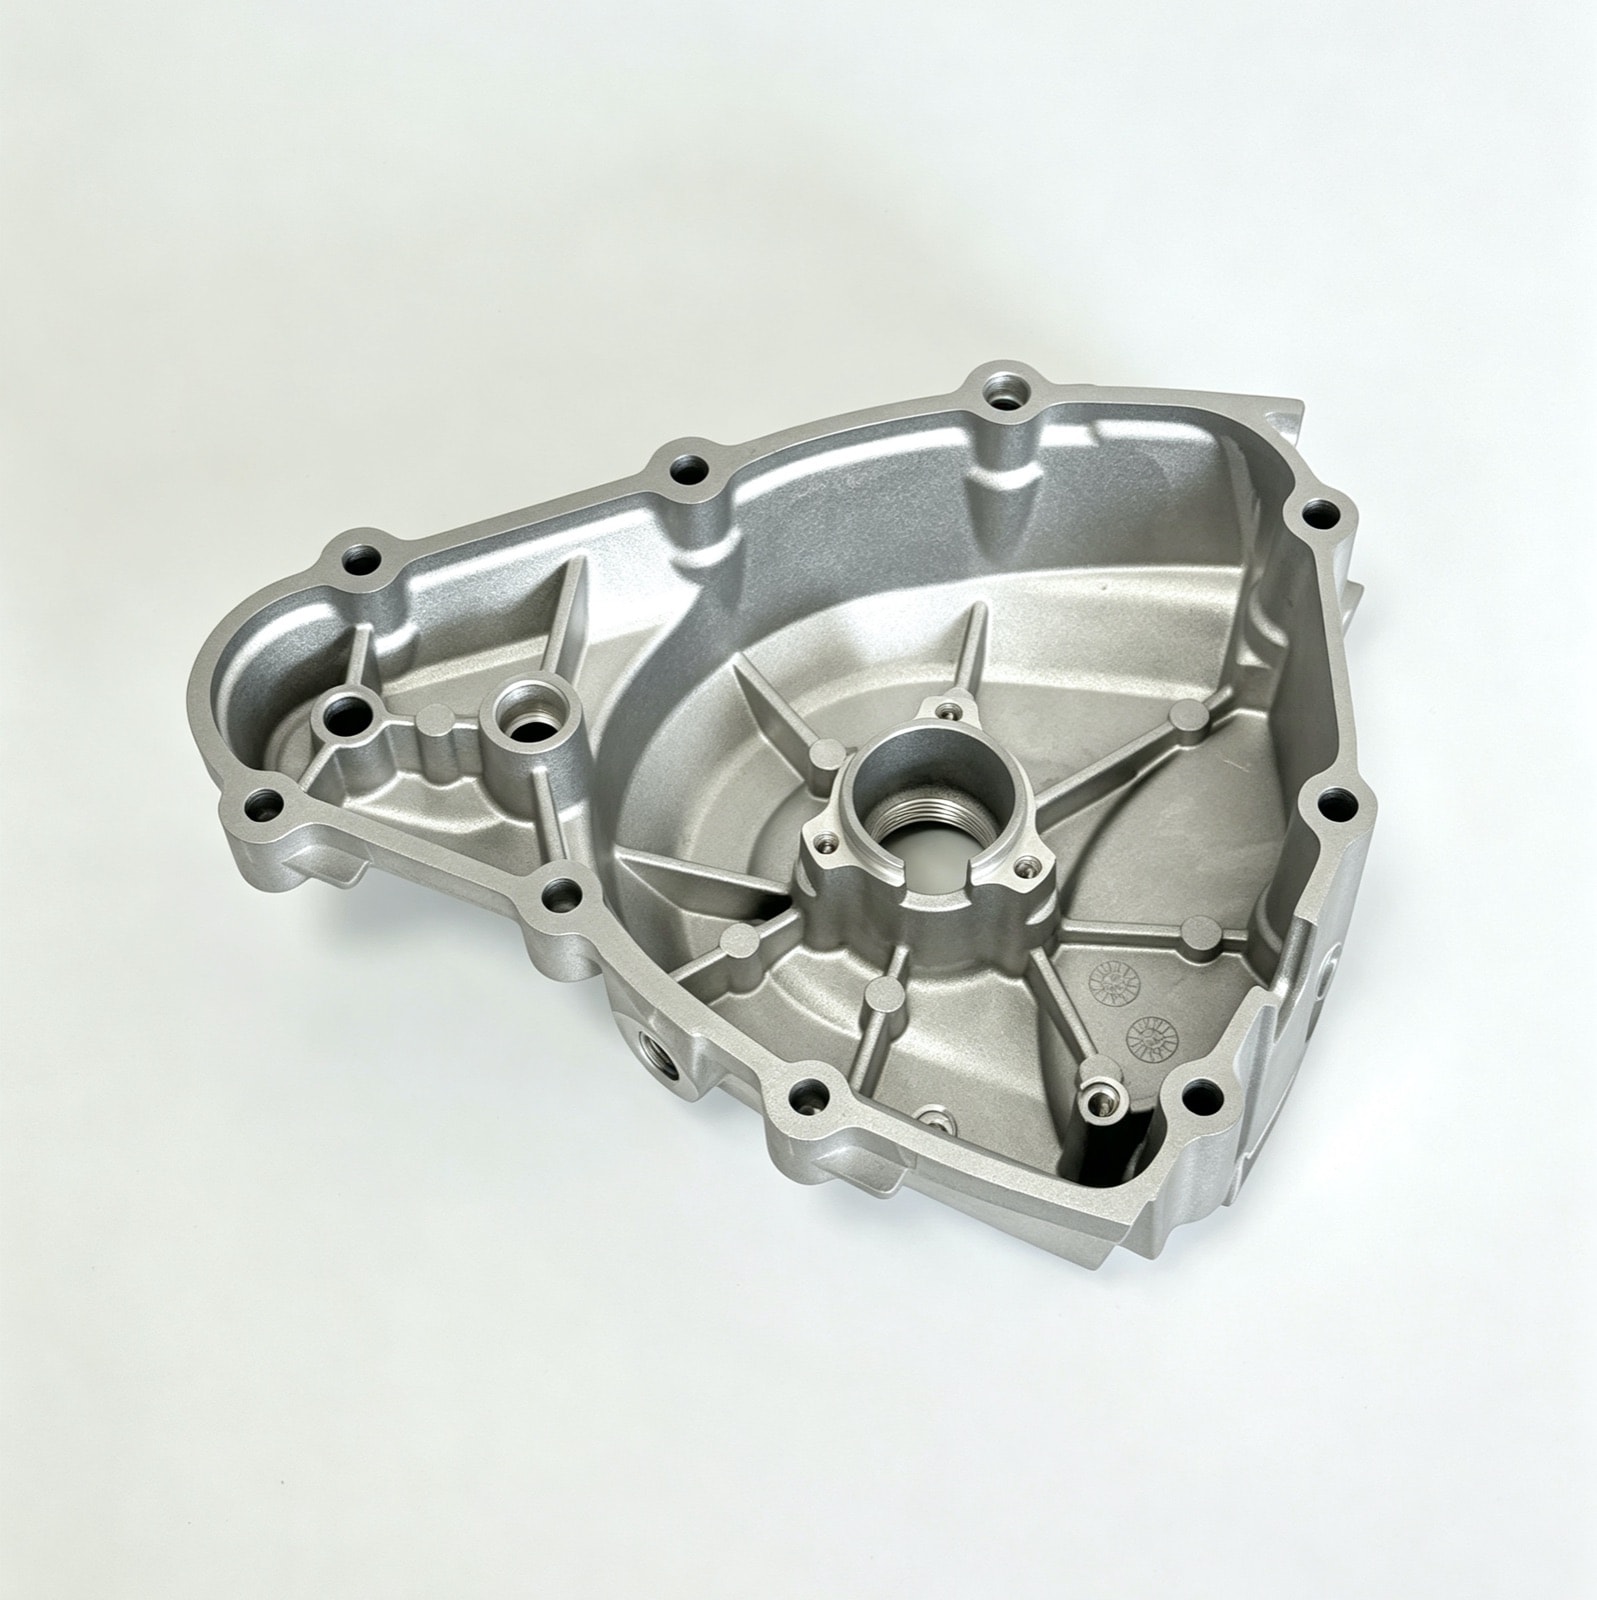
摩托车曲轴箱边盖
约 230 × 190 mm 的大面积薄壁盖体,顶出后平面度一度超过 0.15 mm,加工后放置还会继续变形。我们均布顶针、粗加工后去应力、用低应力夹具加工,结合面平面度稳定在 0.08 mm 以内,装机渗油投诉低于 0.1%。
ADC12 (JIS H5302) · 约 780 g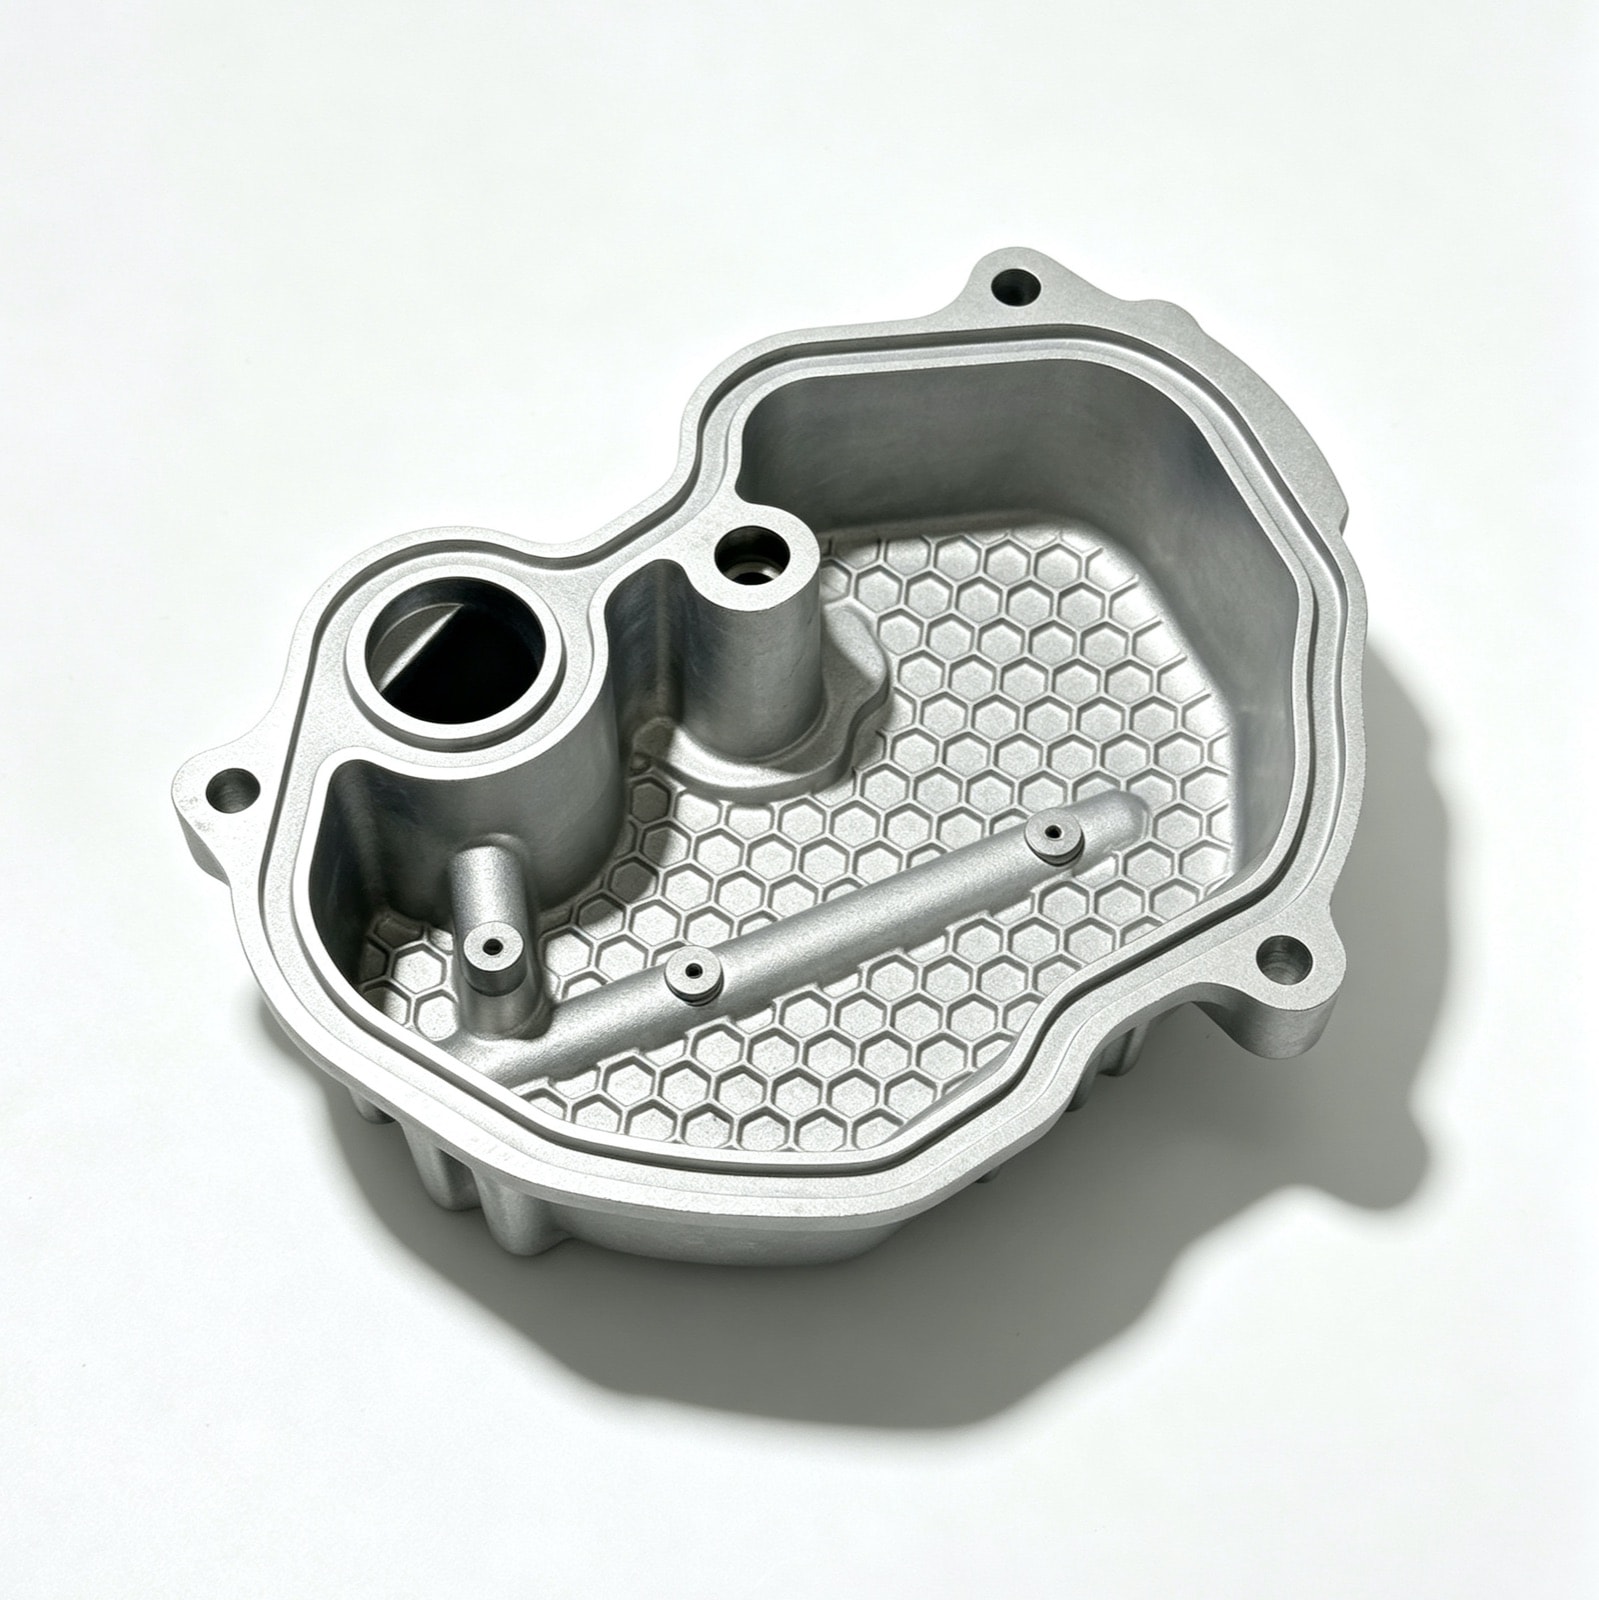
摩托车气缸头罩
内腔蜂窝加强筋能减重并抑制振动噪声,但多条筋的交点是最后凝固的热节,容易缩松;筋过厚还会在外表面拉出缩水印。我们把筋厚控制在壁厚的 0.6 倍左右、交点减薄并加圆角,热节处加溢流与排气,X 射线缩松合格率稳定在 99% 以上。
ADC12 (JIS H5302) · 约 460 g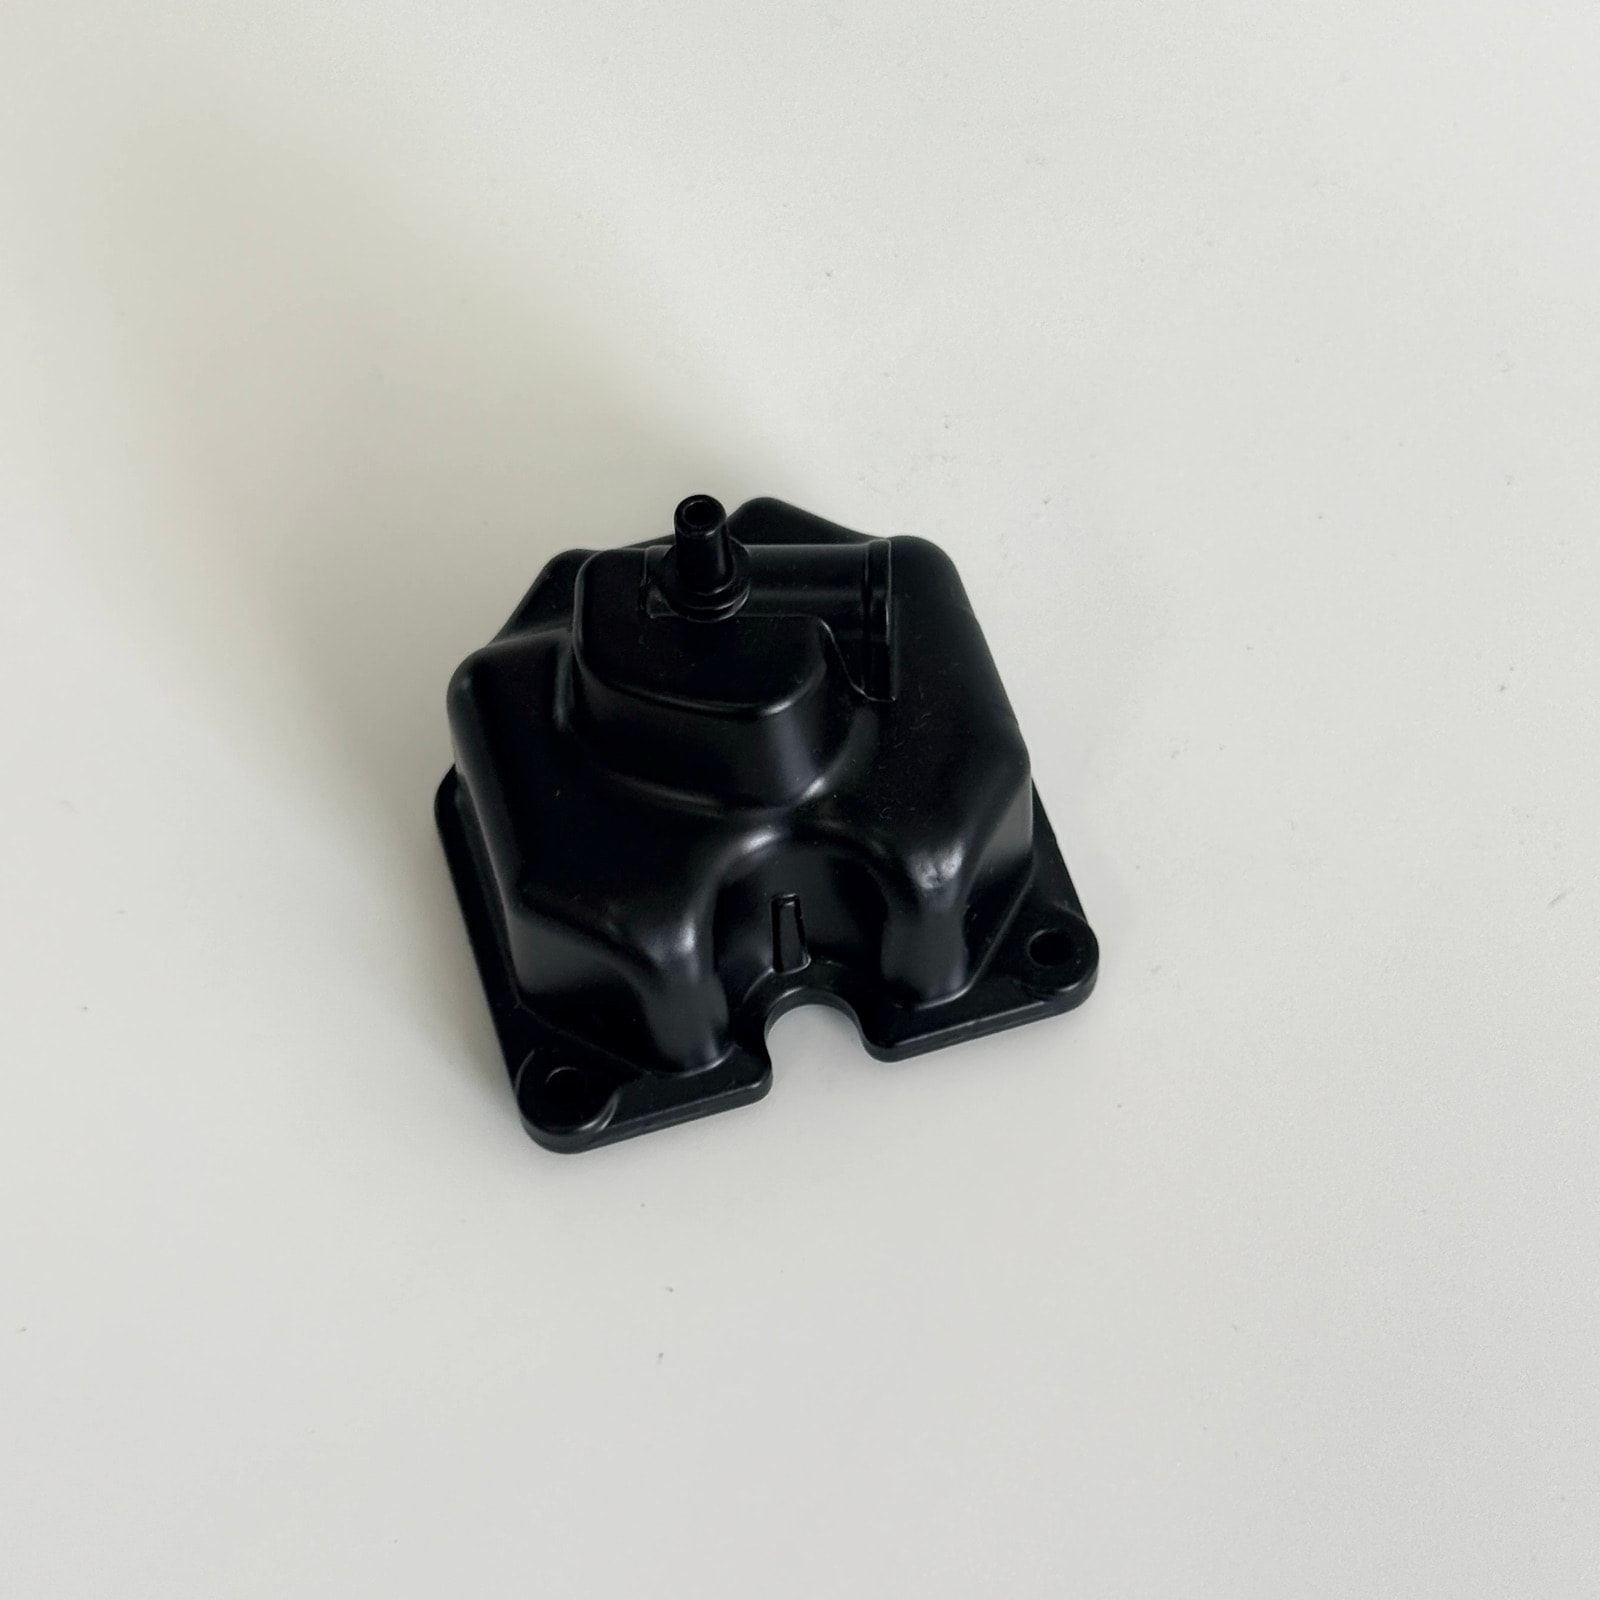
摩托车气门室盖
小型盖体,密封面只有 6 mm 宽,通气嘴根部是孤立热节,气密测试偶发泄漏。我们加大通气嘴根部圆角并增设溢流槽,密封面单侧成型、整面一刀铣出,气密一次通过率达到 99%,黑色涂层外观不良低于 1%。
ADC12 (JIS H5302) · 约 130 g常见问题
大平面盖体的平面度能做到多少?+
铸态平面度一般为 0.15–0.3 mm;结合面需要更高平面度时由 CNC 铣削,加工平面度可达 0.05 mm / 100 mm。
盖体可以做哪些表面处理?+
厂内可做粉末喷涂、喷砂、抛丸、振动抛光、阳极氧化与 PVD 真空镀;如需电镀,可由我们协调外协厂完成,品质责任由我们承担。