案例研究 · 摩托车与两轮车
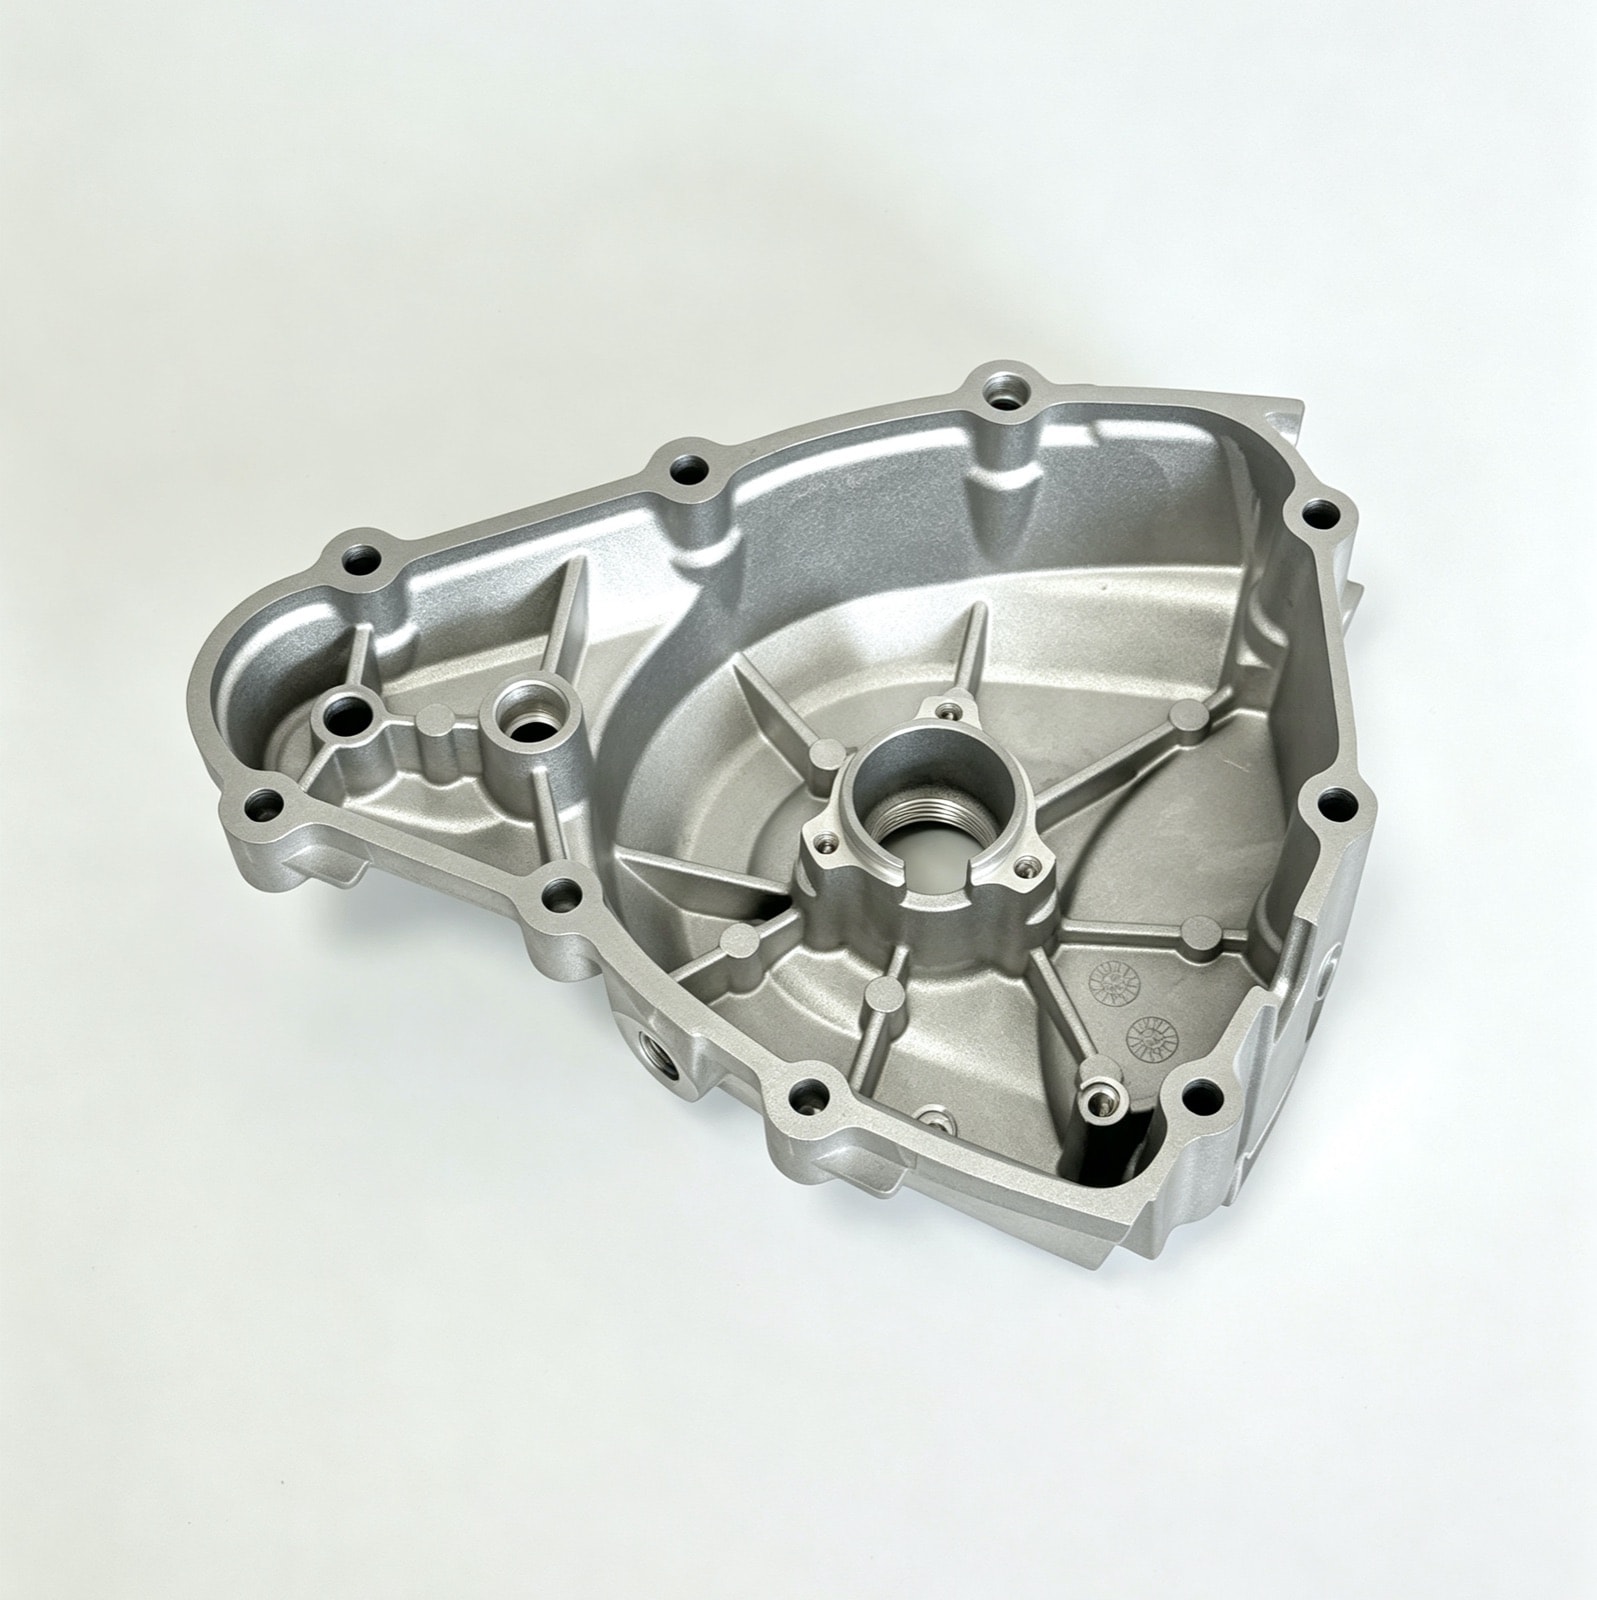
摩托车曲轴箱边盖压铸:约 230 mm 结合面平面度稳定在 0.08 mm 以内
约 230 × 190 mm 的大面积薄壁盖体,顶出后平面度一度超过 0.15 mm,加工后放置还会继续变形。我们均布顶针、粗加工后去应力、用低应力夹具加工,结合面平面度稳定在 0.08 mm 以内,装机渗油投诉低于 0.1%。
零件参数
| 零件名称 | 摩托车曲轴箱边盖 |
|---|---|
| 零件类型 | 盖体与结构件 |
| 应用产品 | 摩托车发动机曲轴箱 |
| 客户类型 | 国内摩托车主机厂 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 230 × 190 × 55 mm |
| 单件重量 | 约 780 g |
| 壁厚范围 | 2.8 – 5.0 mm |
| 关键要求 | 结合面平面度、轴承位尺寸、螺纹孔位置度 |
| 后加工 | 结合面铣削、轴承位镗削、钻孔攻牙 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2021 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
与曲轴箱贴合的结合面,全长平面度要求不超过 0.08 mm。这项平面度决定边盖装机后会不会渗油。
尺寸精度
轴承位直径与深度公差均为 ±0.02 mm,保证轴承装配后的配合与轴向定位。
内部质量
结合面附近不允许出现贯穿性缩松,按 X 射线抽检判定;贯穿的缩松在机油压力下会形成渗油通道。
技术难点
大面积薄壁件的顶出变形
顶出后盖体呈轻微碟形,结合面平面度超过 0.15 mm。顶针分布不均时,局部顶出力集中在刚度较低的区域,铸件在尚未完全冷却时被顶弯。
加工后放置变形
精加工后平面度合格,放置一两天后复测超差。铸造残余应力在加工去除材料后重新分布,零件缓慢释放应力并翘曲。
我们的做法
顶针均布、避开薄壁区,顶出行程分段(模具设计)
顶针分布不均时,顶出力集中在刚度较低的区域,把尚未完全冷却的盖体顶弯。我们让顶针均匀分布并避开薄壁区,顶出行程分段控制;首件检查平面度与外观。
粗加工后去应力,再精铣结合面(加工工艺)
精加工去除材料后,铸造残余应力会重新分布,零件放置一两天后慢慢翘曲。我们在粗加工后去应力,再精铣结合面;精加工后和放置 24 h 后各测一次平面度。
低应力柔性夹持,夹紧点落在加强筋上(工装设计)
夹紧力压在薄壁上,加工时是平的,松开后就会回弹。我们用柔性夹具把夹紧点放在加强筋位置,并在夹紧和松开状态下各测一次,比对回弹量。
结果(稳定量产状态)
进入稳定量产后,结合面平面度稳定在 0.08 mm 以内,装机后的渗油投诉低于 0.1%,关键尺寸的过程能力达到 CPK ≥ 1.33。
本案例常见问题
大面积结合面的平面度一般能做到多少?+
压铸态通常在 0.15–0.3 mm(视投影面积与壁厚),必须靠 CNC 铣削保证。铣削后 200 mm 长度上做到 0.05–0.08 mm 是常规水平;要再紧就要考虑磨削或研磨,成本显著上升。更关键的是稳定性——加工后必须放置复测,否则会出现“下线合格、到客户处超差”。
为什么加工完放几天平面度会变?+
铸件内部存在残余应力,加工去除材料后应力重新分布,零件缓慢变形。对策有三:粗精加工分序并在中间去应力(自然时效或 180–200 ℃ 稳定化处理);夹持采用低应力柔性方案;精加工余量控制在 0.1–0.3 mm,避免大切深引入新应力。验证方式是精加工后与放置 24 小时后各测一次。