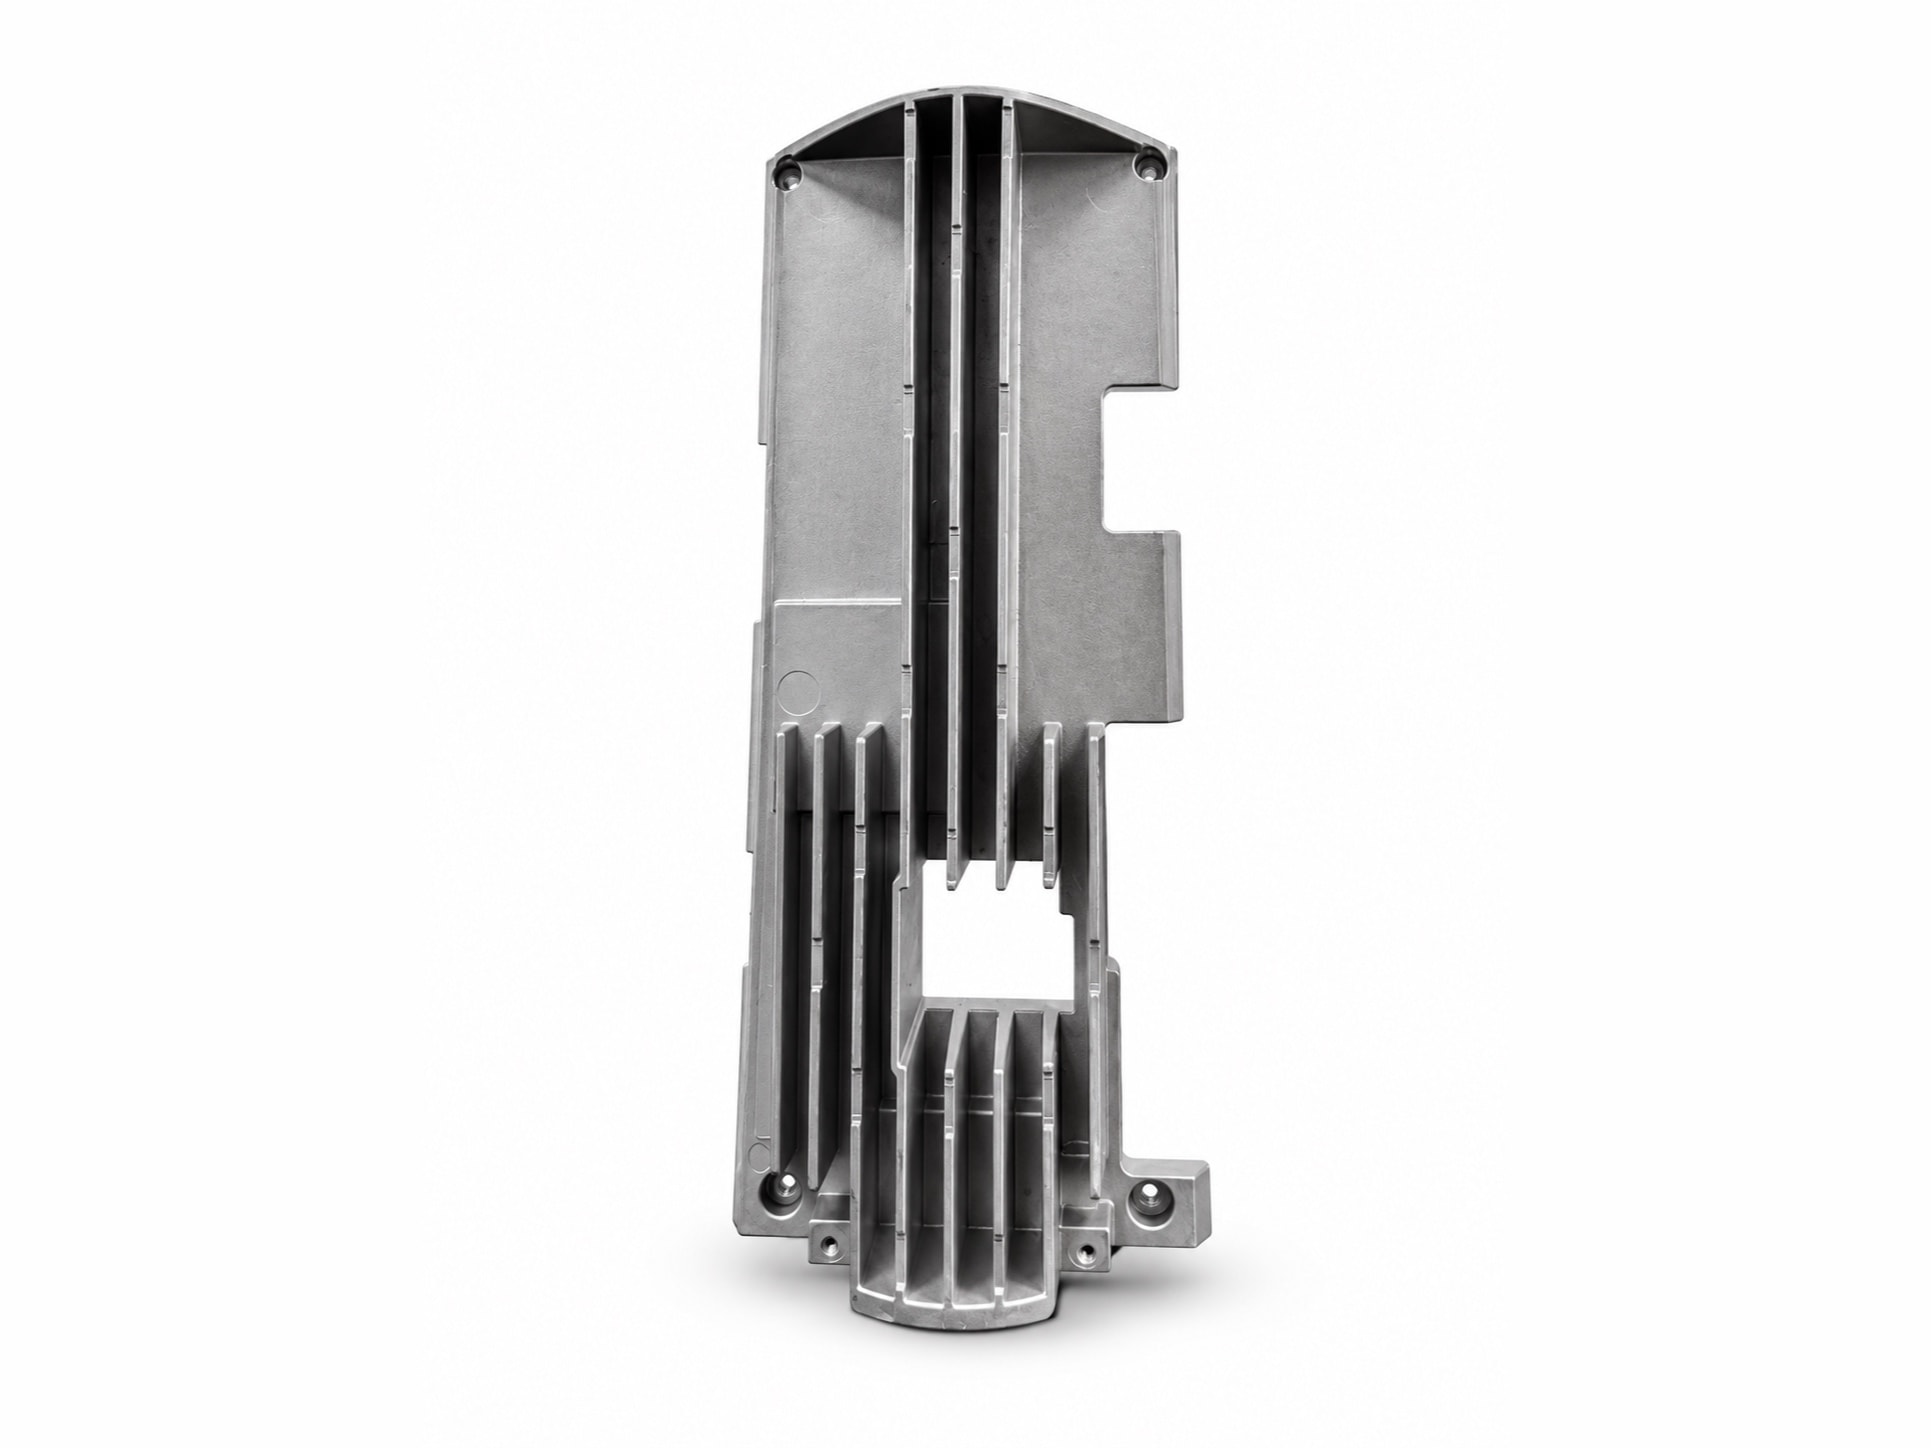
案例研究 · 散热器与结构外壳
长条形铝合金散热底壳压铸:长约 320 mm,出模翘曲从 0.6 mm 降到 0.15 mm 以内,底面平面度 0.05 mm / 100 mm
长约 320 mm、腔内带长散热筋、中部开窗、一侧有缺口的散热底壳:截面不对称,出模后沿长度方向翘曲约 0.6 mm,长筋远端还有冷隔。我们用模流分析改为沿长边多点进料、按截面分区冷却并在定型工装上冷却,粗精加工之间去应力,出模翘曲降到 0.15 mm 以内,底面平面度稳定在 0.05 mm / 100 mm。
零件参数
| 零件名称 | 长条形铝合金散热底壳 |
|---|---|
| 零件类型 | 散热与电子外壳 |
| 应用产品 | 储能与充电设备电源模块散热底壳 |
| 客户类型 | 储能与充电设备厂商 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 320 × 115 × 35 mm |
| 单件重量 | 约 780 g |
| 壁厚范围 | 2.5 – 3.5 mm(内部散热筋 2.0 mm) |
| 关键要求 | 出模全长翘曲、安装底面平面度 0.05 mm / 100 mm、长散热筋无冷隔、安装孔位置度 |
| 后加工 | 安装底面铣削、安装孔与螺纹孔钻孔攻牙 |
| 表面处理 | 喷砂 |
| 交付形式 | 加工件 |
| 量产起始 | 2025 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
外形与散热筋
底壳长约 320 mm、宽约 115 mm,长宽比接近 3:1。腔内有多条沿长度方向的散热筋,最长约 200 mm、厚 2.0 mm;中部有一个方形过线窗口,一侧带缺口。散热筋不允许有冷隔和缺肉。
平面度
安装底面与功率器件贴合,铣削后平面度按 0.05 mm / 100 mm 控制。为保证铣削余量均匀,铸件出模后全长翘曲要求不超过 0.2 mm。
孔位
四角安装孔与底部螺纹孔的位置度要求 0.1 mm,用于和整机机架对位装配。
技术难点
长条件出模后沿长度方向翘曲
散热筋集中在中间,一侧有缺口,中部开窗,零件截面左右不对称。厚薄和冷却不均使两侧收缩不一致,试模件出模后全长翘曲约 0.6 mm,是要求的三倍;铣削时一端余量不够,另一端余量过大。
长散热筋远端冷隔
最长的散热筋约 200 mm、厚 2 mm,金属液流到远端时温度已明显下降,两股料流在筋的末段汇合,出现冷隔和流痕。
大面积铣削后放置变形
底面铣掉一层后,铸造残余应力重新分布,零件放置一两天后复测,平面度超差。
我们的做法
模流分析确定沿长边多点进料(模具设计)
我们通过模流分析,把单点进料改为沿长边的多股扇形浇口,让金属液顺着散热筋方向同时推进,缩短最远流程;料流汇合点移到筋末端外侧的溢流槽里,冷隔随溢流一起去除。
按截面分区冷却,出模后定型冷却(模具设计 + 压铸工艺)
筋条密集区与开窗、缺口一侧的冷却水路分区设计,控制两侧温差;零件出模后放在定型工装上冷却,限制翘曲。每班首件测量全长翘曲。
粗精加工分序、中间去应力(CNC 加工)
底面先粗铣建立基准,经去应力处理后再精铣;精铣后与放置 24 h 后各测一次平面度。安装孔与螺纹孔以精铣后的底面和两个工艺孔定位,一次装夹完成。
结果(稳定量产状态)
进入稳定量产后,铸件出模全长翘曲由约 0.6 mm 降到 0.15 mm 以内,安装底面铣削后平面度稳定在 0.05 mm / 100 mm,放置 24 h 后变化不超过 0.02 mm,散热筋冷隔不良降到 0.5% 以下。
本案例常见问题
长条形压铸件为什么容易翘曲,怎么控制?+
长条件沿长度方向的收缩量大,只要两侧壁厚、筋条分布或冷却不对称,两侧收缩不一致就会弯。控制上一般分三步:DFM 阶段尽量让截面对称、筋条均匀分布;模具按区域布置冷却水路,控制两侧温差;出模后用定型工装冷却。对平面度要求高的面,铸件留足余量,由 CNC 铣削保证。
压铸散热件的导热系数是多少?+
压铸铝通常在 90–120 W/(m·K) 区间,其中 ADC12 约 92–96、AlSi12 略高。这明显低于纯铝的 220 左右,原因是合金元素(尤其硅和铜)会散射声子。如果热设计余量不足,靠换合金收益有限,应考虑增大散热面积、改型材或采用铜基方案。我们在报价阶段可以协助按实际结构估算,但正式的热仿真建议由客户侧完成。