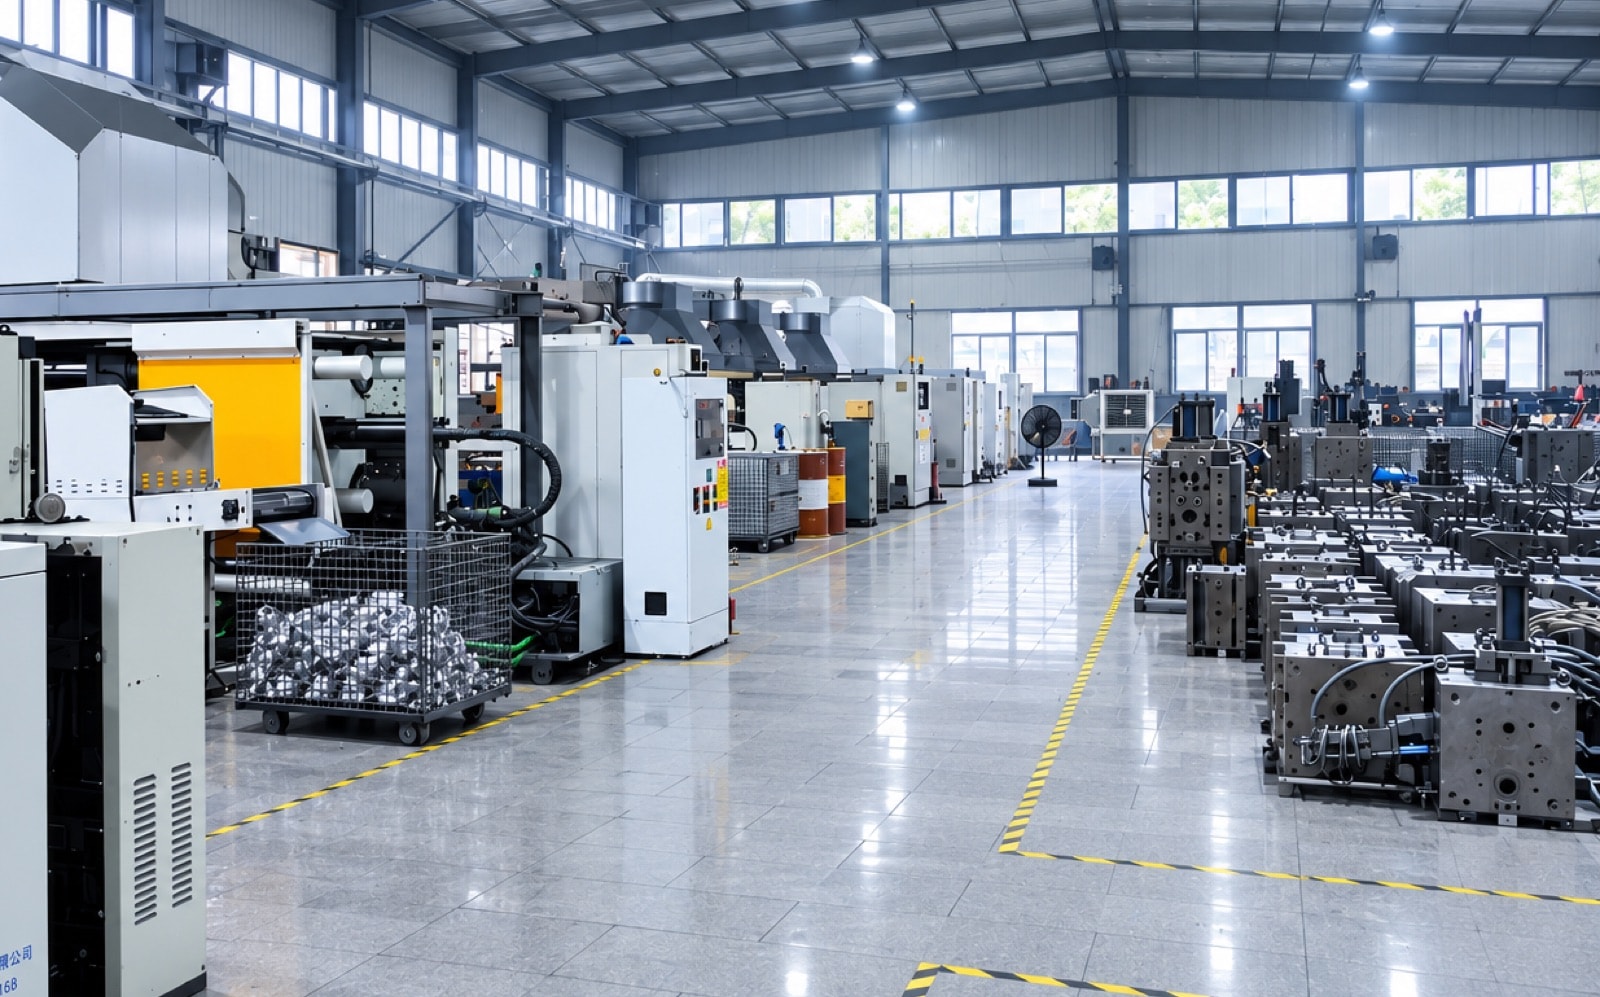
行业应用 · 散热器与结构外壳
散热器与结构外壳压铸件
我们为照明、电源、电机控制、储能与充电设备厂商生产铝合金散热外壳和结构外壳:散热齿与壳体一次压铸成型,安装面、屏蔽面通过 CNC 铣削保证平面度,表面处理均在厂内完成。
- 散热齿厚 1.5–2.5 mm,齿高比可达 6:1
- 安装面平面度 0.05 mm / 100 mm
- 齿部、壳体、安装结构一次成型
- 喷砂、粉末喷涂、阳极氧化厂内完成
行业概况
我们为散热与结构外壳做什么
我们生产的散热与结构外壳包括 LED 与电源散热外壳、电机控制器和逆变器壳体、屏蔽外壳,以及带散热筋的结构件,材料以 ADC12 为主,也可选用 AlSi12 或 A360。我们的客户有照明与电源厂商,也有新能源和工业控制厂商。
采用压铸工艺,散热齿、壳体、安装凸台和密封槽可以一次成型,省去大量二次加工。散热齿常规做 1.5–2.5 mm,极限约 1.2 mm,齿高与齿厚比可达 6:1;安装面与屏蔽面经 CNC 铣削,平面度可达 0.05 mm / 100 mm。
表面处理均在厂内完成,包括喷砂、粉末喷涂、阳极氧化与 PVD 真空镀。外观要求高、需要阳极氧化着色的零件,我们建议选用 A360,颜色更均匀。
我们也为储能与充电设备生产铝合金外壳与散热件,包括储能系统中的电池管理与变流设备外壳,以及充电桩外壳与散热件。这类外壳多在户外使用,关键是密封与散热:密封槽与壳体一次压铸成型,结合面铣削后平面度 0.05 mm / 100 mm,可按防护要求做气密检测;外表面可在厂内粉末喷涂。
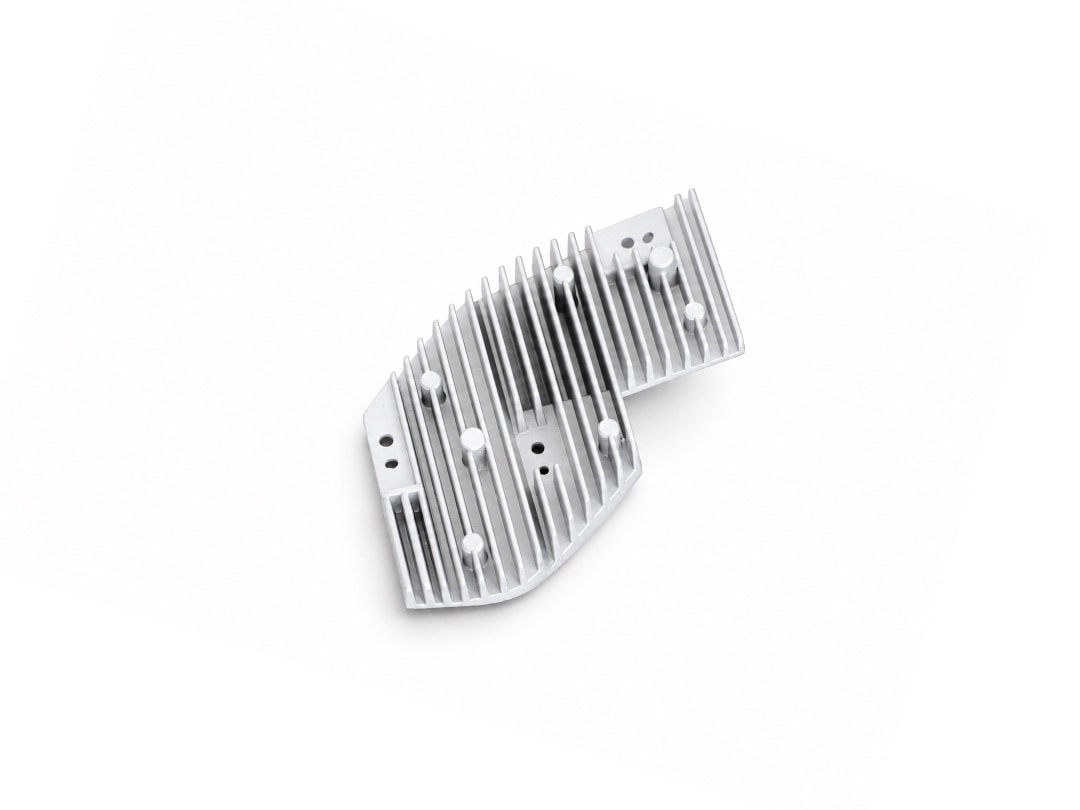
代表案例
代表案例
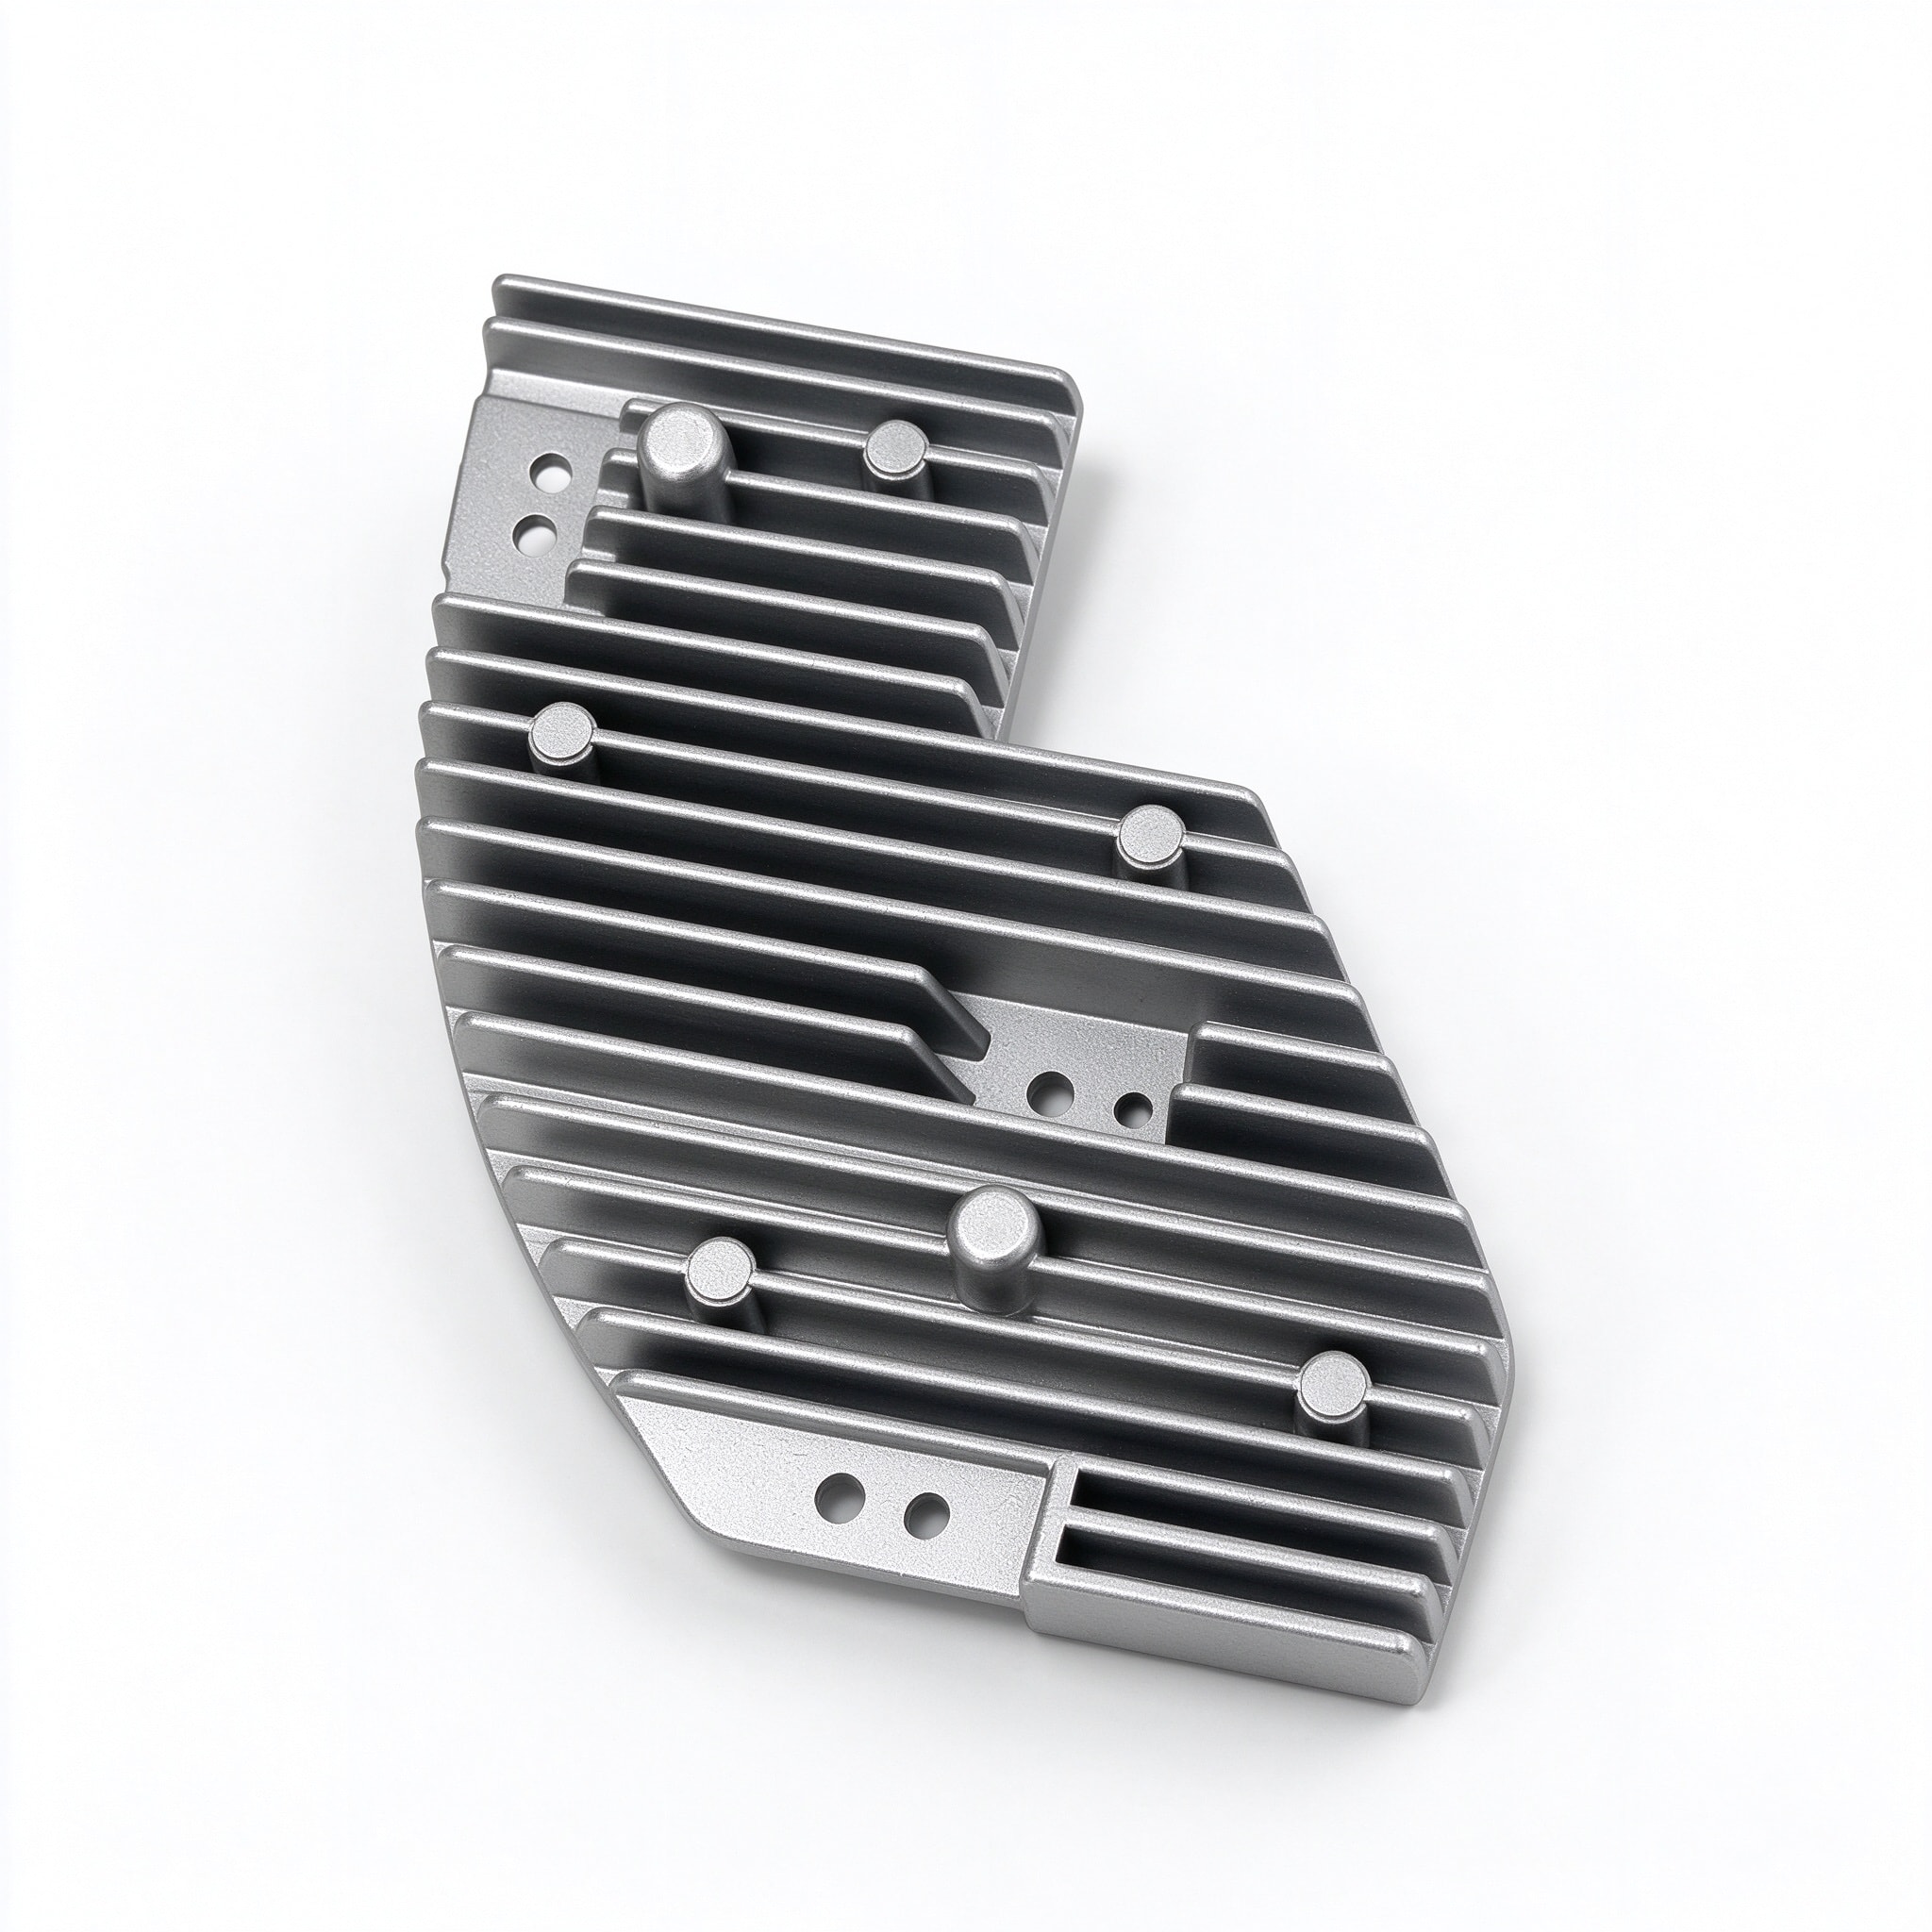
异形铝合金散热齿板
ADC12 · 约 480 g
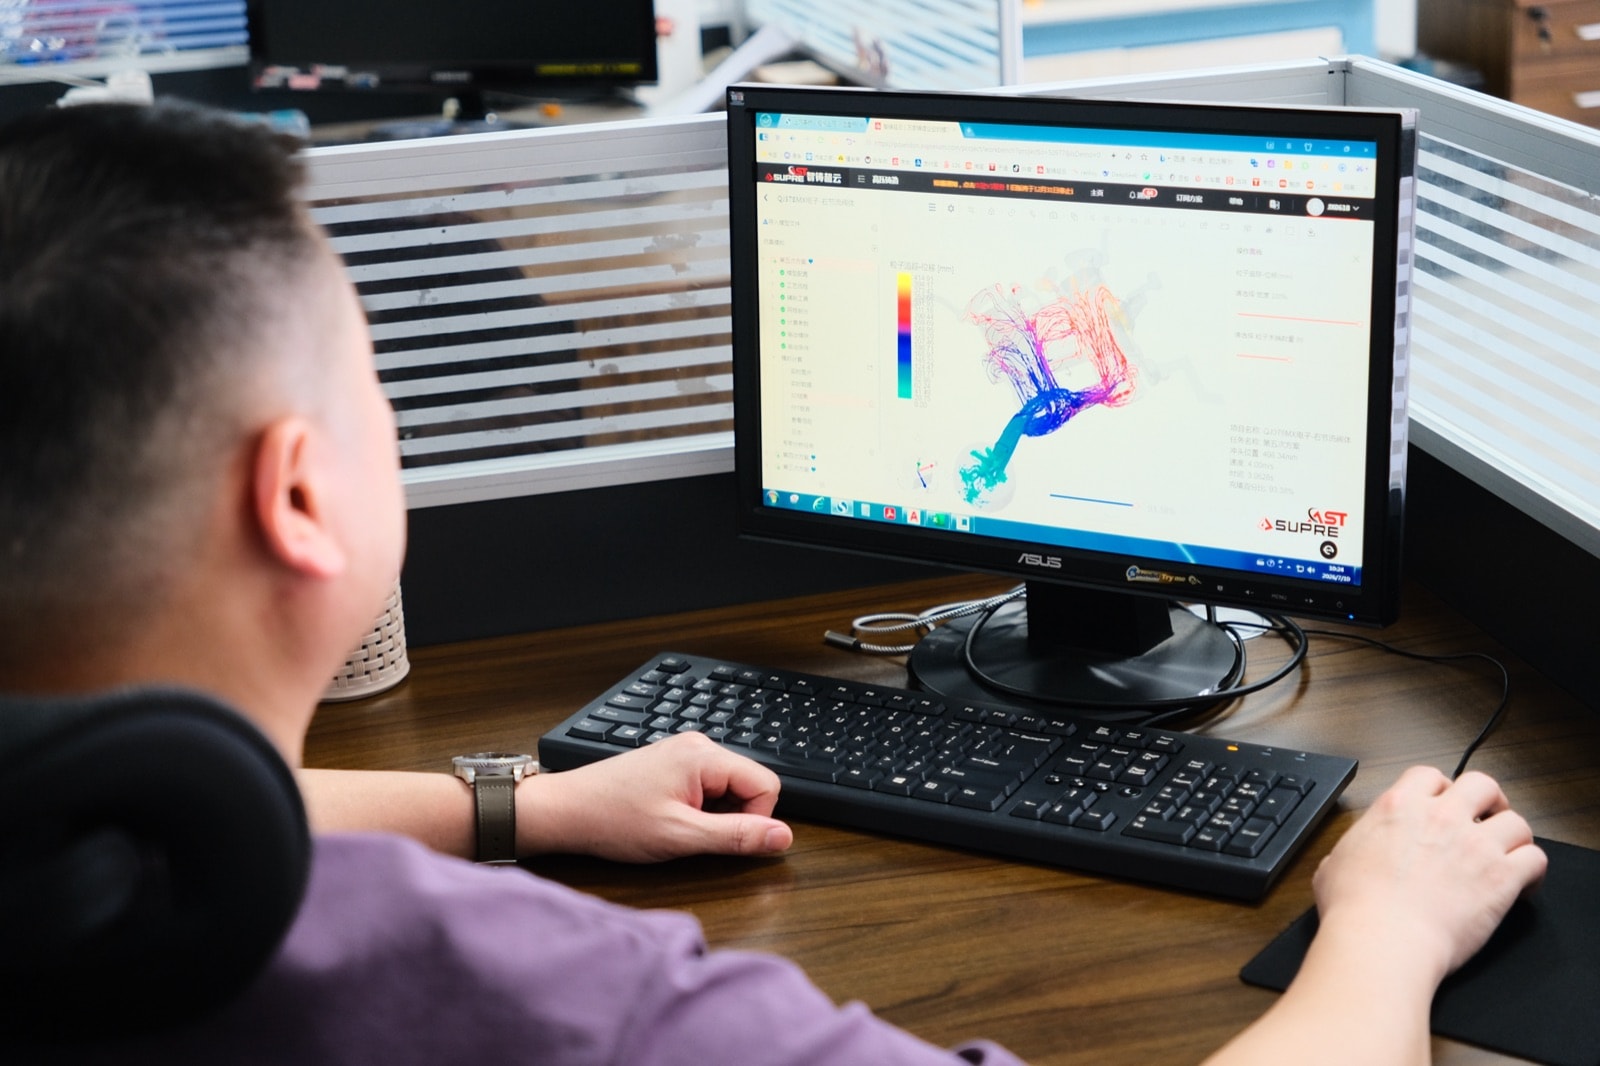
外形不规则、近 20 条 2 mm 散热齿之间立着 7 个圆柱凸台的散热齿板:远端齿尖充不满,凸台根部缩孔,脱模时齿面拉伤、边缘齿被带弯。我们用模流分析确定进料方向、凸台型芯加点冷却、加大拔模角并均布顶针,齿部充满率稳定在 99% 以上,脱模不良由约 4% 降到 0.5% 以下。
阅读案例 →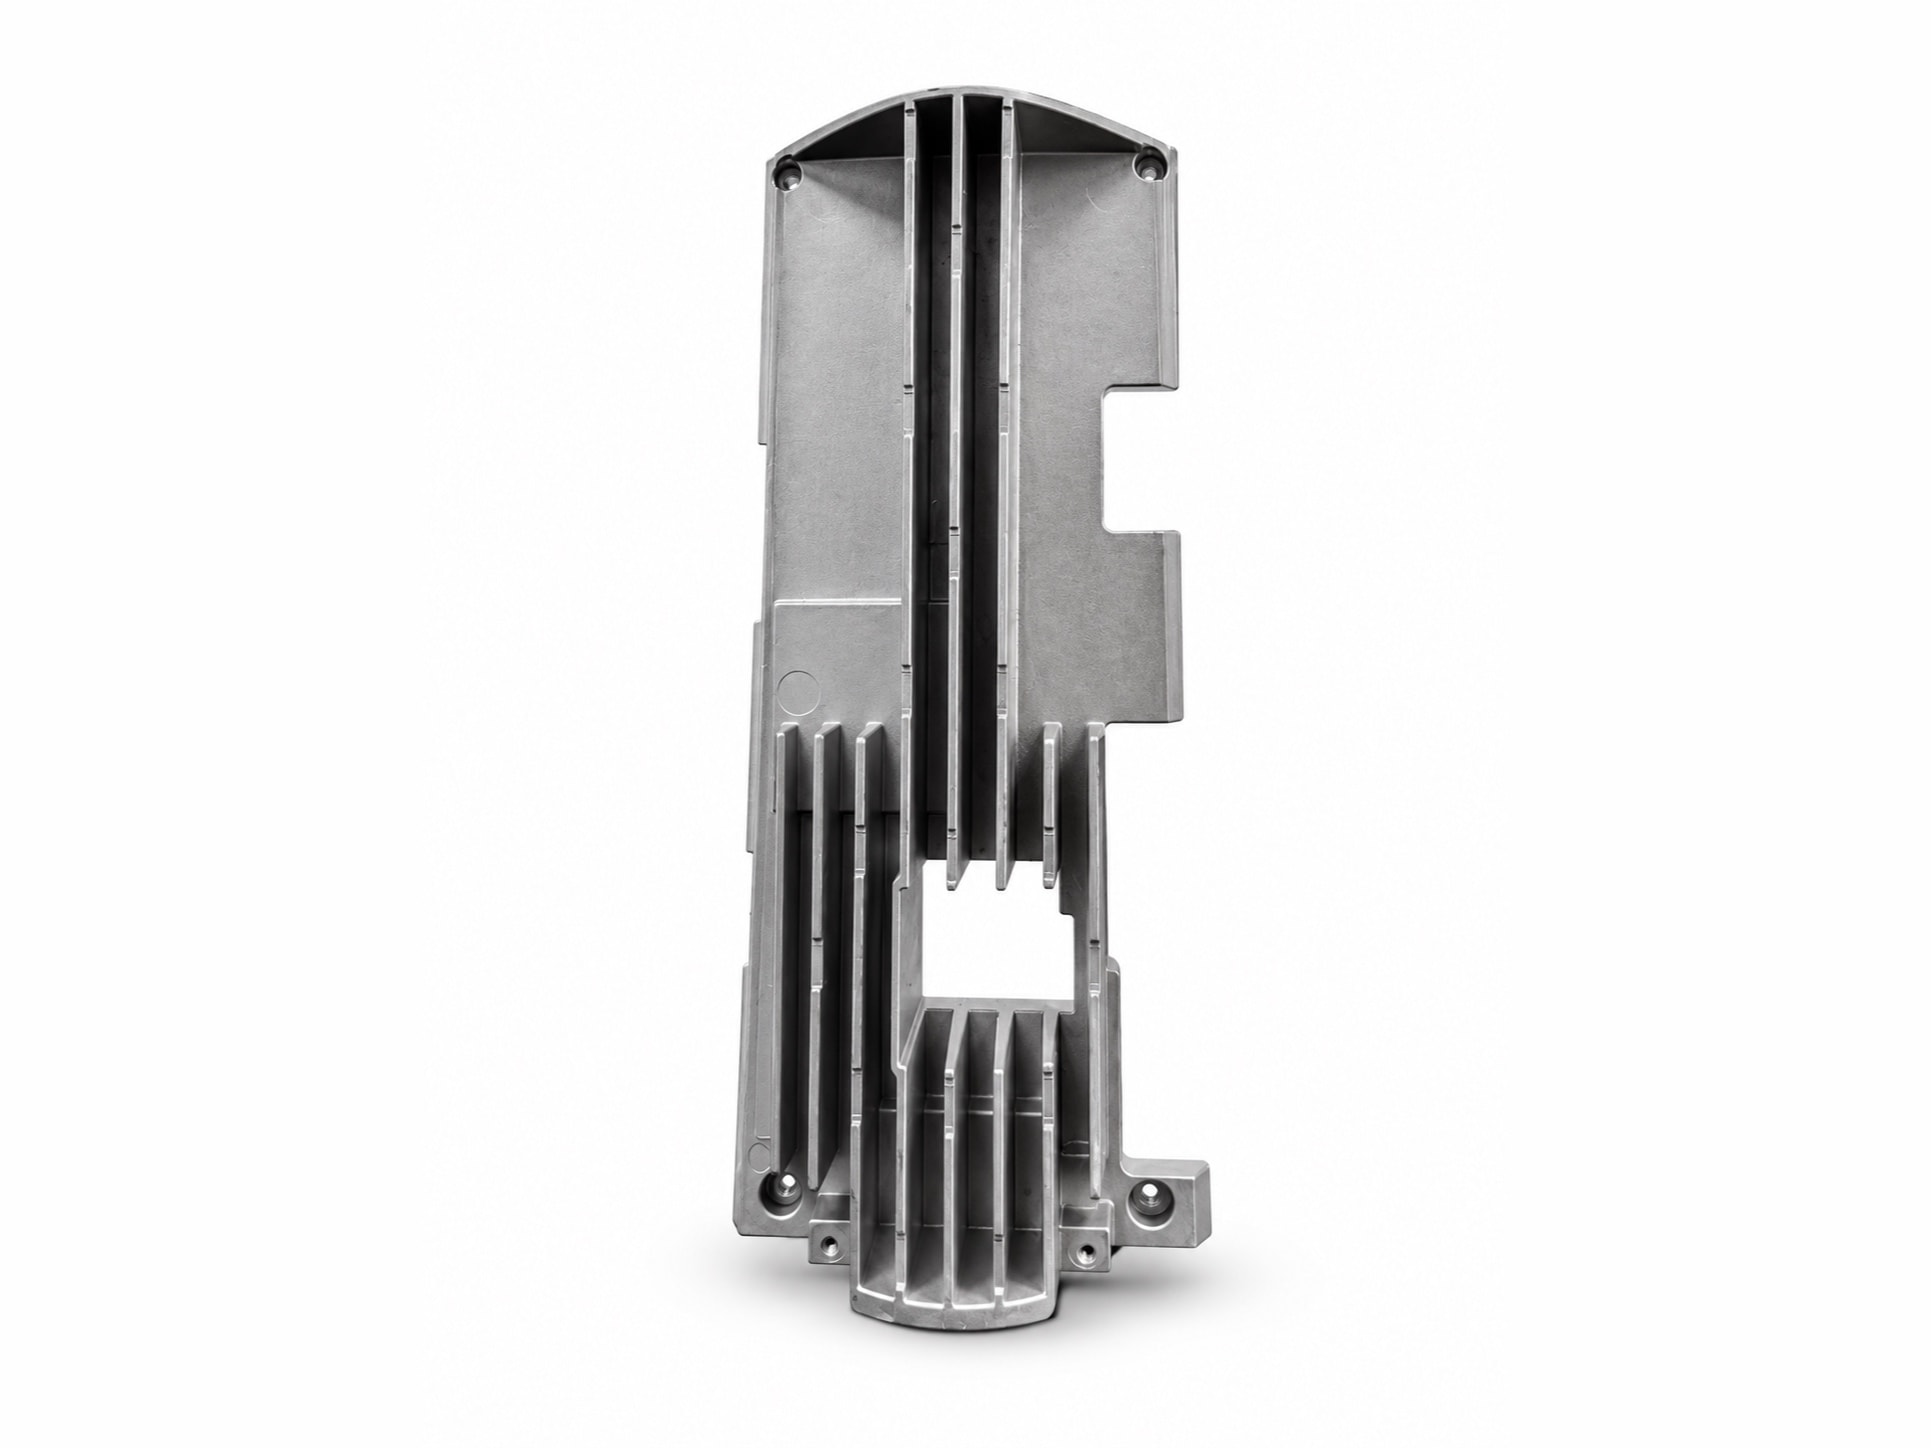
长条形铝合金散热底壳
ADC12 · 约 780 g
长约 320 mm、腔内带长散热筋、中部开窗、一侧有缺口的散热底壳:截面不对称,出模后沿长度方向翘曲约 0.6 mm,长筋远端还有冷隔。我们用模流分析改为沿长边多点进料、按截面分区冷却并在定型工装上冷却,粗精加工之间去应力,出模翘曲降到 0.15 mm 以内,底面平面度稳定在 0.05 mm / 100 mm。
阅读案例 →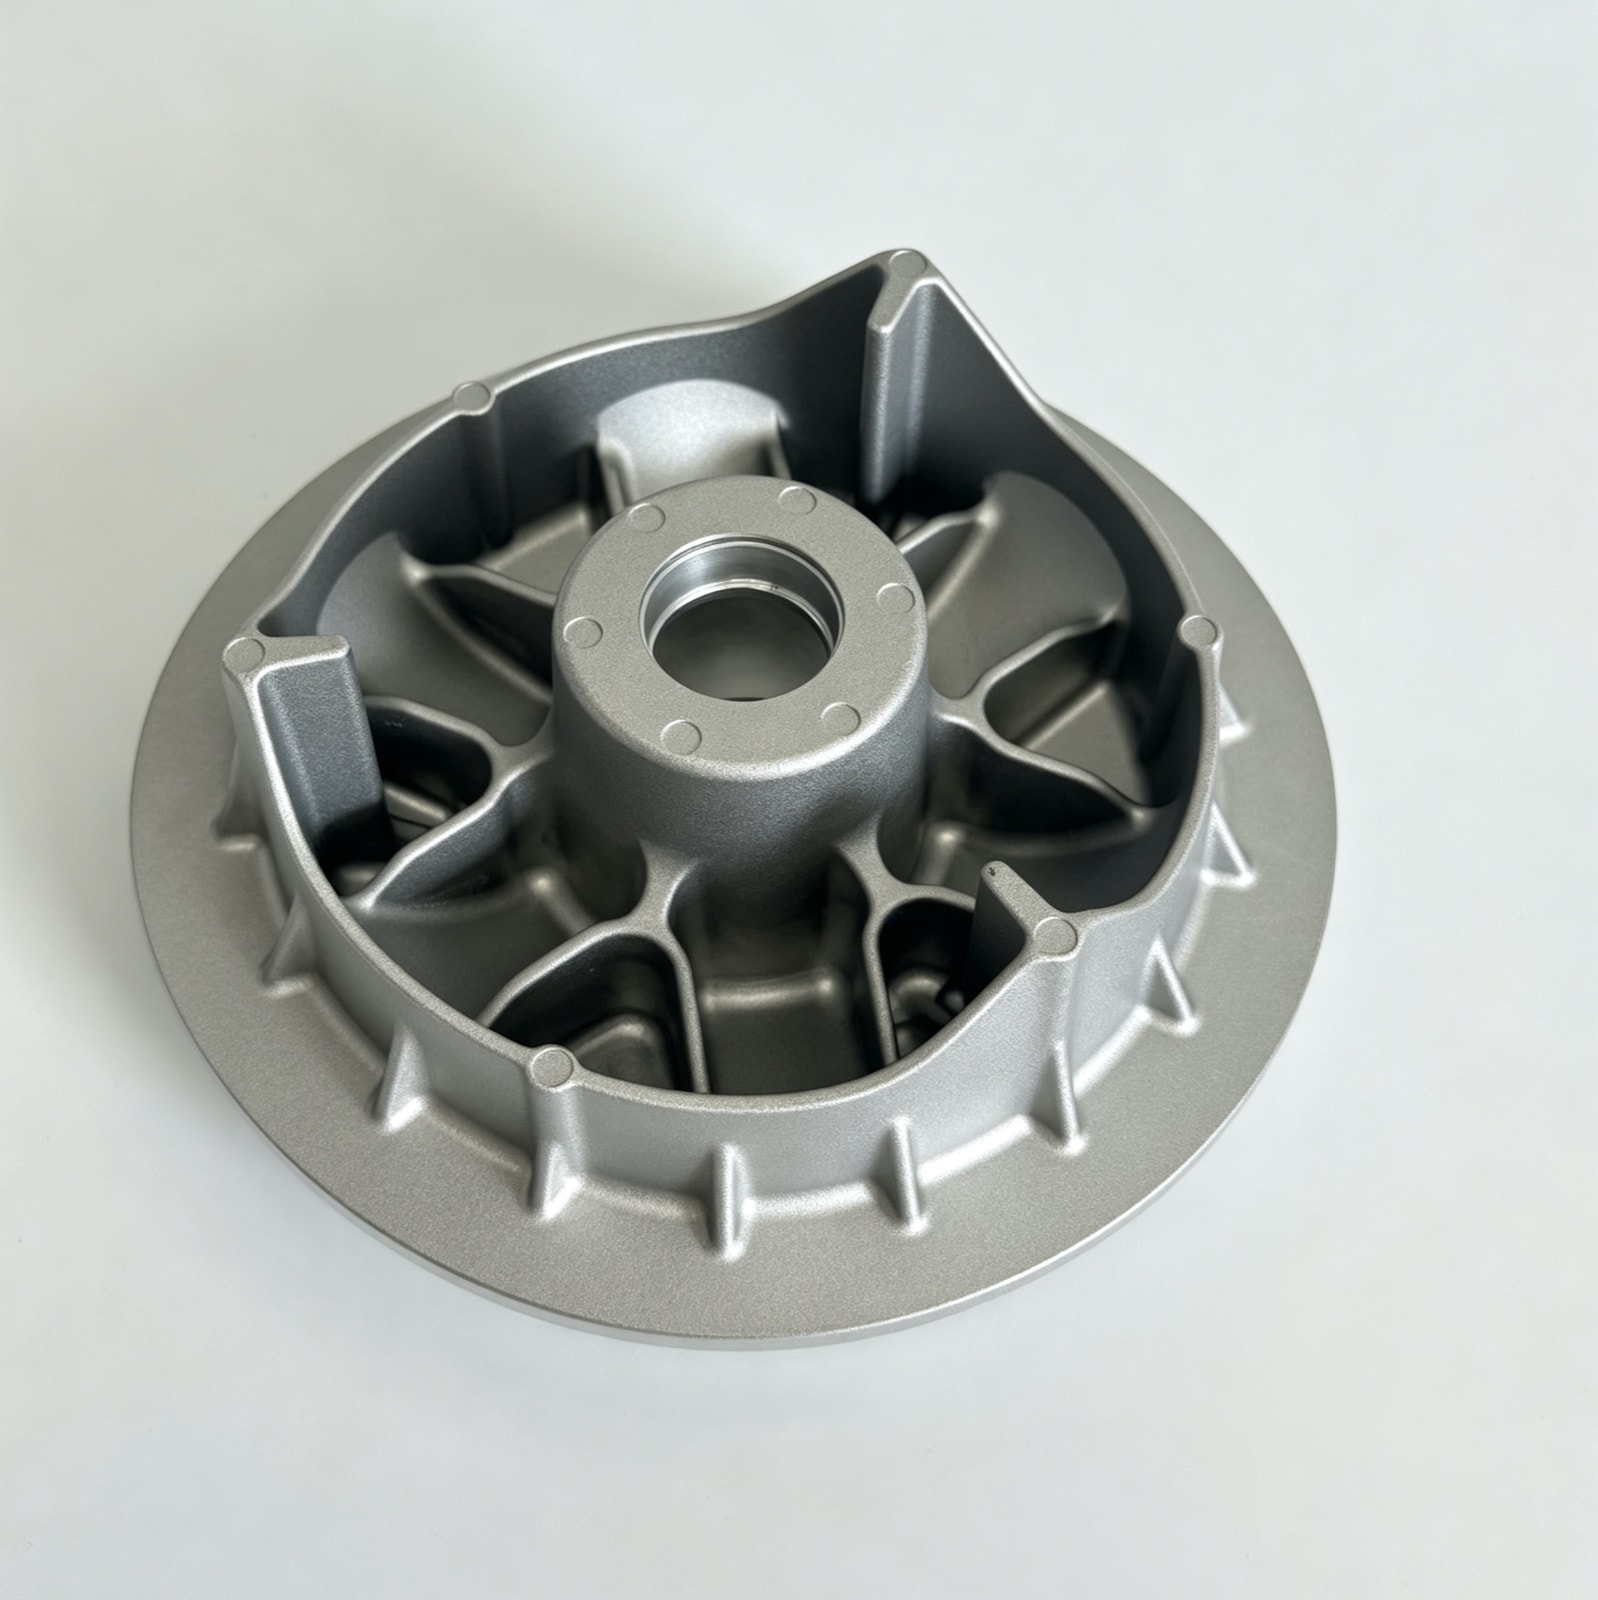
摩托车离合器压盘
ADC12 · 约 260 g
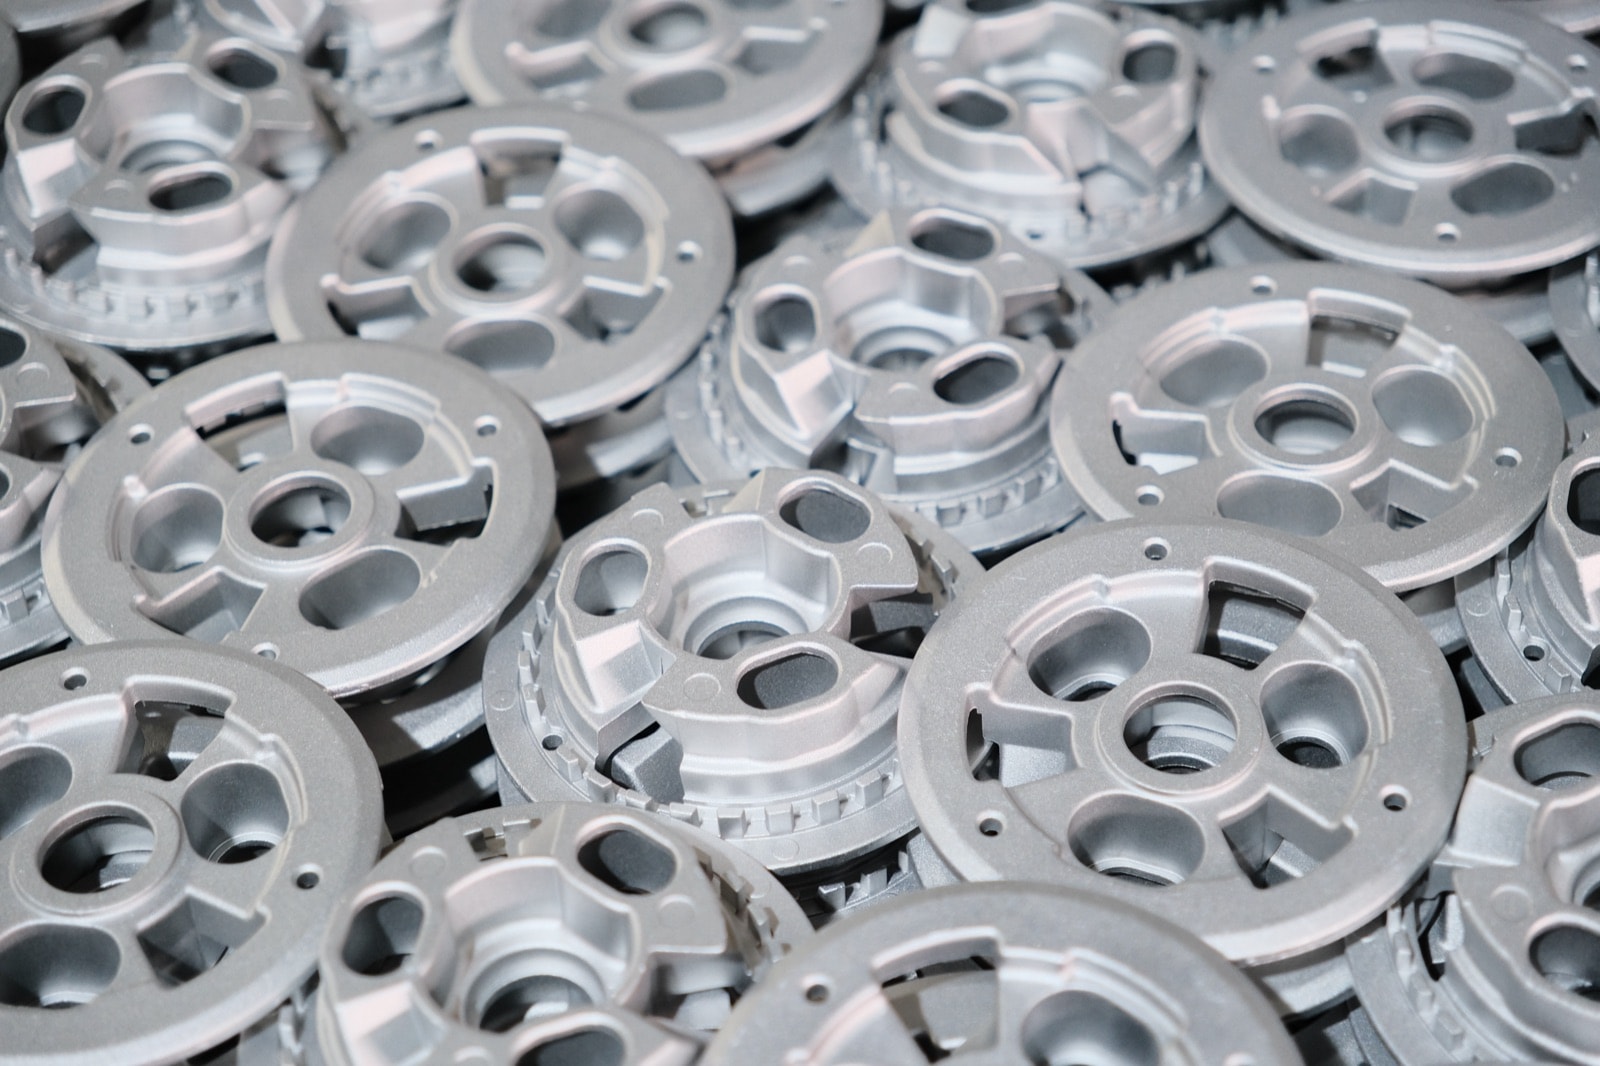
压盘上的散热筋要薄、要密才有效,但 2 mm 薄筋的末端最容易充不满,筋部散热不均还会让端面翘曲。我们提高筋部模温、在末端增设排气与溢流、控制流长比,筋部充型合格率稳定在 99% 以上,端面跳动 0.05 mm 以内。
阅读案例 →合作方式
合作方式
打样周期
开模前可提供金属 3D 打印、CNC 加工或简易模样件(简易模约 7–15 天);开模后模具制造常规约 30–45 天、T1 试模 3–5 天。齿部结构建议先做模流分析验证充型,再确定模具方案。
起订量
样件与试产不设起订量;量产 500 件起订。阳极氧化外观件建议整批下单,便于同槽处理。
质量文件
可按需提供材质证明、尺寸与平面度报告、膜厚与附着力检测、RoHS/REACH 报告。
指定材料与供应商
可按您指定的牌号采购;表面处理可在厂内完成,也可对接您指定的供应商,责任划分写入合同。
合作流程
从图纸到量产,我们如何与您配合
- 01
结构评审与模流分析
确认齿厚、齿高、拔模角与平面度要求,先通过模流分析验证齿部充型,再确定模具方案。
- 02
模具设计与制造
齿部采用随形冷却、齿尖设置排气,模具在厂内设计制造。
了解更多 → - 03
T1 样件与首件报告
可提交尺寸与平面度报告;外观件同步确认色板。
- 04
小批试产
打通压铸、加工与表面处理全流程,齿部充满率与平面度稳定后转入量产。
- 05
量产与交付
同批零件同槽处理,控制颜色一致;量产 500 件起订,每批交付周期约 25–35 天。
我们的保证
散热与外壳零件:您最关注的三项要求,我们如何保障
- 01
散热齿:薄齿完整充型
我们先将模温提高到 200–240 ℃,确保齿尖排气顺畅,必要时在齿根增厚引流,最后才调整压射速度。一款齿厚 2 mm、齿高比约 6:1 的异形散热齿板,齿部充满率稳定在 99% 以上。
看这个案例 → - 02
平面度:长件不翘、贴合严密
长条形零件通过分区冷却和定型工装控制出模翘曲;粗、精加工分序进行,中间安排去应力,精加工后与放置 24 小时后各测量一次平面度。一款长约 320 mm 的散热底壳,出模翘曲控制在 0.15 mm 以内,安装底面平面度稳定在 0.05 mm / 100 mm。需要屏蔽的结合面,我们还会用着色检查接触率。
看这个案例 → - 03
外观:批次颜色一致
压铸铝含硅量高,阳极氧化后容易发灰,这是材料本身的特性。外观件我们建议选用 A360,均匀喷砂统一底色,并将同批零件同槽处理;对颜色要求很高的,建议改用粉末喷涂。
了解更多 →
工艺与材料
相关工艺、材料与表面处理
FAQ
常见问题
压铸散热齿最薄能做到多少?+
铝合金散热齿常规做 1.5–2.5 mm,极限约 1.2 mm,但需同时满足三个条件:齿高与齿厚比不超过约 6:1、每侧拔模角不小于 1.5°、齿端有足够排气。齿距一般不小于齿厚的 2 倍,过密会使模具上的型腔筋条变细,强度不足且散热困难,反而更容易出问题。超出这个范围时,我们会建议改用铣削齿或型材拼接方案。
散热压铸件和型材散热器怎么选?+
主要取决于结构复杂度与批量。型材散热器的齿可以做得更薄、更密,导热也更好,但截面沿长度方向不变,安装孔、腔体、异形边界都需要二次加工;压铸则能一次成型复杂的三维结构(外壳、安装凸台、密封槽与齿部一体),省去大量二次加工,批量越大越划算。一般来说,只有一排散热齿的,选型材更合适;散热齿、壳体与安装结构一体的,选压铸更合适。
散热件适合用哪种铝合金?+
取决于您的优先项。结构与成本优先,选 ADC12,流动性好、性价比高,适合薄齿复杂件;导热优先,可考虑 AlSi12,含硅量高、流动性极佳,导热略优于 ADC12;外观优先(尤其是阳极氧化着色),选 A360,含铜低,氧化后颜色更均匀。压铸铝的导热系数通常在 90–120 W/(m·K),远低于纯铝,如果热设计余量不足,建议考虑型材或铜基方案。
阳极氧化后颜色发灰,能改善吗?+
可以改善,但受材料本身限制。压铸铝含硅量高,硅在氧化过程中不参与成膜,留在膜层中造成发灰,这一点无法完全消除。可行的改善方向有三个:一是更换合金,A360 含铜低、AlSi12 组织相对均匀,效果都优于 ADC12;二是均匀喷砂,统一底色;三是改用粉末喷涂代替阳极氧化,颜色更容易控制。如果您希望接近型材阳极氧化的效果,我们通常建议直接改用粉末喷涂。
厂内能做哪些表面处理?+
厂内可做阳极氧化、粉末喷涂、喷砂、抛丸、振动抛光与 PVD 真空镀。散热外壳常用喷砂 + 粉末喷涂或阳极氧化。如需电镀,可由我们协调外协厂完成,品质责任由我们承担。
起订量和打样周期是多少?+
样件与试产不设起订量,量产 500 件起订;阳极氧化外观件建议整批下单,便于同槽处理、控制色差。开模前可提供金属 3D 打印、CNC 加工或简易模样件(简易模约 7–15 天);开模后模具制造常规约 30–45 天、T1 试模 3–5 天,齿部结构建议先做模流分析验证充型,再确定模具方案;进入量产后,每批交付周期约 25–35 天。
能做储能设备和充电桩的外壳吗?+
能,我们为储能与充电设备生产过铝合金外壳与散热件。这类外壳多在户外使用,我们会重点控制三件事:密封槽与壳体一次压铸成型、结合面铣削后平面度 0.05 mm / 100 mm;按防护要求做气密检测;外表面厂内粉末喷涂。