行业应用 · 通用动力与园林机械
通用动力与园林机械压铸件
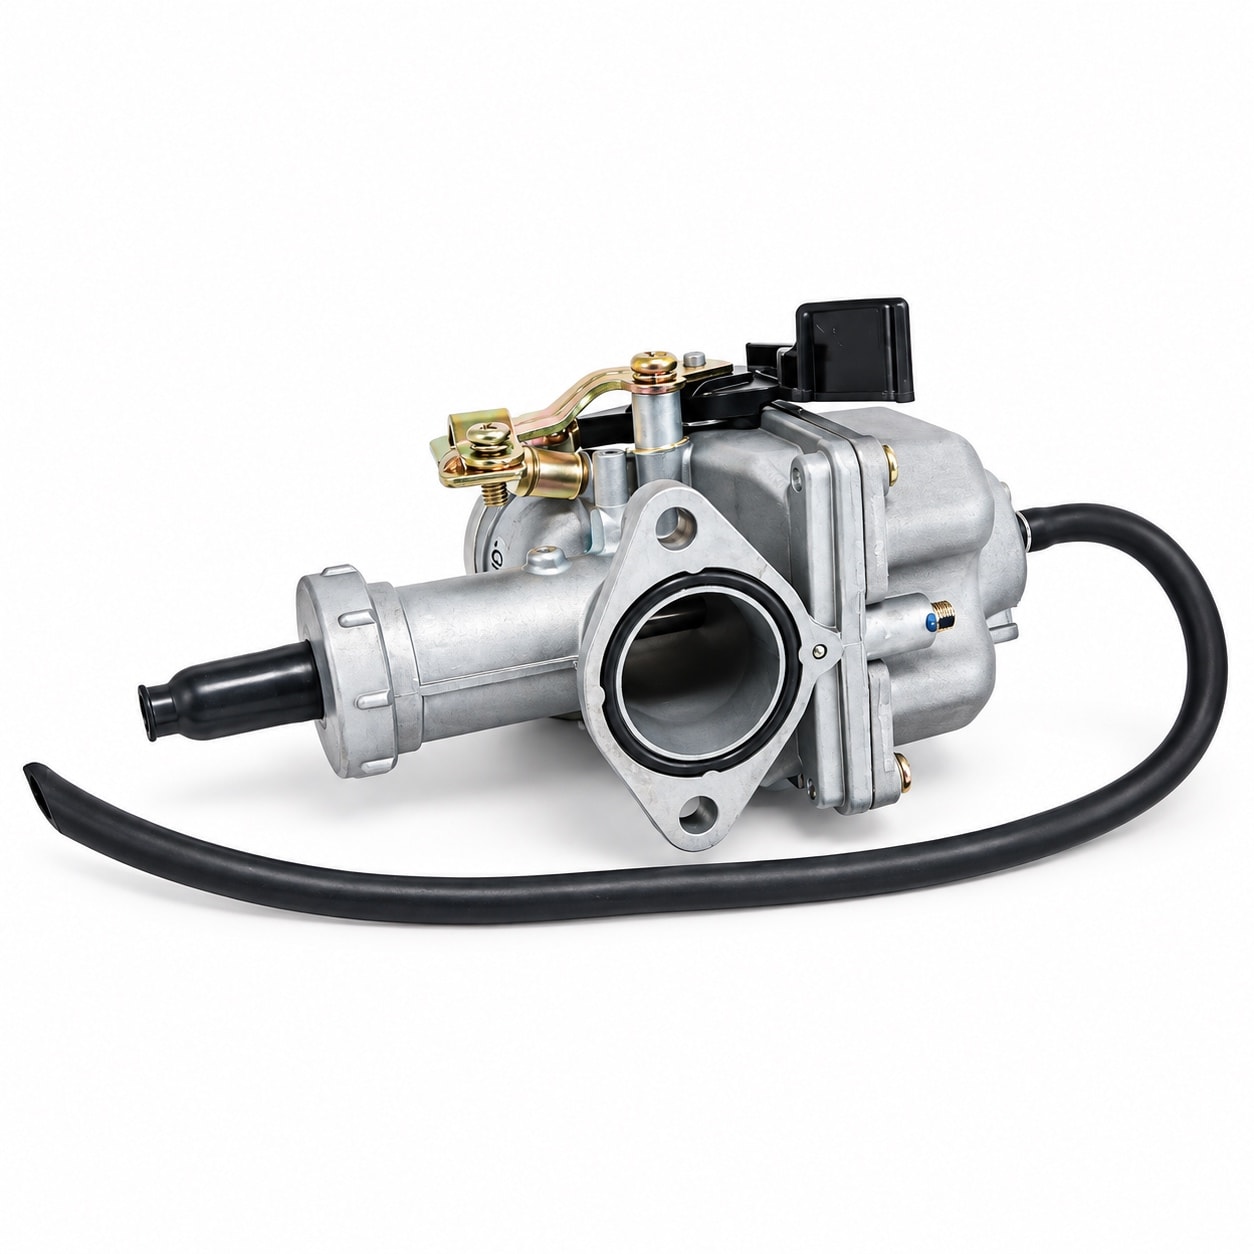
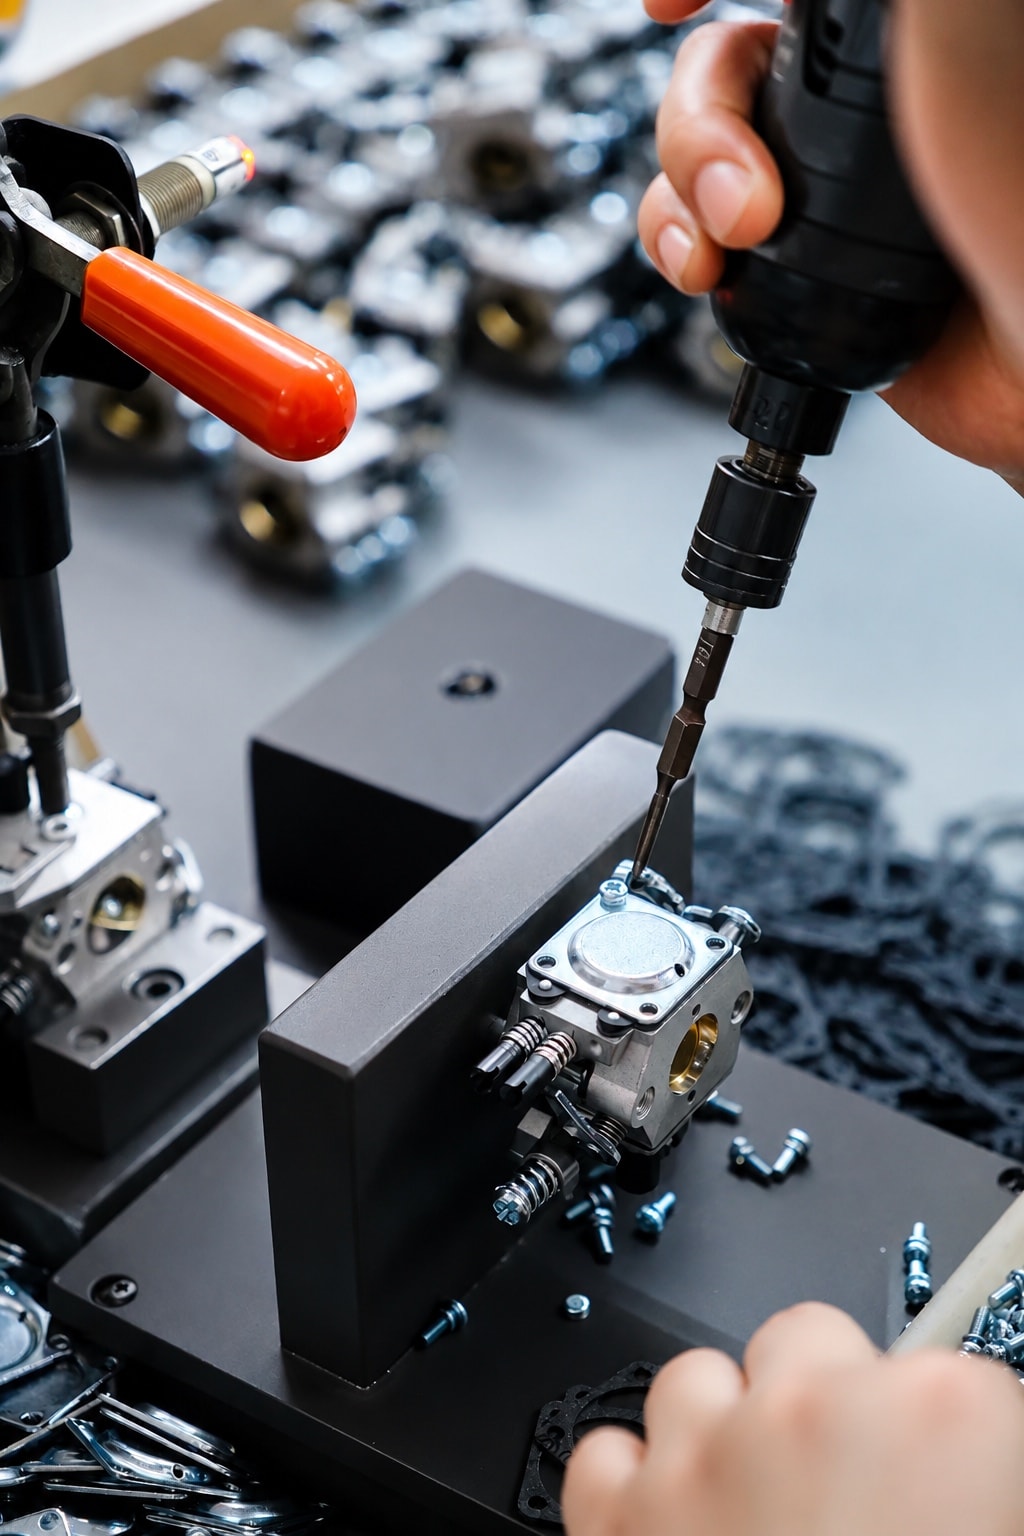
通机化油器是我们常年量产的产品之一。我们为割灌机、油锯、发电机和水泵机组供应膜片式化油器总成、化油器本体与泵盖,可交付成品总成、加工件,也可只交付压铸毛坯。
- 2005 年起量产膜片式化油器
- 成品 100% 流量与气密测试
- 成品总成、加工件、毛坯均可交付
- 可按 EPA / 欧盟 Stage V 项目要求提供文件
行业概况
我们为通机与园林机械做什么
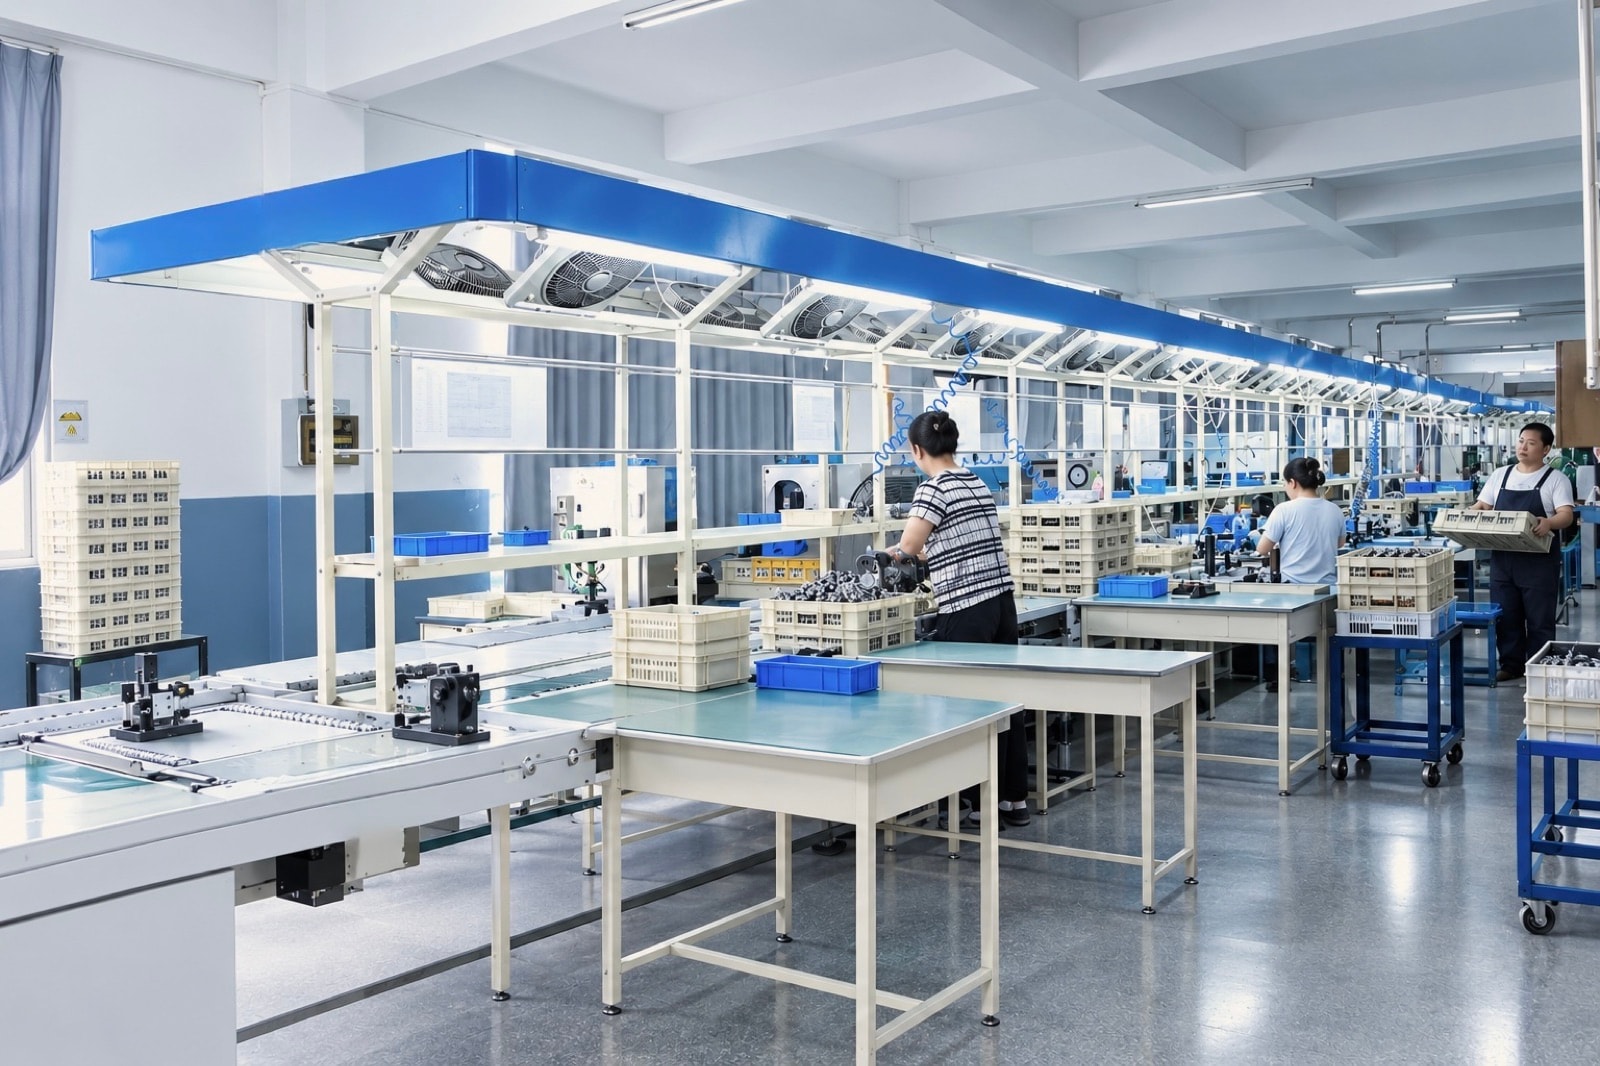
通机化油器是我们常年量产的产品之一。从 2005 年起,我们为割灌机、油锯等通用小型汽油机量产膜片式化油器;目前供应的零件包括膜片式化油器总成、化油器本体与泵盖,以及发电机与水泵机组壳体,单件重量 20 g–1.5 kg。我们的客户有通机主机厂、出口客户,也有自有加工线的化油器厂。
交付形式可按您的需要选择:装好膜片、弹簧等配套件,并经 100% 流量与气密测试的成品总成;加工好的本体与泵盖;如果您有自己的加工线,也可以只采购压铸毛坯。
出口欧美的项目,我们可按 EPA Phase 3 与欧盟 Stage V 项目要求提供材质证明与检测文件。园林机械季节性强,我们可按年度预测签订框架订单,淡季备好安全库存,旺季按周补货。
代表案例
代表案例
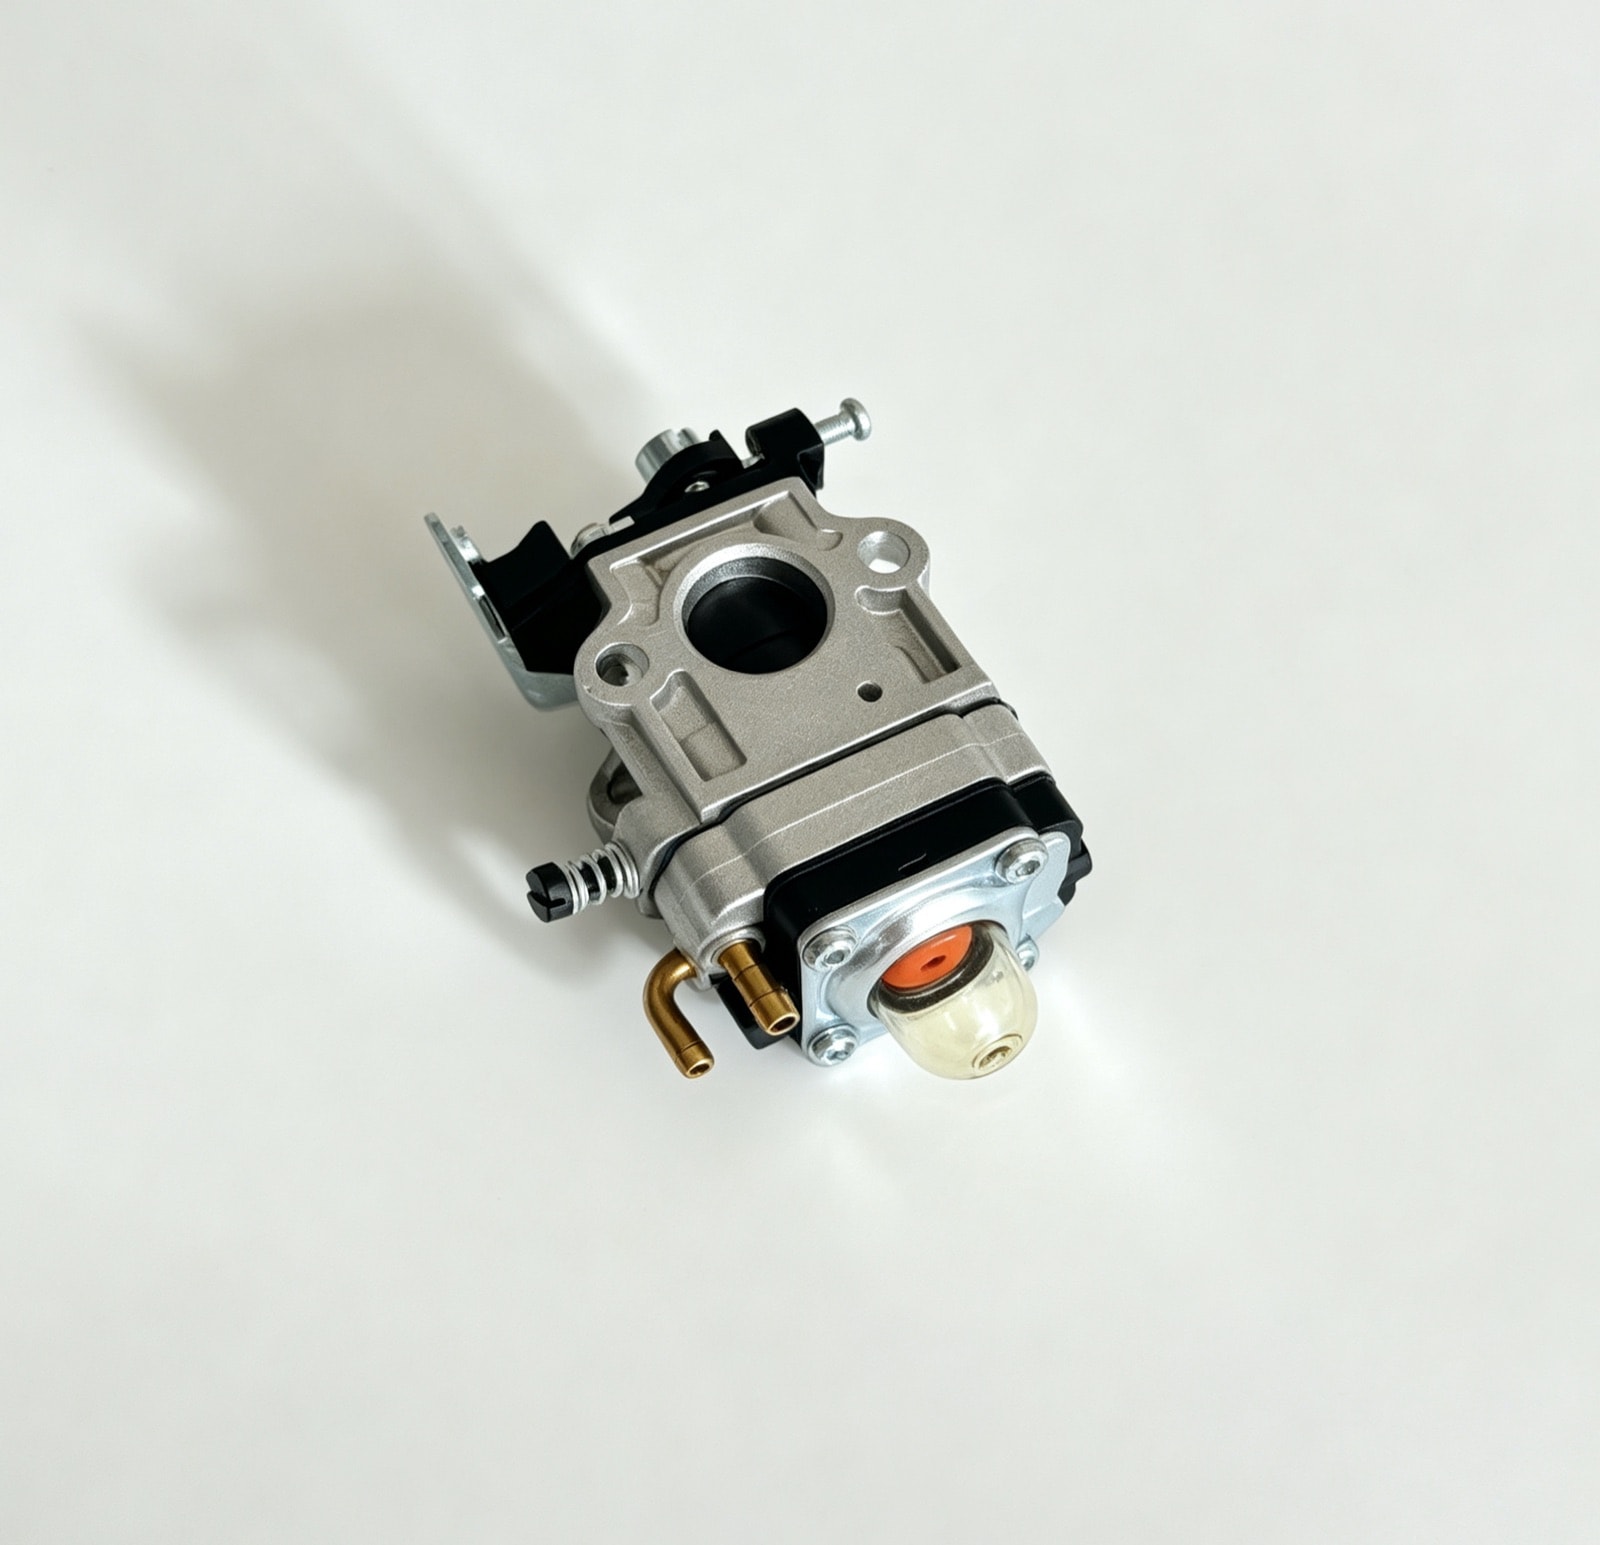
割灌机、油锯膜片式化油器总成
ADC12 · 约 180 g(总成)
割灌机、油锯用的膜片式化油器要在任意姿态下工作,泵膜腔与计量腔的密封面平面度超过 0.05 mm 就会漏气、热车熄火。我们两腔面一次装夹铣削、低应力夹持,成品 100% 气密与流量测试,平面度稳定在 0.03 mm 以内。
阅读案例 →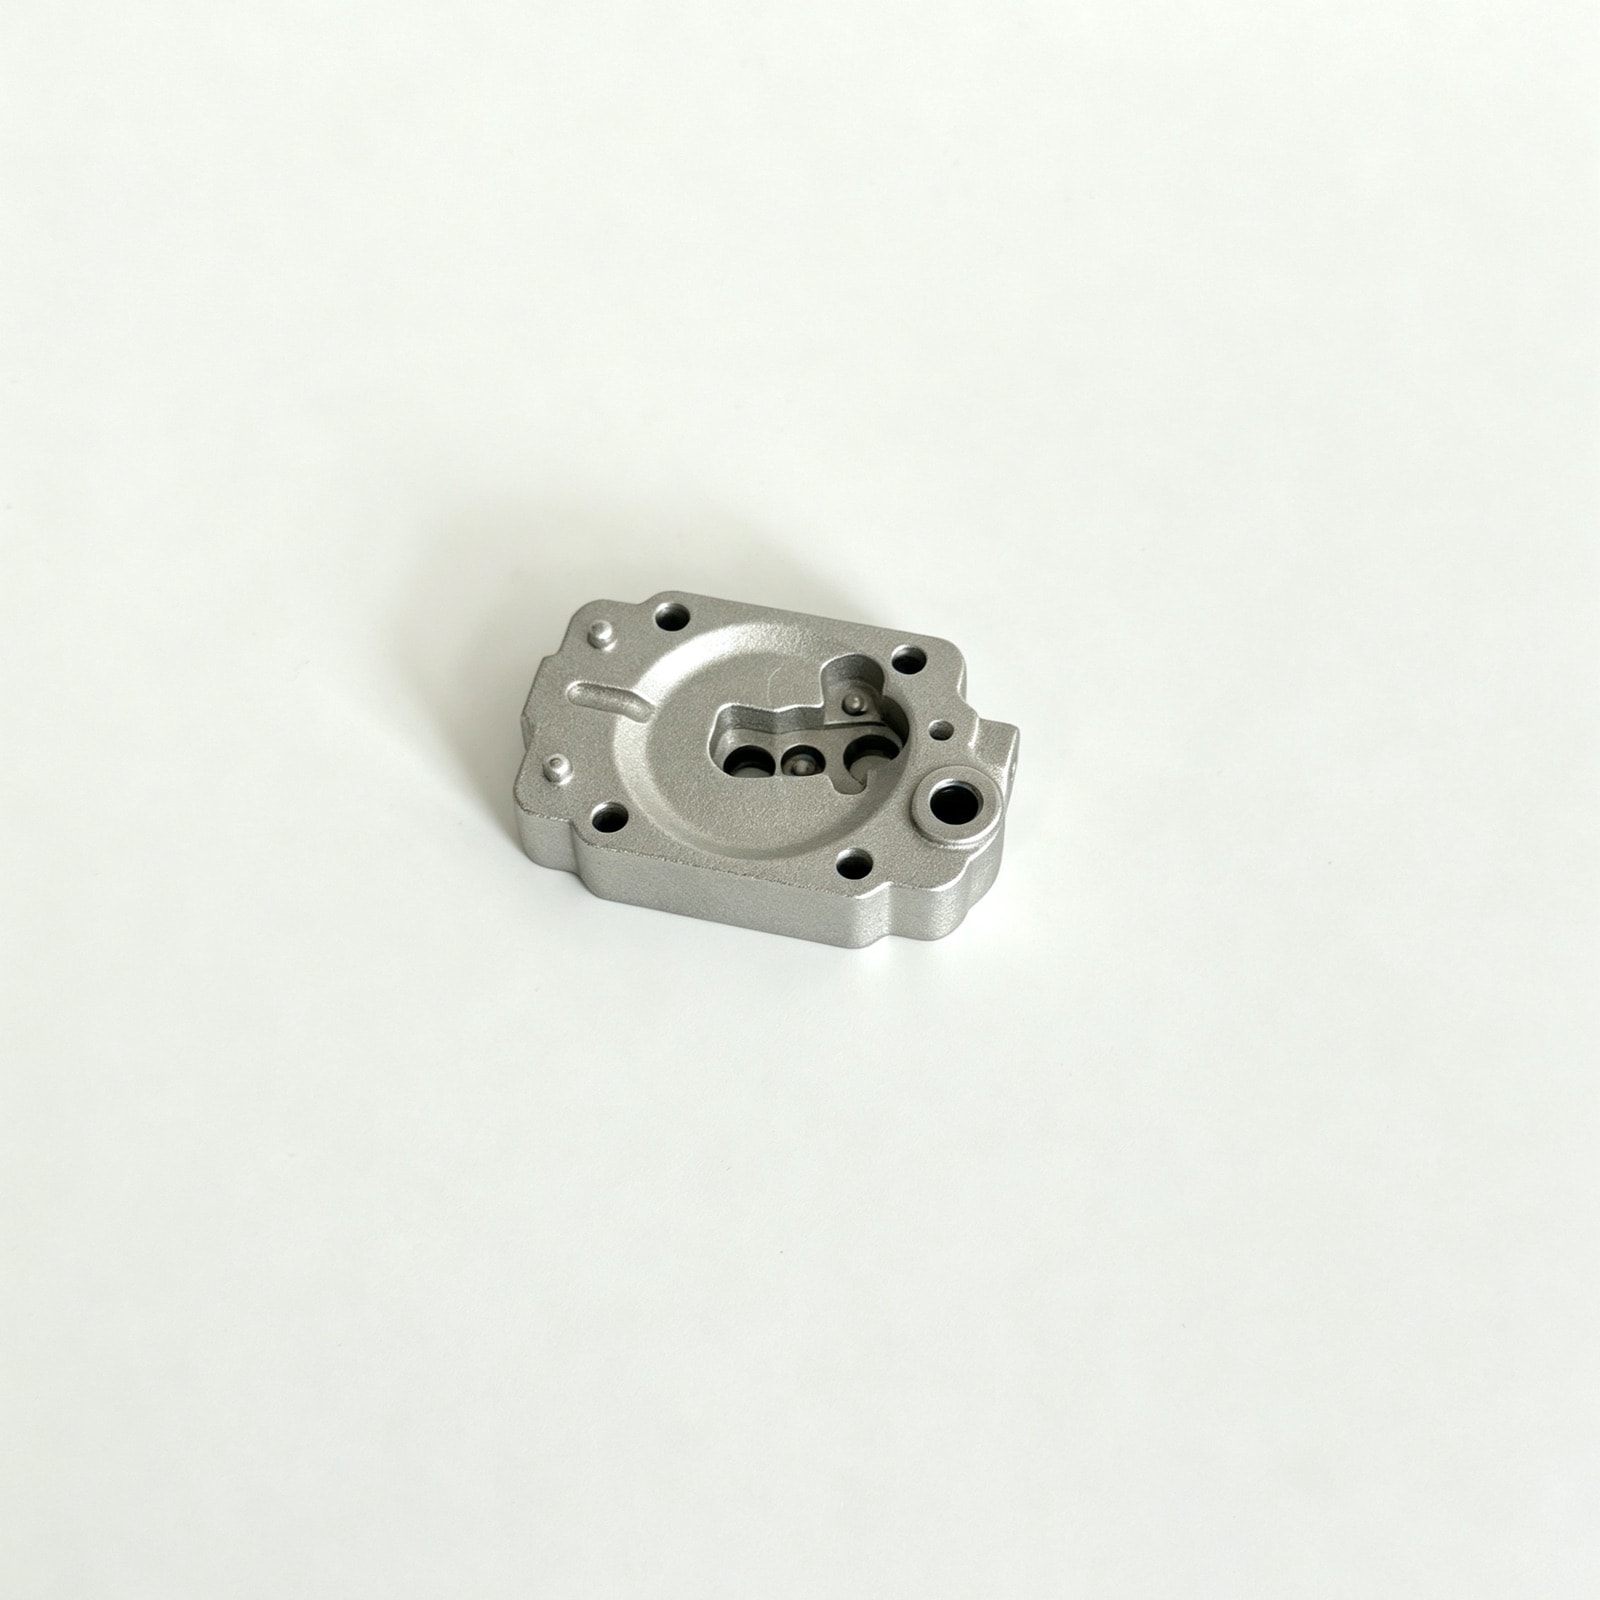
膜片式化油器泵盖
ADC12 · 约 45 g
约 45 g 的小型薄盖,几乎整个零件就是一个密封面加几个螺纹孔。一模多腔时远端型腔容易冷隔,人工去毛刺还会把 2 mm 薄盖压弯。我们按距离配平各腔流道,改用工装定位、定压刷洗去毛刺,密封面平面度稳定在 0.03 mm 以内。
阅读案例 →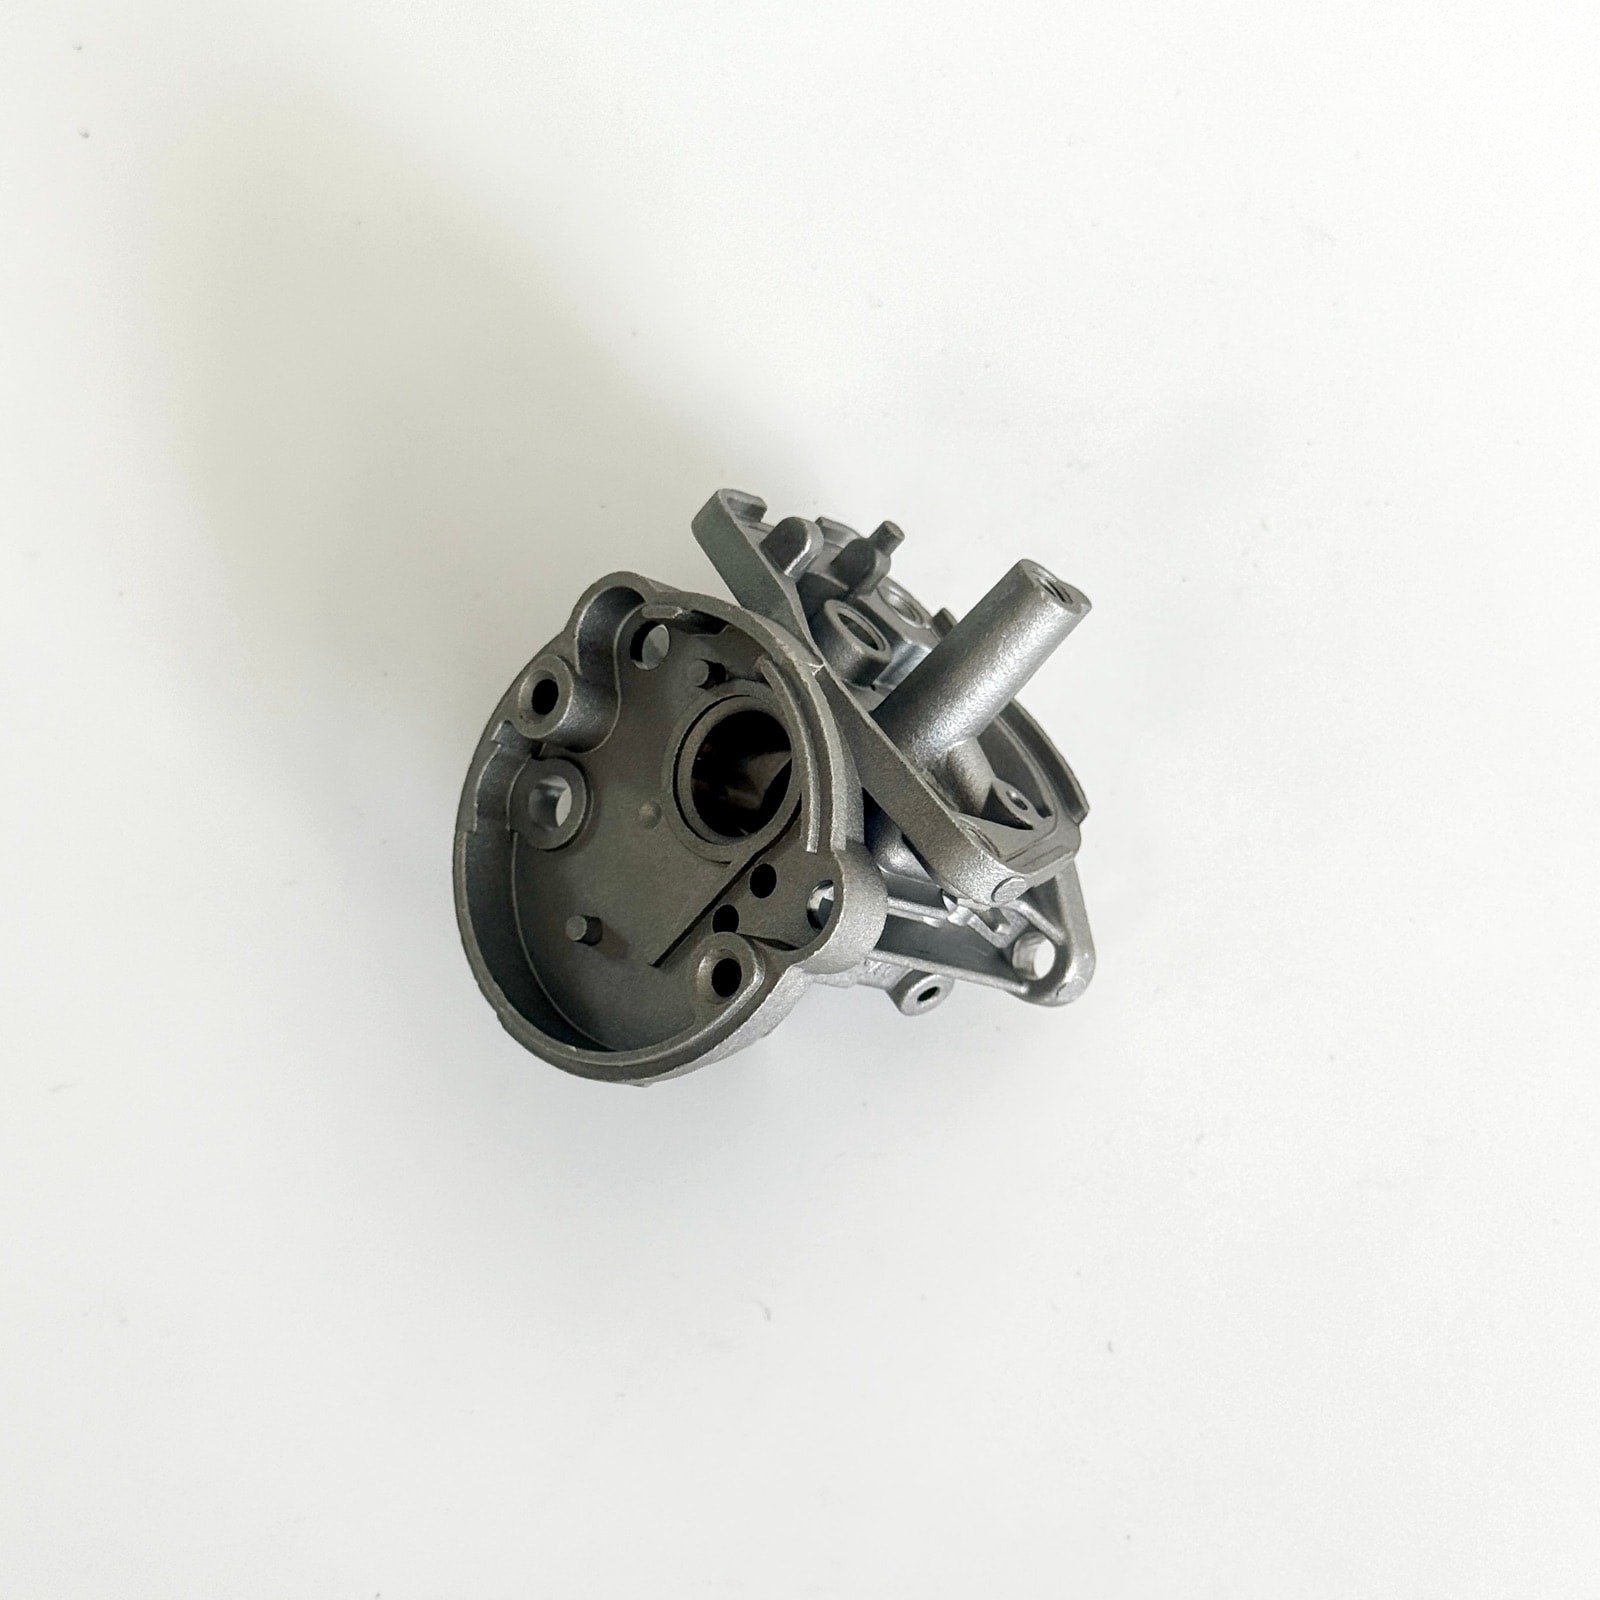
膜片式化油器本体毛坯件
ADC12 · 约 160 g(含浇排)
以毛坯形态交付、由客户自行加工的化油器本体。不同批次毛坯余量曾相差 0.2 mm 以上,客户每批都要重新对刀,加工后还会露出气孔。我们按模次跟踪毛坯尺寸趋势、定期保养模具,并对待加工区域重点做 X 射线抽检,余量稳定在 0.3 ± 0.1 mm。
阅读案例 →合作方式
合作方式
打样周期
开模前可提供金属 3D 打印、CNC 加工或简易模样件(简易模约 7–15 天);开模后模具制造常规约 30–45 天、T1 试模 3–5 天。通机项目多为改型件,可在现有模具基础上改制,以缩短周期。
起订量
样件与试产不设起订量;量产 500 件起订。
质量文件
可按需提供材质证明、尺寸报告、流量曲线、气密记录、X 射线抽检报告、RoHS/REACH 报告;出口项目可配合提供铅含量检测。
指定材料与供应商
可按您指定的牌号采购;膜片、弹簧等关键配套件可使用您指定的供应商,由我们负责来料检验与装配。
合作流程
从图纸到量产,我们如何与您配合
- 01
图纸评审与 DFM
确认膜片密封面、油道与量孔要求;小件会评估一模几腔,在单件成本与各腔充填均衡之间取得平衡。
- 02
模具设计与制造
模具在厂内设计制造。通机项目多为改型件,可在现有模具基础上改制,缩短开发周期。
了解更多 → - 03
T1 样件与首件报告
可提交全尺寸检测报告与材质证明;化油器总成还可另附流量曲线与气密记录。
- 04
小批试产
打通加工、装配与流量测试全流程,良率确认后转入量产。
- 05
量产与备货
量产 500 件起订,每批交付周期约 25–35 天;可按年度预测签订框架订单,并保有安全库存。
我们的保证
通机零件:您最关注的三项要求,我们如何保障
- 01
密封面:膜片贴合严密
泵膜腔与计量腔的密封面要求平面度在 0.03 mm 以内。我们采用真空吸盘或大面积软爪低应力夹持,两腔面一次装夹铣出,并在夹紧与松开状态下各测量一次平面度。
看这个案例 → - 02
流量:每台化油器保持一致
量孔铜件 100% 按实测流量分档,同一台化油器选用同一档装配;成品上流量台架复测,怠速与全开流量控制在您给定曲线的 ±2% 以内,测试数据留档。
看这个案例 → - 03
毛坯:余量稳定、内部致密
如果您只采购毛坯,最关心的往往是每批毛坯能否直接上线加工、无需重新对刀。我们将加工余量控制在 0.3 ± 0.1 mm,对需要切削的区域重点做 X 射线抽检,并可随货提供关键尺寸趋势表。
看这个案例 →
工艺与材料
相关工艺、材料与表面处理
FAQ
常见问题
你们为哪些通机客户供货?可以交付哪些形式?+
从 2005 年起,我们为割灌机、油锯等通用小型汽油机量产膜片式化油器,客户包括通机主机厂、出口客户,以及自有加工线的化油器厂。交付形式有三种:装好膜片、弹簧等配套件,并经 100% 流量与气密测试的成品总成;加工好的化油器本体与泵盖;或只交付压铸毛坯,由您自行加工。
通机化油器出口欧美需要注意什么?+
主要是排放与材料两方面。排放方面,出口美国需满足 EPA Phase 3、出口欧盟需满足 Stage V 的蒸发与尾气要求,化油器的量孔配置与密封性直接影响能否通过;材料方面需提供 RoHS/REACH 报告,部分市场对铜件含铅量还有额外限制。我们可根据您的要求提供材质证明,也可安排第三方检测,具体检测项目在报价阶段与您一并确认。
只采购毛坯件,如何保证后续加工顺利?+
建议在合同中明确三项内容:加工余量公差(我们通常控制在 0.3 ± 0.1 mm)、待加工区域的内部质量抽检方案(X 射线抽检比例与判定标准),以及尺寸趋势数据的提供方式。我们可随货提供关键尺寸趋势表,便于您提前发现模具磨损带来的尺寸漂移。同时建议约定模具保养节点,毛坯尺寸漂移的原因通常在模具,而非工艺。
通机件的年需求波动大,能配合备货吗?+
可以。常见做法有两种:一是按年度预测签订框架订单,我们按月滚动排产,并保有一定安全库存;二是采用 VMI 或寄售模式,在约定仓库备货,您按实际领用结算。园林机械季节性明显,我们通常建议在淡季备好安全库存,旺季按周滚动补货。具体库存水平与结算方式在合同中约定。
起订量和打样周期是多少?+
样件与试产不设起订量,量产 500 件起订。开模前可提供金属 3D 打印、CNC 加工或简易模样件(简易模约 7–15 天);开模后模具制造常规约 30–45 天、T1 试模 3–5 天。通机项目多为改型件,可在现有模具基础上改制,以缩短周期。进入量产后,每批交付周期约 25–35 天。
可以用我们指定的膜片、弹簧供应商吗?+
可以。我们可按您指定的牌号采购合金;膜片、弹簧等关键配套件可使用您指定的供应商,由我们负责来料检验与装配。