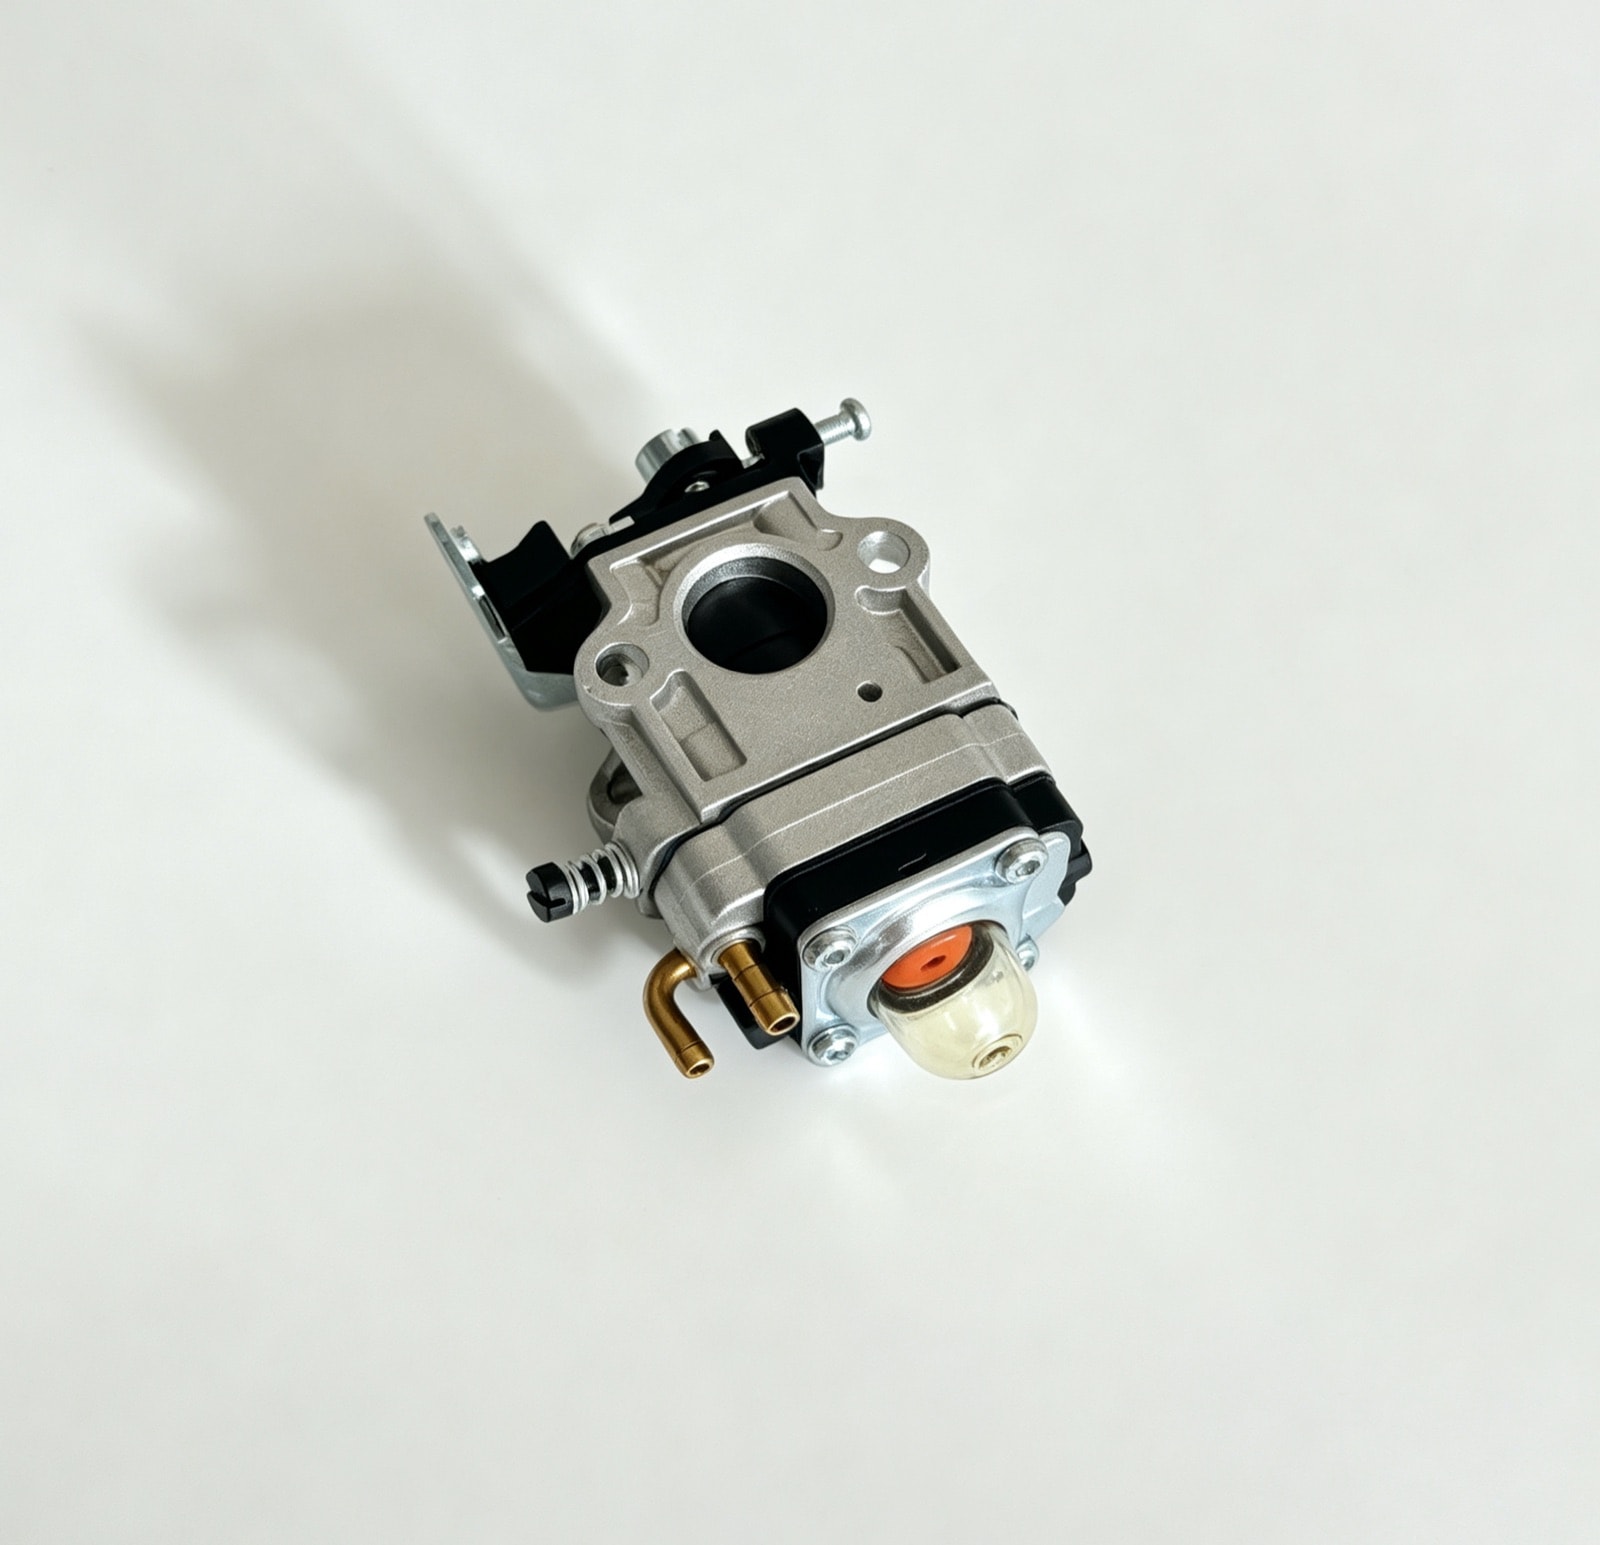
案例研究 · 通用动力与园林机械
割灌机膜片式化油器压铸与总成:膜片密封面平面度 0.03 mm,启动不良率低于 0.5%
割灌机、油锯用的膜片式化油器要在任意姿态下工作,泵膜腔与计量腔的密封面平面度超过 0.05 mm 就会漏气、热车熄火。我们两腔面一次装夹铣削、低应力夹持,成品 100% 气密与流量测试,平面度稳定在 0.03 mm 以内。
零件参数
| 零件名称 | 割灌机、油锯膜片式化油器总成 |
|---|---|
| 零件类型 | 化油器与流体控制件 |
| 应用产品 | 割灌机、油锯等通用小型汽油机 |
| 客户类型 | 通机主机厂与出口客户 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 75 × 65 × 55 mm(总成) |
| 单件重量 | 约 180 g(总成) |
| 壁厚范围 | 2.0 – 3.5 mm |
| 关键要求 | 膜片腔密封面平面度、量孔孔径、全姿态供油 |
| 后加工 | 膜片腔面铣削、喉管镗削、量孔钻铰、螺纹加工 |
| 表面处理 | 抛丸 + 钝化 |
| 交付形式 | 成品总成(含膜片、弹簧、配套件) |
| 量产起始 | 2005 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
泵膜腔与计量腔的密封面平面度要求不超过 0.03 mm。膜片靠自身弹性贴合,无法补偿密封面的起伏。
尺寸精度
量孔孔径公差为 ±0.01 mm,喉管直径公差为 ±0.05 mm。
功能
泵膜腔做气密测试,0.05 MPa 保压 30 s;供油流量按客户曲线验收,允差 ±2%。割灌机、油锯工作时姿态不断变化,化油器在任何角度都要稳定供油。
技术难点
膜片密封面平面度要求极高
平面度超过 0.05 mm 时,膜片密封不严,泵油能力下降、热车后熄火。膜片靠自身弹性贴合密封面,本身没有补偿变形的能力,密封面的任何起伏都会成为泄漏通道。
小型薄壁件的加工变形
夹持铣削膜片腔面后,松开测量平面度超差。壁厚仅 2 mm 的腔体在夹紧力下弹性变形,加工面在松开后随之回弹。
我们的做法
泵膜腔与计量腔面一次装夹铣削(CNC 加工)
两个膜片面分次加工,会带进基准转换误差。我们把两腔面放在同一次装夹中铣削,平面度全检,并着色检查接触率。
真空吸盘或大面积软爪低应力夹持(工装设计)
壁厚只有 2 mm 的腔体在夹紧力下会弹性变形,松开后加工面随之回弹。我们用真空吸盘或大面积软爪分散夹紧力,并在夹紧和松开状态下各测一次平面度。
量孔铜件按流量分档装配(配套件来料)
我们对来料量孔铜件按流量分档并记录,装配时按同一档取用,保证整机流量一致。
成品 100% 气密与流量测试(成品检验)
每台化油器总成都做气密与流量测试,数据留档可追溯。
结果(稳定量产状态)
进入稳定量产后,膜片密封面平面度不超过 0.03 mm,装机启动不良率低于 0.5%。这款化油器常年批量供货,出口多个国家。
本案例常见问题
膜片化油器为什么对平面度要求比浮子式更高?+
浮子式靠重力定位油面,密封面主要挡油;膜片式靠膜片在两侧压差下往复泵油,膜片必须与密封面全周贴合才能建立压差。膜片本身薄且软,没有补偿起伏的能力,所以密封面平面度通常要求 0.03 mm 以内,比浮子室的 0.05 mm 更严。
通机化油器的出口认证一般要注意什么?+
主要是排放与材料两方面。排放上,出口欧美的通机需满足 EPA Phase 3 或欧盟 Stage V 的蒸发与尾气要求,化油器的量孔配置与密封性直接相关;材料上需要提供 RoHS/REACH 报告,铅含量尤其受关注(部分市场对铜件含铅量有限制)。我们可随货提供材质证明与第三方检测报告,具体项目在报价阶段确认。