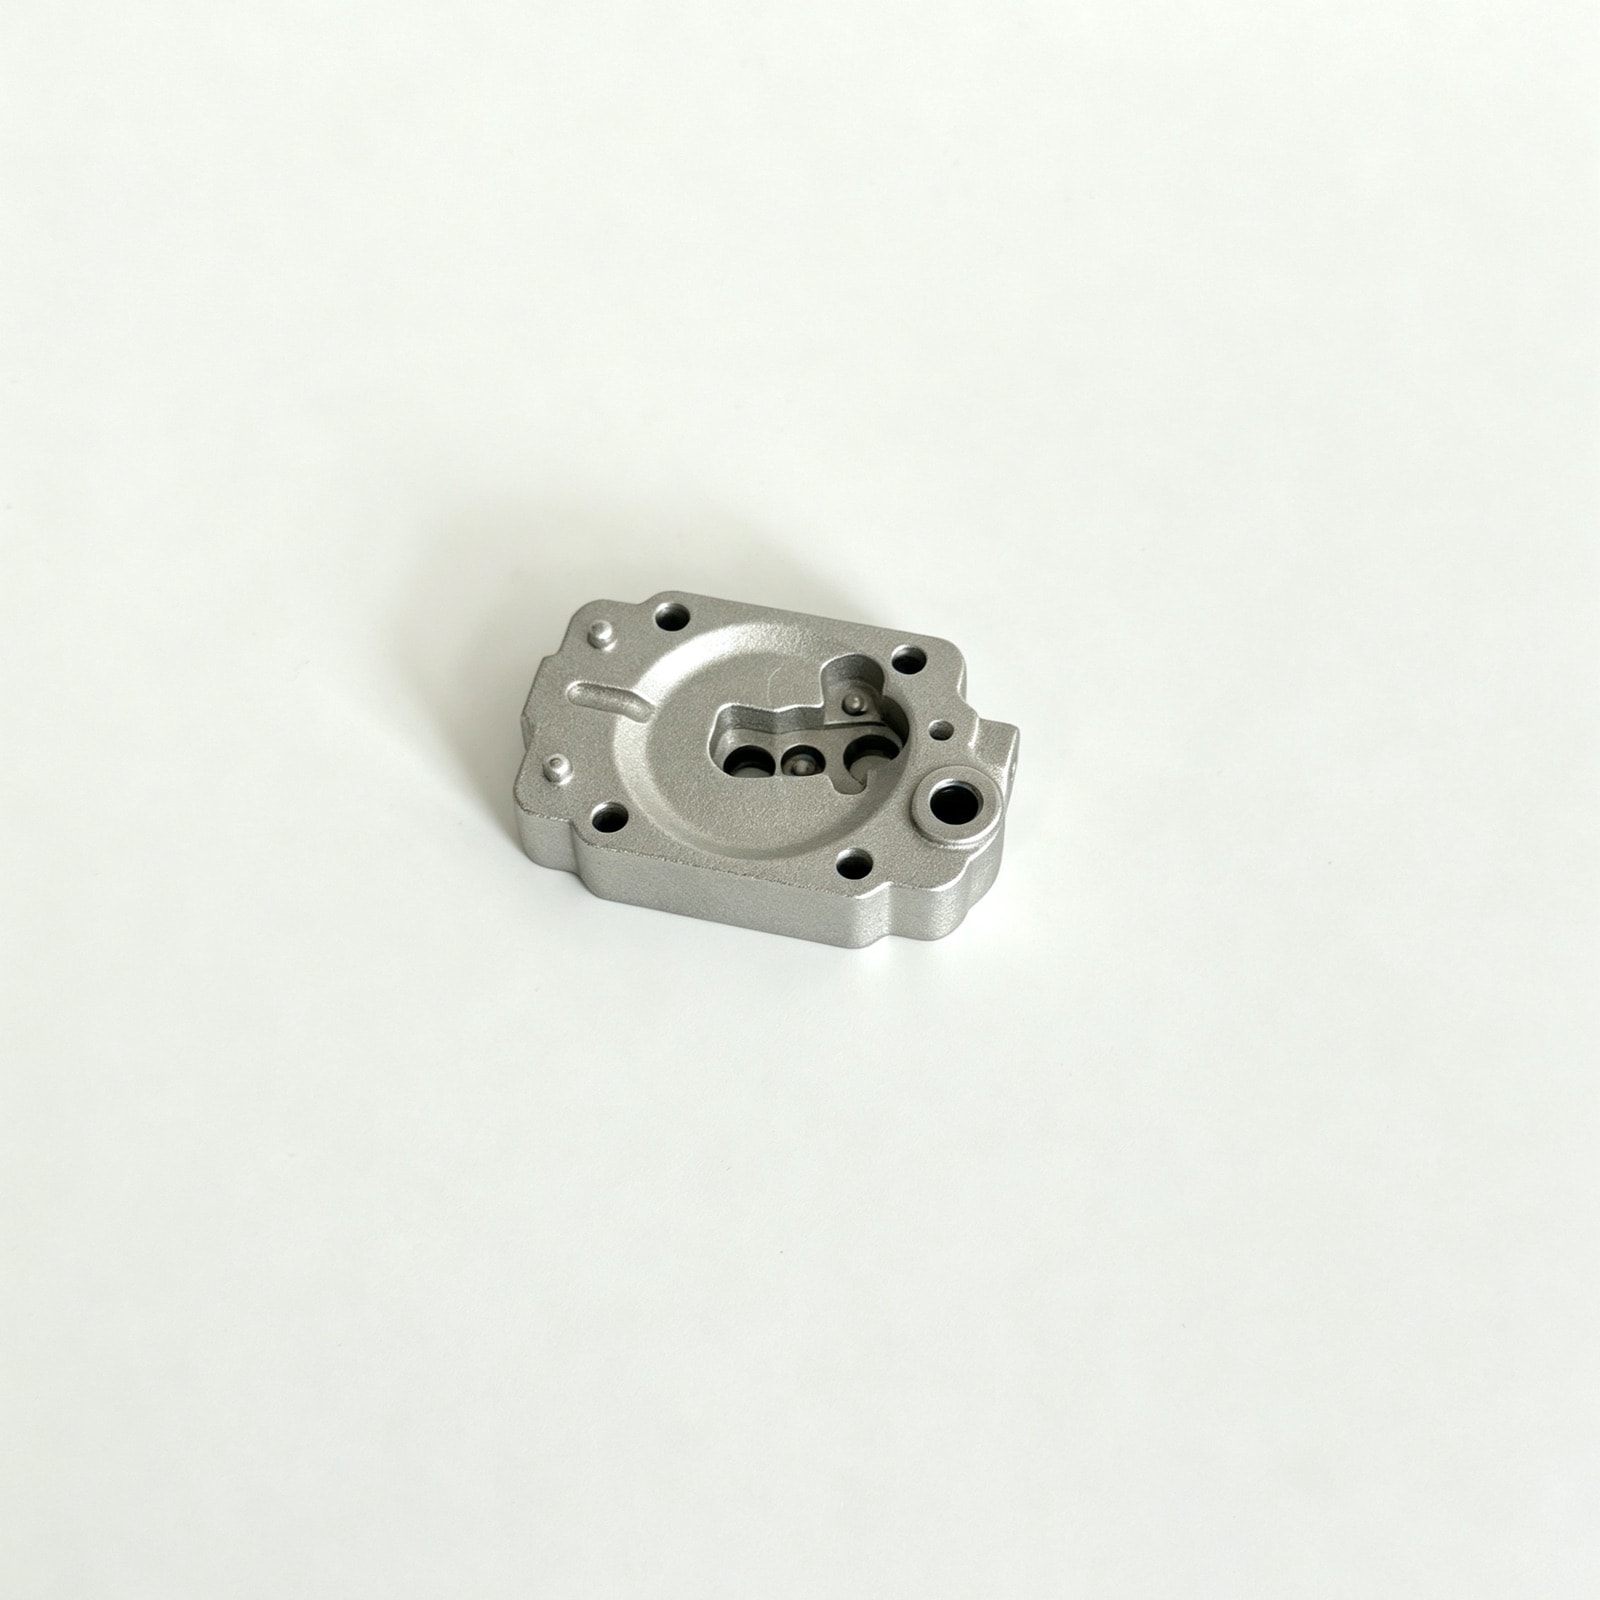
案例研究 · 通用动力与园林机械
膜片式化油器泵盖压铸:一模多腔,密封面平面度 0.03 mm,腔间尺寸差 ≤ 0.03 mm
约 45 g 的小型薄盖,几乎整个零件就是一个密封面加几个螺纹孔。一模多腔时远端型腔容易冷隔,人工去毛刺还会把 2 mm 薄盖压弯。我们按距离配平各腔流道,改用工装定位、定压刷洗去毛刺,密封面平面度稳定在 0.03 mm 以内。
零件参数
| 零件名称 | 膜片式化油器泵盖 |
|---|---|
| 零件类型 | 化油器与流体控制件 |
| 应用产品 | 通机化油器泵膜腔盖板 |
| 客户类型 | 通机主机厂 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 60 × 45 × 15 mm |
| 单件重量 | 约 45 g |
| 壁厚范围 | 2.0 – 3.0 mm |
| 关键要求 | 密封面平面度、螺纹孔位置度、无毛刺 |
| 后加工 | 密封面铣削、钻孔攻牙 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2012 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
密封面平面度要求不超过 0.03 mm。泵盖压在泵膜上,平面度直接决定泵膜腔是否漏气。
尺寸精度
螺纹孔位置度要求 φ0.15 mm,保证与化油器本体的螺孔对齐。
清洁度
油道与螺纹孔内不允许有残屑和毛刺,每件目视检查并吹洗。残屑进入化油器会堵塞量孔。
技术难点
小件多腔布局的充型均衡
一模多腔时,远端型腔件的密封面出现流痕与欠铸。各腔流道长度不等时,金属液到达时间与温度不同,远端腔先降温后充型,容易冷隔。
薄件去毛刺时的变形
人工去毛刺时用力不均,薄盖被压弯,平面度超差。2 mm 厚的小件刚度低,局部外力即可产生塑性变形,且变形不可逆。
我们的做法
多腔流道按距离配平,保证各腔同时充满(模具设计)
各腔流道长度不等时,远端型腔接到的是已经降温的金属液,容易出现流痕和冷隔。我们按各腔距离配平流道,让金属液同时到达;模流分析确认各腔充填时间,并用短射件验证。
去毛刺改用工装定位、定压刷洗(后处理)
2 mm 厚的小件刚度低,手工去毛刺时局部用力就会造成不可恢复的塑性变形。我们改用工装定位加定压刷洗,不再手工按压;去毛刺后抽检平面度。
螺纹孔攻牙后 100% 通规检查(成品检验)
每个螺纹孔攻牙后都用通规检查,记录不合格分布,反馈到攻牙工序。
结果(稳定量产状态)
进入稳定量产后,密封面平面度不超过 0.03 mm,螺纹合格率在 99.5% 以上,多腔模各腔之间的尺寸差不超过 0.03 mm。
本案例常见问题
小件一模几腔比较合适?+
要在机时分摊与充型均衡之间取平衡。腔数越多单件机时成本越低,但流道总长增加、各腔充填差异变大,远端腔容易冷隔。经验做法是先按投影面积算所需锁模力,再看流道能否做到基本等长——能等长布置的 4 腔通常优于勉强塞下的 8 腔。我们会在报价时给出不同腔数对应的单价,让客户自己权衡。
薄小件的毛刺怎么处理才不变形?+
关键是不要用局部外力。可行的方式有:工装定位后用定压刷或尼龙轮刷洗;振动光饰(滚磨)配合合适的磨料,适合批量小件;对精度要求高的密封面,毛刺在铣削工序里用倒角刀一次带出,而不是事后手工修。我们对这类件采用工装 + 定压刷洗,并在去毛刺后抽检平面度确认没有引入变形。