行业应用 · 摩托车与两轮车
摩托车与两轮车压铸件
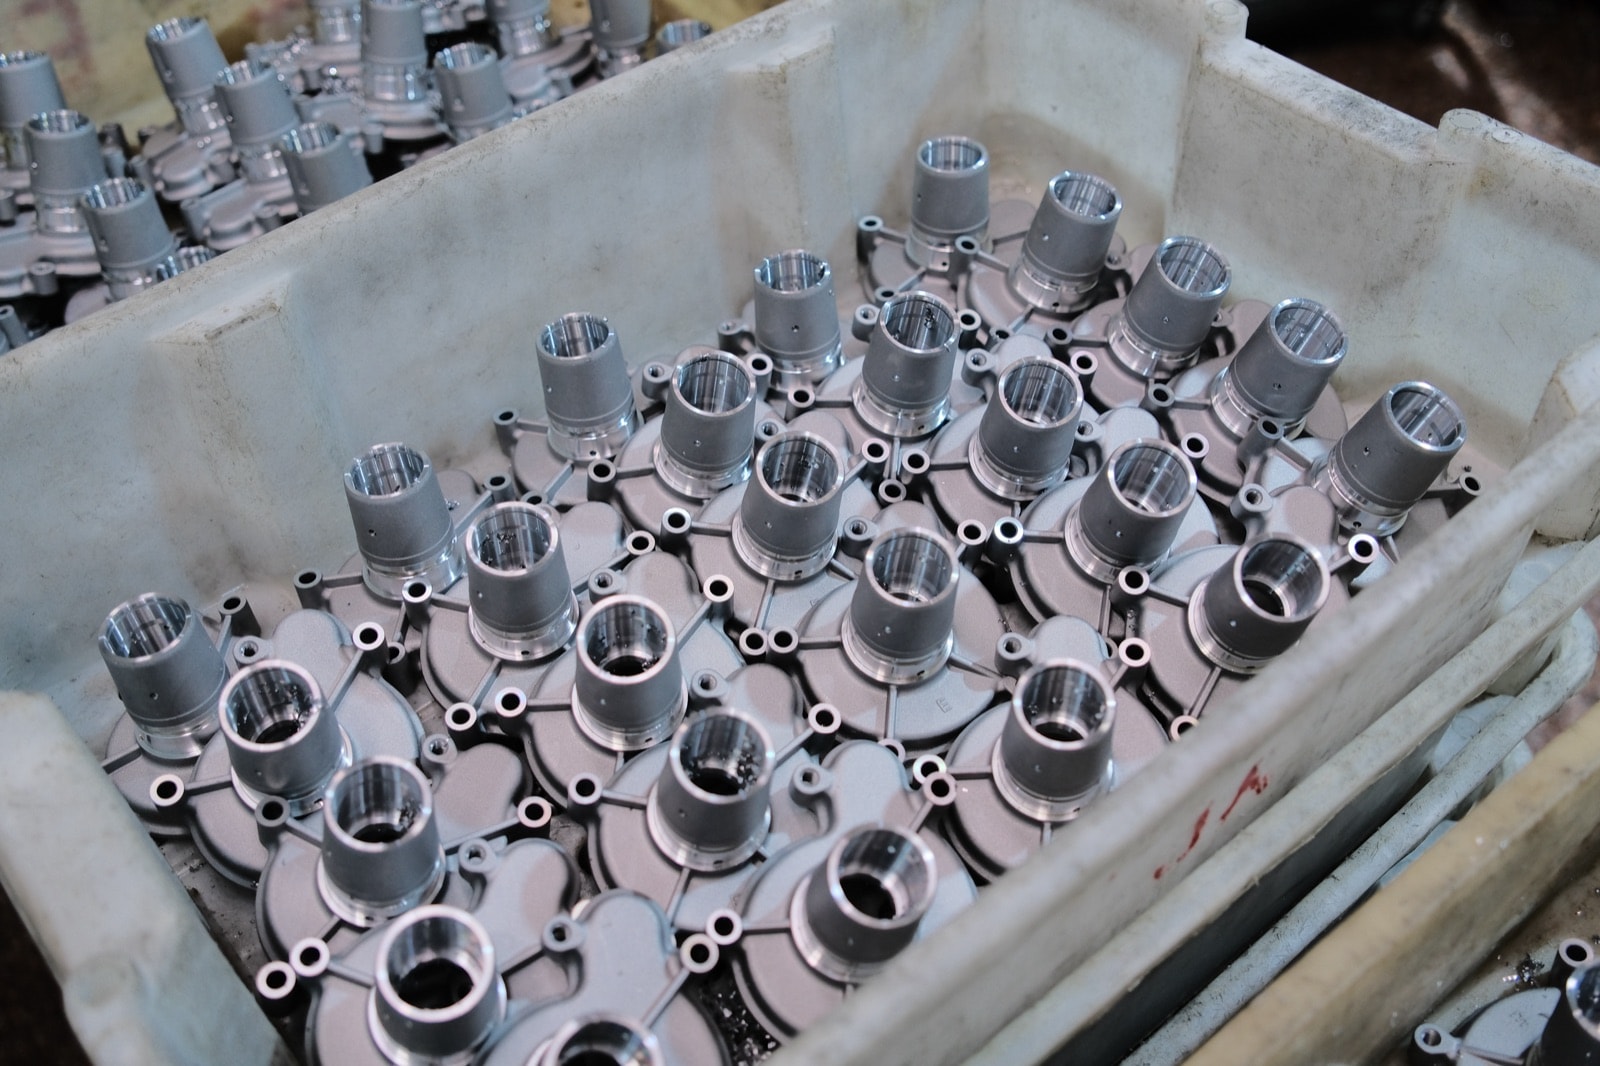
我们从摩托车化油器起家,自 2003 年起为钱江、隆鑫、嘉陵等主机厂供应铝合金压铸件与成品总成。模具、压铸、CNC 精加工、表面处理、装配与测试均在同一工厂完成。
- 2003 年起为钱江、隆鑫、嘉陵供货
- 气密件 100% 试压,化油器 100% 流量测试
- 可按 PPAP / APQP 提交首件与控制计划
- 毛坯件、加工件、成品总成均可交付
行业概况
我们为摩托车行业做什么
摩托车是我们的起家行业。公司的制造根基可追溯至 1998 年创立的金雄摩托车化油器厂;2003 年起,我们开始为钱江、隆鑫、嘉陵等主机厂批量供应铝合金精密压铸件,化油器至今仍是我们量产时间最长的产品。
目前在产的摩托车零件包括化油器总成与本体、离合器外毂与压盘、曲轴箱边盖、气缸头罩、气门室盖、节气门体和进气歧管接头,单件重量 20 g–5.5 kg,材料以 ADC12 铝合金为主。我们的客户既有主机厂,也有主机厂的一级供应商和售后市场品牌。
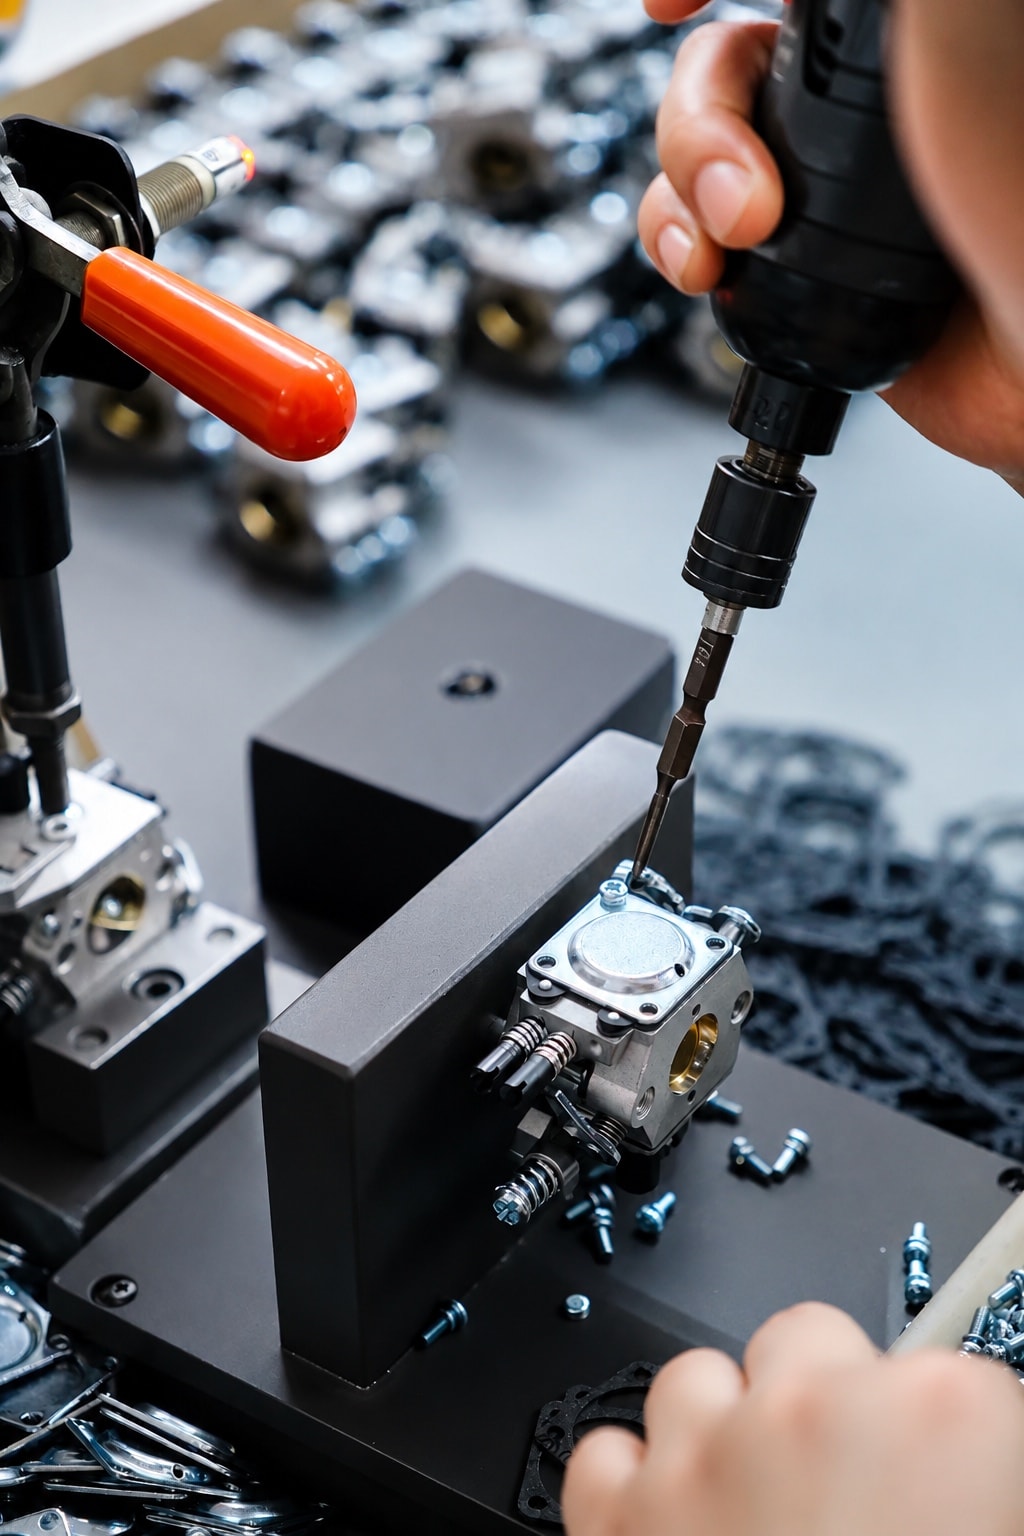
这些零件的模具设计制造、压铸、CNC 精加工、表面处理、装配与测试均在同一工厂完成。您可以只采购毛坯,也可以采购加工到可直接装配的零件,或是装好配套件、完成流量与气密测试的成品总成。
电动两轮车方面,我们目前还没有供货记录,但电机壳体、电机端盖与控制器外壳在工艺上与我们量产的曲轴箱边盖、控制器屏蔽外壳相同:轴承孔一次装夹精镗、公差 ±0.02 mm,结合面平面度 0.05 mm / 100 mm,密封面可做 100% 气密检测,外侧散热筋齿厚 1.5–2.5 mm。欢迎电动两轮车项目上传图纸评估。
代表案例
代表案例
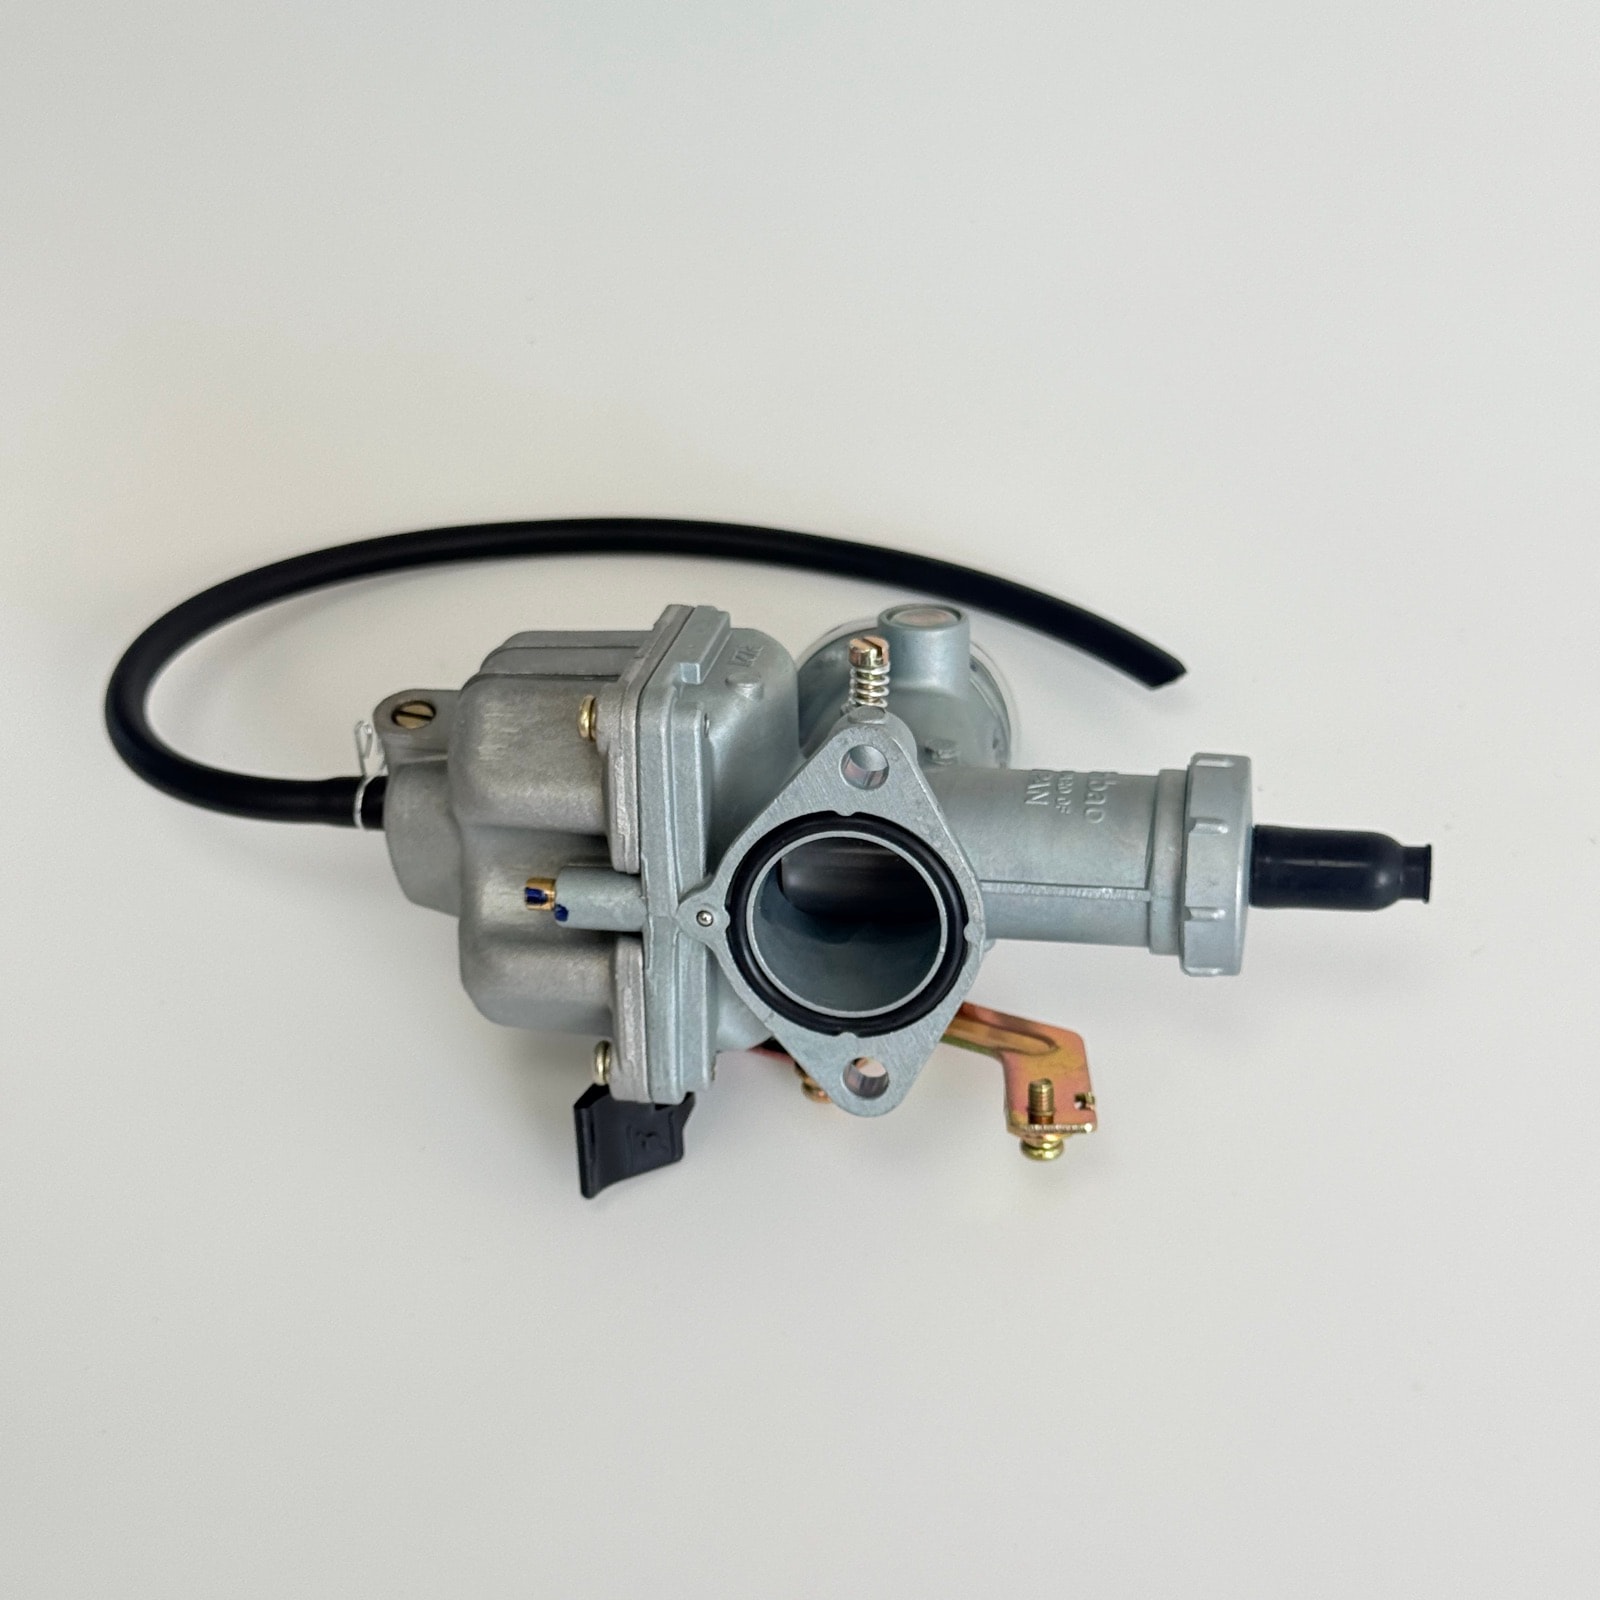
PZ27 摩托车化油器总成
ADC12 · 约 420 g(总成)
化油器是我们的长线量产品类,PZ27 累计交付超过 100 万件。量孔位置偏移 0.1 mm 就会让怠速流量偏差超过 5%;我们以同一基准加工量孔与喉管、量孔按流量分档装配、成品 100% 上流量台架,怠速流量一致性控制在 ±2% 以内。
阅读案例 →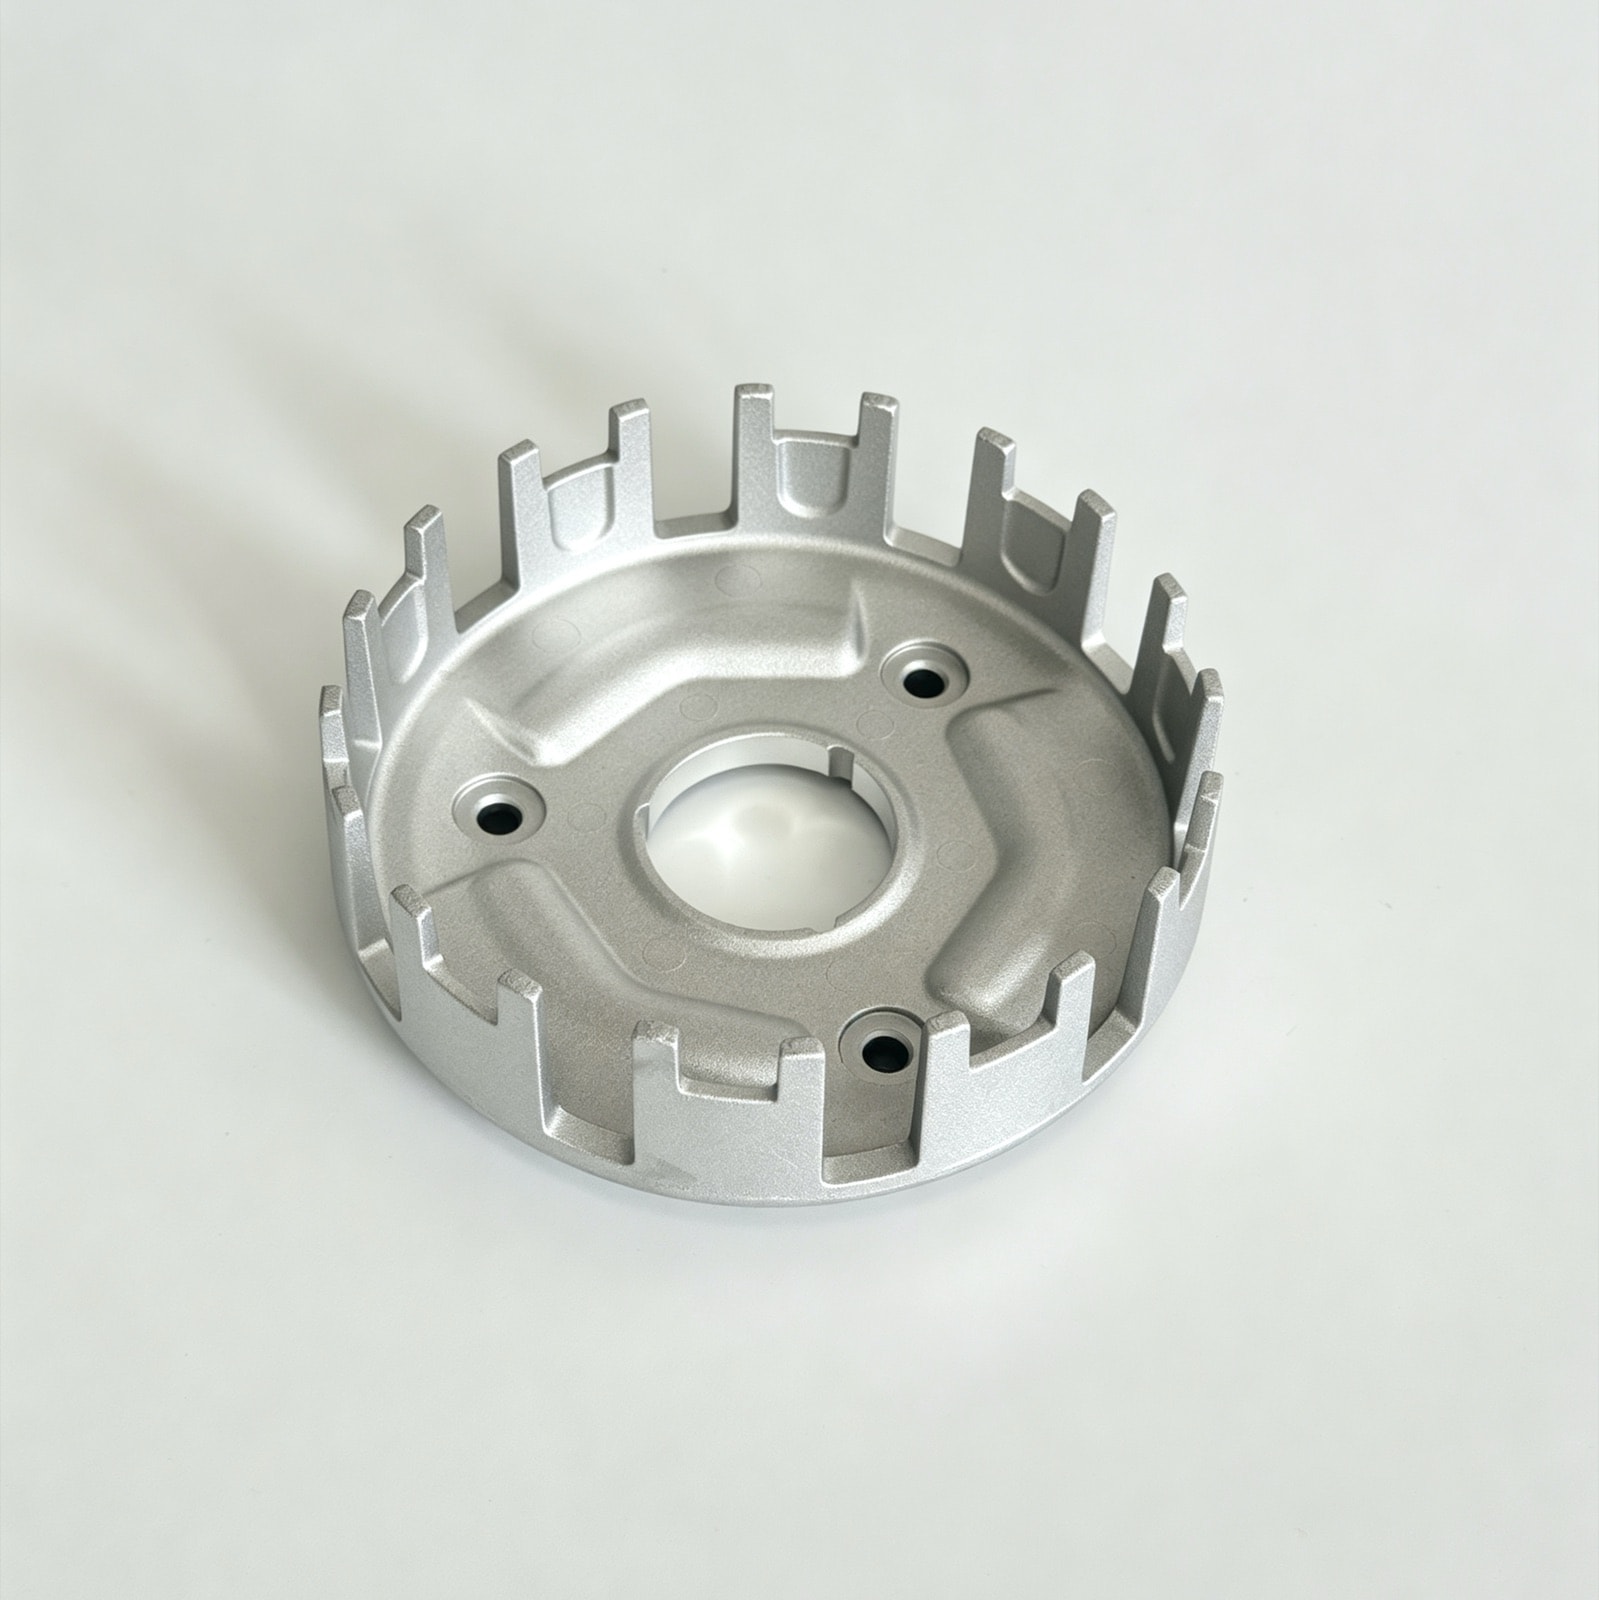
摩托车离合器外毂
ADC12 · 约 330 g
齿槽侧面承受每一次换挡冲击,批次间齿槽宽度曾相差 0.08 mm 以上,导致摩擦片时松时紧。我们对齿部型芯加强冷却、按模次定期更换,并用通止规全检齿槽宽度,量产后稳定在 ±0.05 mm,装配卡滞投诉归零。
阅读案例 →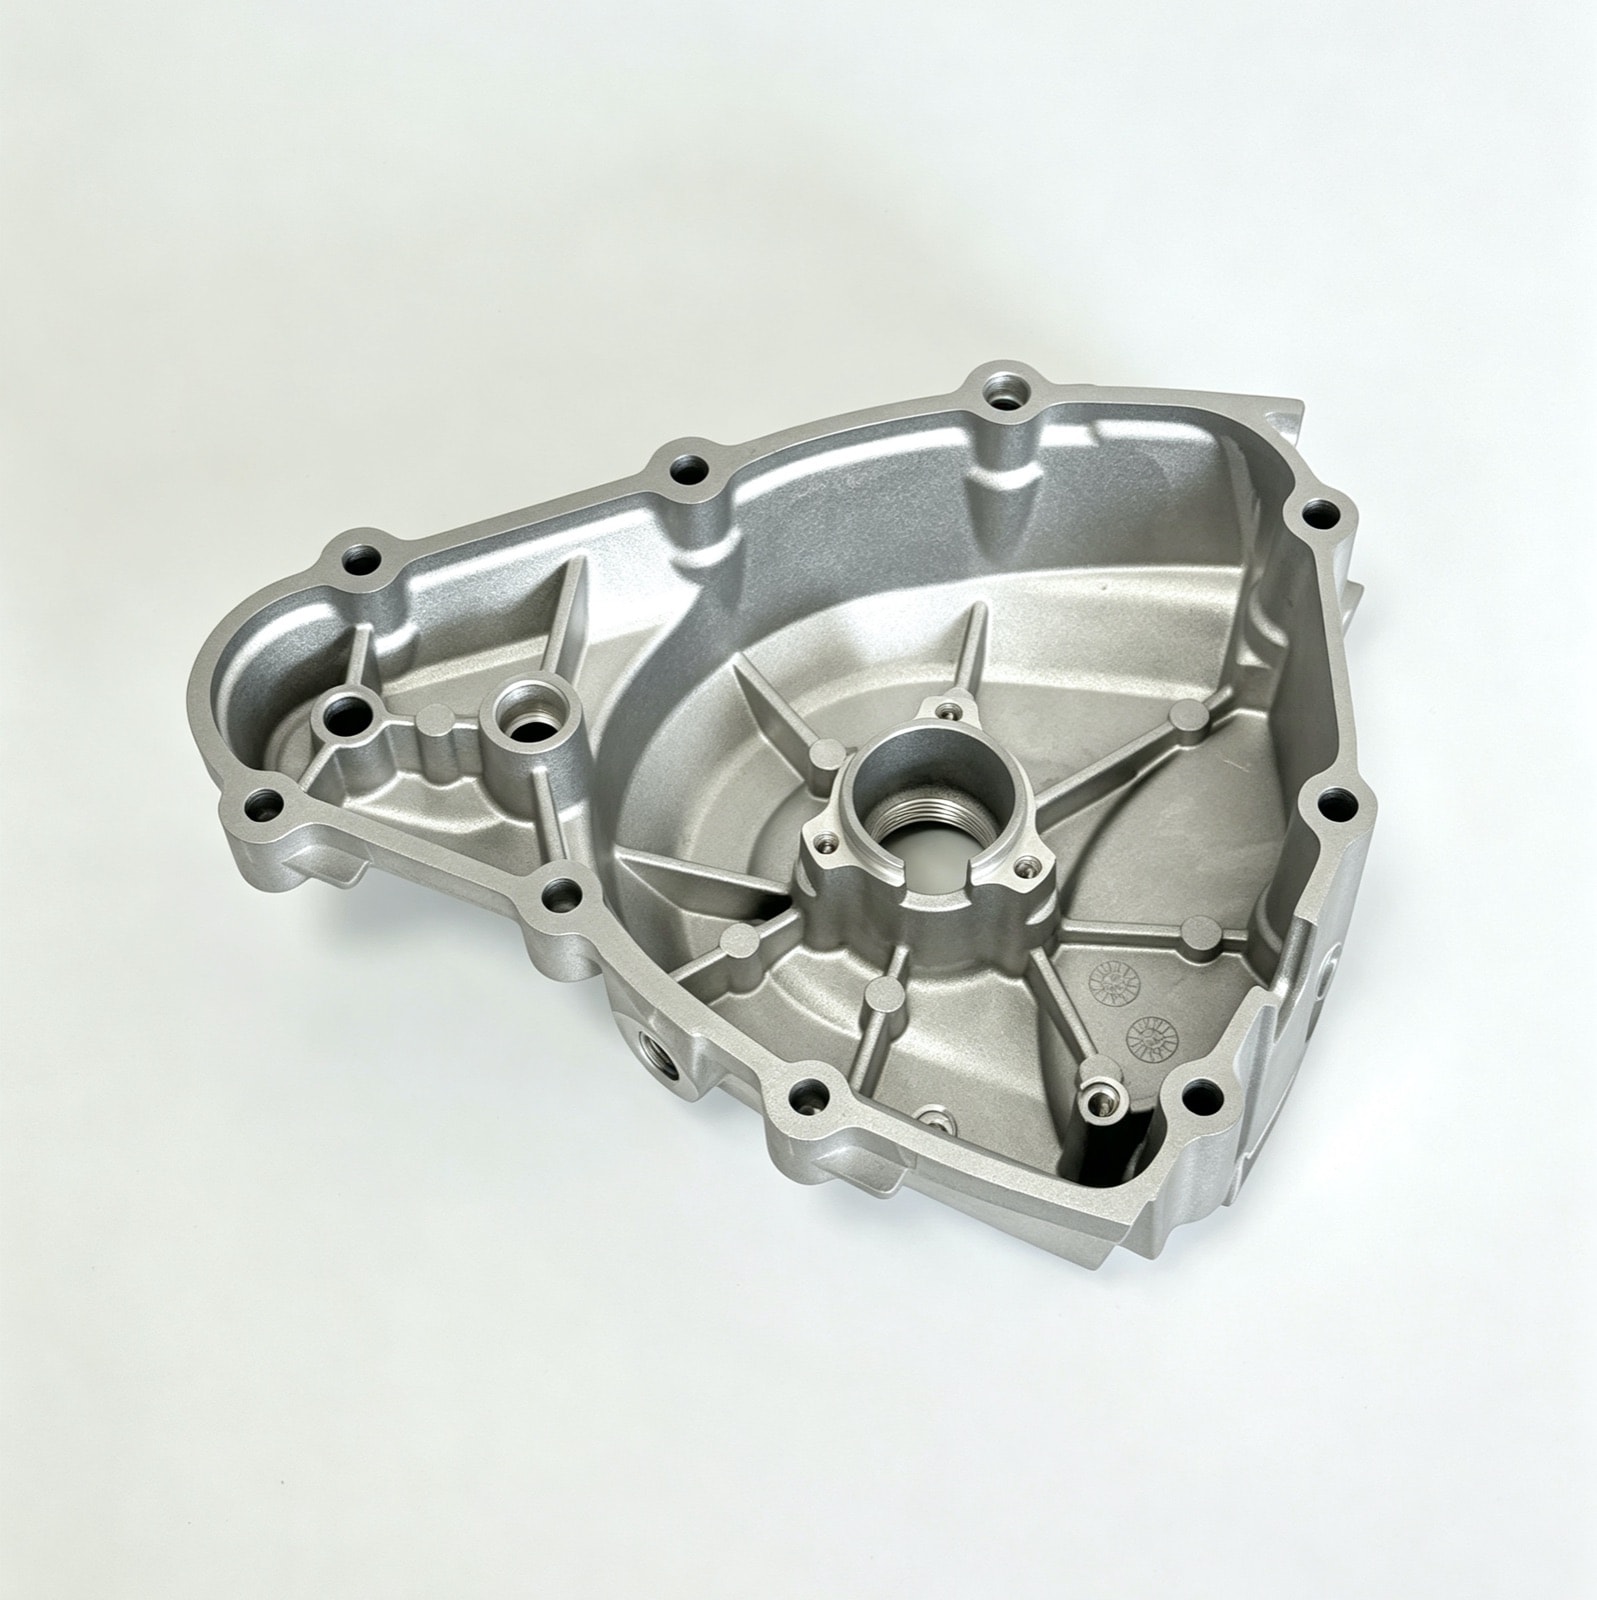
摩托车曲轴箱边盖
ADC12 · 约 780 g
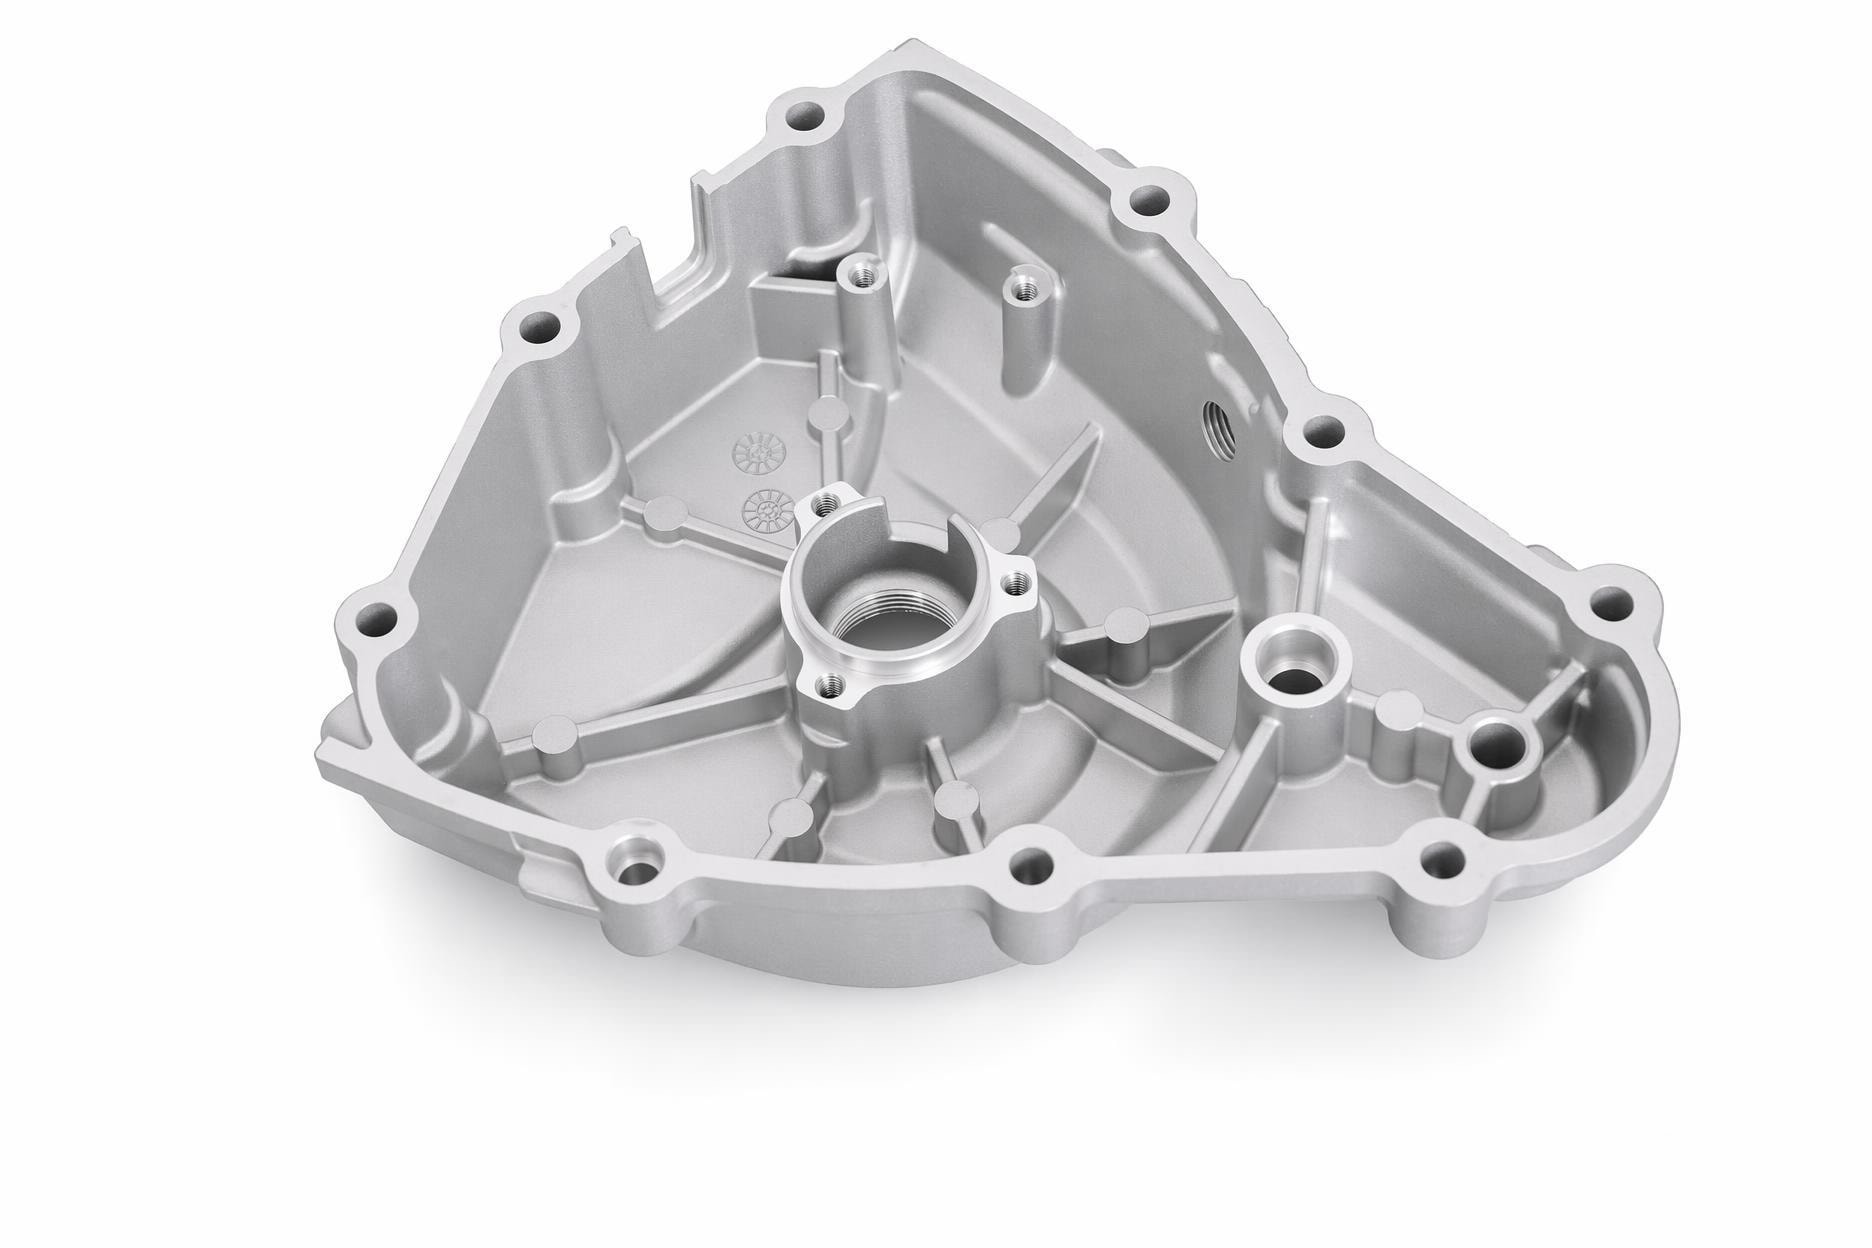
约 230 × 190 mm 的大面积薄壁盖体,顶出后平面度一度超过 0.15 mm,加工后放置还会继续变形。我们均布顶针、粗加工后去应力、用低应力夹具加工,结合面平面度稳定在 0.08 mm 以内,装机渗油投诉低于 0.1%。
阅读案例 →合作方式
合作方式
打样周期
开模前可提供金属 3D 打印、CNC 加工样件,简易模或现有模具改制的样件约 7–15 天;正式开模后模具制造常规约 30–45 天、T1 试模 3–5 天,样品确认后可安排小批试产。
起订量
样件与试产不设起订量;量产 500 件起订。
质量文件
材质证明、尺寸检验报告、首件报告(FAI)、气密与流量测试记录、X 射线抽检报告、RoHS/REACH 报告,可根据您的要求随货提供。
指定材料与供应商
可按您指定的牌号或合金供应商采购,表面处理与配套件也可使用您指定的供应商,责任划分写入合同。
合作流程
从图纸到量产,我们如何与您配合
- 01
图纸评审与 DFM
确认气密、平面度与关键孔系要求,通过模流分析评估充填与排气,并就壁厚、拔模与加工余量提出修改建议。
- 02
模具设计与制造
模具在厂内设计制造,关键孔系与定位面尽量布置在同一模侧,为后续加工预留统一基准。
了解更多 → - 03
T1 样件与首件报告
试模后可提交全尺寸检测、材质证明及气密或流量测试结果;主机厂项目可按 PPAP 文件包提交。
- 04
小批试产
样品确认后进行小批试产,验证节拍、工序能力与装配;关键尺寸 CPK ≥ 1.33 后转入量产。
- 05
量产与交付
按控制计划执行首件、巡检与末检,记录可追溯至熔炼批号与班次;量产 500 件起订,每批交付周期约 25–35 天。
我们的保证
摩托车零件:您最关注的三项要求,我们如何保障
- 01
气密:承压件不渗不漏
水泵体、节温器盖、化油器等承压件,成品 100% 气密试压,常见为 0.25 MPa 保压 30 s;厚大部位局部挤压补缩。微渗漏件按事先约定进行真空浸渗,并 100% 复测。
了解更多 → - 02
平面度:大面积盖体装配不渗油
曲轴箱边盖、气缸头罩投影面积大、壁厚约 3 mm。我们将粗、精加工分序进行,中间安排去应力;精加工后与放置 24 小时后各测量一次平面度,两次均合格才会放行,量产稳定在 0.08 mm 以内。
看这个案例 → - 03
孔系:装配顺畅、运转平稳
离合器、水泵与节气门体对各孔系之间的相对位置要求很高。我们将关键孔系与定位面布置在同一模侧成型,再一次装夹同步镗削,同轴度稳定控制在 φ0.05 mm 以内,轴承位公差可达 ±0.02 mm。
看这个案例 →
工艺与材料
相关工艺、材料与表面处理
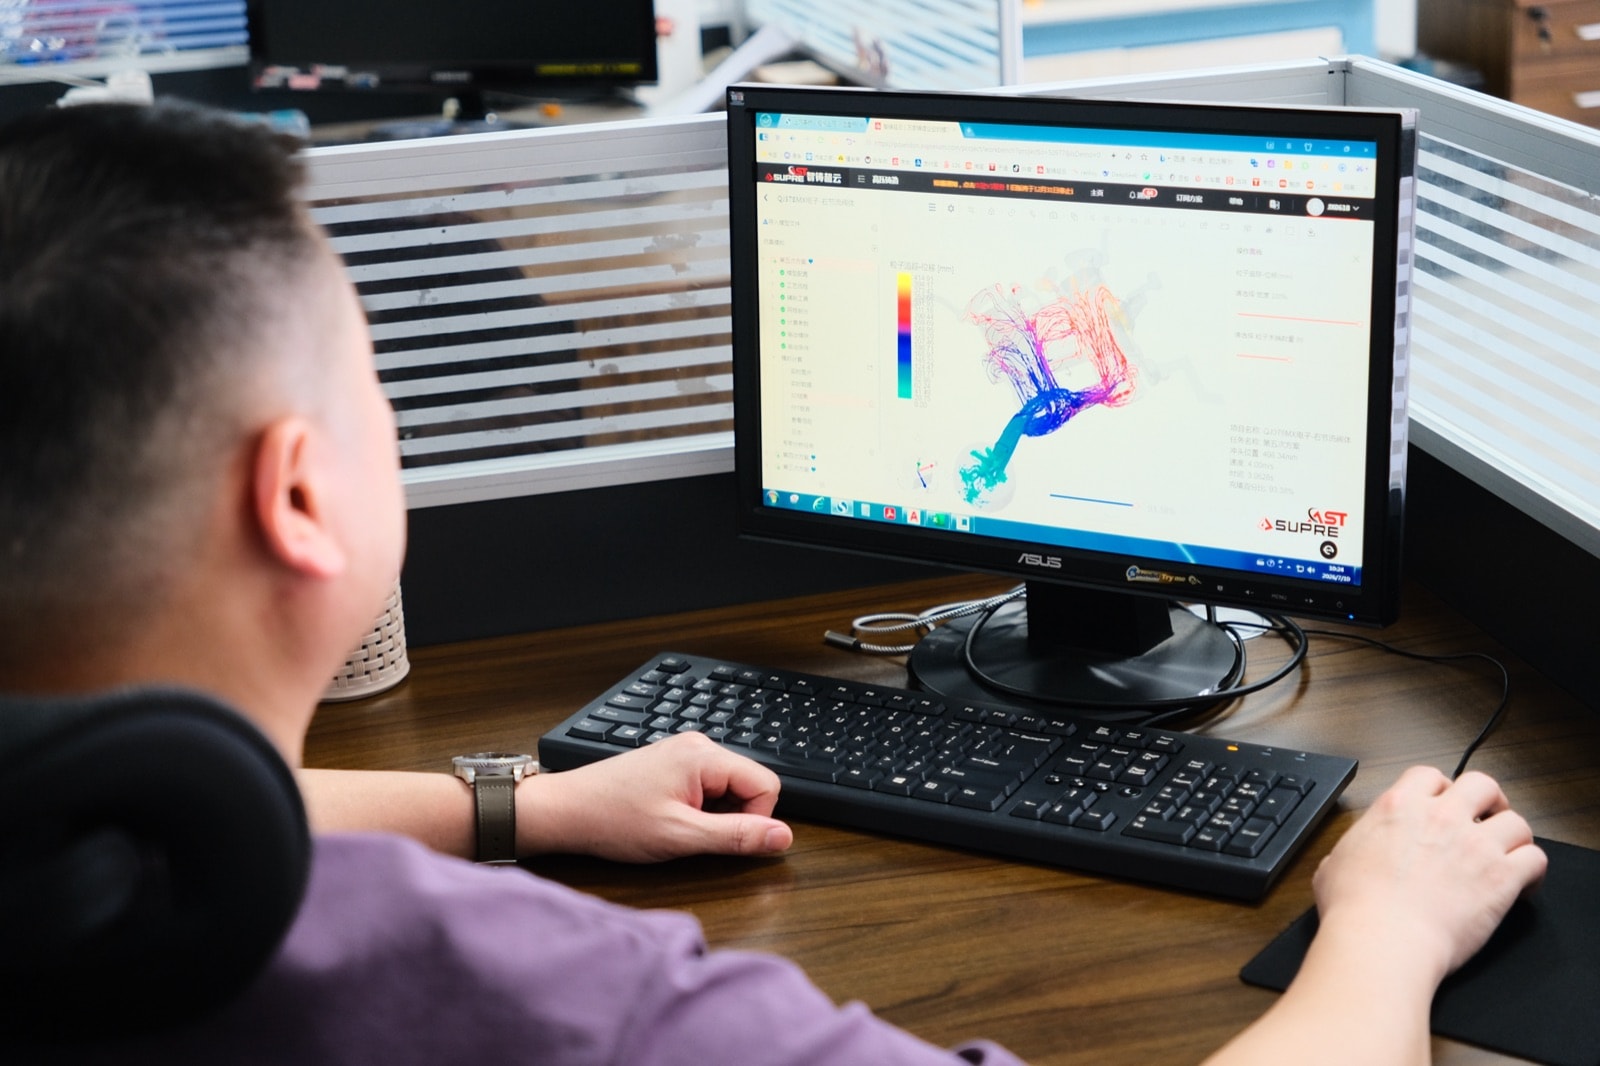
模具设计与制造
厂内设计制造,开模前进行模流分析;铝模寿命约 10 万模次,模具归您所有。了解更多 →
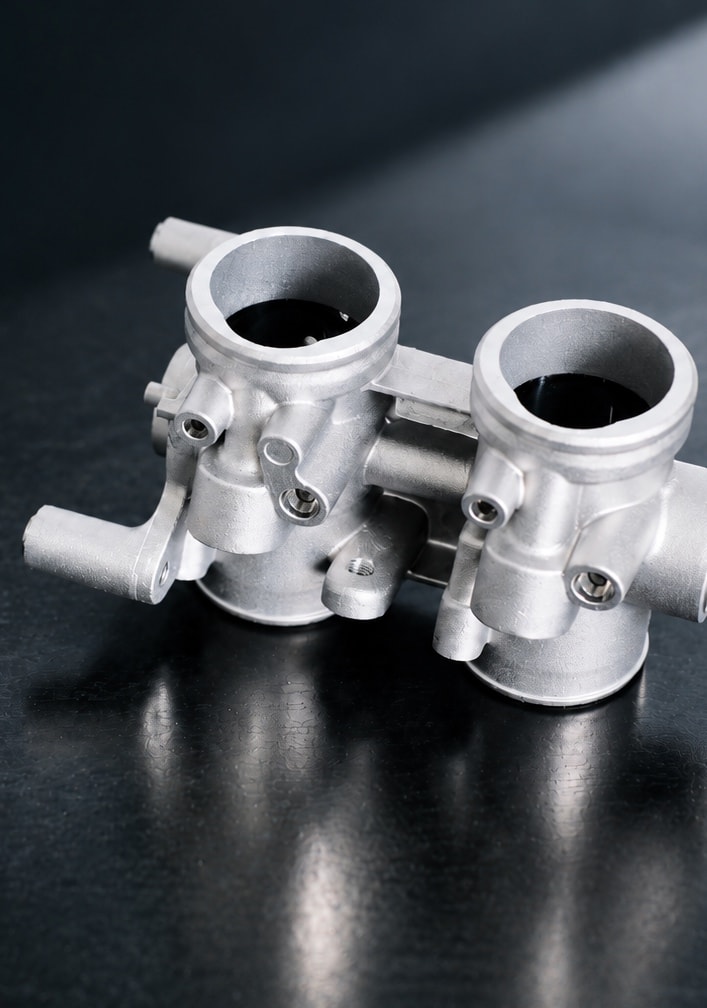
铝合金压铸
配备 10 台 160–800 T 压铸机;摩托车零件以 ADC12 为主,也可选用 A380、A360;气密件厚大部位局部挤压补缩。了解更多 →
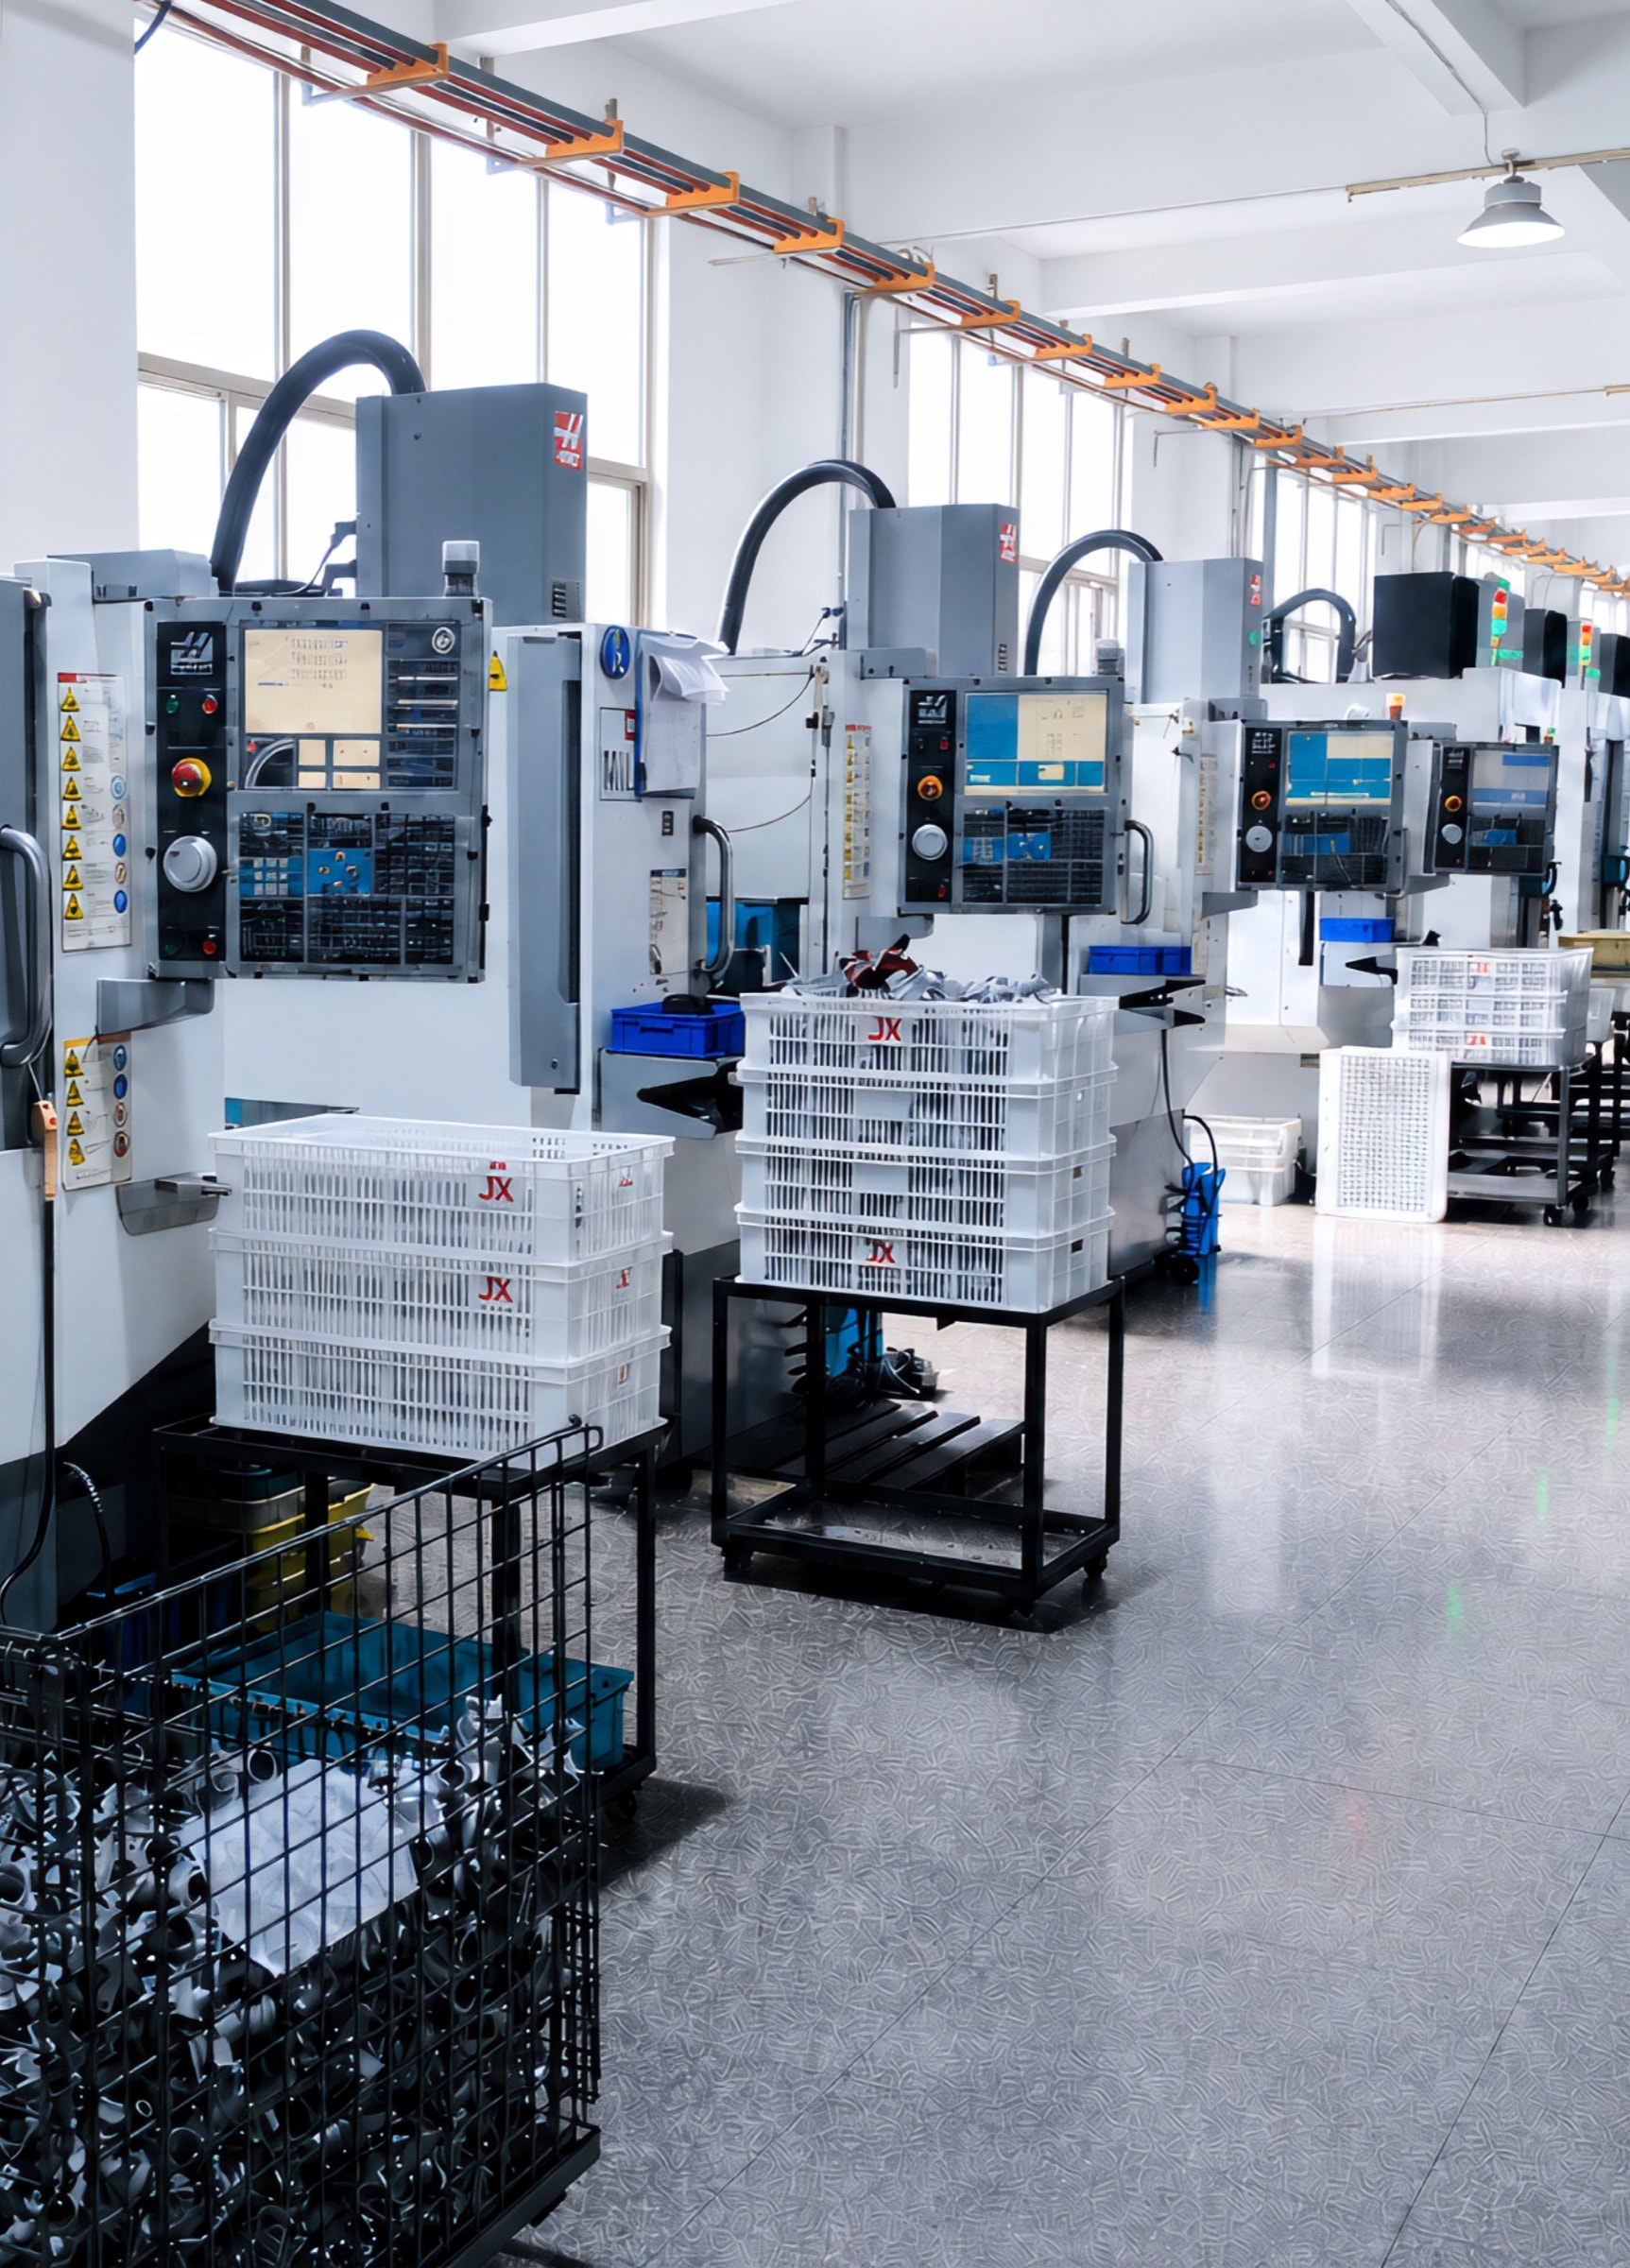
CNC 精加工
配备哈斯、兄弟加工中心与 TAKISAWA 数控车床;关键孔系一次装夹完成,轴承位公差 ±0.02 mm。了解更多 →
表面处理、装配与测试
厂内可做抛丸、喷砂、粉末喷涂、阳极氧化、PVD 与振动抛光;化油器等总成在厂内装配,成品 100% 流量与气密测试。了解更多 →
材料选择
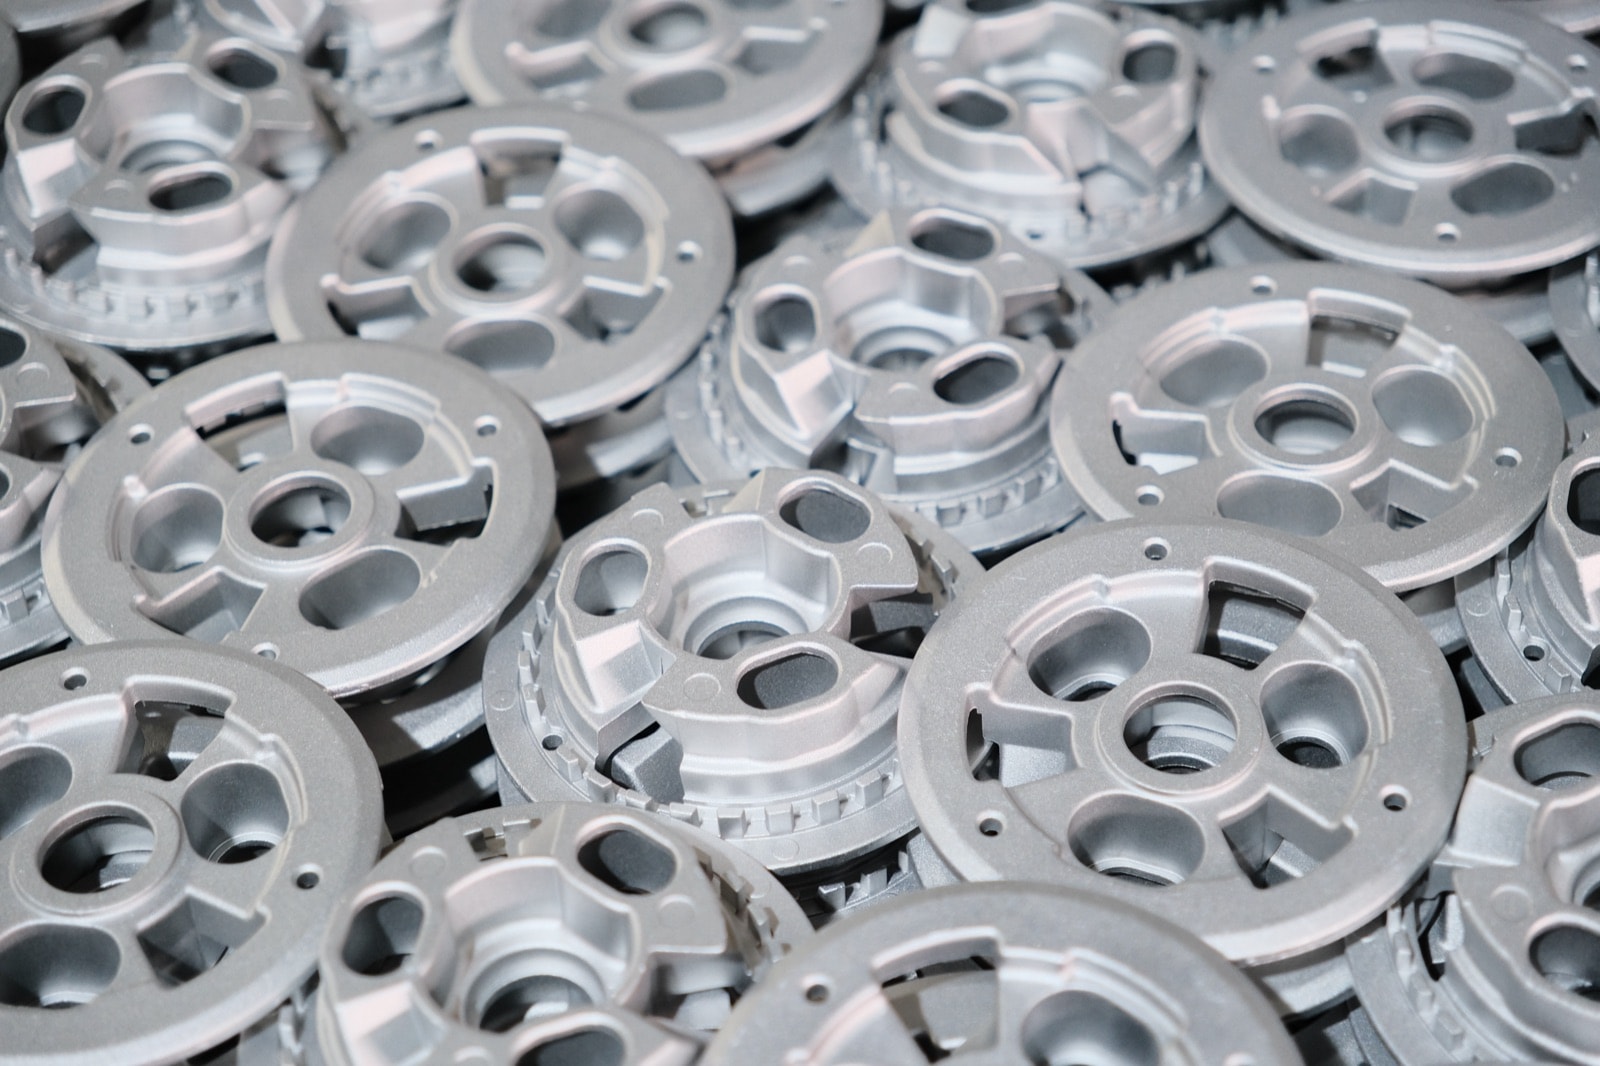
ADC12、A380、A360 等牌号的性能与适用场合,可在选材工具中对比查看。了解更多 →
FAQ
常见问题
你们给哪些摩托车企业供过货?+
自 2003 年起,我们为钱江、隆鑫、嘉陵等摩托车主机厂供应铝合金压铸件与化油器总成,同时也为主机厂的一级供应商和售后市场品牌供货。目前在产的零件包括化油器总成与本体、离合器外毂与压盘、曲轴箱边盖、气缸头罩、气门室盖、节气门体和进气歧管接头。
除了毛坯,能交付加工件或成品总成吗?+
可以。毛坯件、CNC 加工到可直接装配的零件、装好配套件的成品总成,我们都能在同一工厂完成。以化油器总成为例,量孔铜件、浮子或膜片、弹簧、密封圈、节气门轴与阀片等配套件由我们组织采购并做来料检验;成品 100% 上流量台架并做气密测试,测试数据留档可追溯。
能按主机厂的 PPAP 要求提交文件吗?+
可以。我们按 PPAP/APQP 流程执行:DFM 评审后出具工艺流程图与控制计划;T1 试模后可提交首件报告,包括全尺寸检测、材质证明与性能测试;关键尺寸进行过程能力分析,要求 CPK ≥ 1.33。量产阶段按控制计划执行首件、巡检与末检,记录可追溯至熔炼批号与班次。
气密件和大面积盖体,你们能做到什么水平?+
气密件成品 100% 试压,测试压力与保压时间按您的要求设定,常见为 0.25 MPa 保压 30 s。曲轴箱边盖这类大面积盖体,精铣后在 200 mm 长度上的平面度通常为 0.05–0.08 mm,量产稳定在 0.08 mm 以内。轴承位公差可达 ±0.02 mm,关键孔系同轴度控制在 φ0.05 mm 以内。
起订量和打样周期是多少?+
样件与试产不设起订量,量产 500 件起订。开模前可提供金属 3D 打印、CNC 加工样件,简易模或现有模具改制的样件约 7–15 天;正式开模后模具制造常规约 30–45 天、T1 试模 3–5 天,样品确认后可安排小批试产;进入量产后,每批交付周期约 25–35 天。
可以用我们指定的材料或供应商吗?+
可以。我们可按您指定的牌号或合金供应商采购;表面处理与配套件也可使用您指定的供应商,双方责任划分在合同中写明。
能做电动两轮车的电机壳和控制器壳吗?+
可以承接,但需要说明:我们目前还没有给电动车型供过货。电机壳体与端盖的关键是两端轴承孔同轴、止口与端面垂直、轴承孔凸台不露气孔,我们在量产件上的做法是凸台局部挤压补缩、孔系一次装夹精镗,轴承位公差 ±0.02 mm;控制器外壳的关键是密封面平面度与散热,结合面平面度可做到 0.05 mm / 100 mm,并可做 100% 气密检测。具体方案以图纸评审为准。