案例研究 · 通用动力与园林机械
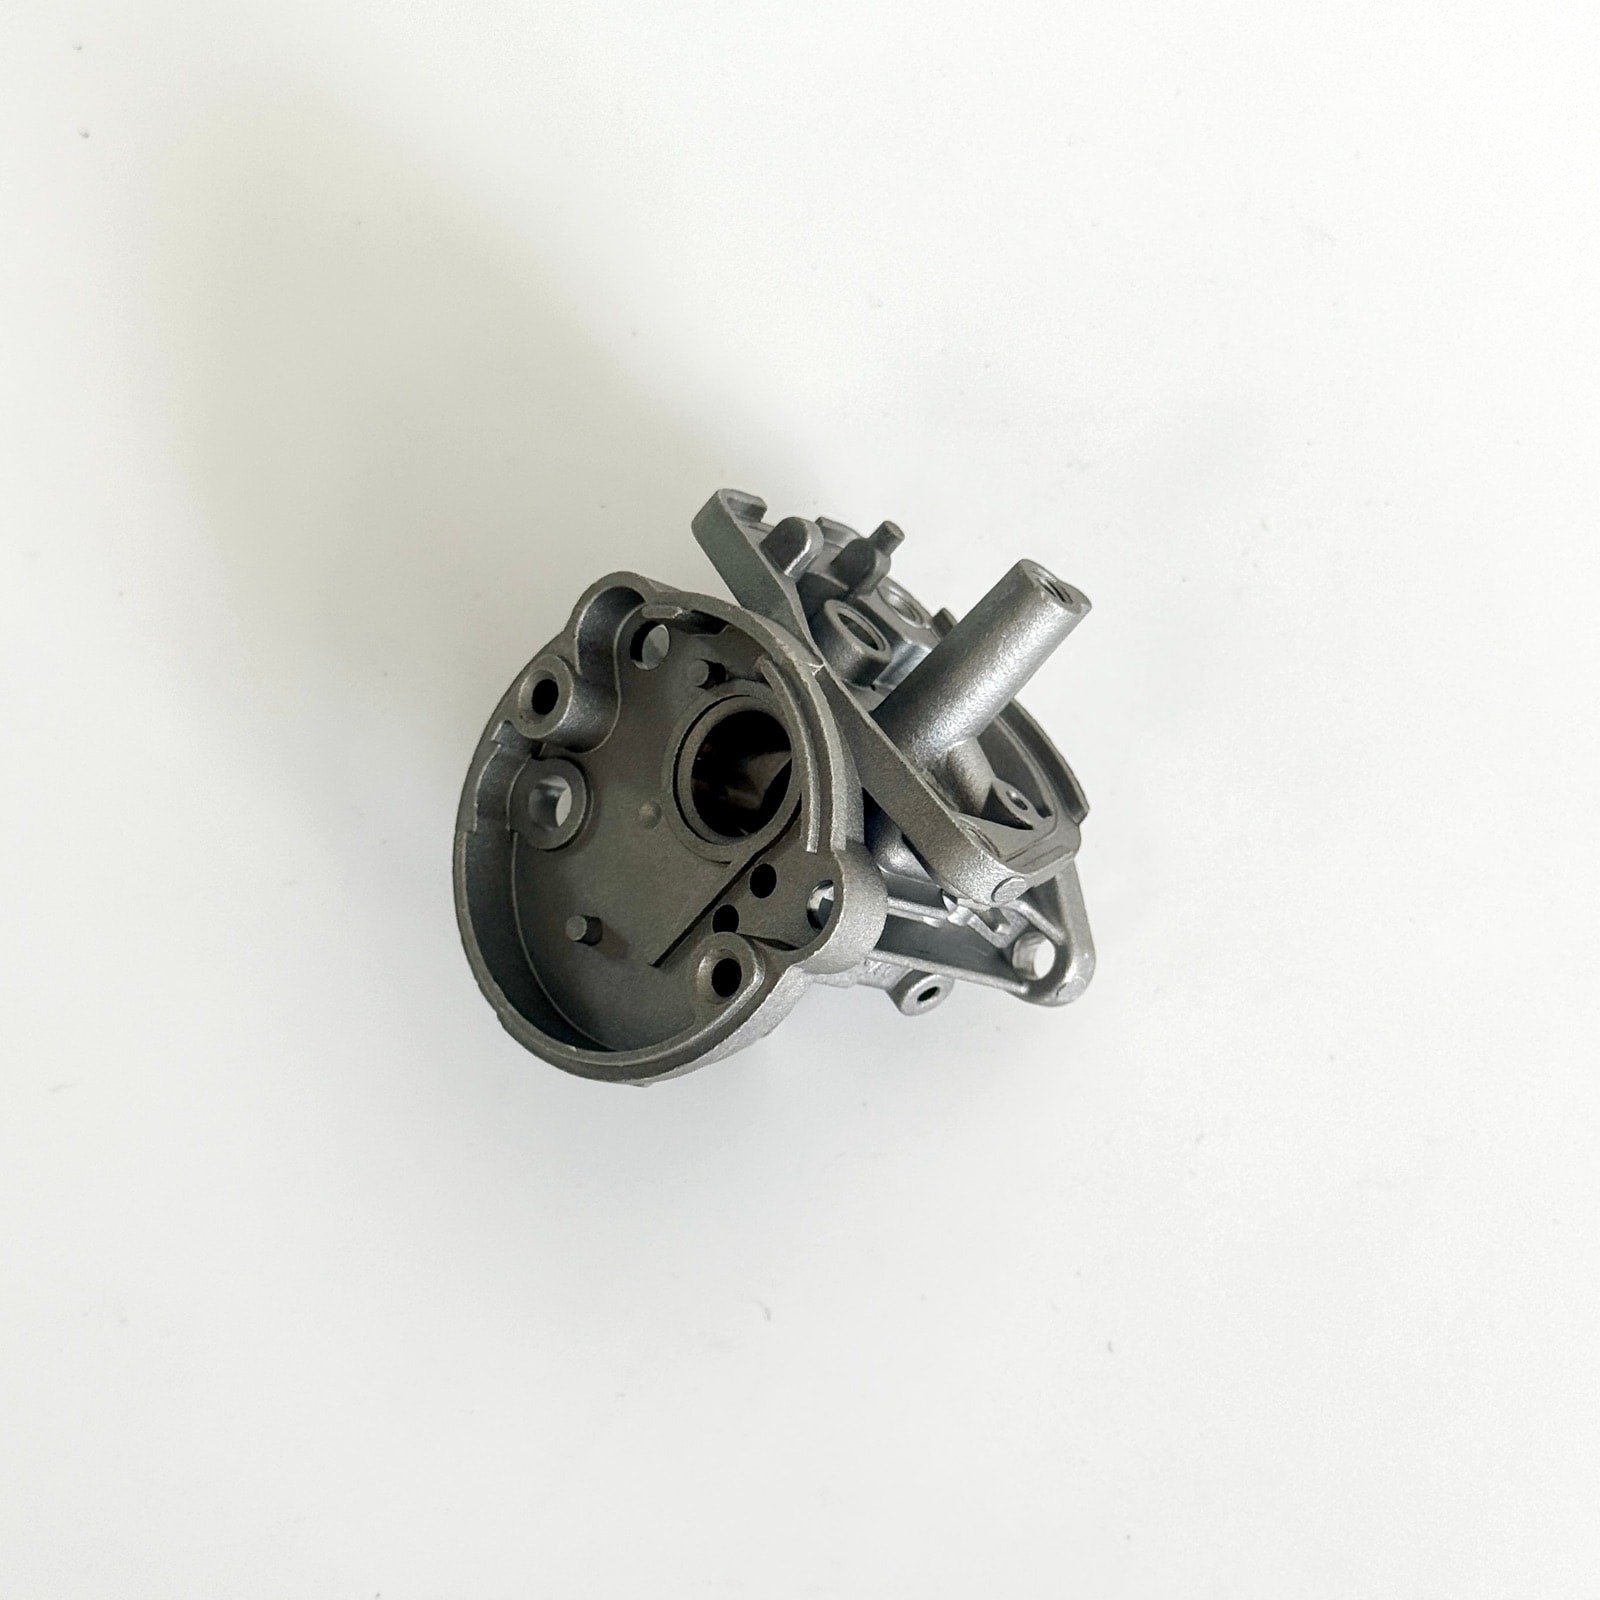
膜片式化油器本体毛坯压铸:加工余量稳定在 0.3 ± 0.1 mm,客户加工报废率低于 1%
以毛坯形态交付、由客户自行加工的化油器本体。不同批次毛坯余量曾相差 0.2 mm 以上,客户每批都要重新对刀,加工后还会露出气孔。我们按模次跟踪毛坯尺寸趋势、定期保养模具,并对待加工区域重点做 X 射线抽检,余量稳定在 0.3 ± 0.1 mm。
零件参数
| 零件名称 | 膜片式化油器本体毛坯件 |
|---|---|
| 零件类型 | 化油器与流体控制件 |
| 应用产品 | 膜片式化油器本体毛坯 |
| 客户类型 | 自有加工能力的化油器厂 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 70 × 60 × 50 mm |
| 单件重量 | 约 160 g(含浇排) |
| 壁厚范围 | 2.0 – 3.5 mm |
| 关键要求 | 壁厚均匀性、加工余量一致、内部致密 |
| 后加工 | 不加工(客户自理) |
| 表面处理 | 去浇口、抛丸 |
| 交付形式 | 压铸毛坯件 |
| 量产起始 | 2018 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
尺寸精度
铸态一般尺寸执行 GB/T 6414 DCTG 6 级。
加工余量
待加工面的余量要求稳定在 0.3 ± 0.1 mm。余量一致,客户的加工程序才不需要逐批调整。
内部质量
客户待加工区域不允许出现集中缩松,按 X 射线抽检。毛坯外观看不出的浅表层气孔,往往要加工到一定深度才暴露。
技术难点
毛坯余量漂移导致客户程序频繁调整
不同批次毛坯余量相差 0.2 mm 以上,客户加工时首件常常要重新对刀。模具磨损、模温波动与合金收缩差共同造成铸态尺寸漂移,毛坯件没有加工工序来吸收这种波动。
加工后才暴露的内部缺陷
客户加工到一定深度后露出气孔,整件报废且已投入加工工时。浅表层气孔在毛坯外观上不可见,只有切削到该深度才暴露,损失由客户承担。
我们的做法
按模次跟踪毛坯关键尺寸的漂移趋势(量产)
模具磨损、模温波动和收缩差都会让铸态尺寸慢慢漂移,而毛坯没有加工工序来吸收这种波动。我们按模次跟踪关键尺寸的变化趋势,每批抽检,并向客户提供尺寸趋势表。
对客户待加工区域重点做 X 射线抽检(毛坯检验)
加工后才暴露的气孔,损失的是客户已经投入的加工工时。我们把 X 射线抽检集中在客户要加工的区域,抽检报告随货提供。
模具按模次定检定修(模具保养)
余量漂移的一大来源是模具磨损。我们按模次定检、定修模具,保养前后各测一次关键尺寸,确认余量回到中值。
结果(稳定量产状态)
进入稳定量产后,加工余量稳定在 0.3 ± 0.1 mm,客户加工端的报废率低于 1%,批次之间的尺寸漂移不超过 0.05 mm。
本案例常见问题
只买毛坯件,怎么保证我们加工时不出问题?+
三件事要在合同里说清:一是加工余量的公差(我们通常做到 0.3 ± 0.1 mm),余量稳定客户才不用逐批对刀;二是内部质量的抽检方案,尤其是待加工区域的 X 射线比例与判定标准;三是尺寸趋势数据的提供方式。我们的做法是随货提供关键尺寸趋势表,客户能提前看出模具磨损带来的漂移,而不是等到加工超差才发现。
毛坯件和加工件的报价差多少?+
取决于加工内容,没有通用比例。可以用我们的在线成本测算工具估算:把“机加工程度”选为“无(毛坯交货)”和实际加工级别各算一次,两者之差就是加工部分的成本。一般来说,只做钻孔攻牙的差 15–25%,涉及多面镗削与精密面加工的能差到 40% 以上。