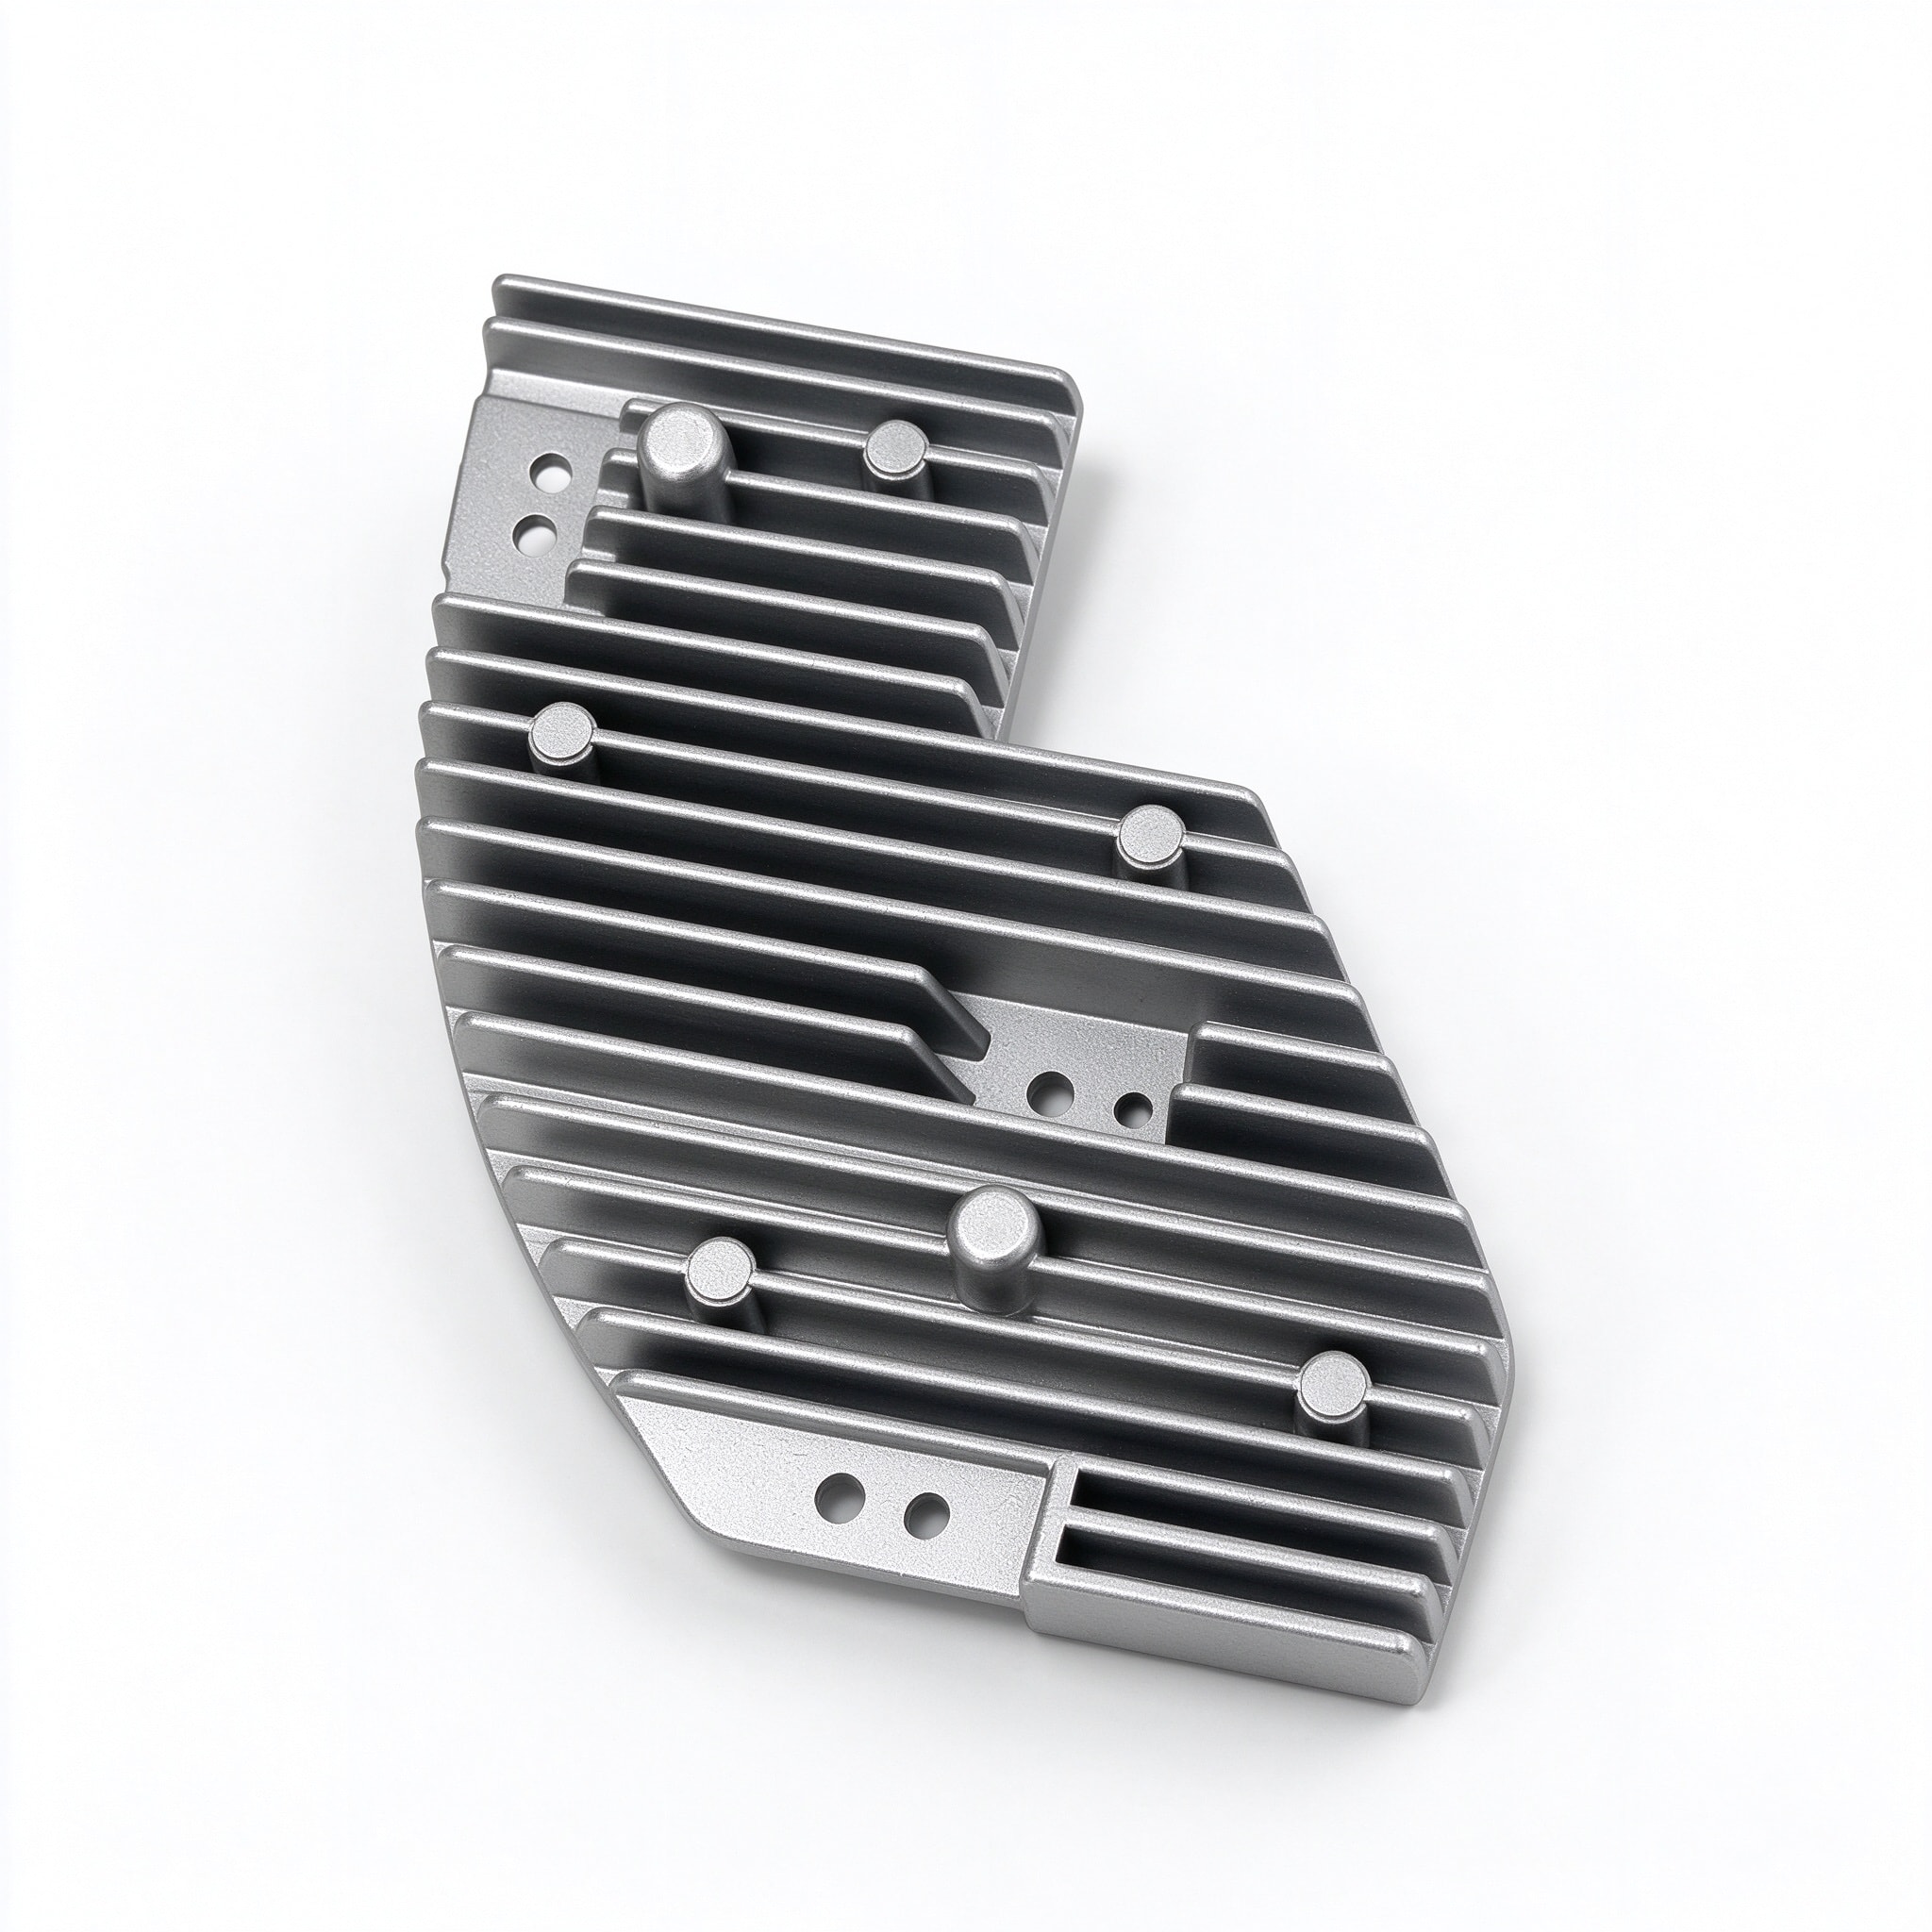
案例研究 · 散热器与结构外壳
异形铝合金散热齿板压铸:2 mm 散热齿充满率 99% 以上,脱模拉伤不良从约 4% 降到 0.5% 以下
外形不规则、近 20 条 2 mm 散热齿之间立着 7 个圆柱凸台的散热齿板:远端齿尖充不满,凸台根部缩孔,脱模时齿面拉伤、边缘齿被带弯。我们用模流分析确定进料方向、凸台型芯加点冷却、加大拔模角并均布顶针,齿部充满率稳定在 99% 以上,脱模不良由约 4% 降到 0.5% 以下。
零件参数
| 零件名称 | 异形铝合金散热齿板 |
|---|---|
| 零件类型 | 散热与电子外壳 |
| 应用产品 | 电源与控制模块外置散热板 |
| 客户类型 | 电源设备厂商 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 190 × 150 × 30 mm |
| 单件重量 | 约 480 g |
| 壁厚范围 | 2.0 – 3.0 mm(散热齿 2.0 mm) |
| 关键要求 | 散热齿完整充型、凸台内部致密与高度一致、贴合底面平面度 0.05 mm / 100 mm |
| 后加工 | 贴合底面铣削、安装孔钻孔攻牙 |
| 表面处理 | 喷砂 |
| 交付形式 | 加工件 |
| 量产起始 | 2025 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
散热齿
板面上有近 20 条平行散热齿,齿厚 2.0 mm、齿高约 12 mm,高厚比约 6:1。散热齿不允许缺肉、断齿或弯曲,每件按样板目视比对。
凸台
齿间立有 7 个圆柱凸台,用于整机装配时的定位与支撑,凸台高度公差 ±0.1 mm。凸台内部不允许有缩孔,按 ASTM E505 2 级进行 X 射线抽检判定。
贴合底面
底面与功率器件贴合传热,铣削后平面度要求 0.05 mm / 100 mm,粗糙度 Ra ≤ 3.2。
技术难点
异形轮廓让远端齿尖充不满
零件外形是带斜边和缺口的不规则多边形,每条齿的长度都不一样,金属液到达各个齿尖的流程相差很大。试模时,远离浇口的短齿末端和斜边一侧的齿最先出现缺肉、齿尖变圆。
凸台立在薄齿之间,形成热节
凸台直径约 10 mm,比两侧 2 mm 的散热齿厚得多,是整块板最后凝固的部位。试模阶段凸台根部在 X 射线下可见缩孔,顶面出现轻微缩陷,凸台高度也随之波动。
密齿脱模拉伤、边缘齿被带弯
近 20 条齿同时包紧在模具上,脱模阻力大。试模初期齿侧面出现拉伤,个别靠近边缘的齿在顶出时被带弯,这类不良约占 4%。
我们的做法
模流分析确定进料方向,齿尖设溢流与排气(模具设计)
我们用模流分析比较了几种进料方案,最终让浇口沿散热齿走向进料,使金属液顺着齿槽流向齿尖;斜边一侧和短齿末端增设溢流槽与排气,模温控制在 200–240 ℃。首件和每班次按样板目视比对齿部。
凸台型芯点冷却,根部加圆角(模具设计 + DFM 评审)
凸台型芯内设独立点冷却,让凸台与周围薄齿尽量同时凝固;DFM 阶段与客户确认在凸台根部加 R1.5 mm 圆角,避免厚薄突变。凸台区域按批 X 射线抽检,凸台高度用检具抽检。
加大拔模角、型腔顺向抛光、顶针均布(模具设计)
散热齿每侧拔模角由 1° 调整为 1.5°,齿槽型腔沿脱模方向抛光;顶针均布在齿根与凸台底部,整块板同步顶出,边缘齿不再被带弯。
底面整面铣削,安装孔同一装夹完成(CNC 加工)
以三处安装位定位,底面整面铣削,安装孔在同一装夹中钻孔攻牙;平面度按批三坐标检测。
结果(稳定量产状态)
进入稳定量产后,散热齿充满率在 99% 以上,凸台 X 射线检测达到 ASTM E505 2 级,脱模拉伤与弯齿不良由约 4% 降到 0.5% 以下,贴合底面平面度稳定在 0.05 mm / 100 mm。
本案例常见问题
散热齿做多薄才划算?+
齿越薄越密,散热面积越大,但工艺窗口急剧收窄,良率下降带来的成本可能超过散热收益。常规建议 1.5–2.5 mm,极限约 1.2 mm,且齿高与齿厚比不超过约 6:1、齿距不小于齿厚的 2 倍。实际做法是先按热设计算出所需散热面积,再看能否用增加齿高或扩大底面来替代减薄齿厚——后两者的工艺风险小得多。
散热齿板上的凸台为什么容易缩孔?+
凸台比周围的散热齿厚得多,是最后凝固的部位,收缩得不到补充,就会在内部留下缩孔、表面出现缩陷。常用的办法有三种:凸台能做成空心或减薄的尽量做;凸台型芯内加点冷却,让它和周围同时凝固;根部加圆角,避免厚薄突变。凸台如果要攻牙或作为贴合面,建议在 DFM 阶段一起确认,必要时安排 X 射线抽检。