案例研究 · 智能锁与门控五金
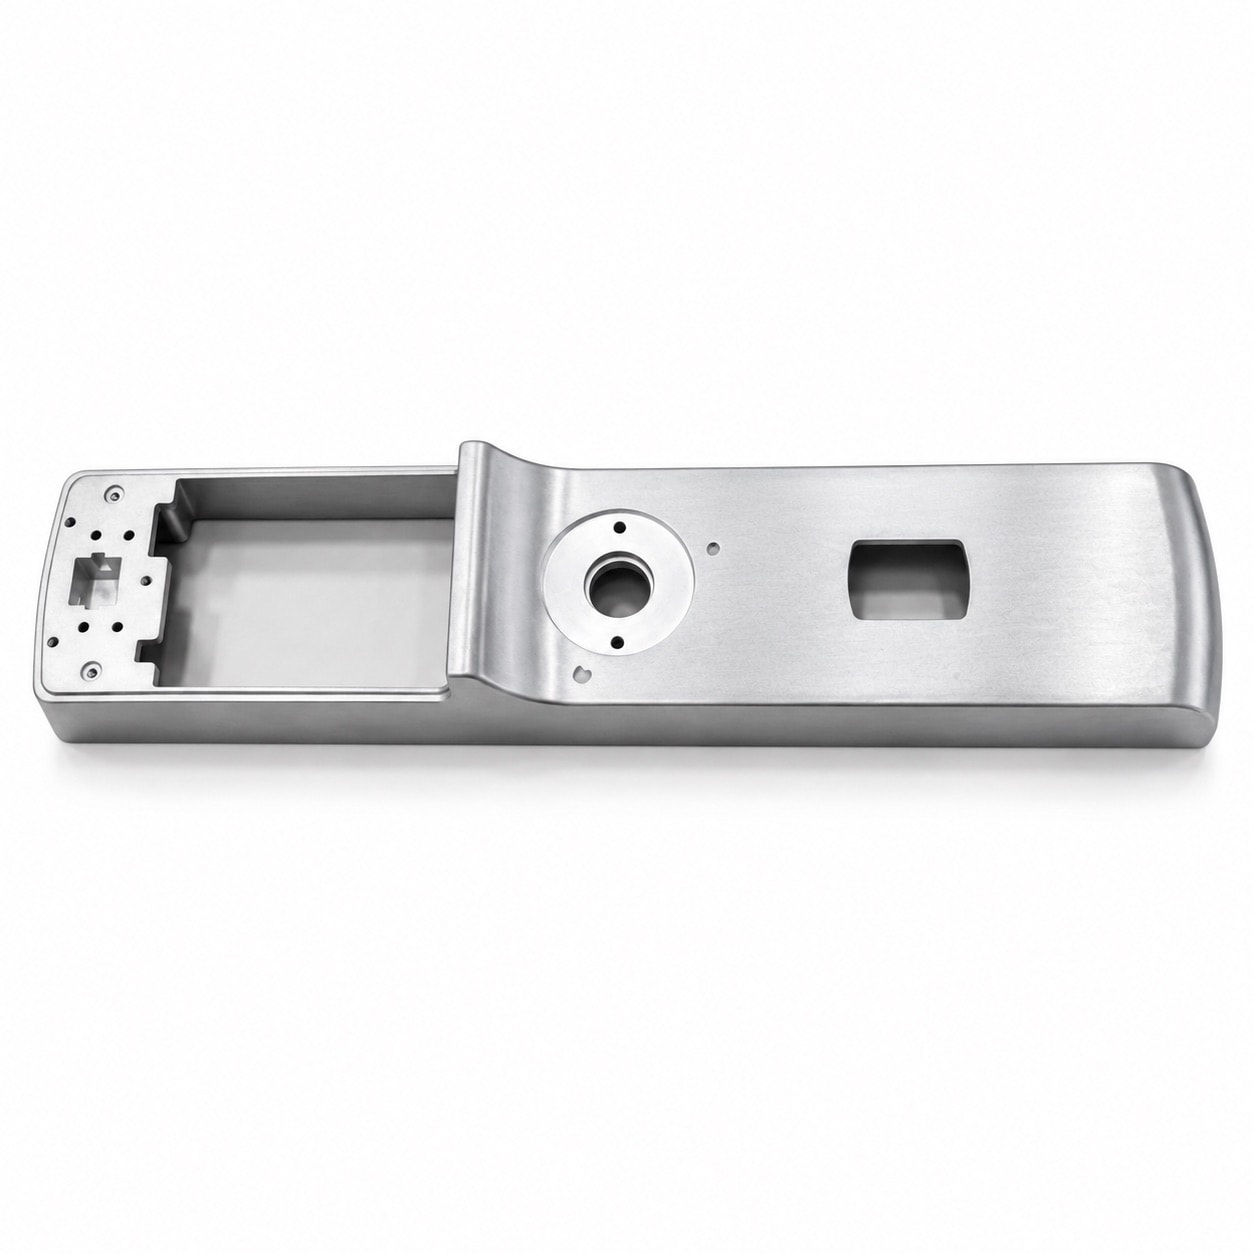
智能门锁锌合金前面板压铸:电镀起泡不良从约 8% 降到 0.5% 以下
电镀后起泡、起皮与外观面流痕高发。复核发现问题出在浇注系统:重新按各区金属量分配内浇口、避开直冲型芯并把汇流线引出外观面后,电镀起泡不良稳定在 0.5% 以下。
零件参数
| 零件名称 | 智能门锁锌合金前面板 |
|---|---|
| 零件类型 | 外观件 |
| 应用产品 | 智能指纹锁前面板(外观件) |
| 客户类型 | 国内智能锁品牌 |
| 材料牌号 | Zamak 5 / YZZnAl4Cu1 (GB/T 13818-2024) |
| 外形尺寸 | 约 320 × 75 × 22 mm |
| 单件重量 | 约 450 g |
| 壁厚范围 | 1.2 – 2.5 mm |
| 关键要求 | A 面无气孔、流痕、冷隔、起皮;镀层结合力;中性盐雾 48 h |
| 后加工 | 去毛刺、装配孔位修整 |
| 表面处理 | 镀镍铬(外协,由我方协调并承担品质责任) |
| 交付形式 | 成品件 |
| 量产起始 | 2025 |
更新于
技术要求
材料成分
采用 5 号锌合金(Zamak 5 / YZZnAl4Cu1),执行 GB/T 13818-2024,铅、镉、锡、铁等杂质元素受控。杂质超标会引起晶间腐蚀,是电镀件起泡的隐性来源之一。
尺寸精度
装配孔位、卡扣等关键尺寸在图纸上单独标注,按 ±0.05 mm 控制;一般尺寸执行 GB/T 6414 DCTG 5 级。
形位公差
与门体贴合的装配面平面度要求 ≤ 0.15 mm。面板长度接近 320 mm,这一项直接决定装到门上以后的贴合观感。
外观
光洁外观面不允许出现气孔、流痕、冷隔与起皮,按客户提供的外观限度样板,分 A / B / C 面分级判定。
镀层结合力
电镀后不允许起泡、起皮,参照 GB/T 5270 做热震试验验证结合力。
耐腐蚀
中性盐雾试验 48 小时后镀层无起泡、基体无腐蚀,外观评级不低于 9 级(GB/T 6461)。
技术难点
凝固区间窄:汇流处形成流痕与冷隔
光洁面上出现条纹状流痕,两股金属液交汇的位置有细线状冷隔,电镀之后更加明显。5 号锌合金的熔化区间约 380–386 ℃,液相线与固相线相差不到 10 ℃,流动前沿一旦降温就迅速失去流动性,两股已经降温的金属液无法充分熔合。行业资料通常建议这类零件的充填时间控制在 20 ms 以内,留给金属液的时间窗口就是这么窄。
卷气:浅表层气孔在电镀后才暴露
压铸件表面看起来完好,电镀烘烤后却出现鼓包、起皮。金属液在流道或型腔中紊流翻卷时会包进空气与涂料挥发的气体,形成浅表层气孔;这些孔在电镀前处理时吸入溶液,烘烤时孔内气体膨胀、液体汽化,把镀层从里面顶起来。这类缺陷在压铸车间是检不出来的,只能靠工艺前移解决。
金属液直冲型芯:圆孔周边包卷与下游汇流线
面板中部圆孔特征周围气孔集中,圆孔下游的外观面还出现多股流痕。高速金属液正面冲击型芯会飞溅、翻卷并裹入气体;绕过型芯后分成两股,在背面重新汇合形成汇流线,这条线只要落在外观面上,就是流痕与冷隔的高发区。
我们的做法
按各区域金属量分配内浇口面积(浇注系统设计)
先实测面板各区域的金属量,再据此分配内浇口面积,让左右两侧同步充型,而不是先充满一侧再倒灌另一侧。用模流分析核对充型顺序,试模时用短射件确认两侧同步充满。
内浇口尺寸按计算确定(浇注系统设计)
内浇口的面积与厚度按公式计算确定,依据是充型需要的速度与时间,而不是方便去除浇口。计算书内部评审,试模时对照压射曲线核对实际充填时间是否落在计算范围内。
改变进浇方式,把汇流线引出外观面(浇注系统设计 + DFM 评审)
调整进浇方向,使金属液不再正面冲击型芯,并把绕流后的汇流线引到非外观区域或溢流槽。模流分析先确认汇流位置,再用短射件与电镀首件检查外观面的实际效果。
控制流道横截面积(浇注系统设计)
严格控制流道横截面积,保证流道在整个充填过程中始终处于充满状态,让气体被推到前方排出,而不是被金属液卷进去。用模流分析核对卷气结果,X 射线抽检浅表层气孔。
合金成分与回炉料比例受控(量产)
合金成分与回炉料比例在量产中受控,每批次做光谱分析并留存记录,可追溯到具体批号。
电镀前后设质量闸口(量产)
电镀前外观全检,有疑问的件不进电镀线;电镀后按批抽检热震试验,盐雾试验由外协检测机构完成。电镀虽由外协完成,品质责任由我方承担。
结果(稳定量产状态)
进入稳定量产后,电镀后起泡、起皮不良率由改善前的约 8% 降到 0.5% 以下,外观面流痕与冷隔不良率稳定在 0.3% 以下,压铸加电镀的综合一次合格率稳定在 96% 以上,关键装配尺寸的过程能力达到 CPK ≥ 1.33。该项目累计交付已超过 10 万件。
本案例常见问题
锌合金面板电镀后起泡,怎么判断是压铸问题还是电镀问题?+
两方面都有可能。压铸端常见原因是浅表层气孔、冷隔流痕等细小缝隙,以及铅、镉、锡杂质超标引起的晶间腐蚀;电镀端常见原因是除油除蜡不彻底、打底时出现置换镀、镀前没有烘干。排查时把起泡处剖开观察:泡下有孔洞或缝隙多指向压铸;基体表面平整、镀层整片分离多指向前处理。热震试验(锌合金基体通常加热至 150 ℃ 后淬入冷水)可以在批量电镀前提前暴露结合力问题。
锌合金面板的盐雾要求一般怎么定?+
通常由客户根据整锁需要达到的标准等级倒推。国内智能锁常用的 GA 374-2019《电子防盗锁》将盐雾试验分为两级,Ⅰ级 48 小时、Ⅱ级 96 小时。面板镀层一般按中性盐雾 48–96 小时验收,外观评级常要求不低于 9 级(GB/T 6461),部分出口项目会采用 CASS 试验。我们在 DFM 阶段与客户确认镀层体系、试验方法与判定标准,再据此安排压铸与电镀工艺。
锌合金面板的尺寸公差能做到多少?放久了尺寸会变吗?+
锌合金是常用压铸合金中尺寸精度最好的一类。按 NADCA 标准,线性尺寸标准级公差为首 25 mm 内 ±0.25 mm,精密级约 ±0.05 mm,同一半模内成型的小特征可以做到 ±0.025 mm;跨分型面或受活动型芯影响的尺寸需要额外放宽。另外 5 号锌合金铸后会发生时效收缩,常温下在数周内逐步完成;对尺寸稳定性要求高的零件,可在 100 ℃ 下进行 3–6 小时稳定化处理,让尺寸变化提前完成。