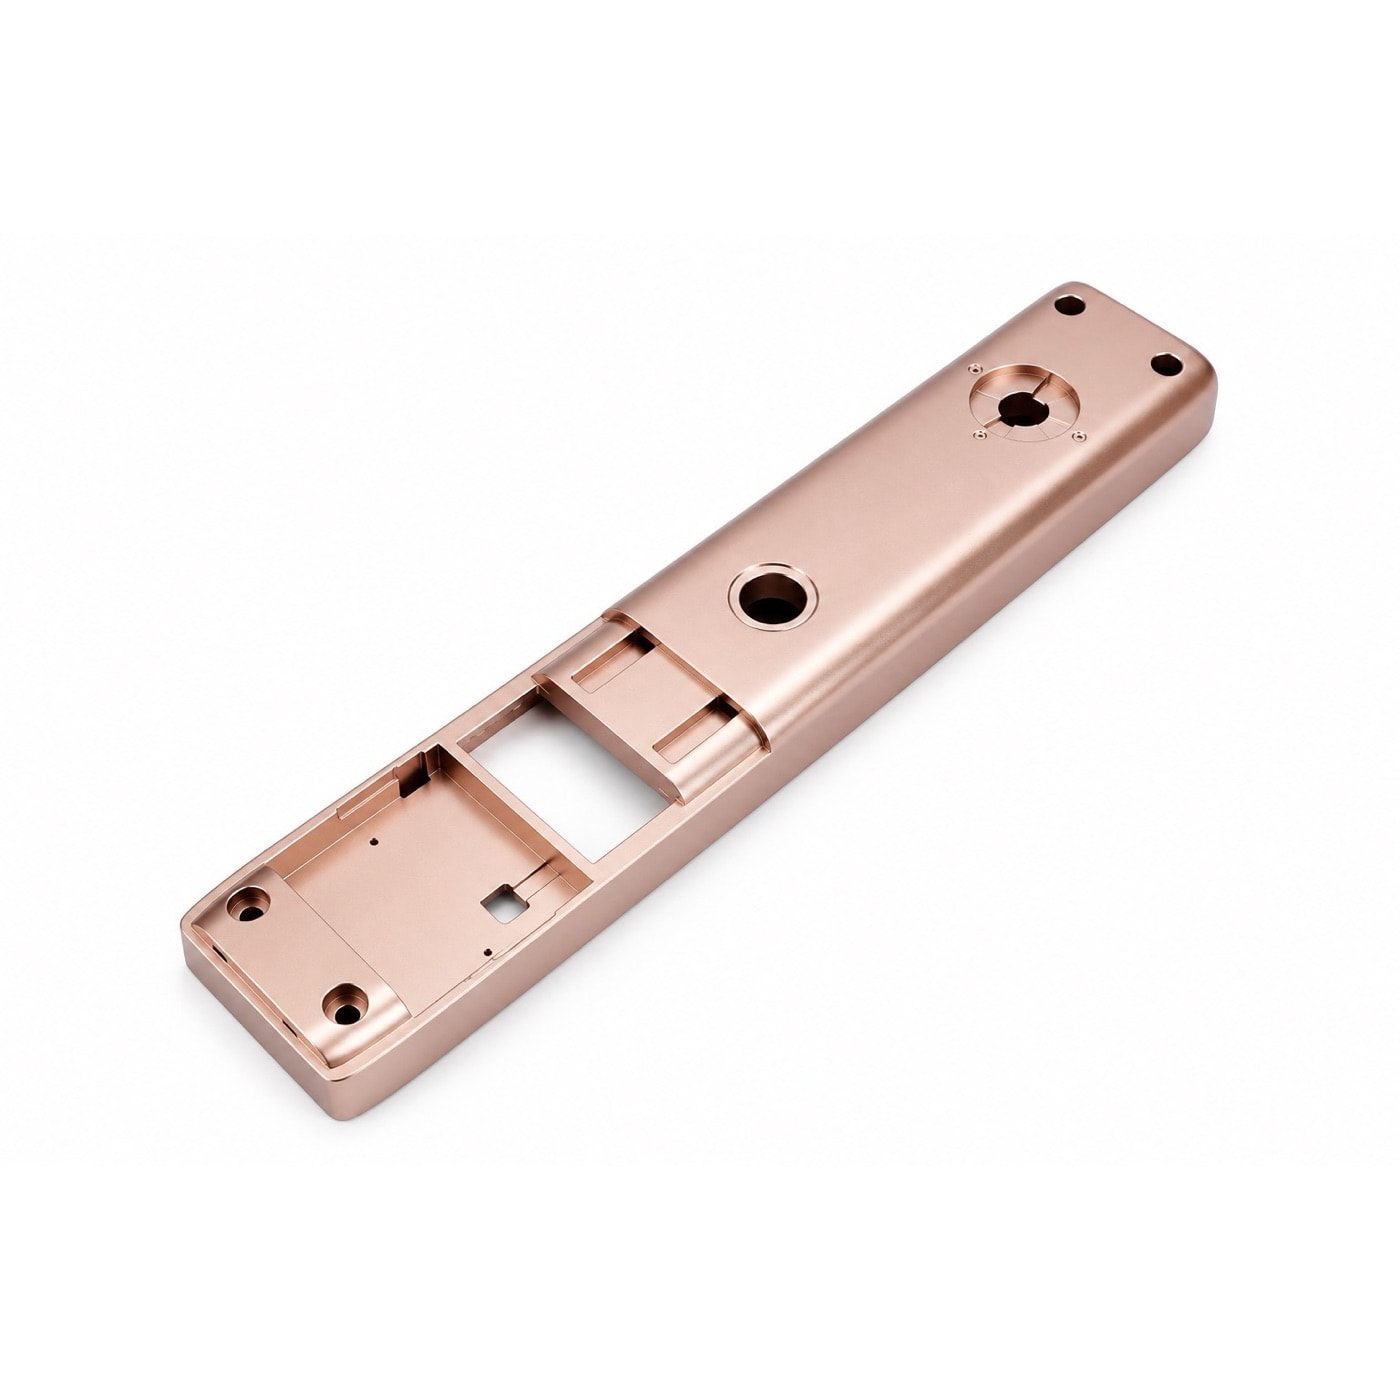
案例研究 · 智能锁与门控五金
智能门锁锌合金面板压铸 + PVD:装配面平面度稳定在 0.15 mm 以内,批次色差 ΔE ≤ 1.0
约 300 mm 长的玫瑰金面板,一端是电池仓与模组仓、另一端是实心曲面,压铸后容易翘曲;PVD 膜层很薄,底材上的缩痕会原样显出来。我们在 DFM 阶段掏空厚壁、按刚度分区冷却,并用标准色板逐炉比色,装配面平面度稳定在 0.15 mm 以内,批次色差 ΔE ≤ 1.0。
零件参数
| 零件名称 | 智能门锁锌合金面板(玫瑰金 PVD) |
|---|---|
| 零件类型 | 外观件 |
| 应用产品 | 智能门锁前面板(外观件,玫瑰金色) |
| 客户类型 | 国内智能锁品牌 |
| 材料牌号 | Zamak 3 / YZZnAl4A (GB/T 13818-2024) |
| 外形尺寸 | 约 300 × 70 × 24 mm |
| 单件重量 | 约 420 g |
| 壁厚范围 | 1.5 – 3.0 mm |
| 关键要求 | 装配面平面度 ≤ 0.15 mm;A 面无缩痕、流痕与抛光纹;批次色差 ΔE ≤ 1.0;膜层附着力 |
| 后加工 | 去毛刺、锁芯孔修整、螺纹孔攻牙 |
| 表面处理 | 抛光 + 打底电镀(外协,由我方协调并承担品质责任)+ PVD 真空镀玫瑰金(厂内) |
| 交付形式 | 成品件 |
| 量产起始 | 2025 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
面板与门体贴合的装配面平面度要求 ≤ 0.15 mm。面板长约 300 mm,平面度超差时装到门上四周会出现明显缝隙,密封垫也会压不均匀。
外观
正面与侧面属于 A 面,不允许出现缩痕、流痕、气孔与抛光纹,按客户确认的限度样板判定。PVD 膜层通常不到 1 μm,不会像电镀那样填平细小缺陷——底材是什么样,镀完就是什么样。
颜色与膜层
玫瑰金颜色以客户签样的标准色板为准,批次之间色差 ΔE ≤ 1.0;膜层附着力按 ASTM D3359 划格法达到 4B 及以上。
技术难点
两段刚度不同,压铸后整条翘曲
面板一端是电池仓、模组仓等开口腔体,另一端是实心的曲面,两段的壁厚与刚度差别很大。首批试模件放置后测量,装配面平面度最大到 0.4 mm。开口腔体一段冷却快、先收缩,实心段后凝固、收缩量大,这段收缩差在顶出后释放出来,表现为整条面板向一侧弯曲。
厚壁背面的缩痕在 PVD 后被放大
正面对应背部螺丝柱、锁芯孔凸台的位置出现浅浅的凹陷。这些位置局部壁厚超过 5 mm,最后凝固,体积收缩把表层往里拉。缩痕在毛坯上几乎看不出,抛光后在斜光下才能看到,镀上 PVD 后就成了一块明显发暗的“影子”。
不同炉次颜色有深浅差
同一色号的面板,不同炉次放在一起能看出深浅差。PVD 的最终颜色同时受底材表面状态(抛光程度、打底镀层的光亮度)和镀膜参数影响,任何一环有波动,颜色都会跟着偏。
我们的做法
厚壁掏空、壁厚均匀化(DFM 评审)
我们在 DFM 阶段建议客户把螺丝柱与凸台背部掏空,把局部壁厚控制在 3 mm 左右,实心凸台改为加强筋支撑。模流分析确认热节位置,首件抛光后在斜光下逐件检查缩痕。
按刚度分区冷却,均匀顶出(模具设计 + 压铸工艺)
模具冷却按开口腔体段与实心段分区设计,实心段加强冷却,缩小两段的收缩差;顶针按受力均匀布置,避免把刚出模、还没完全冷却的面板顶弯。量产中每班抽检装配面平面度,放置 24 h 后再复测一次。
抛光按样件定标准,镀前逐件检查(表面前处理)
面板镀前经抛光与振动抛光,抛光纹方向与光亮度按标准样件对照;打底电镀由外协完成,回厂后逐件检查外观再进 PVD 炉,有疑问的件不进炉。
标准色板逐炉比色(PVD 真空镀)
每一炉都用色差仪对照客户签样的标准色板测量,ΔE 超过 1.0 的整炉隔离复判;膜层附着力按炉抽检划格试验。
结果(稳定量产状态)
进入稳定量产后,面板装配面平面度稳定在 0.15 mm 以内,A 面缩痕不良率由试产阶段的约 6% 降到 0.5% 以下,批次色差控制在 ΔE ≤ 1.0,PVD 一次合格率稳定在 95% 以上。
本案例常见问题
锌合金面板做 PVD 和做电镀,外观上有什么区别?+
电镀的铜镍层较厚,通常十几到几十微米,能填平细小的抛光纹和针孔;PVD 膜层很薄,通常不到 1 μm,几乎不遮盖缺陷,但颜色选择多(玫瑰金、枪灰、香槟金等),耐磨性好。锌合金件做装饰性 PVD 一般要先电镀打底再进炉镀色,所以底材和打底镀层的质量直接决定最终外观。我们建议在 DFM 阶段就确认颜色、表面纹理(亮面、砂面或拉丝)与外观等级。
长条锌合金面板压铸后翘曲,怎么控制?+
先从结构上找原因:壁厚差大、一端开口一端实心的面板最容易翘。在 DFM 阶段把厚壁掏空、用加强筋代替实心凸台,是最有效的办法;模具上按刚度分区冷却、顶针均匀布置,可以进一步缩小收缩差。锌合金铸后还会发生时效收缩,对平面度要求高的面板,可以先做稳定化处理再测量验收。