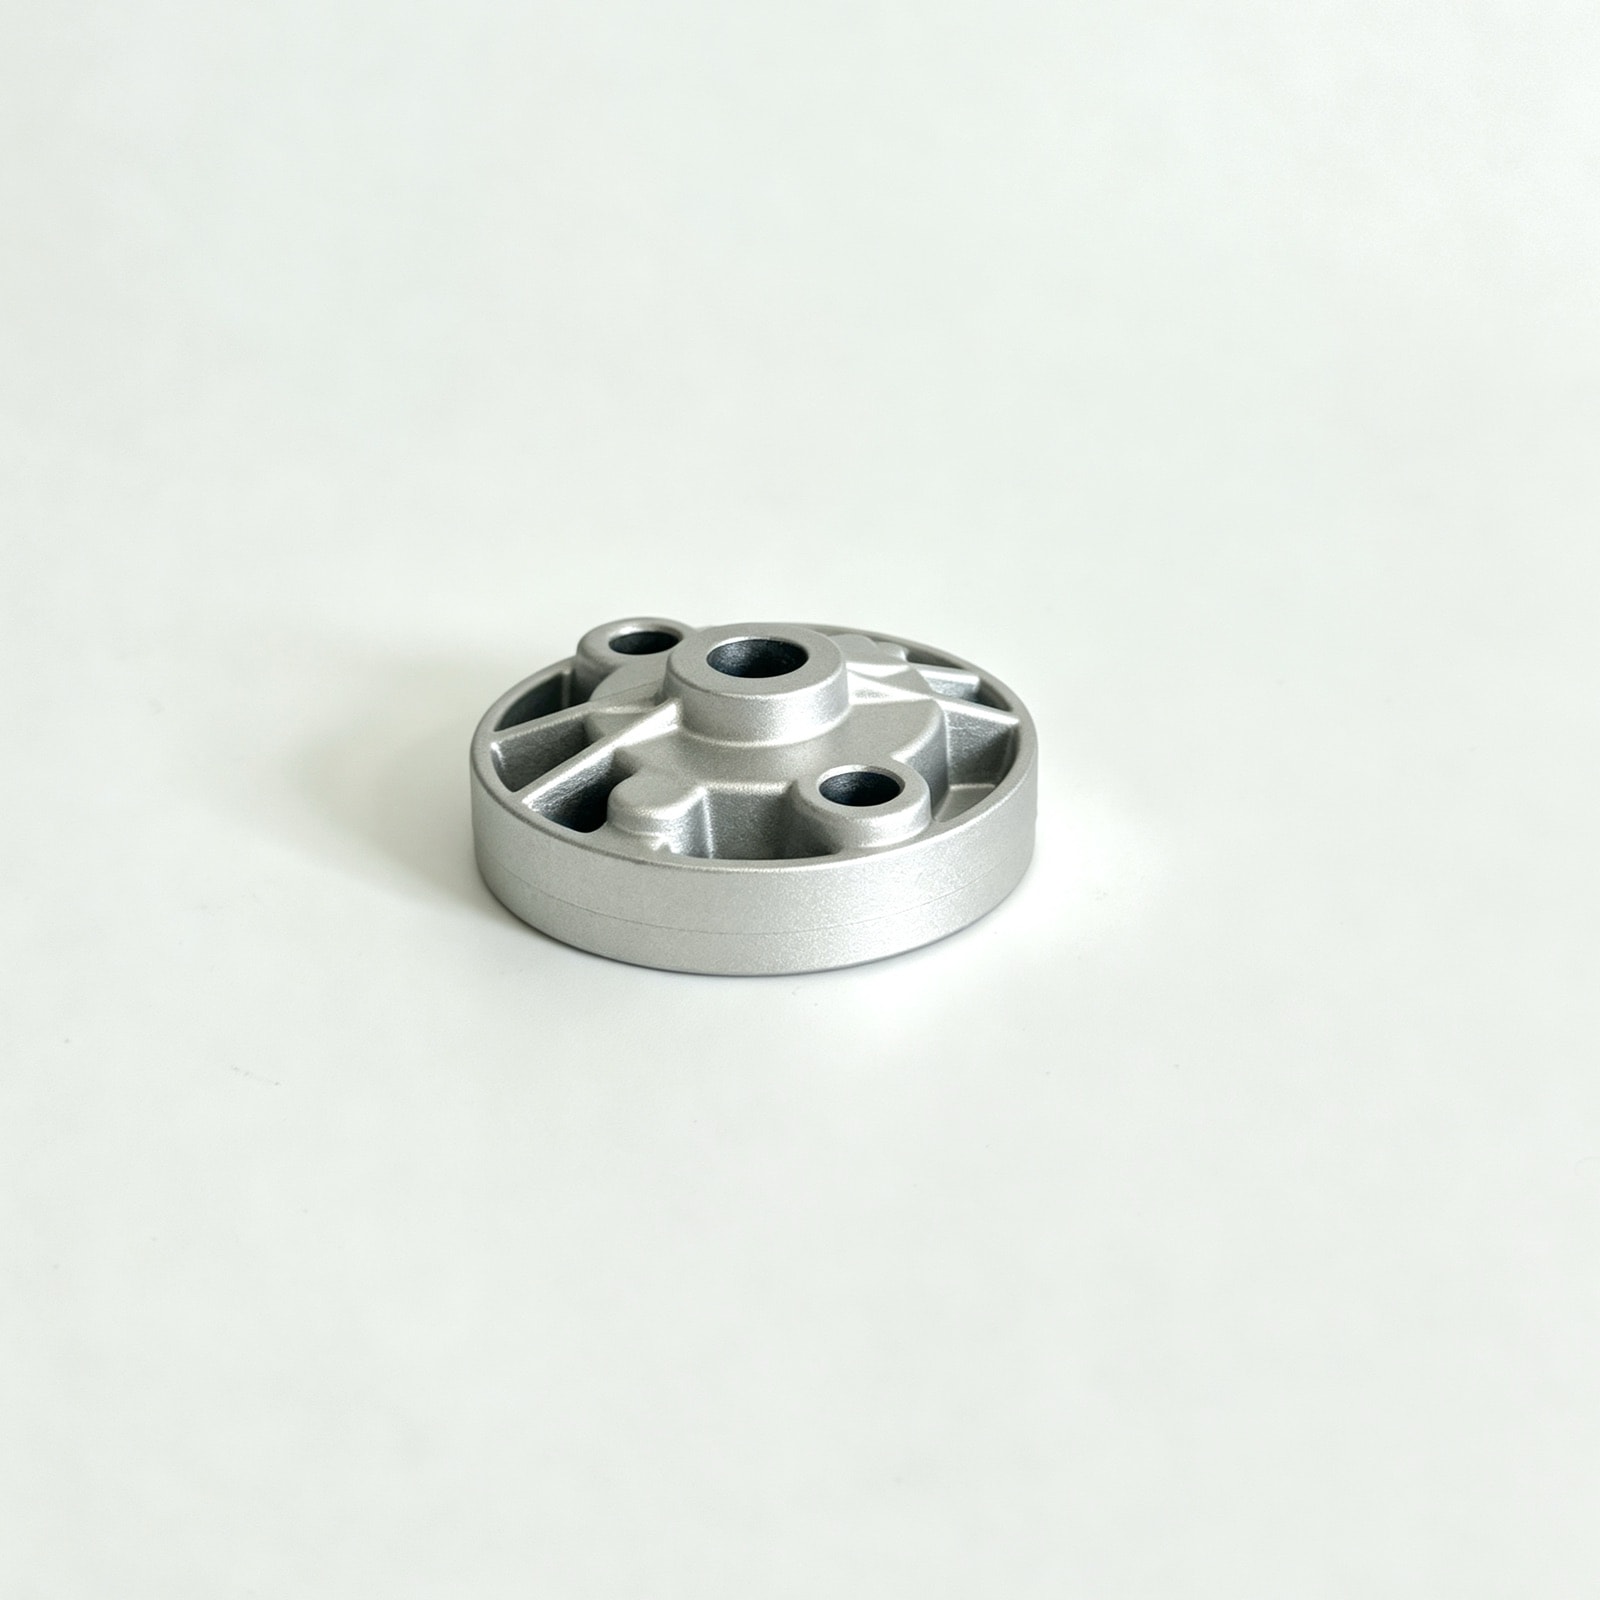
案例研究 · 泵阀与流体件
发动机机油泵端盖压铸:厚度 ±0.02 mm、端面平面度 0.02 mm,泵压合格率 99% 以上
端盖内侧就是齿轮腔的端面间隙:厚度偏差 0.05 mm 就会让泵压下降超过 10%。我们用磨削或精铣控制端面、真空吸盘装夹避免夹紧变形,并按厚度分档配对装配,端盖厚度稳定在 ±0.02 mm,泵压合格率在 99% 以上。
零件参数
| 零件名称 | 发动机机油泵端盖 |
|---|---|
| 零件类型 | 泵体与气密壳体 |
| 应用产品 | 发动机机油泵 |
| 客户类型 | 主机厂一级供应商 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 85 × 70 × 20 mm |
| 单件重量 | 约 120 g |
| 壁厚范围 | 3.0 – 5.0 mm |
| 关键要求 | 端面平面度、厚度尺寸、轴孔位置度 |
| 后加工 | 端面铣削、轴孔铰削、钻孔攻牙 |
| 表面处理 | 抛丸 |
| 交付形式 | 加工件 |
| 量产起始 | 2023 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
齿轮腔端面的平面度要求 0.02 mm,平行度要求 0.03 mm。端面平整,齿轮两侧的间隙才会均匀。
尺寸精度
端盖厚度公差为 ±0.02 mm。厚度直接决定齿轮泵的端面间隙,而内泄漏量随间隙的三次方增长。
功能
装配后做泵压测试,按客户规格验收。
技术难点
端面间隙对泵压的高敏感度
端盖厚度偏差 0.05 mm 即造成泵压下降超过 10%。齿轮泵的容积效率取决于端面间隙,间隙增大时高压腔向低压腔的内泄漏按间隙的三次方增长。
薄板件的平面度与平行度
铣一面后翻面铣另一面,平行度难以保证。翻面装夹时,第一面的平面度误差成为第二面的基准误差,两次误差叠加。
我们的做法
端面采用磨削或精铣,同时保证平面度与厚度(CNC 加工)
厚度和平面度要同时做到 0.02 mm 级,常规铣削很难稳定。我们对端面采用磨削或精铣,每件检测厚度与平面度。
真空吸盘装夹,避免夹紧变形(工装设计)
翻面装夹时,第一面的误差会变成第二面的基准误差,夹紧变形还会叠加进平行度。我们用真空吸盘均匀吸附薄板,夹紧和松开状态下各测一次。
按厚度分档标识,装配时配对(成品检验)
对端面间隙要求特别紧的项目,我们把端盖按实测厚度分档标识,分档记录随货,装配时按档配对使用。
结果(稳定量产状态)
进入稳定量产后,端盖厚度公差稳定在 ±0.02 mm,泵压合格率在 99% 以上,端面平面度不超过 0.02 mm。
本案例常见问题
端面间隙为什么对泵压影响这么大?+
齿轮泵的内泄漏主要沿端面间隙发生,泄漏量与间隙的三次方近似成正比——间隙从 0.03 mm 增到 0.05 mm,泄漏量理论上增加约 4.6 倍。所以端盖厚度公差通常压到 ±0.02 mm,且要求平面度与平行度同步保证。对公差特别紧的项目,行业做法是按厚度分档、装配时配对使用。
这种精度压铸能直接做到吗?+
不能,也不应该要求。压铸态平面度通常 0.1–0.3 mm、厚度公差 ±0.1 mm 左右,与 ±0.02 mm 差了一个数量级。正确做法是压铸保证形状与余量(端面留 0.3–0.5 mm),由 CNC 或磨削保证精度。在 DFM 阶段我们会明确区分“铸造保证项”和“机加工保证项”,避免客户把不该压铸达成的尺寸标在铸件图上。