案例研究 · 泵阀与流体件
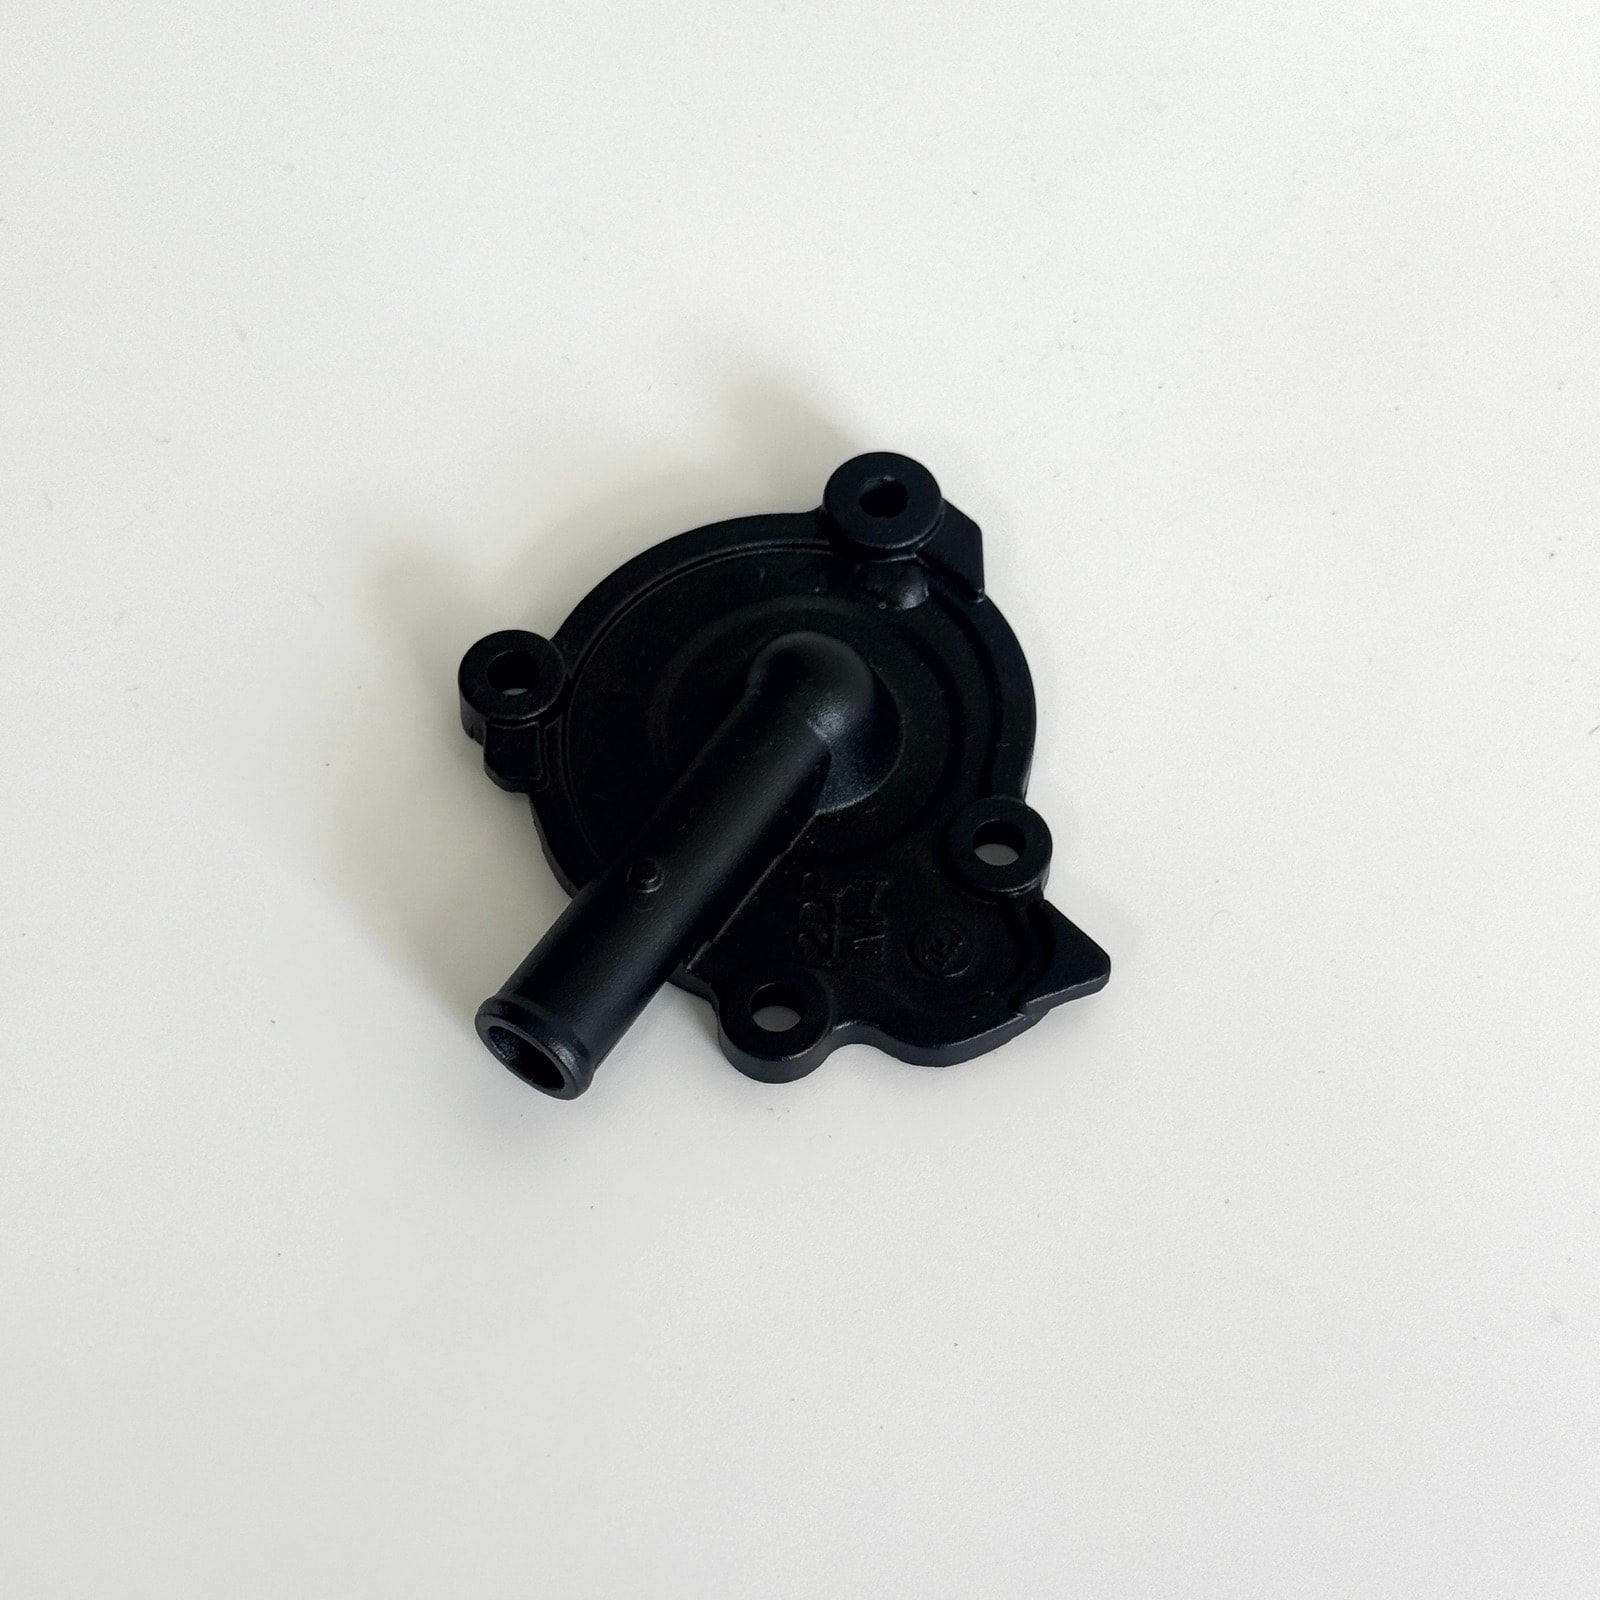
发动机冷却水泵盖压铸:出水接管根部致密,气密一次通过率 99%
带出水接管的泵盖,接管与盖体交接处是最后凝固的热节,X 射线可见缩松,气密测试就在这里泄漏。我们加大根部圆角并做渐变过渡、在根部附近局部挤压补缩,涂装前 100% 气密,一次通过率达到 99%,涂装返工率低于 0.5%。
零件参数
| 零件名称 | 发动机冷却水泵盖 |
|---|---|
| 零件类型 | 泵体与气密壳体 |
| 应用产品 | 冷却水泵总成 |
| 客户类型 | 主机厂与售后市场 |
| 材料牌号 | ADC12 (JIS H5302) |
| 外形尺寸 | 约 100 × 90 × 55 mm |
| 单件重量 | 约 210 g |
| 壁厚范围 | 2.5 – 4.0 mm |
| 关键要求 | 结合面平面度、接管气密、涂层外观 |
| 后加工 | 结合面铣削、安装孔钻孔 |
| 表面处理 | 喷砂 + 黑色喷涂 |
| 交付形式 | 成品件 |
| 量产起始 | 2023 |
* 本案例参数为代表性数值,具体项目以图纸与评审结果为准。
更新于
技术要求
形位公差
结合面平面度要求不超过 0.05 mm,保证与泵体贴合后密封垫压缩均匀。
密封性
泵盖整体做气密测试,0.25 MPa 保压 30 s 不允许泄漏。
内部质量
出水接管根部不允许出现贯穿性缩松,按 X 射线抽检。
技术难点
出水接管根部缩松
接管与盖体交接处 X 射线可见缩松,气密测试在此处泄漏。圆柱接管与平板盖体交接处的等效壁厚远大于两侧,形成典型热节,凝固最晚且无补缩通道。
我们的做法
接管根部加大圆角、渐变过渡,必要时掏空减薄(DFM 评审)
圆柱接管与平板盖体交接处的等效壁厚远大于两侧,凝固最晚且没有补缩通道。我们在 DFM 阶段加大根部圆角、做渐变过渡,必要时掏空减薄;模流分析确认热节,X 射线抽检根部。
根部附近局部挤压补缩(压铸工艺)
结构调整之后,根部仍是全件最厚的位置。我们在根部附近设置局部挤压,把最后凝固的区域压实;解剖件确认致密度,成品 100% 气密测试。
涂装前 100% 气密测试(工序间检验)
泄漏件一旦进入涂装,就会连同涂装成本一起报废。我们在涂装前做气密全检,泄漏件单独标识并解剖分析,反馈到压铸工艺。
结果(稳定量产状态)
进入稳定量产后,气密试压一次通过率达到 99%,涂装返工率低于 0.5%,结合面平面度不超过 0.05 mm。
本案例常见问题
为什么要在喷涂前做气密测试?+
两个原因。一是成本:泄漏件在涂装后报废,等于白搭一道表面处理工序;二是判定准确性:涂层可能暂时堵住微渗漏点,涂装后测试会漏判,装到客户手上再暴露。我们的做法是涂装前 100% 测一次拦截不良,涂装后再按批抽测确认涂装工序没有引入新问题。
气密不合格的件可以修吗?+
微渗漏可以通过真空浸渗处理,浸渗后必须 100% 复测。但浸渗只是兜底手段,不能当常规工序用——如果浸渗件比例持续上升,说明压铸工艺已经漂移,应该回头查模温、排气与补缩,而不是靠浸渗维持合格率。贯穿性缩松或裂纹无法浸渗,只能报废。